Menguasai Pengendalian Pendingin untuk Pemesinan Lubur Dalam Presisi
Pendingin sangat penting bagi proses pemesinan lubur dalam sehingga sistem pemesinan lubur dalam terdepan saat ini mengelolanya hampir sama seperti mereka mengelola spindle atau sumbu mesin. Pengelolaan hati-hati tekanan pendingin, filtrasi, suhu dan laju aliran adalah kunci untuk mengoptimalkan proses pemesinan lubur dalam. Ini memerlukan kemampuan kontrol berbasis aliran yang dapat diprogram, secara tak terhingga bervariasi yang terintegrasi ke dalam mesin pemesinan lubur dalam itu sendiri. Hasilnya adalah sistem dengan penyesuaian yang diperlukan untuk memastikan tidak pernah ada lebih banyak tekanan dalam sistem pendingin dari yang diperlukan untuk pengosongan chip yang efektif dan pemesinan yang presisi.
Durante bertahun-tahun, sistem pengiriman pendingin paling canggih di luar tipe flood adalah sistem pendingin melalui-spindel/melalui-alat. Kemudian munculnya sistem pendingin tekanan tinggi yang beroperasi sekitar 1.000-plus psi mengubah lanskap teknologi pendingin dengan pendingin alat yang sangat efektif serta pengosongan chip yang efisien untuk sebagian besar operasi pemesinan konvensional. Aplikasi bor, terutama yang menggunakan twist drill, menjadi driver utama dari pengembangan sistem pendingin tekanan tinggi, khususnya aplikasi pemesinan lubur dalam di mana rasio kedalaman-ke-diameter biasanya 10:1 dan di atasnya.
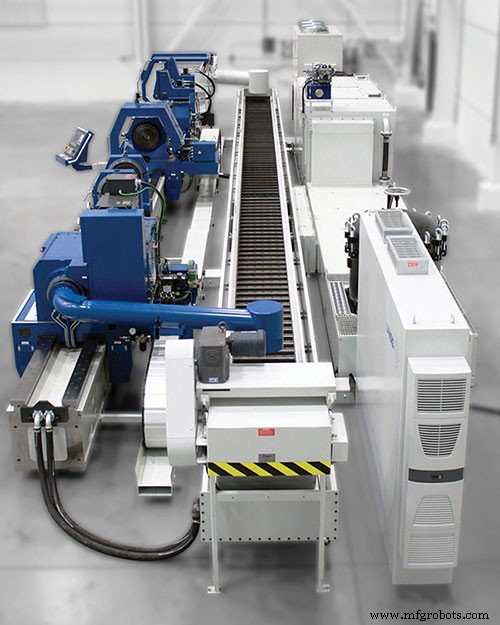
Namun, seiring meningkatnya tekanan pendingin, kebutuhan akan filtrasi dan kontrol suhu yang tepat juga meningkat. Saat mempertimbangkan sistem 1.000-plus psi, filtrasi level 20- hingga 50- diperlukan untuk mencegah pompa gagal, dan dalam sebagian besar kasus, sistem pendingin tekanan tinggi akan memerlukan chiller untuk mengatur suhu pendingin. Meskipun sebagian besar bengkel berhenti pada sistem ini, bahkan untuk aplikasi bor yang menuntut, filtrasi dan pendingin saja gagal untuk mengatasi salah satu variabel terpenting dalam penggunaan pendingin tekanan tinggi, yaitu laju aliran.
Bengkel sering tidak tahu berapa banyak pendingin yang disediakan sistem mereka atau seharusnya disediakan. Sistem pendingin flood tipikal, misalnya, menyediakan laju aliran sekitar 10-gpm hingga sekitar 40-gpm, tergantung pada sistem. Namun, volume yang jauh lebih besar diperlukan untuk mengosongkan chip dalam operasi bor saat lubang menjadi lebih besar diameter dan/atau lebih dalam. Saat menggunakan gundrill yang lebih besar atau peralatan BTA, misalnya, aliran pendingin yang diperlukan dapat bervariasi dari 50 gpm hingga 75 hingga 350 gpm untuk diameter lubang sebesar 10 hingga 12" (25,4 hingga 30,5 cm). Sebaliknya, laju aliran untuk lubur dalam diameter kecil mungkin hanya perlu 2 gpm tetapi dengan tingkat tekanan yang jauh lebih tinggi. Sebuah lubang diameter 0,040" (1,016 mm), misalnya, mungkin memerlukan tekanan pendingin setinggi 3.000 psi.
Karena ada faktor eksponensial yang terlibat, ketika diameter lubang meningkat sedikit, area/penghapusan logam meningkat secara signifikan. Pertimbangkan perbedaan antara lubang diameter 1" (25,4 mm) dan lubang diameter 1,5" (38,1 mm)—kenaikan 50 persen dalam diameter. Hasilnya berjumlah 0,79 in3 (12,95 cm3) untuk lubang 1" versus 1,77 in3 (29,01 cm3) untuk lubang 1,5", kenaikan 100 persen. Menggandakan diameter lubang dari 1 ke 2" setara dengan empat kali lebih banyak area, dan empat kali lebih banyak materi yang harus dikeluarkan dari lubang. Dengan kata lain, bengkel harus mengasumsikan bahwa bahkan kenaikan kecil dalam diameter lubang akan memerlukan perubahan dalam parameter pendingin.
Meskipun demikian, sebagian besar sistem pendingin menawarkan sangat sedikit fleksibilitas. Sistem pendingin flood, misalnya, tidak memiliki fleksibilitas sama sekali—pendinginnya menyala atau mati. Sistem pendingin melalui-spindel mungkin mencakup pengaturan relief atau Kode M yang menyediakan pengaturan tekanan rendah, sedang, dan tinggi, tetapi ini tidak cukup untuk bengkel yang membutuhkan pengiriman pendingin yang benar-benar dioptimalkan.
Masuklah kontrol pendingin variabilitas tak terhingga. Teknologi ini memungkinkan bengkel untuk memulai lubang pada sekitar 400 psi, kemudian saat bor menembus lebih dalam, meningkatkan itu ke level apa pun yang diperlukan untuk mempertahankan laju aliran untuk mengosongkan chip secara efektif. Namun, ini adalah proses yang sulit untuk disesuaikan secara manual. Jika laju aliran terlalu rendah, chip akan tetap berada di lubang dan akhirnya dapat merusak bor. Terlalu banyak aliran dapat menciptakan tekanan berlebihan, yang pada gilirannya menghasilkan gaya yang tidak diinginkan yang dapat menghambat akurasi pemesinan.
Untuk kinerja yang sukses dan konsisten, OEM mesin pemesinan lubur dalam seperti UNISIG akan merancang sistem dan kontrol pendingin ke dalam desain mesin itu sendiri dari awal untuk memastikan integrasi yang lengkap. Ini memungkinkan kontrol untuk memberikan umpan balik dalam proses segera untuk tingkat penyesuaian pendingin yang sangat terperinci yang menempatkan jumlah pendingin yang tepat pada tepian pemotongan sepanjang waktu.
Sistem bekerja dengan menerapkan umpan balik proses dalam sistem kontrol, yang melakukan penyesuaian pendingin segera untuk mencegah kerusakan alat. Umpan balik dari kontrol juga memandu operator dalam mengoptimalkan aliran dan tekanan pendingin pemesinan lubur dalam, dan setelah parameter ini ditentukan, mereka dapat digunakan untuk mengulangi proses berulang kali.
Selain itu, umpan balik tekanan dan aliran pendingin dari proses itu sendiri digunakan untuk mendeteksi alat yang rusak. Misalnya, jika tekanan pendingin aplikasi tiba-tiba menurun, itu dapat menunjukkan alat yang rusak. Dan pada saat itu, proses dapat dihentikan dan alat diganti. Ini sangat berguna saat membor lubang diameter yang sangat kecil di mana beban bor yang lebih ringan membuat bahkan perubahan kecil dalam gaya sulit terdeteksi. Namun, dengan memantau pendingin, operator dapat menentukan kesehatan alat dan apakah chip sedang dikeluarkan. Dan itu dapat membantu mengoptimalkan parameter lebih lanjut seperti laju dan kecepatan untuk kontrol chip yang lebih baik dalam kasus-kasus tersebut.
Selain sistem dan kontrol pendingin, tangki pendingin juga dirancang secara khusus untuk mesin pemesinan lubur dalam oleh OEM seperti UNISIG. Sementara tangki pendingin sistem pendingin flood dan melalui-spindel untuk pusat pemesinan mungkin memiliki tangki pendingin 20- hingga 50-gal, yang memiliki sistem pemesinan lubur dalam akan bervariasi untuk menyesuaikan kecepatan dan aliran pendingin. Bergantung pada ukuran mesin pemesinan lubur dalam, kapasitas tangki pendingin dapat mencapai 3.000 gal dan dipasangkan dengan unit filtrasi kapasitas 350-gpm.
Sistem pendingin flood, melalui-spindel dan tekanan tinggi memungkinkan operasi pemesinan berkinerja tinggi sesekali di pusat pemesinan konvensional. Namun, ketika operasi bor dilakukan setiap hari dan melibatkan lubang yang jauh lebih dalam pada rasio 10, 20 atau bahkan 40:1 dan di atasnya, diperlukan mesin pemesinan lubur dalam khusus. Dan yang terbaik adalah yang dirancang dengan sistem pendingin sebagai perpanjangan mesin, sangat mirip dengan spindle atau sumbu yang merupakan bagian dari mesin. Sistem dan kontrol pendingin yang dirancang secara canggih dari OEM seperti UNISIG memungkinkan bengkel untuk secara andal dan akurat membor ribuan lubang setiap hari—dan pada rasio kedalaman-ke-diameter di atas 100:1—dengan campur tangan operator yang minimal, jika ada.



