Pemesinan vs. Penggerusan: Perbedaan Kunci Dijelaskan
Membuat produk dengan bentuk rumit dan finishing permukaan yang baik melalui pencetakan tidak selalu dapat dilakukan dan ekonomis. Berbagai operasi sekunder dapat dilakukan pada produk cetakan untuk akhirnya menghasilkan objek yang diinginkan. Operasi-operasi ini termasuk penggabungan (seperti pengelasan), penghapusan material atau pemesinan, perawatan panas atau perubahan sifat, pewarnaan dan pelapisan, dll. Proses penghapusan material dasarnya menghapus material dari permukaan benda kerja untuk memberikan dimensi dan toleransi yang diinginkan. Ada banyak proses seperti itu untuk melayani kebutuhan memproses berbagai macam material dengan berbagai cara dan untuk menyelesaikan permukaan mereka pada berbagai level. Di antaranya proses pemesinan konvensional sudah lama ada dan pada saat yang sama andal; namun, berbagai proses pemotongan abrasif dan proses pemesinan non tradisional (NTM) yang disebut-sebut juga dapat menyediakan fasilitas yang serupa.
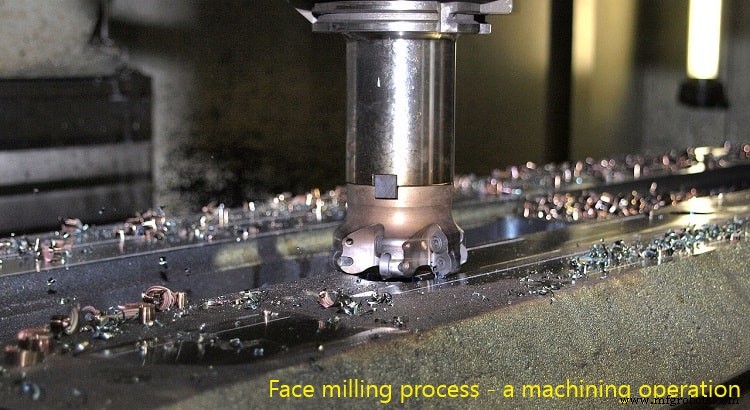
Menurut definisi, pemesinan atau pemotongan logam adalah salah satu proses manufaktur sekunder di mana lapis demi lapis material secara bertahap dihapus dalam bentuk kerikil dari blank yang telah dibentuk untuk mendapatkan bentuk, ukuran dan finishing yang diinginkan. Untuk memenuhi permintaan ini, ada berbagai proses pemesinan seperti pemutaran, pengbenangan, pembuatan runcing, pembuatan sisik, spinning, pengupasan, pembuatan leher, pembuatan sudut melengkung, pemukaan, pembuatan ranjuran, pemisahan, pembuatan keropos, pemboran, penggerusan, pembentukan, perencanaan, pembuatan slot, pemboran dalam, pembuatan hob, pemerosotan, dll. Proses-proses ini dapat memberikan laju penghapusan material (MRR) yang tinggi dan oleh karena itu cocok, produktif dan ekonomis untuk penghapusan material kerja dalam jumlah besar. Alat pemotong atau pemutut keras dan tajam wajib digunakan untuk menghapus material dengan menyisir. Alat pemotong ini juga harus memiliki spesifikasi yang didefinisikan dan material yang kompatibel untuk pemesinan yang tidak terganggu dan efisien. Sebagian besar proses konvensional ini dapat memesin berbagai macam material; namun, beberapa material kerja tidak memberikan keakinan pemesinan yang dapat diterima dan oleh karena itu proses penghapusan material lainnya (seperti pemotongan abrasif atau NTM) direkomendasikan dalam kasus-kasus tersebut.
Penggerusan, salah satu jenis proses pemotongan abrasif, dapat memenuhi berbagai keterbatasan pemesinan konvensional. Di sini roda penggerus digunakan alih-alih yang disebut alat pemotong. Roda dasarnya terbuat dari partikel abrasif kecil dan lebih keras, seperti alumina, silica, berlian, dll., yang terikat dalam medium yang sesuai. Abasif seperti itu memiliki bentuk acak dan oleh karena itu tidak memiliki geometri yang pasti; meskipun roda itu sendiri memiliki konfigurasi spesifik. Meskipun material dihapus dalam bentuk kerikil, di sini kerikilnya berukuran mikro. Proses ini tidak cocok untuk penghapusan material dalam jumlah besar; alih-alih, disukai untuk menyelesaikan permukaan pada level mikron (0,5 – 2,0µm). Ia juga dapat dengan efisien menggerus material keras dan tahan lentur. Berbagai perbedaan antara pemesinan konvensional dan penggerusan diberikan di bawah ini dalam bentuk tabel.
Tabel: Perbedaan antara pemesinan dan penggerusan
| Pemesinan | Penggerusan |
| Pemesinan terutama merupakan proses penghapusan besar (MRR tinggi). Ia juga dapat semi-finishing permukaan. | Penggerusan terutama merupakan proses finishing permukaan. Ia memberikan MRR rendah. |
| Akurasi dimensi dan toleransi yang dicapai oleh proses-proses ini tidak begitu baik. Mencapai toleransi di bawah 2µm sangat sulit. | Penggerusan menawarkan akurasi dimensi yang lebih baik dan toleransi yang ketat. Mencapai toleransi rendah hingga 0,5µm mudah dilakukan. |
| Ia menggunakan alat pemotong (pemutut) untuk menghapus material. Alat pemotong ini biasanya terbuat dari logam; namun, pemutut keramik, berlian dan cBN juga tersedia. | Ia menggunakan roda penggerus untuk menghapus material. Roda terbuat dari abrasif kecil tajam (seperti alumina, silica, dll.) yang terikat dalam medium lain (seperti resin, logam, dll.). |
| Setiap pemutut memiliki geometri spesifik. Artinya berbagai fitur seperti sudut di berbagai arah, orientasi bidang yang berbeda, jari-jari hidung dan berbagai tepi, dll. didefinisikan dengan baik. | Meskipun roda penggerus memiliki spesifikasi tertentu, partikel abrasif memiliki fitur acak. Dengan demikian sudut, orientasi, jari-jari, dll. dari abrasif tidak ditentukan. |
| Sudut rake dari pemutut dapat negatif atau positif. Nilainya biasanya berkisar dari +15° hingga –15°. | Abasif memiliki sudut rake tiba-tiba yang dapat bervariasi dari +60° hingga –60°, bahkan melebihi batas itu. |
| Sudut kelonggaran pemutut tidak boleh nol atau negatif. Nilainya biasanya bervariasi dari +3° hingga +15°. | Abasif juga memiliki sudut kelonggaran tiba-tiba. Ia dapat nol atau negatif juga. |
| Setiap tepi pemotong pemutut secara sama berpartisipasi dalam aksi pemotongan selama pemesinan. | Hanya sedikit (di bawah 1%) di antara semua abrasif yang tersedia di periferi roda yang berpartisipasi dalam aksi pemotongan. |
| Utama penyisiran terjadi selama proses. | Operasi penggerusan terkait dengan geseran, goresan, furrow dan juga penyisiran. |
| Konsumsi energi spesifik (daya yang diperlukan per unit MRR) relatif rendah. | Karena kehilangan energi tinggi karena geseran, furrow, dan goresan, konsumsi energi spesifik sangat tinggi. |
| Di antara panas pemotongan yang dihasilkan, hanya sebagian kecil yang masuk ke dalam material kerja (70 – 80% panas dibawa oleh kerikil yang bergerak). | Jumlah besar panas yang dihasilkan masuk ke dalam material kerja yang menyebabkan kerusakan termal parah pada permukaan finishing. |
| Material yang telah dikeras dan material yang secara bawaan sangat rapuh dan tahan lentur tidak dapat diproses dengan halus oleh proses-proses ini. | Kekerasan, duktilitas dan ketahanan lentur material kerja biasanya tidak mempengaruhi penggerusan. |
Penghapusan besar vs. proses finishing: Laju penghapusan material (MRR) didefinisikan sebagai laju volume material kerja yang dihapus dari permukaan kerja selama proses pemotongan apa pun. Sebagian besar proses pemesinan konvensional (kecuali beberapa seperti pembuatan keropos) digunakan untuk menghapus jumlah besar material untuk memberikan bentuk dan ukuran dasar. Ini memberikan MRR yang tinggi dan sehingga lebih produktif. Ia juga dapat semi-finishing permukaan produk pada level 1 – 50µm berdasarkan operasi dan parameter proses yang sesuai. Penggerusan, di sisi lain, terutama digunakan untuk menyelesaikan permukaan pada level yang jauh lebih baik. Kekasaran permukaan dalam urutan 0,5 – 2µm mudah dilakukan dengan penggerusan. Jadi ia dapat memberikan akurasi dimensi yang tinggi dan toleransi yang ketat.
Alat pemotong – material dan geometrinya: Setiap proses pemesinan konvensional wajib menggunakan alat pemotong (juga disebut pemutut) yang memiliki geometri dan material spesifik. Pemutut ini berisi satu atau lebih tepi pemotong tajam untuk secara efisien menyisir material dari permukaan kerja. Material dari pemutut ini juga merupakan faktor penting untuk memutuskan kinerja pemesinan. Yang paling penting adalah kekerasan material pemutut harus jauh lebih tinggi daripada material kerja. Mulai dari baja kecepatan tinggi (HSS), karbida dan keramik, kini pemutut karbida boron kubik (cBN) dan berlian tersedia dengan mudah. Penggerusan menggunakan roda alih-alih pemutut dan abrasif pada roda sebenarnya menghapus material. Tidak seperti pemutut, abrasif seperti itu tidak memiliki geometri yang ditentukan (berbagai sudut, jari-jari tepi, jari-jari hidung, panjang tepi pemotong, dll. bervariasi secara acak); namun, material abrasif mungkin tetap seperti alumina, silica atau berlian.
Sudut rake dan sudut kelonggaran: Sudut rake dari alat pemotong menunjukkan kemiringan permukaan rake dari bidang referensi. Ini adalah satu faktor penting yang mempengaruhi deformasi geser, arah aliran kerikil, ketebalan kerikil, gaya pemotongan, regangan geser, konsumsi daya, dll. Pemutut yang digunakan dalam pemesinan konvensional mungkin memiliki sudut rake positif, negatif atau bahkan nol dan nilainya biasanya bervariasi antara +15° hingga –15°. Abrasif dari roda penggerus memiliki sudut rake tiba-tiba dan dapat bervariasi dari +60° hingga –60°, terkadang bahkan melebihi batas ini. Sudut rake yang tinggi seperti itu biasanya tidak diinginkan karena menyebabkan ketidakseimbangan dalam pemotongan dan meningkatkan konsumsi daya pemotongan (positif tinggi) atau kegagalan alat (negatif tinggi). Tidak seperti sudut rake, sudut kelonggaran pemutut tidak boleh negatif atau nol—harus memiliki nilai positif. Kualitas dan toleransi permukaan finishing bergantung pada sudut ini. Untuk pemutut sudut kelonggaran biasanya berada di antara +3° hingga +15°; sementara untuk abrasif dapat acak (bisa nol atau setinggi +90°).
Penyisiran dan partisipasi tepi pemotong: Pemutut mungkin terdiri dari satu atau lebih tepi pemotong dan dengan demikian mereka dapat secara sama berpartisipasi dalam aksi penghapusan material. Selain itu, dalam pemesinan, material dihapus dengan menyisir lapisan tipis material ketika gaya kompresif yang cukup diberikan oleh pemutut. Dalam roda penggerus, hanya beberapa abrasif yang terpapar (kadang-kadang bahkan di bawah 1%) yang berpartisipasi dalam aksi penghapusan material. Sisa abrasif entah tidak menyentuh permukaan kerja (perhatikan bahwa umpan masuk sangat rendah, bahkan di bawah 10µm) atau mereka menyebabkan goresan, furrow atau geseran daripada penyisiran. Namun, material hanya dihapus dengan penyisiran; yang lain hanya meningkatkan gaya normal yang tidak diinginkan.
Konsumsi energi spesifik: Energi pemotongan yang diperlukan untuk menghapus volume satuan material disebut energi spesifik, diukur dalam J/mm3. Matematis daya dibagi MRR memberikan energi spesifik. Pemesinan konvensional memberikan laju penghapusan material (MRR) yang tinggi dan dengan demikian energi spesifik relatif rendah. Di sisi lain, dalam penggerusan, MRR rendah dan sebagian besar energi terbuang sia-sia karena goresan, furrow atau geseran daripada penyisiran. Dengan demikian energi spesifik meningkat tajam; bahkan dapat 5 – 20 kali lebih tinggi.
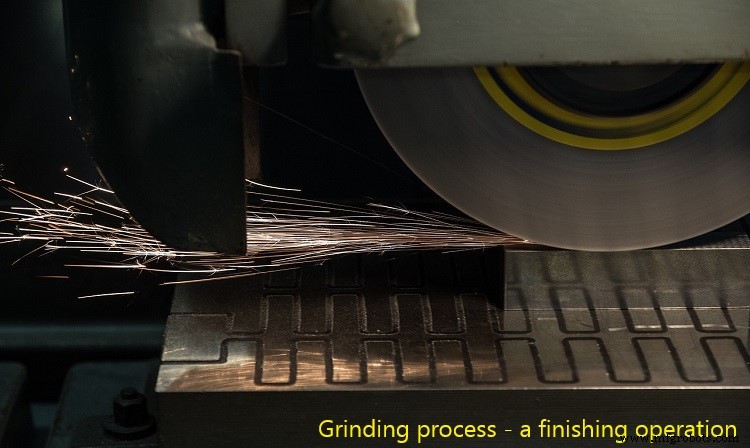
Kerusakan permukaan oleh pembangkitan panas: Dalam pemesinan konvensional, sebagian besar panas pemotongan dihasilkan dalam zona deformasi sekunder di mana geseran intens antara kerikil dan permukaan rake terjadi. Zona penyisiran primer juga berkontribusi hingga beberapa tingkat. Namun, sebagian besar panas yang dihasilkan (70 – 80%) dibawa oleh kerikil yang mengalir terus dan hanya bagian kecil yang masuk ke dalam pemutut atau benda kerja. Dengan demikian kerusakan termal benda kerja dan pemutut biasanya tidak signifikan, terutama ketika fluida pemotongan yang sesuai diterapkan. Dalam penggerusan, pembangkitan panas terjadi terutama karena goresan, furrow dan geseran. Panas seperti itu menumpuk dalam benda kerja karena abrasif adalah isolator termal dan volume mikro-kerikil yang sangat kecil terbentuk. Akumulasi panas yang ekstrim dapat menyebabkan berbagai kerusakan termal pada permukaan finishing termasuk pembakaran permukaan, perubahan sifat mekanis, ketidakakuratan dimensi karena ekspansi termal, dll.
Pemesinan material keras dan tahan lentur: Material seperti itu memiliki banyak tantangan saat diproses oleh proses pemesinan konvensional seperti aus alat yang tinggi, kerikil pecah, dll., yang pada akhirnya mengarah pada keakinan pemesinan yang buruk. Penggerusan dapat digunakan dengan menguntungkan terlepas dari ketahanan lentur dan kekerasan material kerja.
Perbandingan ilmiah di antara pemesinan konvensional dan penggerusan disajikan dalam artikel ini. Penulis juga menyarankan Anda untuk membaca referensi berikut untuk pemahaman yang lebih baik tentang topik ini.
- Machining and Machine Tools oleh A. B. Chattopadhyay (Edisi 1, Wiley).
- Manufacturing Engineering and Technology: SI Edition oleh S. Kalpakjian dan S. R. Schmid (Edisi 7, Pearson Ed Asia).
- Difference Between Machining and Grinding oleh difference.minaprem.com.



