Memahami Proses Pembentukan: Jenis, Aplikasi, dan Manfaat
Pembentukan adalah salah satu teknik manufaktur penting dalam teknik modern. Hampir banyak objek yang digunakan dalam kehidupan sehari-hari kita diproduksi dari metode atau proses pembentukan.
Beberapa contoh adalah bola yang digunakan dalam bola poin, klep hidrolik dan pneumatik, wadah toothpaste, periuk masak, rantai, daun kipas, dll.
Pembentukan logam digunakan secara luas di seluruh dunia karena keuntungan positifnya seperti hemat biaya, properti mekanik yang ditingkatkan, kekuatan tinggi, produktivitas yang meningkat, dan penghematan material yang ditingkatkan.
Pembentukan telah menemukan aplikasinya di banyak bidang seperti industri aerospace, otomotif, dan pertahanan.
Kendaraan otomotif yang khas menggunakan bagian seperti velg roda, body, chassis, klep yang dibuat dengan metode pembentukan.
Dalam artikel ini, kita akan mempelajari apa itu Pembentukan dan Apa saja jenis-jenis Proses Pembentukan? secara detail. Dan kemudian, kita juga akan melihat keuntungan, kerugian, dan aplikasi.
Sejarah Proses Pembentukan
Penemuan gelang tembaga di utara Irak sekitar 8.700 BCE telah ditetapkan sebagai operasi pertambangan dan pengolahan logam industri pertama yang diketahui. Pertambangan tembaga telah didokumentasikan di Amerika sejak 4000-5000 BCE di Danau Michigan.
Logam semakin signifikan bagi peradaban masing-masing seiring waktu, menjadi penting dalam operasi konstruksi, dan pengolahan logam menjadi komponen penting dari masyarakat.
Seni pengolahan logam saat ini mencakup berbagai macam profesi dan industri.
Pembentukan dan pemformatan logam adalah spesialisasi bagi banyak orang. Sejarah kuno, teknik telah berkembang secara signifikan, dan mesin sekarang melakukan sebagian besar pemformatan logam.
Misalnya, Roll forming dilakukan menggunakan peralatan roll forming berkualitas tinggi. Roll forming adalah metode membungkus lembaran logam yang berkelanjutan ke dalam bentuk tertentu.
Mesin roll forming terdiri dari serangkaian rol yang membungkus logam menjadi bentuk dalam gerakan berkelanjutan. Hanya sebagian kecil logam yang dibungkus oleh setiap pasang rol, juga dikenal sebagai strands. Logam digulung sampai memenuhi persyaratan.
Perkembangan pengolahan logam dapat dilihat dalam seni pembuatan rol. Penggunaan mesin roll forming dan peralatan roll forming lainnya adalah contoh bagaimana industri pengolahan logam telah berkembang seiring waktu.
Apa itu Proses Pembentukan?
Pembentukan logam adalah proses manufaktur komponen dengan bentuk yang diinginkan dengan merusak material secara plastis, dengan aplikasi gaya kompresif, gaya lengkungan atau geser, gaya tarik, atau kombinasi semua gaya ini bersama-sama, tanpa menambahkan atau menghapus material.
Jenis Proses Pembentukan
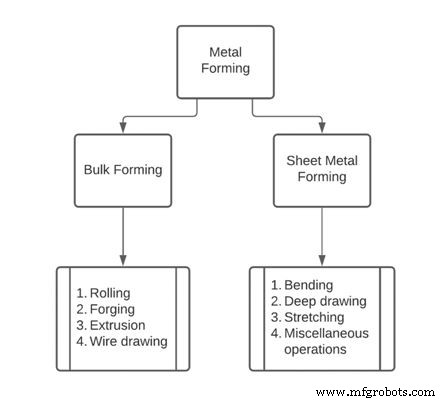
Proses Pembentukan telah diklasifikasikan menjadi dua kelompok; Bulk-forming dan Sheet metal forming.
Selanjutnya, klasifikasi detail dari proses pembentukan seperti yang dapat Anda lihat dalam tata letak di atas.
Sekarang kita akan mengenal semua jenis secara detail.
#1. Bulk forming
Bulk-forming adalah metode untuk menghasilkan volume besar produk di mana luas permukaan lebih kecil dari rasio volume.
Di sini, untuk menyelesaikan pemesinan, gaya tarik, gaya kompresif, gaya geser, atau kombinasi keduanya diproses.
Ini dilakukan dalam mesin yang memiliki satu set alat dan die. Penggunaan alat dan die itu sendiri membuat kita memahami bahwa die memiliki bentuk yang sama dengan output yang akan dihasilkan dan alat ditekan terhadap die untuk menghasilkan bentuk pada material.
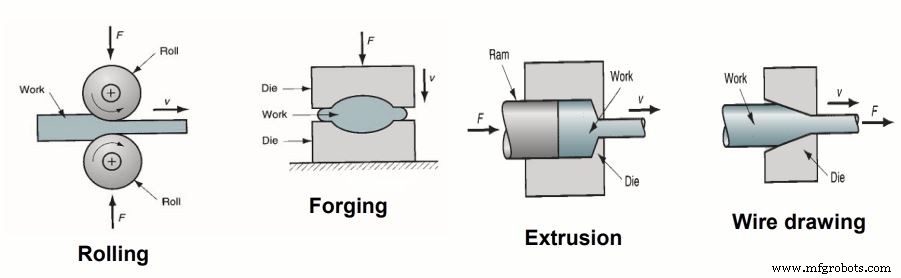
Bulk-forming melibatkan proses yang bernama Rolling, Forging, Extrusion, dan Drawing sebagai proses kerjanya.
1.1 Rolling
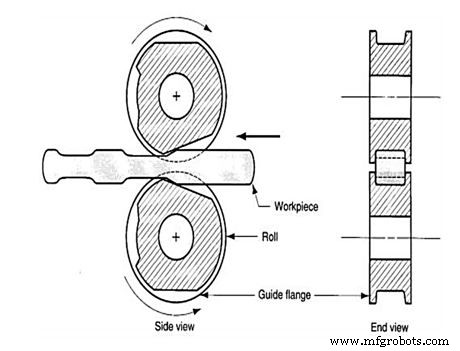
Rolling adalah proses pembentukan tipis yang digunakan untuk memproduksi produk setengah jadi seperti batang, lembar, dan plat, serta produk jadi seperti sudut, profil U, dan profil. Rolling dapat dilakukan baik panas maupun dingin.
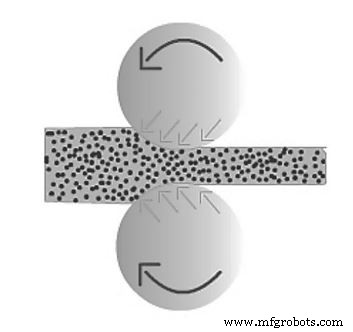
Dalam proses ini, billet dalam bentuk slab ditekan di antara dua rol yang berputar ke arah berlawanan, sehingga mengurangi ketebalan billet dan membentuknya menjadi bentuk baru. Rol yang berputar menarik slab ke dalam ruang dan menekannya. Produk akhir adalah ukuran yang dikurangi dari billet.
Berbagai macam pabrik gulir telah berkembang seiring waktu untuk produksi artikel dengan berbagai bentuk. Masing-masing dijelaskan di bawah ini.
1.2 Two-High Rolling Mill
Two-High Rolling Mill dibangun dari tiga stand terpisah dengan dua rol horizontal yang ditumpuk satu di atas yang lain.
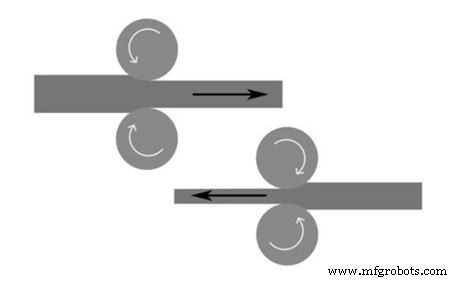
Satu atau kedua rol dapat disesuaikan dalam jenis pabrik ini. Logam dilewati di antara dua rol yang berputar dengan kecepatan yang sama tetapi ke arah yang berbeda selama operasi.
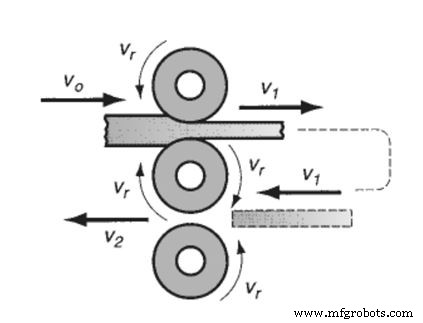
1.3 Three-High Rolling Mill
Dalam kasus Three-High Rolling Mill, ada tiga rol, satu di atas yang lain. Dua rol akan digunakan pada satu waktu untuk satu pass. Dalam hal ini, arah rotasi rol tidak akan diubah.
Lemaran akan dipindahkan ke dua rol bawah untuk pengurangan lebih lanjut setelah dua rol atas digunakan untuk pengurangan pertama. Siklus ini diulang sampai pengurangan yang diinginkan tercapai.
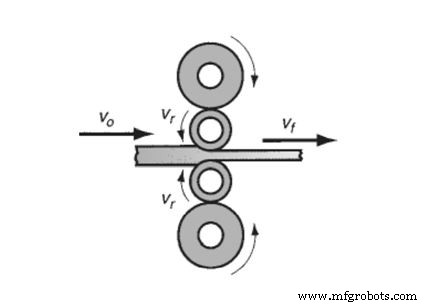
1.4 Four-High Rolling Mill
Four-High Rolling Mill terdiri dari dua rol kecil yang digunakan untuk mengurangi ketebalan dan dua rol backing besar yang digunakan untuk mendukung rol kecil.
Karena area kontak lembar-rol berkurang dengan rol pendek, gaya roll yang diperlukan berkurang.
Rol backing besar diperlukan untuk mengurangi defleksi elastis dari rol kecil ketika lembar dilewati di antara mereka.
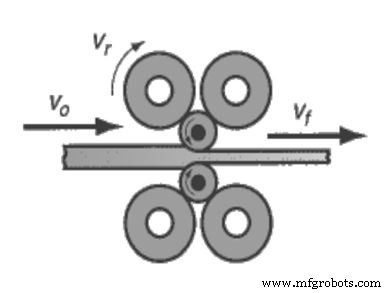
1.5 Cluster Mill
Cluster Mill terdiri dari dua rol operasi dan empat atau lebih rol backing.
Jumlah rol backing atau pendukung yang diperlukan ditentukan oleh jumlah dukungan yang diperlukan untuk rol kerja (diameter kecil). Cluster mills biasanya digunakan dalam operasi cold-rolling.
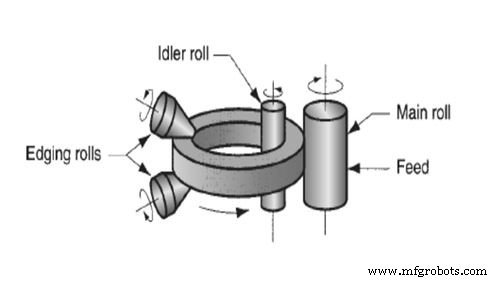
1.6 Ring Rolling
Ring Rolling adalah metode pembentukan yang melibatkan gulirang cincin tebal berdiameter lebih kecil menjadi cincin tipis berdiameter lebih besar.
Karena cincin tebal ditekan, material yang berubah bentuk melebar, sehingga diameter cincin meningkat.
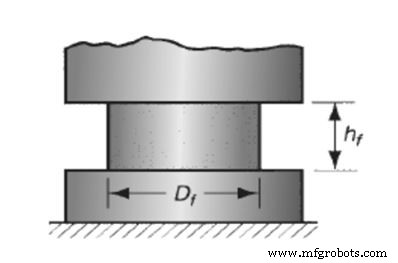
1.7 Forging
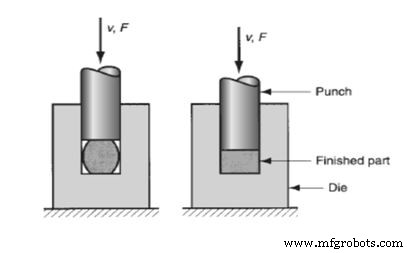
Forging adalah metode bulk-forming di mana gaya kompresif dan tarik diterapkan pada workpiece atau billet untuk membuatnya menjadi produk akhir menggunakan pasang alat yang disebut die dan punch.
Die terbuka atau tertutup dapat digunakan untuk forging. Dalam sebagian besar kasus, open die forging digunakan untuk membentuk bahan baku menjadi bentuk yang cocok untuk pembentukan atau pemesinan lebih lanjut.
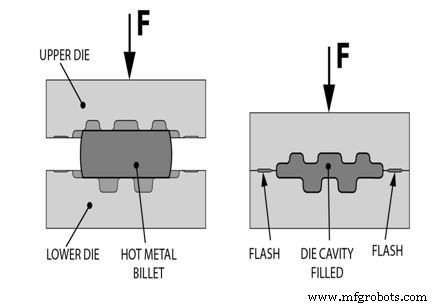
Dalam proses ini, billet ditekan di antara dua die. Die mengandung kontur yang dibentuk yang akan dihasilkan pada produk akhir. Pada kompresi billet di antara pasang die, bentuk diberikan pada billet, sehingga menghasilkan produk akhir.
1.7.1 Open Die Forging
Untuk operasi seperti drawing out, thinning, dan sebagainya, Open Die Forgings dilakukan dengan pasang die yang berhadapan datar.
Open die forging adalah teknologi yang penting dalam berbagai industri.
Ini memungkinkan bentuk kasar dan akhir logam, terutama steel dan alloy steel. Ini memerlukan die dengan sisi terbuka yang memungkinkan workpiece bergerak bebas secara lateral saat dipukul. Desain ini juga memungkinkan forging dari workpiece yang sangat besar.
1.7.2 Closed Die Forging
Closed Die Forging dilakukan dengan menekan billet bahan baku ke dalam rongga yang dihasilkan di antara dua die yang dibentuk.
Bentuk rongga die dicapai dengan membentuk produk. Closed die forming digunakan untuk membuat bagian klep, bagian pompa, gear kecil, connecting rod, kunci inglese, dan item lainnya.
1.7.3 Coining
Proses coining adalah aplikasi stres kompresif pada permukaan bahan baku guna memberikan bentuk unik dari embossing punch.
Contohnya adalah logam koin dan medalion cetak.
1.7.4 Impression Die Forging
Dalam Impression Die Forging, permukaan die memiliki bentuk yang diberikan pada workpiece selama kompresi, yang sangat membatasi aliran logam. Material yang berubah bentuk tambahan di luar die impression disebut flash. Ini akan diangkat kemudian.
Impression dies forging tidak mampu menghasilkan produk dengan toleransi ketat.
Untuk mencapai akurasi yang diperlukan, biasanya diperlukan pemesinan.
Proses forging menghasilkan bentuk dasar item, dengan pemesinan lebih lanjut yang dilakukan pada bagian bagian yang memerlukan finishing presisi, seperti lubang dan ulir.
1.7.5 Flash Less Forging
Dalam teknik Flash Less Forging, workpiece secara total dibatasi dalam die dalam flashless forging, dan tidak ada flash yang dihasilkan. Jumlah workpiece awal yang digunakan harus dikelola dengan tepat sehingga cocok dengan volume rongga die.
Teknik flash-less forging ini cocok untuk membuat geometri bagian dasar dan simetrik, serta material kerja seperti Al, Mg, dan alloynya, karena persyaratan.
1.7.6 Roll Forging
Roll Forging adalah metode pemformatan yang digunakan untuk mengurangi penampang silang batang silinder atau persegi panjang dengan melewatinya melalui serangkaian rol yang berhadapan dengan gulungan yang cocok dengan bentuk selesai yang diinginkan. Meskipun juga menggabungkan rolling dan forging, dikategorikan sebagai operasi forging.
Dalam proses ini, rol berputar sebagian tergantung pada tingkat deformasi. Produk roll-forged sering lebih kuat dan memiliki struktur butir yang dibandingkan dengan pemesinan item yang sama.
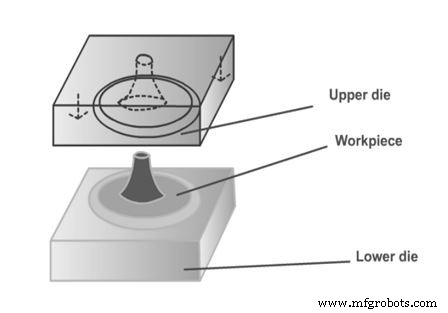
1.7.7 Orbital Forging
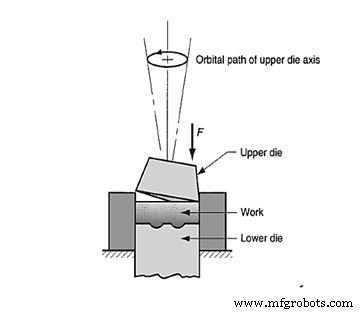
Dalam Orbital Forging, bentuk diberikan pada material dengan metode ini oleh die atas berbentuk kerucut yang digulirkan dan ditekan secara sinkron ke dalam pekerjaan. Die bawah digunakan untuk mendukung pekerjaan.
Karena sumbu miring kerucut, hanya sebagian kecil permukaan workpiece yang ditekan pada setiap titik dalam proses pembentukan.
Wilayah yang ditekan berputar ketika die atas berputar. Ada penurunan yang signifikan dalam permintaan beban press yang disebabkan oleh kontak stres parsial pada setiap tahap pembentukan.
1.7.8 Isothermal Forging
Isothermal Forging adalah teknik hot-forging di mana pekerjaan dipertahankan pada suhu tinggi selama proses pembentukan. Die forging juga dipertahankan pada suhu tinggi yang sama. Dengan menghilangkan kelemahan pekerja yang bersentuhan dengan permukaan die yang dingin, logam mengalir lebih mudah dan usaha yang diperlukan berkurang.
Teknik ini lebih mahal dibandingkan forging tradisional dan biasanya digunakan untuk logam yang sulit dipukulkan seperti Ti, superalloys, dan bentuk komponen yang rumit. Untuk menghindari oksidasi cepat dari bahan die, operasi dilakukan dalam vacuum atau lingkungan iners.
1.8 Extrusion
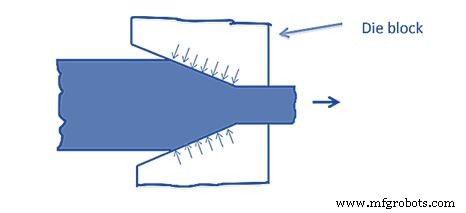
Extrusion adalah prosedur bulk-forming yang melibatkan memaksa atau menekan logam kerja melalui lubang die untuk menghasilkan bentuk penampang silang yang diinginkan.
Extrusion biasanya didistribusikan ke dalam dua cara kerja. Satu adalah Direct atau forward extrusion dan yang lain adalah Indirect atau backward extrusion.
1.8.1 Direct atau forward extrusion
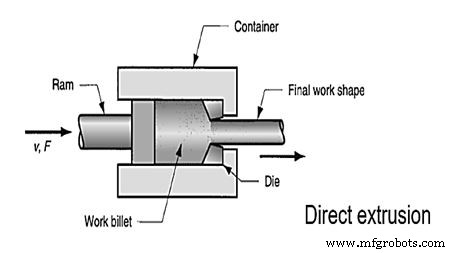
Dalam direct extrusion, billet logam pertama dimuat ke dalam container. Container memiliki lubang die dengan kontur yang dibentuk. Ram kemudian digunakan untuk memaksa billet logam melalui lubang die untuk menghasilkan artikel.
Produk ekstrusi termasuk tabung, kaleng, cangkir, gear ukuran kecil, shaft, dll.
Sebagian dari billet selalu tersisa di akhir setiap ekstrusi dan disebut butt.
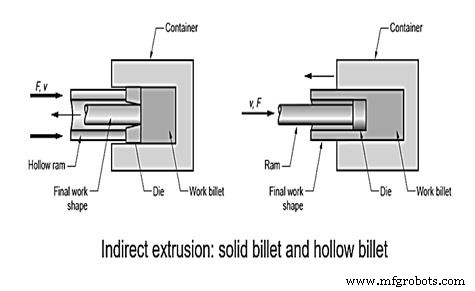
1.8.2 Indirect atau backward extrusion
Alih-alih dipasang pada container, die dipasang pada ram. Logam mengalir melalui lubang die pada sisi ram dalam arah berlawanan dengan gerakan ram saat ditekan oleh ram.
Tidak ada gesekan di kontak karena tidak ada gerakan relatif antara billet dan container, demikian gaya ram lebih kecil dibandingkan direct extrusion.
1.9 Wire drawing:
Proses wire drawing digunakan untuk membuat kawat diameter kecil dari rod dengan mengurangi diameter mereka dan meregangkan panjang mereka dengan gaya tarik.
Wire drawing digunakan untuk membuat senar musik. Tube drawing dapat digunakan untuk membuat tabung seamless.
Dalam proses ini, rod atau barik ditarik melalui lubang die untuk membentuk ketebalan kawat yang diinginkan, mengurangi luas penampangnya.
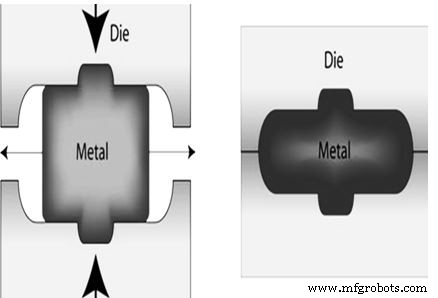
2. Impact extrusion
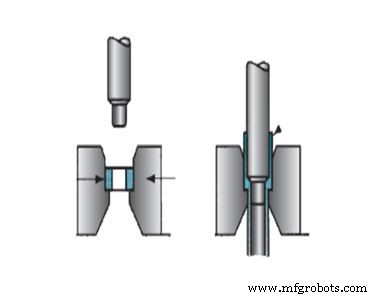
Impact extrusion selalu dilakukan dalam bentuk dingin. Backward impact extrusion memungkinkan dinding yang sangat tipis. Pembuatan tabung toothpaste, misalnya, atau kotak baterai.
Ini dilakukan pada kecepatan yang lebih cepat dan dengan stroke yang lebih pendek. Tekanan ledakan, alih-alih memberikan tekanan, digunakan untuk mengeksstrusi billet melalui die. Namun, impacting dapat dilakukan oleh forward atau backward extrusion atau kombinasi keduanya.
2.1 Hydrostatic extrusion
Dalam teknik hydrostatic extrusion, billet dikelilingi oleh fluida di dalam container selama proses, dan fluena dipresurkan oleh gerakan maju ram. Karena fluida, tidak ada gesekan di dalam container, dan gesekan di lubang die minimal. Fluida dan metode khusus harus digunakan saat bekerja pada suhu tinggi.
Duktilitas material meningkat ketika ada tekanan hidrostatis padanya dan tidak ada gesekan. Akibatnya, pendekatan ini dapat digunakan pada logam yang terlalu rapuh untuk prosedur ekstrusi tradisional.
Metode ini digunakan pada logam duktil, dengan rasio pengurangan besar yang dapat terjadi.
#2. Sheet metal forming
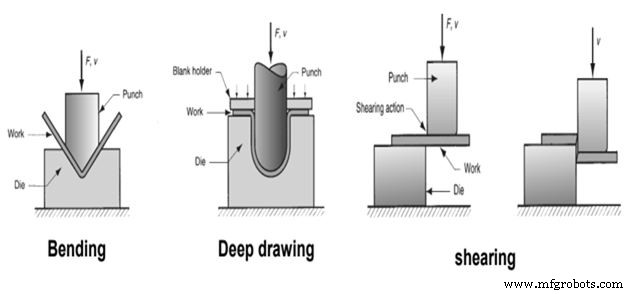
Sheet metal forming melibatkan aplikasi gaya tarik dan geser untuk memformat lembar, plat, dan strip ke dalam bentuk yang diinginkan menggunakan satu set alat. Punch dan die digunakan sebagai alat dalam proses fabrikasi.
Sheet metal forming terkait dengan operasi; Bending, Drawing, Shearing, Blanking, dan Punching untuk menghasilkan material.
Metode pembentukan lembar logam menggunakan teknik deformasi lembar plastik seperti Deep Drawing, Cutting, Bending, Hemming, Flanging, Curling, Stretch Forming/Stretching, Stamping.
2.1 Deep drawing:
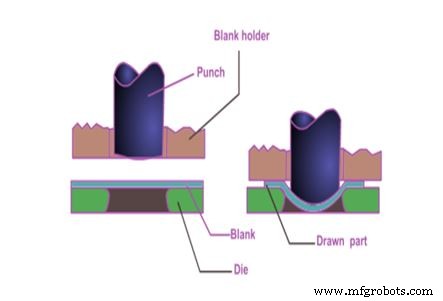
Deep drawing adalah proses sheet metal di mana lembar logam dipaksa ke dalam cangkir berongga dengan gaya tarik dan kompresif tanpa mengubah ketebalannya.
Dalam proses ini, lembar ditempatkan di atas pembukaan die dan dorong ke dalamnya dengan punch. Blank holder digunakan untuk memegang lembar datar di permukaan die.
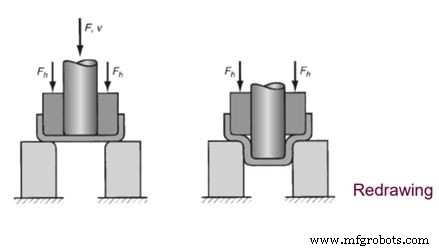
Dalam banyak kasus, perubahan yang diperlukan untuk menciptakan bagian itu akan signifikan (rasio gambar sangat tinggi). Dalam kasus semacam ini, pembentukan lengkap bagian membutuhkan lebih dari satu langkah deep drawing.
Langkah deep drawing tambahan yang diperlukan untuk menyelesaikan operasi deep drawing disebut Redrawing.
2.2 Sheet bending:
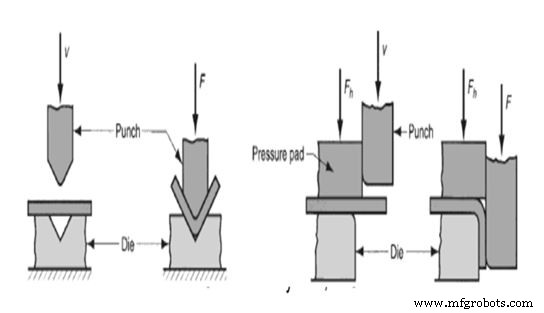
Sheet bending didefinisikan sebagai penyerapan logam di sekitar sumbu lurus. Logam di sisi dalam bidang netral ditekan sementara logam di sisi luar bidang netral diregangkan selama operasi bending. Ketebalan lembar logam tidak berubah sebagai hasil bending.
2.3 Stretching atau Stretch forming:
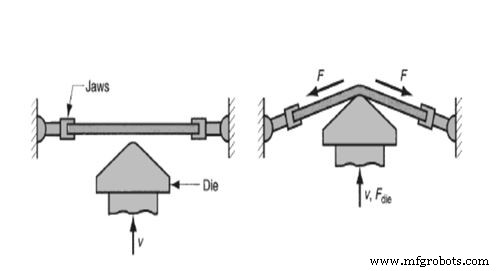
Stretch forming adalah proses pembentukan lembar logam di mana lembar logam sengaja diregangkan dan dibengkokkan pada saat yang sama untuk mengubah bentuknya.
Lemar dipegang di kedua ujung oleh jaws atau draw beads dan kemudian diregangkan oleh punch, menyebabkan lembar diregang di atas kekuatan lelehnya dan difabriksikan ke dalam bentuk yang diinginkan.
Logam telah berubah bentuk plastis ketika stres dilepaskan. Dampak gabungan dari stretching dan bending menyebabkan bagian memiliki spring back yang lebih rendah.
Video Kuliah Proses Pembentukan Logam:
Aplikasi Proses Pembentukan Logam:
Teknik pembentukan logam digunakan untuk memproduksi tabung seamless, rod, dan cincin turbin. Ini juga digunakan untuk membuat kiln semen.
Proses pembentukan ini dapat digunakan untuk membuat bearing, plat, lembar steel, dan berbagai komponen untuk mobil.
Metode ini juga digunakan untuk membuat komponen pesawat dan pesawat terbang dan juga digunakan untuk membuat selang, baut, dan paku.
Keuntungan Proses Pembentukan Logam:
Keuntungan berikut dari proses pembentukan adalah sebagai berikut:
Artikel dengan kekuatan yang ditingkatkan.
Pemborosan material sangat sedikit.
Komponen yang lebih kecil dengan kekuatan tinggi dapat diproduksi.
Artikel yang dihasilkan akurat dalam dimensi.
Tingkat pembentukan yang seragam.
Finishing permukaan yang bagus.
Waktu pemesinan yang lebih sedikit dibandingkan metode pengurangan logam konvensional.
Properti mekanik yang ditingkatkan.
Kerugian Proses Pembentukan Logam:
Kerugian berikut dari proses pembentukan adalah sebagai berikut:
Persyaratan daya tinggi.
Ada persyaratan gaya mekanik yang tinggi.
Strain hardening dari bahan kerja adalah batas jumlah pembentukan.
Material rapuh tidak dapat diproduksi dalam proses ini.
Ada juga penggunaan proses pemanasan dalam pembentukan logam terkadang.