Proses Pemesinan Ultrasonik: Prinsip, Manfaat, dan Aplikasi
Artikel ini membahas Proses Pemesinan Ultrasonik, Prinsip Kerja, Keuntungan, kerugian, dan cara kerjanya secara rinci.
Apakah Itu Proses Pemesinan Ultrasonik?
Proses pemesinan ultrasonik (USM) adalah proses pengelasan material keras dan rapuh menggunakan alat yang berosilasi secara aksial pada frekuensi ultrasonik [18–20 kilo-hertz (kHz)].
Selama osilasi tersebut, slurry abrasif B4C atau SiC secara kontinu disalurkan ke zona pemesinan antara alat lunak (messing atau baja) dan benda kerja. Partikel abrasif, oleh karena itu, dipukul ke permukaan benda kerja dan menyebabkan terpelesetnya partikel halus darinya.
Alat yang berosilasi, dengan amplitudo berkisar 10 hingga 40 µm, memberikan tekanan statis pada butiran abrasif dan menurun saat material dikeluarkan untuk membentuk bentuk alat yang diinginkan. Balamuth pertama kali menemukan USM pada tahun 1945 selama penggerindaan bubuk abrasif ultrasonik.
Aplikasi industri dimulai pada tahun 1950-an saat alat mesin baru muncul. USM ditandai dengan tidak ada efek berbahaya apa pun pada struktur logam benda kerja material.
Prinsip Kerja Proses Pemesinan Ultrasonik
Ia beroperasi pada prinsip yang sama seperti pengelasan ultrasonik.
Metode pemesinan ini menggunakan gelombang ultrasonik untuk menghasilkan gaya frekuensi tinggi, amplitudo rendah yang berfungsi sebagai gaya penggerak abrasif. Mesin ultrasonik menghasilkan gelombang getaran bergetar tinggi dengan frekuensi sekitar 20000 hingga 30000 Hz dan amplitudo sekitar 25-50 mikron.
Getaran frekuensi tinggi ini ditransfer ke partikel abrasif yang terkandung dalam slurry abrasif. Hal ini menyebabkan partikel abrasif mengindeni benda kerja rapuh dan menghapus logam dari permukaan kontak.
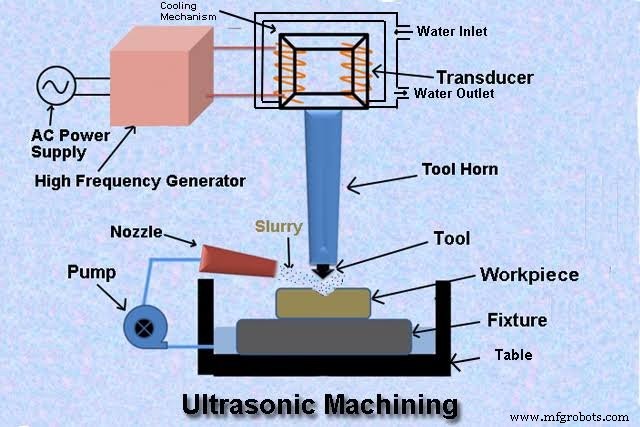
Bagian Pemesinan Ultrasonik
Sumber daya listrik
Transduktor
Generator frekuensi tinggi
Transformator amplitudo ultrasonik atau bucal alat
Mekanisme pendingin
Alat
Pegang alat
Nozel
Larutan
Pompa
1. Sumber daya listrik
Proses pemesinan ini biasanya membutuhkan sumber daya listrik arus berkisar dari 50 hingga 60 Hz. Akibatnya, sumber daya listrik arus bolak-balik tersedia untuk memulai proses.
2. Transduktor (Magnetostrictor)
Transduktor ini bersifat magnetostrictive. Transduktor ini, setelah dikonversi menjadi magnet, akan mengubah frekuensi getaran mekanis dengan bertindak berdasarkan aksi magnetostrictive. Transduktor ini akan bergetar baik ke atas maupun ke bawah.
3. Generator Frekuensi Tinggi
Generator frekuensi tinggi juga dikenal sebagai sumber daya ultrasonik atau osilator elektronik. Biasa digunakan untuk mengonversi sumber daya listrik konvensional yang beroperasi pada 50 atau 60 hertz menjadi energi listrik frekuensi tinggi. Frekuensi yang paling banyak digunakan adalah 20 hingga 40 kHz. Frekuensi ini kemudian disalurkan ke transduktor listrik.
4. Transformator Amplitudo Ultrasonik atau Bucal Alat
Unit ini, sebagaimana namanya menunjukkan, menghubungkan alat dengan transduktor. Itu mentransmisikan getaran difraktasi dari penguat ke alat. Itu harus memiliki batas daya tahan yang tinggi.
Itu juga disebut sebagai pengonsentrasi alat. Amplitudo getaran yang dihasilkan oleh transduktor, dengan kisaran sekitar 0,025 milimeter, tidak cukup untuk pemesinan. Digunakan untuk meningkatkan amplitudo getaran.
Getaran juga diarahkan dan dikonsentrasi ke ujung alat. Alat dipasang di ujung bawah bucal alat dan akan membantu dalam pengosongan material. Pengelasan, pengskrup, pengbras, atau pengsolder digunakan untuk menghubungkan alat dengan bucal alat.
5. Mekanisme Pendingin
Sistem pendingin dipasang di atas transduktor. Air dingin masuk melalui pintu masuk, menerima panas dari transduktor dan menghindari keluar. Sebuah casing melingkupi transduktor untuk tujuan pendinginan, dan air mengalir di dalam casing ini.
6. Alat
Peralatan pemesinan ultrasonik biasanya terbuat dari material keras dan rapuh yang tidak gagal di bawah fraktur rapuh dan duktil, seperti karbida tungsten, baja tahan karat, titanium, tembaga, dan sebagainya.
Material dikeluarkan dari benda kerja menggunakan alat. Perangkat dibuat dalam bentuk yang sama dengan rongga yang harus dibentuk pada permukaan benda kerja.
7. Pegang Alat
Digunakan untuk memegang alat.
8. Nozel
Nozel terbuat dari tungsten. Tungsten digunakan untuk membuat nozel karena slurry dari pompa dapat merusak nozel jika terbuat dari material lunak; terbuat dari material keras, seperti tungsten.
9. Larutan
Di zona pemesinan, karbida silikon, karbida bor, dan larutan alumina campuran yang mengandung partikel abrasif keras dalam air atau minyak biasanya disediakan secara kontinu.
10. Pompa
Pompa digunakan untuk menyediakan larutan abrasif pada nozel.
Cara Kerja Pemesinan Ultrasonik
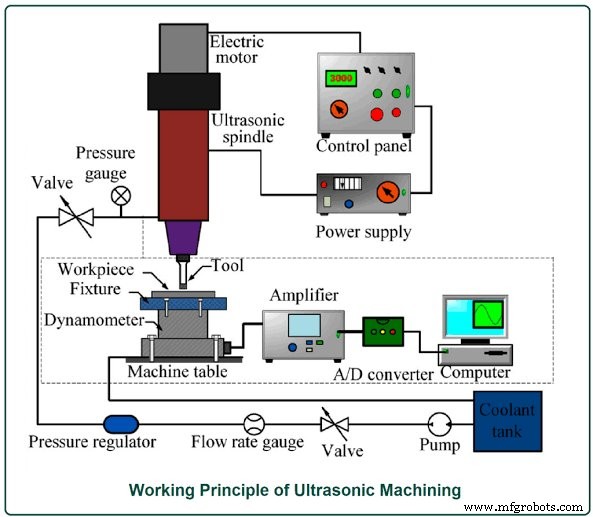
Sistem pemesinan, yang ditunjukkan dalam gambar, terdiri terutama dari magnetostrictor, pengonsentrasi, alat, dan tata pengiriman slurry.
Masukan frekuensi tinggi ini disalurkan ke transduktor elektromekanis yaitu (Magnetostrictor) yang dienergikan pada frekuensi ultrasonik dan menghasilkan getaran amplitudo kecil.
Bucal terletak antara transduktor dan pegang alat. Bucal digunakan untuk meningkatkan amplitudo getaran transduktor, yang kemudian difokuskan dan diarahkan ke instrumen. Sumber daya listrik arus bolak-balik disambungkan ke generator frekuensi tinggi, frekuensi masukan naik dari 20 hingga 40 kHz. Saat perangkat bergetar, pegang alat menangkapnya.
Slurry abrasif disalurkan pada laju konstan dengan bantuan pompa antara permukaan alat dan benda kerja saat peralatan bergetar. Alat kemudian ditekan ringan terhadap benda kerja, dengan menyediakan ruang yang cukup untuk aliran slurry antara alat dan benda kerja. Ukuran yang dihasilkan pada benda kerja akibat pengosongan material akan sama dengan ukuran alat.
Saat perangkat bergetar ditekan terhadap benda kerja, energi kinetik tinggi dari getaran ditransfer ke partikel abrasif ini, dan partikel abrasif ini diterapkan ke permukaan benda kerja, menghapus material akibat gesekan mikroskopis.
Proses Pengosongan Material Menggunakan Pemesinan Ultrasonik (USM)
Gambar menunjukkan mekanisme pengosongan material lengkap USM, yang melibatkan tiga aksi yang berbeda:
1. Aksi gesekan mekanis melalui pukulan langsung butiran abrasif yang terperangkap antara alat bergetar dan permukaan benda kerja yang berdekatan.
2. Mikropecahan oleh dampak bebas partikel yang terbang melintasi celah pemesinan dan mengenai benda kerja pada lokasi acak.
3. Erosi permukaan benda kerja oleh kavitasi dalam arus slurry.
Kontribusi relatif efek kavitasi dilaporkan kurang dari 5 persen dari total material yang dikeluarkan. Mekanisme dominan yang terlibat dalam USM semua material adalah pukulan langsung. Material lunak dan elastis seperti baja lembut sering kali terdeformasi plastis terlebih dahulu dan kemudian dikeluarkan pada laju yang lebih rendah.
Dalam hal material keras dan rapuh seperti kaca, laju pemesinan tinggi dan peran dampak bebas juga dapat diperhatikan.
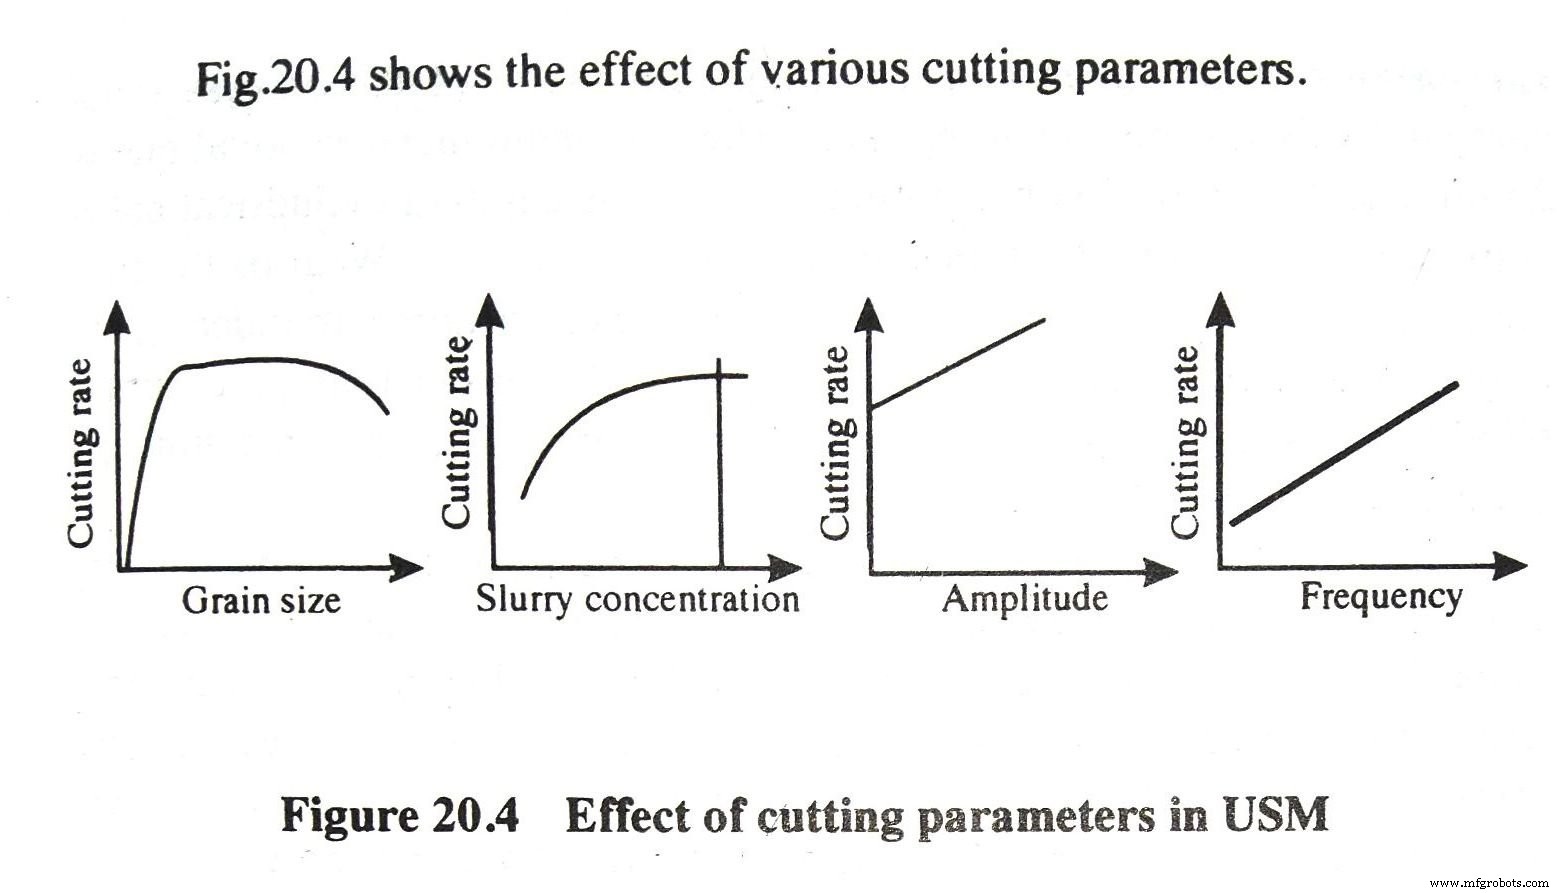
Laju Potong Proses Pemesinan Ultrasonik Bergantung Pada
Laju potong: Laju potong dengan menggunakan USM bervariasi pada faktor tertentu. Ini adalah:
1. Ukuran butir abrasif.
2. Material abrasif.
3. Konsentrasi slurry.
4. Amplitudo getaran.
5. Frekuensi
Akurasi: Kecepatan penetrasi maksimum dalam material lunak dan rapuh seperti keramik lunak adalah sekitar 20 mm/menit, tetapi untuk material keras dan tahan, laju penetrasi lebih rendah. Akurasi dimensi hingga + 0,005 mm mungkin dan permukaan akhir hingga nilai R, 0,1-0,125u dapat diperoleh. Jari-jari sudut minimum 0,10 mm mungkin dalam pemesinan akhir. Rentang ukuran mesin USM bervariasi dari tipe portabel ringan dengan input sekitar 20W hingga mesin berat yang mengambil input hingga 2kW.
Aplikasi Pemesinan Ultrasonik
Aplikasi: Keindahan proses ini membuatnya ekonomis untuk berbagai macam aplikasi seperti:
1. Membuat lubang bulat dan lubang bentuk apa pun yang dapat dibuat alatnya. Rentang bentuk yang dapat diperoleh dapat ditingkatkan dengan memindahkan benda kerja selama pemotongan.
2. Dalam melakukan operasi pemesinan seperti bor, gerinda, profiling, dan operasi milling pada semua material baik konduktif maupun non-konduktif.
3. Dalam pemesinan kaca, keramik, tungsten dan karbida keras lainnya, permata, batu seperti ruby sintetik.
4. Dalam memotong ulir pada komponen terbuat dari logam keras dan legasi dengan memutar dan mentranslasikan secara berkala baik benda kerja atau alat.
5. Dalam membuat matriks tarik kawat tungsten carbide dan berlian dan matriks untuk proses forging dan ekstrusi.
6. Memungkinkan seorang dokter gigi untuk membuat lubang bentuk apa pun pada gigi tanpa menciptakan rasa nyeri.
Keuntungan dan Kerugian Pemesinan Ultrasonik
1. Material rapuh, non-konduktif, keras, dan rapuh semuanya dapat diproses menggunakan pemesinan ultrasonik.
2. Karena tidak ada panas yang dihasilkan selama proses pemesinan ini, sangat sedikit atau tidak ada perubahan fisik pada benda kerja.
3. Non-logam yang tidak dapat diproses oleh EDM atau ECM karena konduktivitas listrik yang buruk, tetapi dapat diproses sangat baik oleh Pemesinan Ultrasonik.
4. Ini adalah proses bebas gores dan bebas deformasi.
5. Ini dapat digunakan bersamaan dengan teknologi muncul lainnya seperti EDM, ECG, dan ECM.
6. Tidak ada suara selama operasi.
7. Operator terampil dan tidak terampil dapat menggunakan peralatan yang digunakan dalam pemesinan ini.
8. Mungkin untuk mencapai tingkat akurasi yang tinggi sambil mempertahankan tingkat permukaan akhir yang tinggi.
9. Terlepas dari konduktivitasnya, semua material dapat diproses.
Kerugian
1. Karena mekanisme mikropecahan atau erosi, pengosongan logam lambat.
2. Ujung sonotrode aus lebih cepat.
3. Pemesinan lubang dalam sulit dengan metode ini karena tidak dapatnya slurry abrasif mengalir di dasar lubang (Kecuali pemesinan ultrasonik rotatif).
4. Hanya material dengan nilai kekerasan minimal 45 HRC yang dapat diproses menggunakan pemesinan getaran ultrasonik (HRC: Skala Rockwell untuk mengukur kekerasan material).
Keterbatasan Pemesinan Ultrasonik
Keterbatasan proses: Keterbatasan utama proses ini adalah laju pemotongan logam yang relatif rendah. Laju pengosongan logam maksimum adalah 3 mm/detik dan konsumsi daya tinggi. Kedalaman lubang silinder saat ini terbatas pada 2,5 kali diameter alat. Aus alat meningkatkan sudut lubang, sementara sudut tajam menjadi bulat. Ini berarti penggantian alat penting dalam produksi lubang butir akurat. Juga, proses ini terbatas, dalam bentuknya saat ini untuk memesin pada permukaan ukuran relatif kecil.
Material alat yang digunakan dalam USM harus tahan dan duktil. Kesulitan dengan logam sangat duktil seperti Aluminium dapat ditelusuri karena umur alat yang pendek. Kesulitan ini dapat diatasi dengan menggunakan baja karbon rendah dan baja tahan karat sebagai material alat.
Verifikasi eksperimental telah menunjukkan bahwa Laju Pengosongan Logam menurun dengan rasio kekerasan benda kerja dan kekerasan alat. Jadi jika kekerasan benda kerja meningkat, diharapkan kekerasan alat juga meningkat.
Pemilihan material logam alat adalah salah satu keputusan terpenting untuk optimasi pengosongan logam dan biaya alat. Panjang massa alat juga menimbulkan kesulitan karena material alat menyerap sebagian besar energi ultrasonik, mengurangi efisiensi. Alat yang lebih panjang menyebabkan overstressing. Ukuran butir dan slurry abrasif juga harus memiliki dimensi yang benar. Telah diamati bahwa jika ukuran butir lebih atau kurang dari amplitudo getaran, laju pemesinan menurun.
Memilih butir untuk pemesinan akhir tidak boleh tumpang tindih dengan butir yang ditentukan untuk pemesinan kasar saat memotong lubang dalam teknik khusus diperlukan untuk menyediakan slurry melalui pegang alat jika tidak akumulasi partikel butir, di dalam lubang akan menghambat pemesinan lebih lanjut.
Peredaran paksa, campuran secara bergantian butir ukuran lebih tinggi dan lebih rendah, penyedotan adalah beberapa dari banyak metode efektif yang diikuti untuk mengatasi masalah pemesinan lubang dalam ini.
Perkembangan Terbaru dalam Pemesinan Ultrasonik
Perkembangan terbaru: Terbaru sebuah perkembangan baru dalam pemesinan ultrasonik telah terjadi di mana alat yang diimpregnasi debu berlian digunakan dan tidak ada slurry yang digunakan. Alat diosilasi pada frekuensi ultrasonik serta diputar. Jika tidak memungkinkan untuk memutar alat benda kerja dapat diputar.
Inovasi ini telah menghilangkan kekurangan proses konvensional dalam pemboran lubang dalam. Misalnya dimensi lubang dapat dipertahankan dalam + 0,125 mm. Lubang hingga 75 mm, kedalaman telah dibor dalam keramik tanpa penurunan laju pemesinan seperti yang dialami dalam proses konvensional.
Pertanyaan yang Sering Ditanyakan
Dalam pemesinan ultrasonik material dikeluarkan oleh
A. Menggunakan slurry abrasif antara alat dan benda kerja B. Kontak langsung alat dengan benda kerja C. Memelihara elektrolit antara benda kerja dan alat dalam celah yang sangat kecil antara keduanya D. Erosi yang disebabkan oleh rangsangan percikan yang berulang cepat antara alat dan benda kerja
Jawaban: Opsi A
Pemesinan ultrasonik (USM) adalah pengosongan material oleh tindakan gosokkan slurry cair termuat grit yang beredar antara benda kerja dan alat yang bergetar tegak lurus terhadap benda kerja pada frekuensi di atas rentang yang didengar.
Dalam pemesinan ultrasonik fungsi transduktor adalah untuk
A. Mengonversi energi mekanis menjadi panas B. Mengonversi energi listrik menjadi panas C. Mengonversi energi listrik menjadi getaran mekanis D. Mengonversi energi mekanis menjadi energi listrik (Jawaban: c)
Transduktor mengonversi arus osilasi menjadi getaran mekanis. Dua jenis transduktor telah digunakan dalam pemesinan ultrasonik; baik piezoelektrik atau magnetostrictive: ... Magnetostriksi adalah efek yang menyebabkan material berubah bentuk sedikit ketika medan magnet melalui berubah.
Dalam Pemesinan Ultrasonik, alat bergerak
A. bergerak dalam arah melintang B. bergerak dalam arah memanjang C. bergetar dalam arah melintang D. bergetar dalam arah memanjang (Jawaban: d)
Ini adalah semua informasi mengenai Proses Pemesinan Ultrasonik, Bagaimana cara kerjanya, pada prinsip apa ia bekerja, apa saja keuntungan dan kerugian Proses Pemesinan Ultrasonik.
Jika Anda suka artikel ini silakan bagikan dengan teman-teman Anda dan berikan umpan balik Anda dalam komentar di bawah.