Proses Honing Dibongkar: Definisi, Konstruksi, Prinsip, Manfaat, dan Aplikasi Industri
Halo, Selamat datang di blog kami, Semoga Anda baik-baik saja. Dalam artikel baru ini, kita akan mempelajari Definisi, Bagian atau Konstruksi, Prinsip Kerja, Keuntungan, Kerugian dan Aplikasi Proses Honing secara detail.
Apa itu Sejarah Proses Honing?
Pada abad ke-16, Leonardo da Vinci pertama kali menggunakan alat untuk meratakan dinding dalam pipa kayak dengan bantuan tongkat yang ditempelkan kertas abrasif padanya. Tongkat ini dapat bergerak dalam arah linear serta radial.
Alat honing dikembangkan pada awal abad ke-20 untuk memproses komponen internal dari mesin pembakaran dalam.
Pada tahun 1924, alat honing lima bilah pertama dengan tongkat dan pemasang spring dirancang dan dipatenkan. Setelah beberapa tahun, proses honing digunakan untuk tujuan produksi di industri.
Tanpa further delay mari kita datang ke topik utama kami,
Apa itu Proses Honing?
Honing adalah proses pemesinan abrasive yang merupakan kombinasi proses gerinda dan bor. Proses honing menggunakan alat gerinda abrasive untuk secara akurat memesin workpiece yang diberikan. Proses honing meningkatkan kualitas permukaan workpiece serta memberikan akurasi dimensi pada bagian yang diproses.
Batu abrasive yang bergerak dibuat untuk bersentuhan dengan bagian yang akan diproses sehingga menghasilkan pekerjaan yang akurat dan selesai.
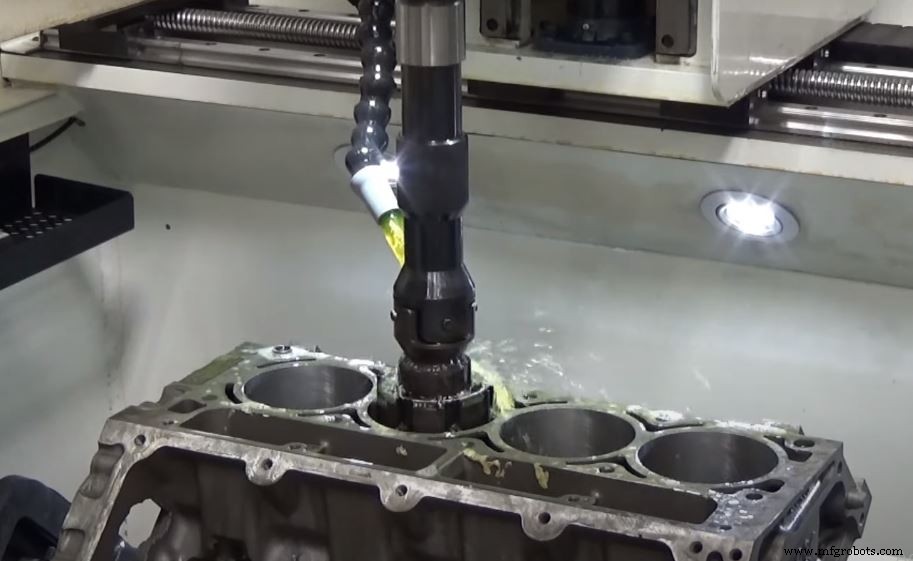
Honing digunakan di industri di mana akurasi dan estetika sama-sama dianggap penting. Secara umum, proses honing menggunakan CNC untuk mengarahkan alat pada workpiece. Proses honing sebagian besar digunakan untuk menyelesaikan borong dalam workpiece.
Karakteristik Proses Honing:
Karakteristik Proses Honing adalah sebagai berikut:
Ini adalah proses dengan kecepatan rendah, sangat akurat.
Proses honing menghasilkan permukaan bertanda silang pada workpiece. Workpiece ini digunakan untuk menahan pelumas.
Ini dapat digunakan untuk memperbaiki bulatan lubang.
Toleransi tinggi 2 sampai 3 mikron dapat dicapai.
Kedua bahan keras dan lunak dapat di honing.
Rentang kecepatan pemotongan bervariasi dari 0,25 sampai 1m/s.
Sudut pemotongan bervariasi dari 60 sampai 90o.
Tekanan yang diterapkan pada area permukaan lateral workpiece selama proses honing bervariasi dari 1000kPa sampai 2500kPa.
Prinsip Kerja Proses Honing:
Prinsip dasar yang terlibat dalam proses honing adalah aksi pemotongan yang dilakukan oleh partikel abrasive ketika gaya linear dan gaya singgung diterapkan. Gesekan yang dihasilkan oleh kontak batu abrasive dan workpiece menghasilkan penghapusan material dari workpiece.
Berikut adalah langkah-langkah bagaimana Proses Honing dilakukan:
Workpiece yang akan di honing dipasang pada meja kerja dan diclamp dengan bantuan fixtur. Alat honing yang diperlukan dipasang pada spindle dan stabilitas alat diperiksa.
Operator memilih parameter berbeda seperti kecepatan dan kecepatan alat. Ketika alat masuk ke lubang, ia melebar karena penampang kerucut yang runcing di dalam alat.
Gaya bertindak tegak lurus dan sejajar dengan area permukaan lateral lubang. Gaya-gaya ini menghasilkan aksi pemotongan karena batu abrasive dan memberikan finishing permukaan yang luar biasa.
Coolant ditambahkan jika diperlukan selama proses untuk mencegah pemanas berlebihan permukaan. Setelah proses honing selesai alat diangkat dari lubang dan batu ditarik ke dalam karena gaya spring back.
Kerja kemudian diizinkan untuk pendingin dan kemudian diangkat dengan melonggar fixtur.
Jenis Mesin Honing:
Terdapat dua jenis mesin honing:
Mesin Honing Vertikal dan
Mesin Honing Horizontal
Konstruksi mesin honing sangat mirip dengan mesin bor. Selain ini, Alat Honing juga dapat dipasang pada mesin bubut atau mesin Bor. Persyaratan tunggal dari proses honing adalah alat harus berputar serta bergerak sejajar dengan sumbu lubang.
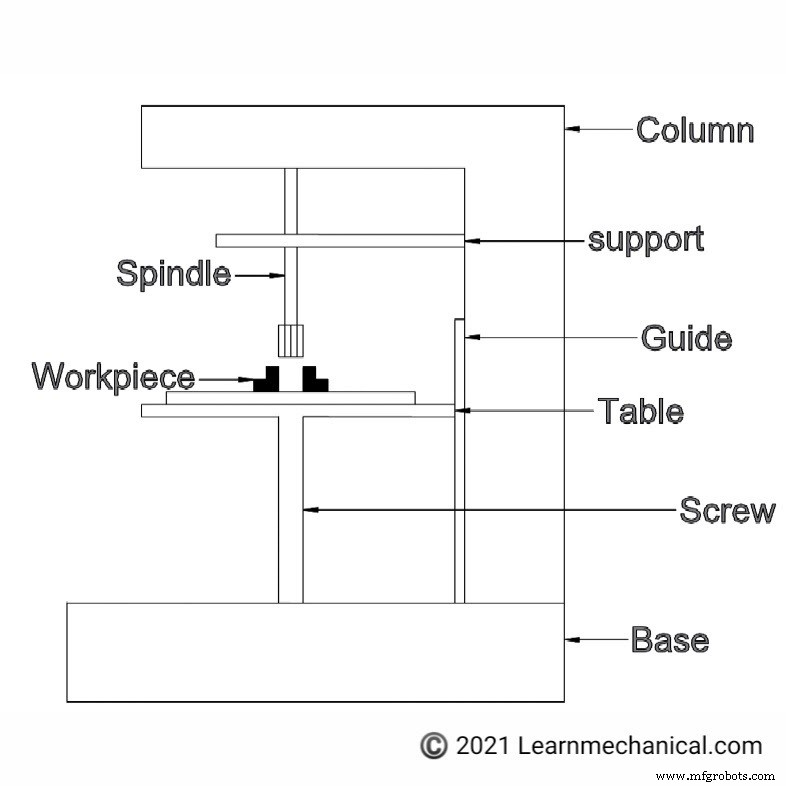
#1. Konstruksi atau Bagian Mesin Honing Vertikal:
Kolom dan baut ketinggian dipasang pada basis besi cor. Kolom menghubungkan CNC ke motor dan juga mengandung elemen pendukung.
Baut ketinggian terhubung dengan meja kerja dan fixtur ditempel pada meja kerja.
Salah satu ujung spindle terhubung ke motor dan ujung lainnya terhubung ke alat melalui elemen pendukung. Konstruksi sangat mirip dengan mesin bor.
Basis: Basis adalah elemen pendukung yang digunakan untuk memegang dengan kaku seluruh setup peralatan honing. Basis terbuat dari besi cor untuk menyerap getaran maksimum dan memberikan stabilitas pada peralatan.
Kolom: Kolom adalah elemen pendukung utama yang digunakan dalam setup. Kolom vertikal digunakan untuk memegang motor, spindle, alat, dan workpiece. Ia juga bertindak sebagai elemen penghubung untuk berbagai bagian kerja.
Guideways: Guideways digunakan untuk gerakan vertikal workpiece.
Worktable: Meja kerja digunakan untuk memegang fixtur padanya. Ini dapat bergerak atau kaku.
Fixtur: Fixtur adalah perangkat clamp yang digunakan untuk mem clamping workpiece. Dalam kasus proses honing, fixtur harus kuat dan kaku untuk memenuhi persyaratan akurasi proses honing.
Spindle: Spindle adalah perangkat penghubung yang digunakan untuk menghubungkan alat dengan motor untuk memberikan gerakan rotasi pada alat.
Support: Elemen pendukung digunakan untuk mendukung spindle dan mencegahnya pecah.
Baut ketinggian: Baut ketinggian disediakan untuk meningkatkan tinggi meja kerja.
CNC: Pengontrol numerik komputer digunakan untuk mengontrol gerakan alat mengenai workpiece atau untuk mengontrol gerakan workpiece mengenai alat.
Sumber daya: Sumber daya DC digunakan dalam kasus proses honing.
Alat honing: Alat adalah bagian terpenting dari proses honing. Alat honing membuat proses honing berbeda dari proses gerinda dan bor. Alat yang digunakan dalam mesin honing vertikal dan horizontal mirip dan dijelaskan lebih lanjut.
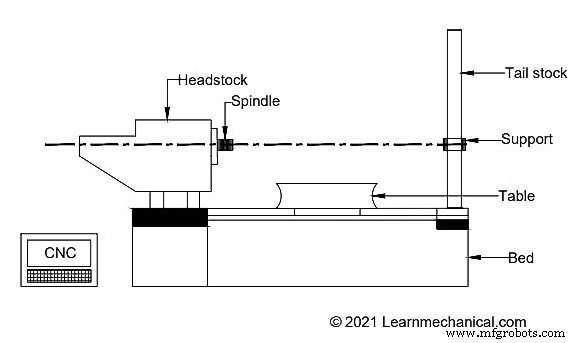
#2. Konstruksi atau Bagian Mesin Honing Horizontal:
Konstruksi mesin honing horizontal sangat sederhana. Basis bertindak sebagai platform untuk semua elemen atau komponen yang akan dipasang.
Tailstock dipasang di satu ujung dan Headstock di ujung lainnya. Worktable dipasang di antara Tailstock dan Headstock.
Worktable diizinkan untuk bergerak di bidang horizontal. Spindle dipasang pada Headstock dan alat. Ia digunakan untuk mentransfer gerakan motor ke alat. Fixtur terletak pada worktable untuk mem clamping workpiece.
Headstock: Headstock berisi pengaturan gear motor untuk mengubah kecepatan rotasi alat.
Bed: Bed mirip dengan basis dalam mesin honing vertikal. Ini terbuat dari besi cor dan bekerja sebagai demper.
Spindle: Spindle adalah elemen penghubung yang menghubungkan motor dan alat.
Kolom: Kolom adalah elemen pendukung yang digunakan untuk mendukung Headstock.
Fixtur: Fixtur digunakan untuk mem clamping workpiece dan membatasi derajat kebebasan. Fixtur dalam kasus honing horizontal harus sangat akurat karena sejumlah besar gaya di exerted pada workpiece.
CNC: Pengontrol numerik komputer harus diinstal dalam kasus honing horizontal untuk memastikan akurasi yang lebih baik. Ini dapat menghilangkan kesalahan manusia maksimum.
Alat honing: Alat honing adalah elemen terpenting yang dijelaskan di bawah ini.
Tailstock: Tailstock adalah elemen yang terletak di ujung lain basis. Ia digunakan untuk memberikan dukungan pada workpiece.
Alat Honing:
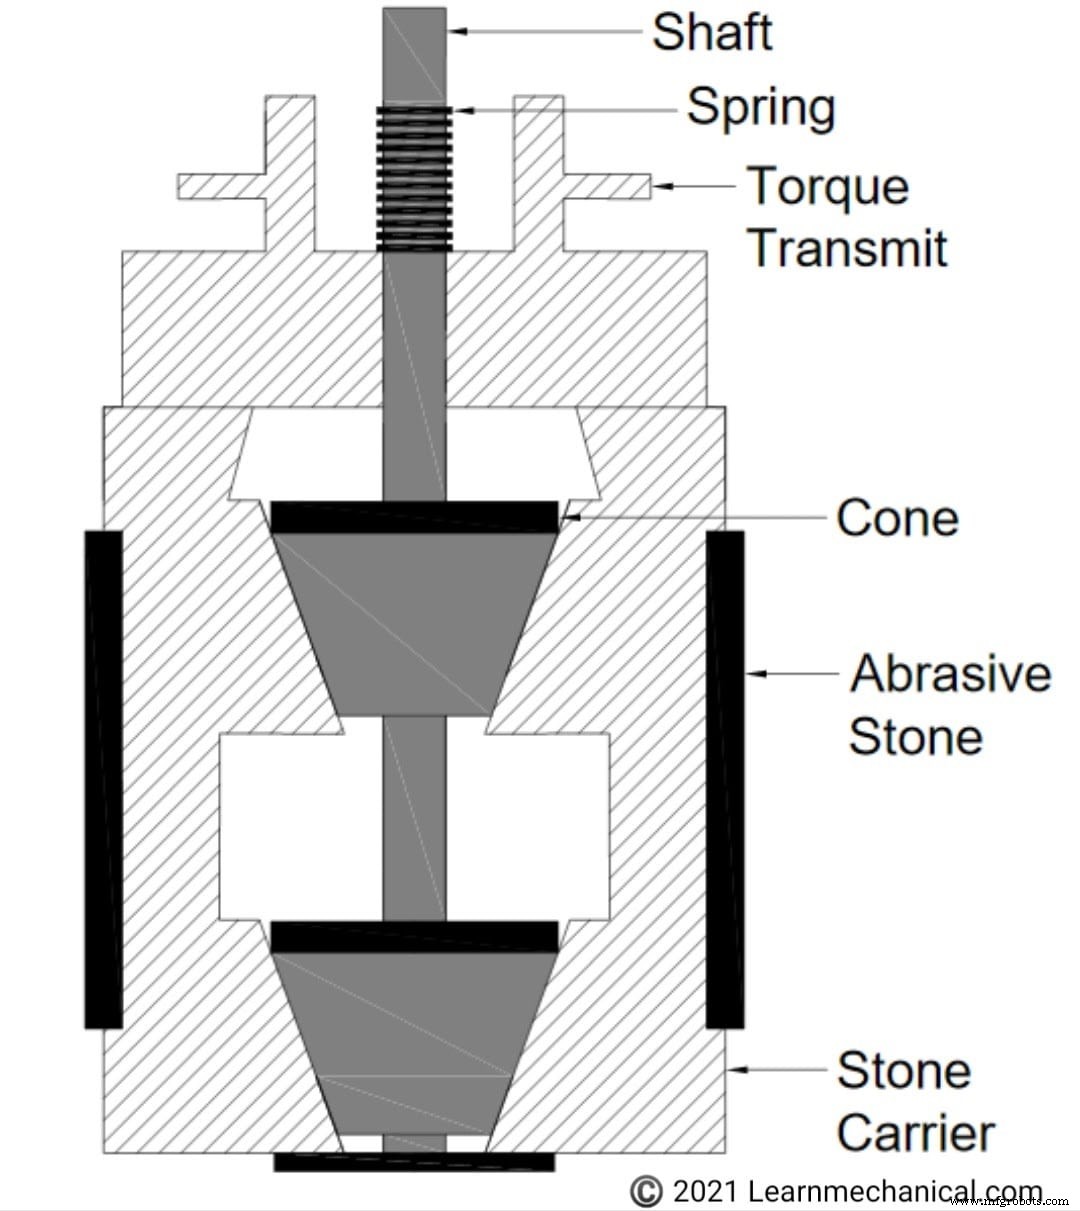
Terdapat berbagai macam alat honing yang tersedia di pasar yang dapat digunakan untuk tujuan yang berbeda. Diagram yang diberikan menunjukkan alat honing double cone.
Ini terdiri dari batu abrasive pada diameter luar alat. Batu adalah bagian yang bersentuhan dengan workpiece.
Terdapat dua kerucut yang terletak di dalam stone carrier. Segera setelah gaya linear diterapkan pada shaft batu didorong keluar.
Ini terjadi karena penampang kerucut yang runcing. Batu ditarik kembali oleh aksi terbalik dari pegas.
Partikel Abrasive yang Digunakan:
Batu abrasive adalah partikel abrasive yang terikat bersama-sama untuk membentuk struktur padat yang dapat menghasilkan gesekan saat digosok terhadap material lain. Terdapat berbagai macam partikel abrasive yang tersedia berdasarkan ukuran butir, finishing permukaan yang diinginkan, dan berbagai faktor lain. Partikel abrasive yang paling banyak digunakan adalah aluminium oksida, silikon karbida, dan tungsten karbida.
Parameter Penting dari Proses Honing:
#1. Pemilihan Abrasive:-
Operasi honing sangat bergantung pada partikel abrasive yang digunakan. Pilihan abrasive bergantung pada kekerasan workpiece dan finishing permukaan yang diinginkan. Untuk workpiece yang sangat keras diamond digunakan sebagai alat.
#2. Kecepatan Spindle:-
Kecepatan spindle atau RPM dari alat adalah parameter penting yang menentukan berbagai fitur workpiece. Misalnya, jika penghapusan material yang tinggi adalah perhatian utama kecepatan harus minimum. Jika finishing permukaan adalah perhatian utama kecepatan harus tinggi.
#3. Kecepatan Gerak Mundur:
Kecepatan gerak mundur alat terhadap workpiece mempengaruhi finishing permukaan pekerjaan. Kecepatan gerak mundur yang lebih tinggi menghasilkan finishing permukaan pekerjaan yang buruk.
#4. Tekanan Honing:
Seperti disebutkan di atas tekanan honing bervariasi dari 1000kPa hingga 2500kPa. Tekanan honing yang rendah menghasilkan penghapusan material rendah dan tekanan yang tinggi menghasilkan finishing permukaan yang buruk.
Keuntungan Proses Honing:
Akurasi: Proses honing sangat akurat dan presisi. Di industri di mana diameter lubang harus akurat, proses honing sangat menguntungkan.
Kekerasan workpiece: Keuntungan lain dari proses honing adalah ia dapat memesin semua materi terlepas dari kekerasan dan struktur molekuler padanya.
Mempertahankan centerline: Proses honing mempertahankan centerline bor atau lubang. Proses finishing lain mungkin mengganggu centerline lubang.
Penghapusan material: Kurang material yang dihapus dan finishing diperoleh dengan bantuan proses honing. Ini adalah akibat penggunaan alat abrasive.
Pola yang dihasilkan: Proses honing menghasilkan pola bertanda silang pada permukaan workpiece. Ini memberikan keuntungan besar untuk workpiece untuk menahan pelumas.
Kerugian Proses Honing:
Biaya awal tinggi: Biaya awal peralatan tinggi. Ini adalah kekurangan ekonomis dari mesin honing.
Penggunaan alat yang tinggi: Batu abrasive digunakan sebagai tepi pemotong utama. Keasahan batu abrasive berkurang dengan mudah dalam kasus proses honing.
Kelurusan lubang: Proses honing hanya meningkatkan kualitas permukaan dalam lubang atau bor. Ini tidak meningkatkan kelurusan lubang.
Jenis bahan: Proses honing cocok hanya untuk bahan ferrous, tidak sangat efektif pada bahan nonferrous.
Aplikasi Proses Honing:
Ini dapat digunakan untuk finishing crankshaft mobil
Proses honing digunakan untuk finishing gear di industri otomotif.
Ini juga digunakan untuk tujuan produksi di mana borong silinder hollow harus diselesaikan secara akurat.
Ini juga digunakan untuk finishing diameter dalam mesin pembakaran dalam.
Ini dapat digunakan untuk meningkatkan bulatan lubang.