Perlakuan Panas Dijelaskan: Jenis, Metode & Manfaat untuk Logam dan Leguran
Dalam artikel ini kita akan mempelajari apa ituproses perlakuan panas dan juga tentang berbagai jenis proses perlakuan panas secara detail.
Apa itu Proses Perlakuan Panas ?
Perlakuan panas merujuk pada kombinasi pemanasan dan pendinginan logam atau leguran dalam keadaan padat untuk tujuan mendapatkan sifat yang diinginkan. Perubahan sifat merupakan hasil dari perubahan mikrostruktur dalam material yang dihasilkan oleh operasi perlakuan panas.
Perlakuan panas adalah proses pemanasan dan pendinginan logam, menggunakan metode yang telah ditentukan sebelumnya untuk mendapatkan sifat yang diinginkan. Baik logam ferrous maupun non-ferrous mengalami perlakuan panas sebelum digunakan. Seiring waktu, banyak metode yang telah dikembangkan. Hingga kini, metalurgis terus bekerja untuk meningkatkan hasil dan efisiensi biaya dari proses-proses ini.
Untuk itu mereka mengembanakan jadwal atau siklus baru untuk menghasilkan berbagai grade. Setiap jadwal merujuk pada laju pemanasan, pemegang, dan pendinginan logam yang berbeda. Metode-metode ini, ketika diikuti dengan cermat, dapat menghasilkan logam dengan berbagai standar dengan sifat fisik dan kimia yang sangat spesifik.
Dasar-dasar Perlakuan Panas
Meskipun besi dan baja merupakan mayoritas material yang diperlakukan panas, leguran aluminium, tembaga, magnesium, nikel, dan titanium juga dapat diperlakukan panas.
Proses perlakuan panas memerlukan tiga langkah dasar. Atau kita bisa mengatakan Tahap perlakuan panas adalah :
Memanaskan ke suhu tertentu
Memegang pada suhu tersebut untuk waktu yang sesuai
Pendinginan sesuai dengan metode yang ditentukan
Suhu dapat mencapai 2400°F dan waktu pada suhu dapat bervariasi dari beberapa detik hingga sebanyak 60 jam atau lebih.
Dalam bakaran, beberapa material didinginkan perlahan, sementara yang lain harus dilenduhkan. Perlakuan pada -120°F atau lebih rendah diperlukan untuk beberapa proses kriogenik. Air, larutan garam, minyak, larutan polimer, garam cair, logam cair, dan gas adalah beberapa contoh media pendinginan. Masing-masing memiliki karakteristik sendiri yang membuatnya ideal untuk tugas tertentu. 90 persen bagian, di sisi lain, dilenduhkan dalam air, minyak, gas, atau polimer.
A.Tahap Pemanasan
Selama tahap pemanasan, tujuan utama adalah untuk memastikan logam dipanaskan secara merata. Memanaskan perlahan memastikan pemanasan merata. Jika Anda memanaskan logam secara tidak merata, satu bagian mungkin melebar lebih cepat dari yang lain, menghasilkan bagian logam yang bercak atau retak. Anda memilih laju pemanasan berdasarkan faktor berikut:
1.Konduktivitas panas logam: Logam dengan konduktivitas panas tinggi memanaskan lebih cepat daripada yang memiliki konduktivitas rendah.
2.Kondisi logam: Alat dan bagian yang telah diperlakukan keras atau dikenai stres sebelumnya harus dipanaskan dengan laju yang lebih lambat daripada alat dan bagian yang belum.
3. Ukuran dan penampang silang logam: Untuk memungkinkan suhu dalam mendekati suhu permukaan, bagian yang lebih besar atau bagian dengan penampang silang tidak merata harus dipanaskan lebih lambat dari bagian kecil. Jika tidak, Anda berisiko retak atau bengkok berlebihan.
B.Tahap Rendaman
Tujuan tahap rendaman adalah untuk mempertahankan logam pada suhu yang tepat hingga struktur internal yang diinginkan terbentuk. “periode rendaman” merujuk pada berapa lama logam dipertahankan pada suhu yang sesuai. Anda akan memerlukan analisis kimia dan massa logam untuk menentukan panjang waktu yang benar. Periode rendaman untuk penampang silang tidak merata dapat ditentukan dengan menggunakan bagian terbesar.
Secara umum, Anda tidak boleh membawa suhu logam dari suhu kamar ke suhu rendaman dalam satu langkah. Sebaliknya, panaskan perlahan logam hingga sedikit di bawah suhu di mana struktur akan berubah, lalu pegang di sana hingga suhu seragam di seluruh logam. Setelah langkah “pemanasan awal” ini, Anda dapat dengan cepat memanaskan suhu hingga suhu akhir yang Anda butuhkan. Untuk mencegah bengkok, bagian dengan desain yang lebih kompleks mungkin memerlukan beberapa lapisan pemanasan awal.
C.Tahap Pendinginan
Selama tahap pendinginan, Anda akan ingin mengembalikan logam ke suhu kamar, tetapi ada berbagai cara untuk melakukannya tergantung pada jenis logam. Ini mungkin memerlukan medium pendinginan, seperti gas, cairan, padat, atau kombinasi dari keduanya. Laju pendinginan ditentukan oleh logam dan medium yang digunakan untuk pendinginan. Sebagai akibatnya, opsi pendinginan yang Anda pilih memiliki dampak signifikan pada sifat yang diinginkan dari logam.
Lenduhan adalah pendinginan cepat logam dalam udara, minyak, air, larutan garam, atau medium lainnya. Sebagian besar logam yang diperlakukan keras didinginkan dengan cepat dengan lenduhan, jadi lenduhan biasanya dikaitkan dengan pengkerasan; namun, lenduhan atau pendinginan cepat lainnya tidak selalu menghasilkan pengkerasan. Tembaga, misalnya, dianneal dengan lenduhan air, dan logam lain diperlakukan keras dengan pendinginan perlahan.
Tujuan Perlakuan Panas
Namun, ini melayani satu atau lebih dari tujuan berikut :
Meningkatkan kemesinan
Meredakan stres internal.
Meningkatkan sifat mekanis seperti duktilitas, kekuatan, kekerasan, ketahanan, dll.
Mengubah ukuran butir.
Meningkatkan resistensi terhadap panas dan korosi.
Mengubah sifat listrik dan magnetik.
Mengubah komposisi kimia.
Menghilangkan gas
Kelebihan Perlakuan Panas
Setelah perlakuan panas, material adalah :
Produk lebih awet.
Baja menjadi lebih keras, lebih kuat.
Lebih mudah di-las.
Menjadi lebih fleksibel.
Meningkatkan resistensi aus.
Peningkatan umur bagian secara keseluruhan.
Perlakuan panas dilakukan untuk berbagai alasan. Beberapa prosedur melunakkan logam, sementara yang lain mengerasnya. Mereka juga mungkin memiliki dampak pada konduktivitas listrik dan termal dari material ini.
Beberapa metode perlakuan panas mengurangi stres yang disebabkan oleh proses kerja dingin sebelumnya. Yang lain menambahkan sifat kimia yang diinginkan pada logam. Memilih metode terbaik pada akhirnya ditentukan oleh jenis logam dan sifat yang diperlukan.
Sebuah bagian logam mungkin diterapkan beberapa prosedur perlakuan panas dalam beberapa kasus. Beberapa super alloy yang digunakan di industri pembuatan pesawat, misalnya, mungkin melalui hingga enam langkah perlakuan panas yang berbeda untuk dioptimalkan untuk aplikasi.
Jenis Proses Perlakuan Panas
Tujuan perlakuan panas di atas dapat dilayani oleh satu atau lebih dari proses perlakuan panas berikut :
1. Annealing
2. Normalizing
3. Hardening
4. Tempering
5. Case Hardening :
a.) Carburizing
b.) Cyaniding
c.) Nitriding
6. Surface Hardening
a.) Induction hardening
b.) Flame hardening
7. Diffusion Coating
1. Annealing
Annealing adalah salah satu operasi yang paling penting dan banyak digunakan dalam perlakuan panas baja.
Annealing adalah perlakuan panas dalam metalurgi dan ilmu material yang mengubah sifat fisik dan kadang-kadang kimia dari sebuah material untuk meningkatkan duktilitas dan mengurangi kekerasan, sehingga lebih dapat dikerjakan. Ini melibatkan pemanasan material di atas suhu rekristalisasinya, memegang suhu tersebut untuk waktu yang sesuai, lalu pendinginan.
Tujuan annealing adalah untuk mendapatkan satu atau lebih dari efek berikut :
Melunakkan baja.
Meningkatkan kemesinan.
Meningkatkan atau memulihkan duktilitas dan ketahanan.
Meredakan stres internal.
Mengurangi atau menghilangkan ketidakseragaman struktural.
Menyempurnakan ukuran butir
Menyiapkan baja untuk perlakuan panas berikutnya.
2. Normalizing
Normalising adalah proses perlakuan panas yang digunakan untuk membuat logam lebih duktil dan tahan setelah dipanaskan termal atau mekanis. Normalising adalah proses pemanasan material ke suhu tinggi lalu membiarkannya kembali ke suhu kamar dengan mengeksposnya ke udara suhu kamar setelah dipanaskan. Pemanasan dan pendinginan lambat ini mengubah mikrostruktur logam, menurunkan kekerasan dan meningkatkan duktilitas.
Ketika baja dalam keadaan dingin, struktur terdistorsi, dan logam mungkin rapuh dan tidak andal. Struktur internal bagian yang dipanaskan juga mungkin terdistorsi karena dikerjakan pada suhu sangat rendah. Bisa juga dilihat bahwa suhu pemurnian yang bervariasi akan menghasilkan struktur yang bervariasi untuk baja dengan kandungan karbon yang sama. Demikian pula, jika cetakan dituang pada suhu yang tidak pasti dan didinginkan dengan laju yang berbeda di bagian-bagian yang berbeda, mungkin tidak andal. Normalising, oleh karena itu, digunakan terutama untuk berikut
Tujuan Normalising adalah untuk mendapatkan satu atau lebih dari efek berikut :
Untuk menghilangkan struktur butir kasar.
Untuk menghapus stres internal yang mungkin disebabkan oleh pemakaian
Untuk meningkatkan sifat mekanis baja
Selain semua tujuan ini, ini dapat digunakan untuk meningkatkan kekuatan baja karbon menengah hingga tingkat tertentu (dibandingkan baja yang dianneal), untuk meningkatkan kemesinan baja karbon rendah, untuk meningkatkan struktur las, dll.
3. Hardening
Operasi hardening diterapkan pada semua alat dan beberapa bagian mesin penting yang dimaksudkan untuk tugas berat khusus serta pada semua bagian mesin yang terbuat dari baja leguran.
Tujuan pengkerasan dengan tempering berikutnya adalah :
1. Untuk mengembangkan kekerasan tinggi untuk menahan aus dan memungkinkan untuk memotong logam lain.
2. Untuk meningkatkan kekuatan, elastisitas, duktilitas, dan ketahanan.
Prosesnya terdiri dari:
1. Memanaskan baja ke suhu di atas titik kritis.
2. Memegang pada suhu ini untuk waktu yang cukup lama.
3. Lenduhan (pendinginan cepat) dalam air, minyak, atau mandi garam cair.
4. Tempering
Tempering, dalam metalurgi, adalah proses meningkatkan sifat logam, terutama baja, dengan memanaskannya ke suhu tinggi, tetapi di bawah titik leleh, lalu didinginkan, biasanya dalam udara. Proses ini menguatkan dengan mengurangi kelehahan dan stres internal.
Ketika sepotong baja diambil dari medium lenduhan, seperti yang telah dinyatakan, ia keras, rapuh dan akan memiliki stres internal yang tidak terdistribusi dengan merata serta karakteristik tidak menguntungkan lainnya. Secara umum, tempering memulihkan duktilitas dan mengurangi kekerasan serta menghasilkan beberapa penurunan kekerasan. Tujuan utama tempering adalah, oleh karena itu, sebagai berikut:
Untuk mengstabilkan struktur logam.
Untuk mengurangi stres internal yang dihasilkan selama pemanasan sebelumnya.
Untuk mengurangi beberapa kekerasan yang dihasilkan selama pengkerasan dan meningkatkan duktilitas logam.
Untuk memberikan logam kondisi struktural yang delapan yang digabungkan dengan ketahanan dan resistensi kejutan.
Perlakuan tempering memerlukan :
Pemanasan ulang baja setelah pengkerasan ke suhu di bawah titik Ac1 ( psk line in fig 6.6
Pegang untuk waktu yang cukup lama.
Pendinginan perlahan. Diinginkan agar suhu baja dipertahankan tidak kurang dari 4 hingga 5 menit untuk setiap milimeter penampang.
5. Case Hardening
A. Carburising
Metode tertua yang dikenal untuk menghasilkan permukaan keras pada baja adalah case hardening atau carburising. Baja yang digunakan untuk tujuan ini biasanya adalah baja karbon rendah dengan sekitar 0,15 persen karbon, yang tidak bereaksi secara signifikan terhadap perlakuan panas. Selama prosesnya, lapisan luar diubah menjadi baja karbon tinggi dengan kandungan karbon antara 0,9 hingga 1,2 persen karbon. Jika menerima perlakuan panas yang tepat, ia akan memiliki permukaan yang sangat keras di luar dan inti yang lunak dan duktil.
B. Cyaniding
Cyaniding adalah proses menghasilkan permukaan keras pada baja karbon rendah atau karbon sedang dengan merendam baja dalam mandi garam cair yang mengandung sianida yang dipelihara pada 800°C hingga 900°C lalu mendinginkan baja dalam air atau minyak. Kekerasan yang dihasilkan oleh perlakuan ini disebabkan oleh kehadiran senyawa nitrogen serta karbon dalam lapisan permukaan.
C. Nitriding
Nitriding adalah proses menghasilkan lapisan permukaan keras pada baja leguran saja, Nitriding pada dasarnya terdiri dari memanaskan baja dalam atmosfer gas ammonia pada suhu 500°C hingga 650°C tanpa perlakuan panas lebih lanjut. Ammonia terdisosiasi dan nitrogen nascente bereaksi dengan elemen dalam baja untuk membentuk nitrida. Nitrida ini memberikan kekerasan ekstrim pada permukaan. Lapisan permukaan keras biasanya dari 0,2 hingga 0,4 mm kedalaman dihasilkan dalam 50 jam.
Nitriding adalah operasi terakhir setelah pemformatan dan proses perlakuan panas. Dengan demikian, setelah pemukulan, urutan operasi adalah : (a) pengkerasan minyak pada 850°C hingga 900°C, (b) tempering pada 600°C hingga 650°C, (c) pemesinan kasar, (d) stabilisasi (untuk menghilangkan stres internal) pada 525°C hingga 550°C, (e) pemesinan akhir dan akhirnya, (f) nitriding.
Nitriding digunakan pada banyak bagian kendaraan bermotor, pesawat, dan mesin diesel yang terkena aus, serta pada berbagai bagian bervariasi seperti poros pompa, ukur, cetak tarik, roda gigi, kopling, dan mandrel. Penggunaannya terbatas oleh biaya yang diperlukan untuk perlakuan dan lapisan yang relatif tipis yang diperoleh.
6. Surface Hardening
A. Induction hardening
Induction heating telah terbukti memuaskan untuk banyak operasi pengkerasan permukaan seperti yang diperlukan pada area bantalan crankshaft, camshaft, poros sumbu, dan permukaan aus yang serupa. Ini berbeda dari praktik case hardening biasa karena analisis baja permukaan tidak diubah, pengkerasan dilakukan dengan pemanasan dan lenduhan yang sangat cepat dari permukaan aus yang tidak berpengaruh pada inti dalam. Kekerasan yang dihasilkan dalam induction hardening sama dengan yang dihasilkan dalam perlakuan konvensional dan bergantung pada kandungan karbon.
B. Flame hardening
Proses pengkerasan baja dengan memanaskannya dengan api busur oksiasetilen dikenal sebagai flame hardening yang, seperti proses induction hardening, didasarkan pada pemanasan dan lenduhan cepat permukaan oleh air. Api diarahkan ke bagian yang diinginkan tanpa memanaskan sisa pekerja secara efisien untuk mempengaruhinya. Keuntungan yang mendukung penerapannya adalah sebagai berikut:
Karena memanaskan dengan cepat, pemanasan api nyaman ketika kekerasan diperlukan hanya untuk kedalaman terbatas, sisanya mempertahankan ketahanan dan duktilitas aslinya.
Pemanasan api memungkinkan dan praktis untuk mengeras sebagian atau seluruh pekerja yang terlalu besar atau terlalu tidak nyaman untuk ditempatkan dalam bakaran.
Jumlah waktu yang diperlukan untuk pemanasan lebih sedikit dengan pemanasan api dibandingkan dengan bakaran
7. Diffusion Coating
Diffusion coating, atau metallic cementation, adalah proses menyebarkan permukaan baja dengan aluminium, kromium, silikon, boron, berilium, dan elemen lainnya.
Diffusion coating dilakukan dengan memanaskan dan memegang bagian baja dalam kontak langsung dengan salah satu elemen di atas yang dapat berada dalam keadaan padat, cair, atau gas. Proses ini memberikan sejumlah sifat berharga pada baja, di antaranya adalah resistensi panas, korosi, dan aus yang tinggi. Dalam banyak kasus, baja yang diberlakukan diffusion coating dapat digunakan sebagai pengganti baja leguran tinggi.
Phasor Diagram
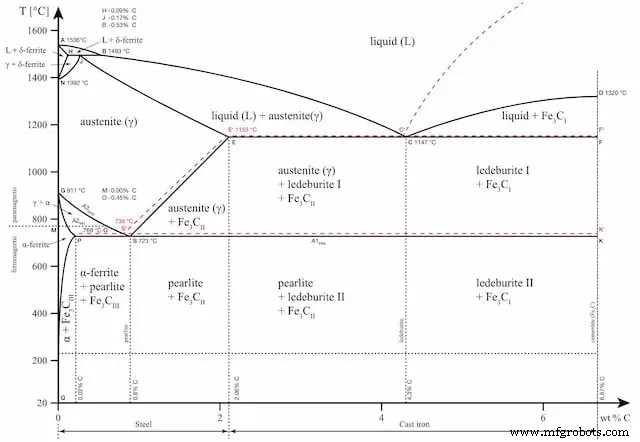
Setiap leguran logam memiliki diagram fasa sendiri. Seperti yang telah dinyatakan, perlakuan panas dilakukan sesuai dengan diagram ini. Mereka menggambarkan perubahan struktur yang terjadi pada suhu dan komposisi kimia yang berbeda.
Mari kita gunakan diagram fasa besi-karbon sebagai contoh karena ini adalah yang paling terkenal dan banyak diajarkan di universitas.
Diagram fasa besi-karbon adalah alat yang berguna untuk mempelajari perilaku perlakuan panas dari berbagai baja karbon. Sumbu x mewakili kandungan karbon leguran, sedangkan sumbu y mewakili suhu.
Perhatikan bahwa batas di mana baja menjadi besi tuang adalah 2,14 persen karbon.
Diagram menggambarkan berbagai wilayah di mana logam dapat ditemukan dalam berbagai mikrostabil seperti austenite, cementite, dan pearlite. Wilayah-wilayah ini ditandai oleh batas A1, A2, A3, dan Acm. Ketika nilai suhu atau kandungan karbon melewati antarmuka ini, perubahan fasa terjadi.
A1: Batas atas fase cementite/ferrite.
A2: Batas di mana besi kehilangan magnetisme-nya. Suhu di mana logam kehilangan magnetisme-nya juga disebut suhu Curie.
A3: Antarmuka yang memisahkan fase Austenite + Ferrite dari fase austenite γ (Gamma).
Acm: Antarmuka yang memisahkan γ Austenite dari bidang Austenite + Cementite.
Diagram fasa adalah alat penting untuk menentukan apakah perlakuan panas akan bermanfaat atau tidak. Setiap struktur berkontribusi dengan kualitas yang berbeda pada produk akhir, dan perlakuan panas dipilih sesuai dengan itu.
Langkah-langkah Proses Perlakuan Panas
Secara sederhana, perlakuan panas adalah proses pemanasan logam, memegangnya pada suhu tersebut, lalu didinginkan kembali. Selama proses, bagian logam akan mengalami perubahan pada sifat mekanisnya. Ini karena suhu tinggi mengubah mikrostruktur logam. Dan mikrostruktur memainkan peran penting dalam sifat mekanis sebuah material.
Hasil akhir tergantung pada banyak faktor berbeda. Ini termasuk waktu pemanasan, waktu memegang bagian logam pada suhu tertentu, laju pendinginan, kondisi sekitar, dll. Parameter-parameter ini bergantung pada metode perlakuan panas, jenis logam, dan ukuran bagian.
Selama proses ini, sifat logam akan berubah. Di antaranya adalah resistansi listrik, magnetisme, kekerasan, ketahanan, duktilitas, kelehahan, dan resistensi korosi.
Pemanasan
Bagian logam dimasukkan ke dalam bakaran
Bagian mesin pesawat jet masuk ke dalam bakaran
Seperti yang telah kita bahas, mikrostruktur leguran akan berubah selama perlakuan panas. Pemanasan dilakukan sesuai dengan profil termal yang ditentukan
Sebuah leguran dapat ada dalam salah satu dari tiga keadaan yang berbeda saat dipanaskan. Ia dapat menjadi campuran mekanis, larutan padat, atau kombinasi dari keduanya.
Campuran mekanis mirip dengan campuran beton di mana semen mengikat pasir dan kerikil bersama. Pasir dan kerikil masih terlihat sebagai partikel terpisah. Dengan leguran logam, campuran mekanis dijaga bersama oleh logam dasar.
Di sisi lain, dalam larutan padat, semua komponen dicampur secara homogen. Ini berarti mereka tidak dapat diidentifikasi secara individual bahkan di bawah mikroskop.
Setiap keadaan membawa kualitas yang berbeda. Memungkinkan untuk mengubah keadaan melalui pemanasan sesuai dengan diagram fasa. Pendinginan, bagaimanapun, menentukan hasil akhir. Memungkinkan bagi leguran untuk akhirnya ada dalam salah satu dari tiga keadaan, tergantung sepenuhnya pada metode.
Pemegang (Holding)
Selama tahap memegang, atau tahap rendaman, logam dipertahankan pada suhu yang telah dicapai. Durasinya tergantung pada kebutuhan.
Misalnya, case hardening hanya memerlukan perubahan struktural pada permukaan logam untuk meningkatkan kekerasan permukaan. Pada saat yang sama, metode lain membutuhkan sifat yang seragam. Dalam hal ini, periode pemegang lebih lama.
Waktu rendaman juga tergantung pada jenis material dan ukuran bagian. bagian yang lebih besar membutuhkan lebih banyak waktu ketika sifat seragam adalah tujuannya. Butuh waktu lebih lama untuk inti bagian besar mencapai suhu yang diperlukan.
Pendinginan
Setelah tahap rendaman selesai, logam harus didinginkan dengan cara yang ditentukan. Pada tahap ini, juga terjadi perubahan struktural. Larutan padat saat didinginkan mungkin tetap sama, menjadi campuran mekanis sepenuhnya atau sebagian, tergantung pada berbagai faktor.
Media berbeda seperti larutan garam, air, minyak, atau udara paksa mengontrol laju pendinginan. Urutan media pendinginan yang disebutkan di atas adalah dalam urutan menurun dari laju pendinginan yang efektif. Larutan garam menyerap panas paling cepat, sementara udara adalah yang paling lambat.
Memungkinkan juga untuk menggunakan bakaran dalam proses pendinginan. Lingkungan yang dikontrol memungkinkan presisi tinggi saat pendinginan lambat diperlukan.
Logam Apa yang Cocok untuk Perlakuan Panas?
Meskipun logam ferrous merupakan mayoritas material yang diperlakukan panas, tembaga, magnesium, aluminium, nikel, kuningan, dan leguran titanium juga dapat diperlakukan panas.
Sekitar 80% logam yang diperlakukan panas adalah berbagai grade baja. Besi tuang, baja karat bebas, dan berbagai grade baja perkakas adalah semua logam ferrous yang dapat diperlakukan panas.
Logam ferrous biasanya mengalami proses seperti pengkerasan, annealing, normalizing, stress relieving, case hardening, nitriding, dan tempering.
Metode perlakuan panas seperti annealing, ageing, dan quenching digunakan pada tembaga dan leguran tembaga.
Aluminium cocok untuk annealing, solution heat treating, natural dan artificial ageing, dan metode perlakuan panas lainnya. Perlakuan panas aluminium adalah proses yang presisi. Lingkup proses harus ditetapkan, dan harus dikontrol dengan hati-hati di setiap tahap untuk memastikan bahwa karakteristik yang diinginkan tercapai.
Jelas, tidak semua material cocok untuk berbagai jenis perlakuan panas. Demikian pula, satu material mungkin tidak mendapat manfaat dari semua metode. Sebagai akibatnya, setiap material harus dipelajari secara terpisah untuk mencapai hasil yang diinginkan. Titik awal adalah menggunakan diagram fasa dan informasi yang tersedia tentang efek dari metode-metode yang disebutkan di atas.
Perlakuan Panas Baja
Perlakuan panas baja adalah pemanasan dan pendinginan logam untuk mengubah sifat fisik dan mekanis tanpa menyebabkan perubahan bentuk. Perlakuan panas adalah metode untuk memperkuat material, tetapi juga dapat digunakan untuk mengubah sifat mekanis seperti formabilitas, pemesinan, dan sebagainya.
Aplikasi yang paling umum adalah metalurgi, tetapi perlakuan panas logam juga dapat digunakan dalam produksi kaca, aluminium, baja, dan berbagai material lainnya.
Kami telah mencoba untuk mencakup semua aspek Perlakuan Panas mulai dari apa itu proses perlakuan panas, lalu jenis-jenis proses perlakuan panas termasuk metode seperti Annealing, Case Hardening, Tempering, Normalising dan banyak lagi. Kami juga membahas kelebihan dan kekurangan proses perlakuan panas.
Jika Anda menyukai Artikel ini, Silakan bagikan dengan teman-teman Anda.