Pemesinan Elektrokimia (ECM): Prinsip, Peralatan, Manfaat, Kekurangan, dan Aplikasi Praktis
Pemesinan Elektrokimia (ECM) adalah proses pemesinan di mana proses elektrokimia digunakan untuk menghapus material dari workpiece. Dalam proses, workpiece diambil sebagai anode dan tool diambil sebagai katoda. Dua elektroda workpiece dan tool diendapkan dalam elektrolit (seperti NaCl). Saat tegangan diterapkan di antara dua elektroda, pengelaran material dari workpiece dimulai. Workpiece dan tool ditempatkan sangat dekat satu sama lain tanpa bersentuhan. Dalam ECM pengelaran material terjadi pada tingkat atom sehingga menghasilkan finishing permukaan seperti cermin.
- Proses ini digunakan untuk memesin hanya material yang mengantri listrik.
Prinsip Kerja
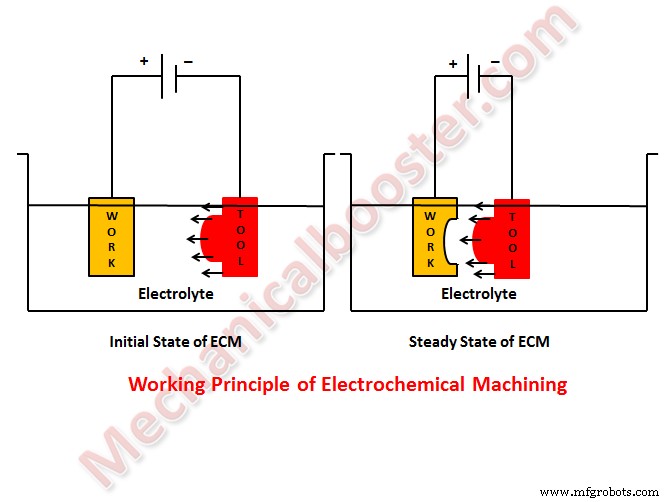
Kerja ECM berlawanan dengan proses pelapisan atau penyetelan elektrokimia atau galvanik.
Selama proses pemesinan elektrokimia, reaksi terjadi pada elektroda yaitu pada anode (workpiece) dan katoda (tool) dan dalam elektrolit.
Mari kita ambil contoh pemesinan baja karbon rendah yang terutama terdiri dari alloy ferrous (Fe). Kita umumnya menggunakan larutan garam netral natrium klorida (NaCl) sebagai elektrolit untuk memesin alloy ferrous. Disosiasi ionik NaCl dan air terjadi dalam elektrolit seperti ditunjukkan di bawah.
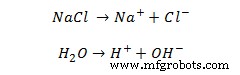
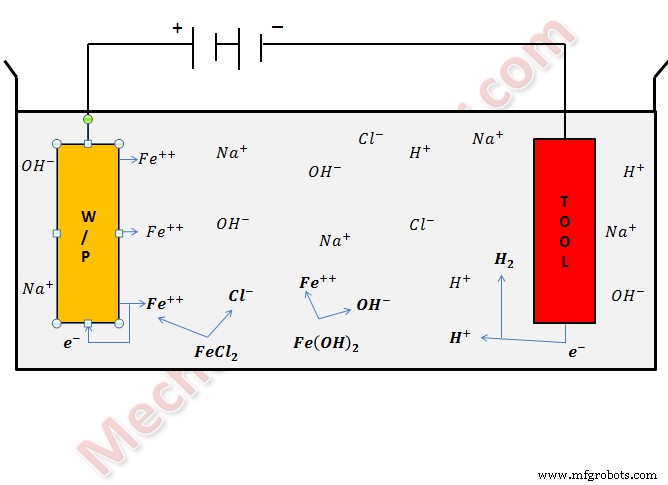
Saat perbedaan potensi diterapkan di antara elektroda, gerakan ion dimulai di antara tool dan w/p. Ion positif bergerak menuju tool (katoda) dan ion negatif bergerak menuju workpiece.
Baca Juga:
- Ultrasonic Machining (USM) – Bagian Utama, Prinsip Kerja, Keuntungan dan Kerugian dengan Aplikasi
- Water Jet Machining – Prinsip Kerja, Keuntungan dan Kerugian dengan Aplikasi
- Laser Beam Machining – Bagian Utama, Prinsip, Kerja dengan Aplikasi
Pada katoda ion hidrogen mengambil elektron dan berubah menjadi gas hidrogen.
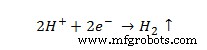
Demikian pula atom besir keluar dari anode (w/p) sebagai ion Fe++.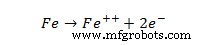
Dalam Elektrolit, ion natrium menggabungkan dengan ion hidroxyl dan membentuk natrium hidroksida dan ion ferrous menggabungkan dengan ion klorida dan membentuk klorida ferrous. Juga ion besi menggabungkan dengan ion hidroxyl dan membentuk hidroksida besi.
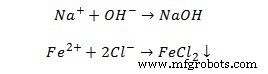
Dalam elektrolit, FeCl2 dan Fe(OH)2 dihasilkan dan menyedot dalam bentuk lumpur dan menendang. Dengan cara ini material dikeluarkan dari workpiece sebagai lumpur.
Berbagai reaksi yang terjadi dalam proses Pemesinan Elektrokimia ada dalam gambar di bawah ini.
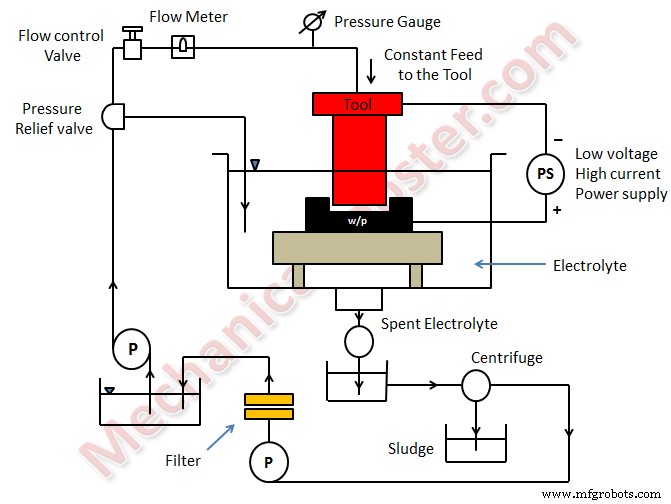
Sistem ECM memiliki modul-modul berikut atau Peralatan Utama ECM
- Power Supply
- Sistem filter dan pengiriman elektrolit
- Sistem feed tool
- Working Tank
Kerja Pemesinan Elektrokimia
- Pertama, workpiece dirakit dalam fixture dan tool didekatkan ke workpiece. Tool dan workpiece diendapkan dalam elektrolit yang sesuai.
- Setelah itu, perbedaan potensi diterapkan di antara w/p (anode) dan tool (katoda). Pengelaran material dimulai. Material dikeluarkan dengan cara yang sama seperti yang telah kita bahas di atas dalam prinsip kerja.
- Tool feed system mendorong tool menuju w/p dan selalu menjaga celah yang diperlukan di antara keduanya. Material dari w/p keluar sebagai ion positif dan menggabungkan dengan ion yang ada dalam elektrolit dan menyedot sebagai lumpur. Gas hidrogen dilepaskan pada katoda selama proses pemesinan.
- Karena disosiasi material dari w/p terjadi pada tingkat atom, jadi menghasilkan finishing permukaan yang luar biasa.
- Lumpur dari tangki diambil dan dipisahkan dari elektrolit. Elektrolit setelah difilter lagi diangkut ke tangki untuk proses ECM.
Baca Juga: - Apa itu Plasma Arc Machining (PAM) Dan Bagaimana Cara Kerjanya?
- Apa itu Proses Electrical Discharge Machining (EDM) dan Bagaimana Cara Kerjanya?
- Bagaimana Proses Electron Beam Machining Bekerja?
Aplikasi
- Proses ECM digunakan untuk operasi die sinking, profiling dan contouring, drilling, grinding, trepanning dan micro machining.
- Digunakan untuk memesin palang turbin uap dalam batas yang ketat.
Keuntungan
- Aus tool yang tidak terlampaui.
- Bagian dengan lengkungan kompleks dan cekung dapat dengan mudah diproduksi dengan menggunakan tool cekung dan konveks.
- Tidak ada gaya dan stres residual yang dihasilkan, karena tidak ada kontak langsung antara tool dan workpiece.
- Finishing permukaan yang luar biasa dihasilkan.
- Panas yang dihasilkan sedikit.
Kerugian
- Risiko korosi untuk tool, w/p dan peralatan meningkat dalam kasus elektrolit salin dan asam.
- Pemesinan elektrokimia mampu memesin hanya material yang mengantri listrik.
- Konsumsi daya tinggi.
- Biaya investasi awal tinggi.
Parameter Proses
| S.no | Parameter | Nilai |
| 1. | Power Supply | |
| | Tipe | Arus Langsung |
| | Tegangan | 2 hingga 35 V |
| | Arus | 50 hingga 40.000 A |
| | Densitas Arus | 0,1 A/mm2 hingga 5 A/mm2 |
| 2. | Elektrolit | |
| | Material | NaCl dan NaNO3 |
| | Suhu | 20 oC hingga 50 oC |
| | Laju Aliran | 20 lpm/100 A arus |
| | Tekanan | 0,5 hingga 20 bar |
| | Pengenceran | 100 g/l hingga 500 g/l |
| 3. | Celah Kerja | 0,1 mm hingga 2mm |
| 4. | Overcut | 0,2 mm hingga 3 mm |
| 5. | Laju Feed | 0,5 mm/min hingga 15 mm/min |
| 6. | Material Elektroda | Tembaga, kuningan dan perunggu |
| 7. | Kasaran Permukaan (Ra) | 0,2 hingga 1,5 μm |



