Pemesinan Ultrasonik (USM): Komponen Inti, Prinsip, Kelebihan & Kekurangan, dan Aplikasi Praktis
Pemesinan Ultrasonik (USM) juga disebut pemesinan getaran ultrasonik adalah proses pemesinan di mana material dikeluarkan dari permukaan suatu bagian oleh getaran amplitudo rendah dan frekuensi tinggi dari alat terhadap permukaan material dalam kehadiran partikel abrasif.
- Gerakan alat terjadi vertikal atau ortogonal terhadap permukaan bagian. Alat bergerak dengan amplitudo 0,05 mm hingga 0,125 mm (0,002 in hingga 0,005 in).
- Slurry dibentuk dengan mencampur butir abrasif halus dalam air. Slurry ini dialirkan melalui w/p dan ujung tool selama proses pemesinan. Butir abrasif dalam slurry membantu dalam pengelaran material dari permukaan w/p. Ukuran butir material abrasif biasanya berkisar dari 100 hingga 1000. Butir yang lebih kecil (yaitu jumlah butir lebih tinggi) menghasilkan finishing permukaan yang halus.
- Proses pemesinan ini biasanya digunakan untuk memesin material rapuh dan material yang memiliki kekerasan tinggi.
Prinsip Kerja Pemesinan Ultrasonik
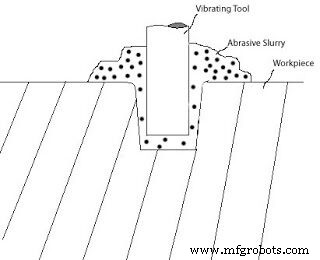
Arus listrik pada frekuensi tinggi (dalam rentang ultrasonik yaitu 18 kHz hingga 40 kHz) digunakan untuk menghasilkan getaran mekanis amplitudo rendah dan frekuensi tinggi. Getaran mekanis yang dihasilkan digunakan untuk memesin permukaan suatu bagian dalam kehadiran partikel butir abrasif dalam bentuk slurry. Slurry mengalir melalui tool dan workpiece. Saat tool menekan w/p, slurry yang mengandung partikel abrasif mengelupas material dari permukaan.
Baca Juga:
- Laser Beam Machining – Bagian Utama, Prinsip, Kerja dengan Aplikasi
- Bagaimana Proses Electron Beam Machining Bekerja?
- Electrochemical Machining (ECM) – Prinsip Kerja, Peralatan, Keuntungan dan Kerugian dengan Aplikasi
Bagian Utama
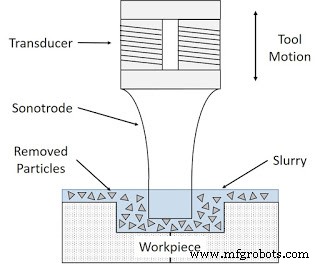
Mesin pemesinan ultrasonik terdiri dari dua bagian utama transducer dan sonotrode (juga disebut horn), yang terhubung ke Electronic control unit dengan kabel.
Fungsi berbagai bagian dijelaskan di bawah ini
1. Transducer:
Transducer terutama terdiri dari tabung yang terbuat dari keramik piezoelektrik. Ini mengubah energi listrik menjadi getaran mekanis. Transducer kemudian menggetarkan sonotrode dengan amplitudo rendah dan frekuensi tinggi.
2. Sonotrode:
Terbuat dari baja karbon rendah. Salah satu ujungnya terhubung dengan transducer dan ujung lainnya berisi tool. Sonotrode bergetar dengan amplitudo rendah dan frekuensi tinggi dan mengelupas material dari w/p dengan abrasi di mana ia bersentuhan.
3. Control Unit:
Control unit terdiri dari oscillator elektronik yang menghasilkan arus bolak-balik pada frekuensi tinggi. Frekuensi yang dihasilkan biasanya antara 18 kHz hingga 40 kHz dalam rentang ultrasonik.
Jenis USM
1. Pemesinan getaran ultrasonik rotary (RUM):
Dalam RUM, tool yang berputar vertikal diizinkan untuk berputar sekitar sumbu sonotrode. Permukaan tool diimpregnasi dengan berlian yang digunakan untuk menggiling permukaan bagian. Slurry abrasif tidak digunakan dalam jenis mesin ini untuk pengelaran material.
2. USM dengan Bantuan Kimia:
Dalam pemesinan ini, cairan abrasif reaktif kimia digunakan untuk proses pemesinan.
Kerja Proses Pemesinan Ultrasonik
- Transducer dan sonotrode terhubung ke control unit dengan kabel.
- Control unit memiliki oscillator elektronik yang menghasilkan arus bolak-balik dengan frekuensi ultrasonik tinggi antara 18 kHz hingga 40 kHz.
- Arus bolak-balik frekuensi tinggi ini disuplai ke transducer. Transducer mengubah arus bolak-balik ini menjadi getaran mekanis dan mentransmisikan getaran mekanis ini ke sonotrode yang terhubung padanya.
- Sonotrode digetarkan oleh transducer dengan amplitudo rendah dan frekuensi tinggi. Saat sonotrode yang bergetar ini mengenai permukaan w/p, ia mengelupas material darinya. Slurry mengalir di antara tool dan workpiece dan membantu dalam pengelaran material dari permukaan.
- Slurry yang digunakan dalam pemesinan ultrasonik mengandung 20% hingga 60% air menurut volume, oksida aluminium, partikel boron karbida dan silikon karbida.
- Inilah cara kerja pemesinan ultrasonik.
Keuntungan
- Metode pemesinan ini mampu memesin material rapuh dan keras dengan presisi tinggi.
- Ini dapat memesin material rapuh seperti kaca dan logam non mengantri listrik yang tidak dapat diproses dengan metode non tradisional seperti pemesinan elektrokimia atau electrical discharge machining.
- Ini mampu menghasilkan bagian dengan toleransi tinggi.
- Tidak ada deformasi yang dihasilkan dalam material yang dikerjakan. Dan ini karena tidak ada panas yang dihasilkan oleh sonotrode terhadap w/p.
- Tidak ada perubahan yang diamati pada sifat fisik material.
- Bagian yang diproses memerlukan proses finishing yang lebih sedikit karena tidak ada burr dalam proses.
Kerugian
- Pengelaran logam lambat karena mekanisme micro chipping atau erosi.
- Aus ujung sonotrode terjadi lebih cepat.
- Pemesinan lubang dalam tidak mudah dengan metode ini karena ketidakmampuan slurry abrasif untuk mengalir di dasar lubang (kecuali pemesinan ultrasonik rotary).
- Pemesinan getaran ultrasonik hanya dapat digunakan untuk memesin material yang memiliki nilai kekerasan minimal 45 HRC (HRC: Skala Rockwell untuk mengukur kekerasan material).
Aplikasi
- Ini umum digunakan untuk memesin material rapuh dan keras. Kaca, karbida, keramik, batu mulia, dan baja keras adalah material paling umum yang diproses dengan USM.
- Ini adalah metode pemesinan yang sangat presisi dan digunakan dalam pembuatan komponen sistem mikro elektrokimia seperti wafer kaca mikrostruktur.
Referensi: wikipedia.org



