Panduan Lengkap Kode G dan M CNC – PDF Unduh Tersedia
Di The Mechanical post kali ini kita akan membahas apa itu kode G dan kode M dalam pemesinan CNC. Anda juga dapat mengunduh dan mencetak PDF dengan menekan tombol yang tersedia di akhir artikel.
Pengantar Pemrograman CNC
Pada awalnya, instruksi untuk mesin CNC dimasukkan melalui pita pengebor atau pita magnet. Seiring kemajuan teknologi, komputer telah menggantikan keduanya. Sebuah pengontrol CNC komputerisasi ditampilkan di bawah ini.
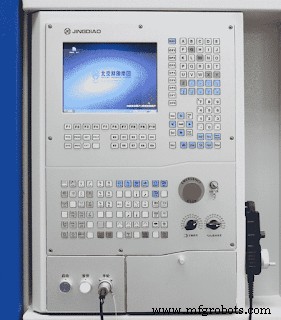 |
| HafeezJD, CC BY-SA 4.0, via Wikimedia Commons |
Mesin CNC memahami perintah dalam bahasa tertentu. Bahasa ini terdiri dari seperangkat kode yang telah ditentukan yang disebut kode G dan kode M.
Setiap kode memiliki fungsi preset tertentu, dan dengan menggunakan berbagai kode bersama-sama, benda kerja dimesin sesuai kebutuhan. Kami telah membahas CNC, cara kerjanya, jenis, keuntungan, dan aplikasinya secara detail di postingan sebelumnya. Anda dapat merujuk ke sana untuk ide yang baik tentang CNC dan istilah terkaitnya: Apa itu mesin CNC? cara kerjanya, jenis, keuntungan, penggunaan dengan PDF.
Sebelum memulai dengan kode G dan kode M dalam program bagian CNC, kode atau kata lain juga digunakan untuk menyelesaikan seluruh proses pemesinan. Mari kita lihat berbagai kode atau kata yang digunakan dalam CNC.
Kata N (N-words)
Kata-kata ini mewakili nomor urut, yang membantu mengidentifikasi blok (setiap baris instruksi disebut sebagai blok). Singkatnya, hal ini mirip dengan saat kita menulis sesuatu dalam langkah-langkah, kita memberikan setiap langkah sebuah nomor. Seperti titik nomor 1, titik nomor 2, dan seterusnya. Demikian pula dalam pemrograman bagian CNC, setiap baris atau blok kode diberi nomor seperti N100, N110, N120, dan seterusnya. Biasanya ditulis dalam langkah-langkah 10 atau 5.
Kata Pemakan (Kode F)
Kata Pemakan merujuk pada laju pemakan alat mesin. Ditulis dalam format F_ _ dan kemudian laju pemakan yang diperlukan ditentukan. Contohnya: F240, yang berarti laju pemakan adalah 240. Laju pemakan dapat dalam mm/min (G94) atau mm/rev (G95), tergantung pada operator.
Kata X, Y, dan Z
Ini adalah kata atau kode yang digunakan untuk menentukan koordinat posisi alat. Kata X, Y, dan Z mewakili sumbu X, Y, dan Z. Selain sumbu linier ini, posisi sudut ditentukan menggunakan kata I, J, dan K.
Kata Kecepatan Spindel (Kata S)
Kecepatan spindel disebutkan dengan huruf S. Kecepatan spindel dalam putaran per menit (r.p.m.). Contohnya: S800, yang berarti kecepatan spindel adalah 800 r.p.m.
Pemilihan Alat (Kata T)
Fungsi ini digunakan dalam mesin CNC dengan pemutar alat otomatis. Kapan saja alat berbeda diperlukan untuk melakukan tugas selama pemesinan CNC, fungsi pemilihan alat dipanggil menggunakan kata T. Setiap alat yang ada di majalah alat atau perpustakaan alat memiliki alamat spesifik. Contohnya, jika alat yang saat ini digunakan adalah alat conical dan sekarang operator perlu membuat lubang, ia menggunakan perintah pemilihan alat dan memanggil bor di posisi 4 dengan menggunakan T04.
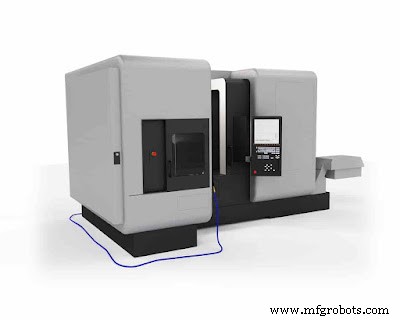 |
| Mesin frais CNC |
Kode G untuk Pemesinan Frais CNC
Berikut adalah beberapa kode G yang sering digunakan dan deskripsinya dalam pemesinan frais CNC.
- G00 – Posisioniran cepat
- G01 – Perjalanan/interpolasi linier
- G02 – Perjalanan/interpolasi lingkaran (searah jarum jam)
- G03 – Interpolasi lingkaran (berlawanan arah jarum jam)
- G04 – Dwell
- G10 – Masukan data dapat diprogram
- G17 – Pemilihan bidang XY
- G18 – Pemilihan bidang ZX
- G19 – Pemilihan bidang YZ
- G20 – Pemrograman dalam satuan inci
- G21 – Pemrograman dalam satuan metrik
- G27 – Pemeriksaan kembali titik referensi
- G28 – Kembali otomatis ke titik referensi
- G29 – Kembali otomatis dari titik referensi
- G30 – Kembali ke titik referensi ke-2, ke-3, atau ke-4
- G40 – Pembatalan kompensasi diameter pemotong
- G41 – Kompensasi diameter pemotong ke kiri
- G42 – Kompensasi diameter pemotong ke kanan
- G43 – Kompensasi panjang alat dengan tanda positif (+)
- G44 – Kompensasi panjang alat dengan tanda negatif (-)
- G45 – Peningkatan offset alat
- G46 – Pengurangan offset alat
- G49 – Pembatalan offset panjang alat
- G53 – Sistem koordinat mesin
- G54-59 – Sistem koordinat benda kerja
- G80 – Pembatalan siklus terpadu
- G81 – Siklus bor terpadu
- G82 – Siklus bor counter boring atau countersinking terpadu
- G83 – Siklus bor peck (terpadu)
- G84 – Siklus gosok (terpadu)
- G85 – Siklus reaming (terpadu)
- G86 – Siklus boring (terpadu)
- G90 – Posisioniran absolut
- G91 – Posisioniran inkremental
- G92 – Preset nol
- G94 – Laju pemakan dalam mm/min
- G95 – Laju pemakan dalam mm/rev
- G96 – Kontrol kecepatan permukaan konstan
- G97 – Pembatalan kontrol kecepatan permukaan konstan
Kode G untuk Pemutaran CNC
Dalam pemutaran CNC, ada beberapa perubahan pada kode G dibandingkan dengan mesin frais CNC. Kode-kode tersebut tercantum di bawah ini:
- G00 – Gerakan cepat dalam arah linier.
- G01 – Pemesinan linier.
- G02 – Pemesinan searah jarum jam.
- G03 – Pemesinan berlawanan arah jarum jam.
- G04 – Dwell.
- G09 – Pemeriksaan berhenti tepat gerakan.
- G10 – Masukan data dapat diprogram.
- G17 – Pilih bidang X-Y.
- G18 – Pilih bidang X-Z.
- G19 – Pilih bidang Y-Z.
- G20 – Pemrograman dalam inci.
- G21 – Pemrograman dalam mm.
- G27 – Pemeriksaan kembali titik referensi.
- G28 – Kembali ke titik referensi.
- G29 – Kembali ke titik referensi.
- G30 – Kembali ke titik referensi ke-2, ke-3, dan ke-4.
- G32 – Siklus gibutan konstan terpadu (seperti G01 disinkronkan dengan spindel).
- G40 – Kompensasi pemotong alat mati (kompensasi radius).
- G41 – Kompensasi pemotong alat ke kiri (kompensasi radius).
- G42 – Kompensasi pemotong alat ke kanan (kompensasi radius).
- G43 – Kompensasi panjang alat (positif).
- G44 – Kompensasi panjang alat (negatif).
- G49 – Pembatalan kompensasi panjang alat.
- G50 – Reset semua faktor skala ke 1.0.
- G51 – Nyalakan faktor skala.
- G52 – Pergeseran kerja lokal untuk semua sistem koordinat.
- G53 – Sistem koordinat mesin (batal offset kerja).
- G54 – Sistem koordinat kerja (Benda Kerja ke-1).
- G55 – Sistem koordinat kerja (Benda Kerja ke-2).
- G56 – Sistem koordinat kerja (Benda Kerja ke-3).
- G57 – Sistem koordinat kerja (Benda Kerja ke-4).
- G58 – Sistem koordinat kerja (Benda Kerja ke-5).
- G59 – Sistem koordinat kerja (Benda Kerja ke-6).
- G70 – Siklus Pemutaran Finishing (terpadu).
- G71 – Siklus Pemutaran Kasar (terpadu).
- G72 – Siklus Pemukaan Kasar (terpadu).
- G73 – Siklus Pengulangan Pola (terpadu).
- G74 – Siklus Bor Peck (terpadu).
- G75 – Siklus Goresan (terpadu).
- G76 – Siklus Gibutan (terpadu).
- G80 – Batal siklus terpadu (terpadu).
- G83 – Siklus Bor Pemukaan (terpadu).
- G84 – Siklus Gosok Pemukaan (terpadu).
- G86 – Siklus Boring Terpadu, spindel berhenti, keluar cepat (terpadu).
- G87 – Siklus Bor Samping (terpadu).
- G88 – Siklus Gosok Samping (terpadu).
- G89 – Siklus Boring Samping (terpadu).
- G90 – Pemrograman Absolut (sistem tipe B dan C).
- G91 – Pemrograman Inkremental (sistem tipe B dan C).
- G92 – Siklus Pemotongan Gibutan (terpadu).
- G94 – Siklus Pemutaran Ujung Muka.
- G96 – Kecepatan Permukaan Konstan ON.
- G97 – Kecepatan Permukaan Konstan Batal.
- G98 – Laju pemakan dalam mm/min.
- G99 – Laju pemakan dalam mm/rev.
Kode M dalam CNC
Kode M dalam CNC hampir sama untuk pemutaran dan frais. Kode M biasanya digunakan untuk menyalakan/mematikan berbagai proses. Berikut adalah kode M:
- M00 – Berhenti program
- M01 – Berhenti opsional
- M02 – Akhir program
- M03 – Spindel mulai
- M04 – Spindel mulai (berlawanan arah jarum jam)
- M05 – Spindel berhenti
- M06 – Ganti alat
- M07 – Pendingin ON (Dalam spindel)
- M08 – Pendingin ON
- M09 – Pendingin OFF
- M30 – Akhir program
- M98 – Panggil subrutin
- M99 – Akhir subrutin
Anda mungkin juga ingin membaca:
- Apa itu cetak logam? penjelasan detail.
- Apa itu otomatisasi industri dan apa jenisnya?
- Apa itu las GTAW atau TIG?
Penjelasan kode G yang paling sering digunakan
G00 – Gerakan cepat
Kode G00 berarti gerakan cepat. Digunakan untuk memindahkan alat dengan cepat dari satu titik ke titik lain. Dengan menggunakan kode ini, alat bergerak dengan kecepatan maksimum yang ditentukan oleh produsen. Selama perjalanan alat, tidak ada operasi pemotongan yang dilakukan. Perintah ini biasanya digunakan ketika alat jauh dari benda kerja. Saat kita biasanya memanggil alat ke suatu titik, ia melintasi dengan laju yang lebih lambat. Ini meningkatkan waktu yang pada akhirnya mengakibatkan kerugian. Oleh karena itu, kode G00 digunakan. Kode G00 ditulis dalam format: G00 X_ Y_ Z_ Pertama, kode G00 dipanggil, kemudian koordinat X, Y, dan Z tujuan ditentukan. Contoh: G00 X25 Y05 Z00.
G01 – Perjalanan/interpolasi linier
Kode ini digunakan untuk pemotongan atau pemesinan dalam arah linier dari satu titik ke titik lain. Kode G01 ditulis dalam format: G01 X_ Y_ Z_F_ Pertama, kode G01 dipanggil kemudian koordinat X, Y, dan Z tujuan ditentukan. Selain itu, laju pemakan juga diberikan. Contoh: G01 X30 Y15 Z2 F120. Laju pemakan dapat dalam mm/min (G94) atau mm/rev (G95), tergantung pada desain benda kerja dan operator.
G02 – Perjalanan/interpolasi lingkaran (Searah Jarum Jam)
Jika alat diperlukan untuk pemotongan atau pemesinan sepanjang jalur lingkaran, kode G02 (searah jarum jam) digunakan. Demikian pula untuk gerakan alat berlawanan arah jarum jam, kode G03 digunakan.
G04 – Dwell
Kode ini digunakan ketika tidak diperlukan pemesinan. Alat tetap diam selama dwell. Format penulisan kode G04 adalah: G04 X_ atau G04 P_ Pertama, kode ditulis, kemudian waktu dwell ditentukan. Di sini X mewakili detik dan P mewakili milidetik. Contoh: G04 X5 / G04 P60.
Ini adalah penjelasan singkat tentang beberapa kode G yang banyak digunakan. Anda juga dapat memeriksa detail lebih lanjut tentang setiap kode G yang disebutkan di atas pada machinistguides.com.
Di sini juga contoh program bagian sebenarnya yang digunakan untuk menghasilkan benda kerja yang selesai. ╍╍╍╍╍╍╍╍╍╍
Itu adalah gambaran umum tentang kode G dan kode M yang digunakan dalam mesin CNC. Jika Anda suka postingan ini atau memiliki saran, jangan ragu untuk memberi tahu kami di komentar kami akan senang mendengar dari Anda.
Jangan lupa bergabung dengan saluran Telegram kami untuk mendapatkan pembaruan tentang teknik mesin. Kami akan segera kembali dengan artikel menarik lainnya, sampai saat itu Tetap baca!
Download PDF Link



