Overmolding saat ini adalah salah satu metode tooling cepat yang paling populer dan canggih, yang menawarkan potensi signifikan untuk biaya produksi, waktu siklus, dan kemungkinan desain baru untuk manufaktur produk. Berkat keuntungan desain yang beragam dari produk pengecoran injeksi 2K, ini telah banyak digunakan dalam telepon seluler, pembuatan pena, otomotif, peralatan rumah tangga, alat tangan, dan komoditas, dll.
Artikel ini terutama memperkenalkan perkembangan dan tren teknologi overmolding dan khususnya memperkenalkan bagaimana mewujudkan pembuatan prototipe batch kecil dalam tahap pengembangan produk untuk bagian pengecoran injeksi 2K.
Apa itu overmolding?
Overmolding adalah proses pengecoran injeksi di mana satu bagian dibuat dengan menggabungkan dua atau lebih bahan yang berbeda. Bahan pertama umumnya disebut bahan substrat, bagian atau seluruhnya dilapisi oleh bahan-bahan selanjutnya (bahan overmolded).
Pengecoran injeksi over-molding pertama kali digunakan untuk memperindah penampilan barang konsumen, kini cukup populer. Teknologi ini digunakan dalam berbagai aplikasi dan bahkan dapat digunakan untuk meningkatkan fungsionalitas produk, seperti peningkatan ketahanan kimia, menyediakan isolasi listrik, grip yang tahan lama, lebih lembut, sentuhan lebih halus, dll.
Ada terutama 2 jenis proses manufaktur produk over-molded.
a. Soft material overmolding hard material: Bahan umum dalam pengecoran injeksi multiple adalah elastomer termoplastik (TPE), yang digunakan pada bahan substrat (seperti ABS(Acrylonitrile Butadiene Styrene), PC, PC/ABS, PA, dan SAN). TPE yang umum digunakan adalah SEBS, TPE-V, TPE-U, TPE-E, dan TPE-A. Produk “lapis lunak” ini memiliki fungsionalitas yang ditingkatkan seperti isolasi, ketahanan kimia, ergonomi yang lebih baik, handle, grip, dan estetika yang lebih unggul.
b.Hard material overmolding hard material: Aplikasi lain adalah overmolding bahan sekunder juga plastik keras. Misalnya, plastik keras molded dengan insert logam atau plastik keras molded transparan dengan bagian non-transparan. Biasanya, tingkat cacat produksi pengecoran injeksi 2K transparan sangat tinggi akan menimbulkan tantangan besar bagi kontrol proses.
Tipe proses overmolding: 2 K Molding dan Two-Shot Molding
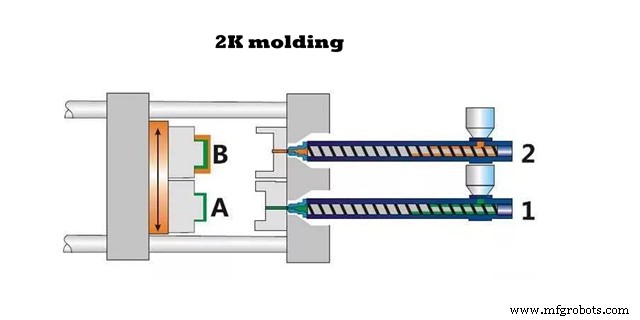
2K(two-color) injection molding (terdari dari dua komponen) memiliki proses dua langkah, yang berarti putar satu bahan injeksi ke dalam produk pada mesin pengecoran injeksi 2K, dan kemudian pada mesin 2K dengan memutar cetakan dan melompat ke catatan lain di tabung plastik dari lubang cetakan yang sesuai. Bagian digunakan sebagai insert, injeksi dengan bahan lain untuk membentuk integrasi produk bahan ganda. Mesin pengecoran injeksi adalah tabung ganda atau lubang cetakan ganda, proses pengecoran injeksi adalah melepaskan dua jenis produk bahan pada saat yang sama produksi. Sementara itu, produk yang dibuat digunakan sebagai insert yang akan dimasukkan ke dalam.
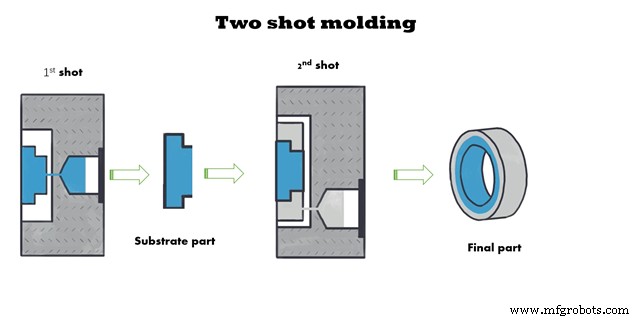
Yang lain adalah two-shot injection molding, yang berarti membuat bagian bahan pada mesin pengecoran injeksi dan bagian bahan sebagai insert ke dalam cetakan lain, kemudian injeksi bahan kedua. Insert molding (nama dalam industri adalah wrapping, secondary injection molding): selama insert molding, pertama-tama dibuat sebagai bagian keras (biasanya bagian plastik keras) dan disematkan ke dalam lubang cetakan. Kemudian, TPE digunakan untuk injeksi pada komponen ini, dan produk lengkap akhirnya diperoleh. Peralatan pengecoran injeksi konvensional dapat digunakan untuk insert molding. Penempatan bagian keras dapat dilakukan secara manual atau dengan lengan mekanis. Biasanya, komponen logam yang dilapisi hanya dapat digunakan dengan cara ini.
Kekuatan pengikatan bagian overmolded
Metode fisik: dengan desain kerangka, permukaan gulungan, permukaan tanda sentuh, dan kemudian jenis bahan kedua untuk mencapai the package molded secara langsung (melapisi). Ciri pengikatan bahan murni dengan metode ini adalah bahwa sendi fisik memiliki adhesi yang kuat, sementara sendi fisik memiliki sedikit adhesi di luar.
Metode kimia: pengikatan dua bahan bersama oleh affinitas molekular antara dua bahan dan kekuatan pengikatan kimia untuk membentuk satu bagian, dua atau lebih.
Meskipun metode kerangka fisik dan pengikatan sering digunakan bersama dalam aplikasi praktis, jelas bahwa mewujudkan pengikatan antara dua bahan adalah metode yang lebih andal dan lebih fleksibel. Pengikatan kimia yang kuat ini terdiri dari keselarasan, penetrasi, penetrasi, dan kerumitan molekul atau rantai molekuler.
Empat Jenis Overmolding
Ada empat jenis over-molding umum yang tersedia.
- Plastic Over Plastic –The substrat dan plastik yang dituang di atas substrat keduanya plastik. Bahan komponen plastik harus memiliki titik leleh yang sama atau serupa.
- Plastic Over Metal – The substrat adalah logam. Sebagian bagian logam, CNC-machined, cast, atau forged, dimasukkan ke dalam cetakan terlebih dahulu, dan kemudian plastik di-molded di atas bagian logam. Apakah Anda tahu Anda bisa mold insert logam di dalam bagian plastik?
- Elastomer Over Plastic – The substrat harus plastik keras. Elastomers dapat menjadi bahan lunak seperti karet dan polyurethan.
- Elastomer Over Metal – The substrat adalah logam. Sebagian bagian logam, CNC-machined, cast or forged, dimasukkan ke dalam cetakan terlebih dahulu, dan kemudian elastomer di-molded di atas handle
Namun, tidak semua bahan dapat di-over-molded. Misalnya, jika Anda ingin membuat hanya beberapa prototipe, kami hampir tidak dapat menemukan elastomer jernih apa pun yang dapat di-molded dengan bahan itu sendiri atau jenis resin lainnya.
Bagaimana menghasilkan produk overmolding terbaik?
1. Opsi bahan: Ada terutama 3 faktor utama yang mempengaruhi pengikatan tingkat molekular TPE/hard-plastic material.
1) Polaritas bahan TPE mirip dengan polaritas plastik keras (jika tidak, itu tidak akan baik-baik saja atau menembus dalam keadaan leleh);
2) Tegangan permukaan bahan TPE lebih rendah dari plastik keras (jika tidak, TPE leleh tidak dapat menyebar di permukaan insert plastik keras);
3) Saat TPE leleh mengalir di sepanjang permukaan plastik keras ke dalam lubang cetakan, panas dilepaskan selama proses pendinginan, yang dapat dengan cepat dan efektif melelehkan permukaan plastik keras untuk membentuk lapisan interpenetrasi tipis.
2. Panduan referensi 7 proses overmolding yang layak untuk dicatat
1) Pengecoran injeksi 2K lebih baik daripada two-shot molding(multiple-shot molding) efek.
Keuntungan cetakan 2K: Suntikan pertama plastik keras masih panas, dan kemudian segera memasuki lubang cetakan kedua dari mesin pengecoran injeksi 2K. Karena tidak ada penyerapan kelembaban selama proses transfer; satu sisi, mudah untuk terabrasi oleh TPE leleh suhu tinggi di permukaan untuk menghasilkan lapisan ultra-tipis, dan di sisi lain, tidak ada efek penyerapan uap air di permukaan.
2)Pilih suhu tabung pakan (leleh) yang lebih tinggi sebanyak mungkin dalam rentang yang diizinkan bahan TPE, jika tidak, TPE tidak akan memiliki cukup panas untuk melelehkan permukaan bahan plastik keras.
3)Saat overmolding suntikan kedua, lubang cetakan plastik keras sebaiknya mengadopsi suhu cetakan tinggi untuk menyuplai energi panas. Saat plastik keras mencapai suhu tinggi, TPE leleh suhu tinggi akan mendingin lambat sehingga memiliki cukup panas dan waktu untuk melelehkan plastik keras untuk membentuk lapisan ultra-tipis yang tidak larut.
4)Dalam langkah kedua overmolding, TPE leleh harus dikeluarkan dengan kecepatan suntikan tinggi secepat mungkin, dengan asumsi tidak ada TPE tepi terbang.
a. Dengan kecepatan suntikan tinggi, TPE leleh memiliki waktu penyebaran singkat di permukaan plastik keras dan waktu lebih lama untuk melelehkan permukaan plastik keras selama siklus cetakan.
b. Gesekan antara TPE dan permukaan plastik keras mengakibatkan gesekan dan pembangkitan panas. Jadi, suhu TPE leleh juga mendingin lambat, dengan waktu lebih lama untuk kontak dan melelehkan permukaan plastik keras.
c.Karena kecepatan suntikan cepat, viskositas sebagian besar TPE leleh di-shear saat menjadi tipis, yang mengakibatkan penurunan tegangan permukaan yang menguntungkan untuk menyebar di permukaan plastik keras.
5)Hindari penyerapan kelembaban atau kemuntahan di permukaan plastik keras, terutama dalam two-shot molding. Dalam beberapa kasus, melalui proses transfer, ini lebih cenderung terjadi.
6)Nylon 66, penyerapan kelembaban permukaan menyebabkan pembentukan dan penyerapan molekul air untuk membentuk ikatan hidrogen, TPE tidak dapat membentuk ikatan antar molekul yang efektif dengan molekul permukaan plastik keras, dan kekuatan pengikatan alami menurun. Plastik keras polar terlapis TPE tentu juga adalah formula polar, tidak memperhatikan kelembapan, mempengaruhi efek kohesi pada saat yang sama.
7)Perhatikan masalah pencucian tabung di tahap awal tes mesin
a. Sebelumnya dilapisi dengan PVC
b. Sebelumnya adalah mesin yang menghasilkan karet keras
Tiga Manfaat Overmolding
Ada tiga alasan utama untuk menggunakan over-molding untuk desain Anda.
Estetika yang lebih baik
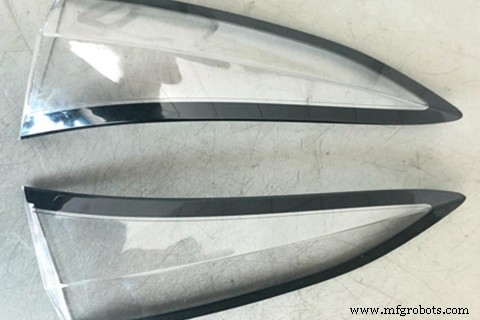
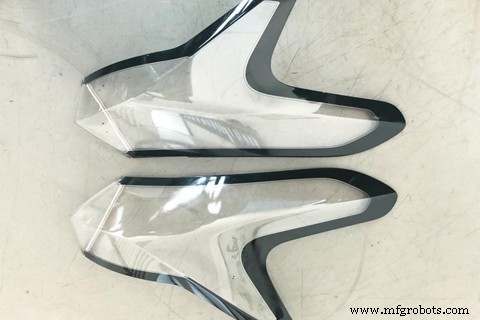
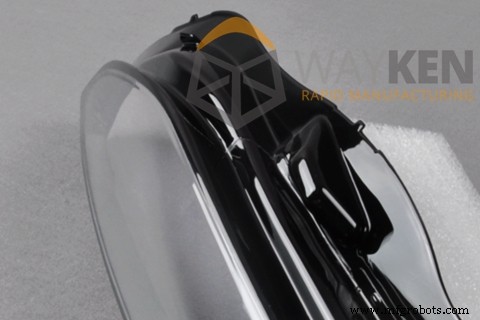
Jika Anda ingin membuat satu bagian plastik yang memiliki beberapa warna atau memiliki beberapa jenis finishing permukaan, maka over-molding adalah proses yang ideal. Komponen dengan warna atau tekstur berbeda dapat di-over-molded satu sama lain dan membentuk satu bagian dengan warna dan finishing yang tersambung tanpa sambungan. Misalnya, bagian resin jernih dapat di-over-molded dengan bagian resin hitam untuk membentuk satu lensa otomotif; dan insert logam di-over-molded dengan plastik terlihat lebih baik daripada insert yang ditempatkan secara manual di dalam bagian plastik.
Perakitan yang lebih baik
Dua atau lebih komponen yang di-molded bersama cocok lebih baik daripada dua komponen yang dibuat secara terpisah lalu dirakit, karena, selama proses over-molding, plastik yang ditambahkan di atas substrat dilelehkan lalu membeku di atas substrat, sehingga menciptakan perakitan yang lebih kokoh.
Lebih ramah pengguna
Menggunakan elastomer seperti karet atau polyurethan di atas bagian plastik keras atau logam membuatnya lebih menyenangkan bagi pengguna akhir. Bagian logam dan plastik keras tidak sangat menyenangkan bagi tangan manusia, menambahkan lapisan lunak pada bagian plastik keras atau logam dapat melunakkan tekstur bagian dan sehingga membuat bagian lebih ramah pengguna.
Tiga Metode untuk Menerapkan Prototipe Produk Overmolding
Karena struktur kompleks dari cetakan injeksi 2K, proses pengembangan produk membutuhkan siklus yang lebih lama dan biaya yang lebih tinggi. jika kita hanya membuat satu atau beberapa set prototipe dalam tahap pengembangan produk, apakah kita perlu melewati pengecoran injeksi 2K atau two-shot injection molding? Berikut adalah pendekatan panduan yang banyak digunakan dalam layanan prototiping cepat kami sebagai berikut:
1. Teknologi pencetakan 3D
Printer 3D FDM dua warna sudah ada sejak lama. Secara umum, pencetakan 3D dilengkapi dengan dua kepala pencetakan untuk mencetak bahan dengan warna berbeda sehingga merealisasikan model campuran dua warna. Namun, masih ada keterbatasan besar dalam pilihan bahan. Beberapa printer 3-d, meskipun mampu mencetak bagian transparan multicolor, memiliki konstruksi kasar, resolusi rendah, tekstur buruk, dan bahkan dapat digambarkan sebagai “pixelated’. Oleh karena itu, masih ada perjalanan panjang yang harus ditempuh untuk pencetakan 3D dengan fitur multicolor dan prototipe penampilan.
2. Silicone tool overmolding
Urethane casting adalah metode umum untuk prototiping batch kecil. Dan itu memiliki keuntungan yang menonjol untuk produksi prototipe overmolding.
Bagian cetakan alat silicone dapat mencocokkan spesifikasi klien secara akurat, tidak peduli apa itu merujuk pada warna, tekstur, dan finishing glosy, insert molding dan overmolding, atau bahkan optik jernih. Ini bagus untuk produksi percobaan bagian dengan struktur proses kompleks dapat langsung keluar dari cetakan, sehingga membuat bagian mudah untuk dikeluarkan dari cetakan, mengabaikan kebutuhan untuk mendesain sudut samping, memberikan toleransi pemesinan standar ± 0.15mm/100mm, dengan presisi tertinggi dapat mencapai ± 0.05 mm. struktur kompleks dapat langsung keluar dari cetakan.
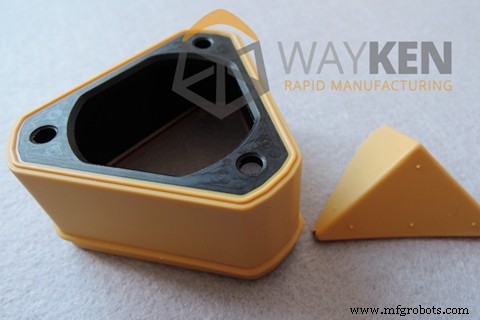
Selain itu, pilihan bahan juga berlimpah, dengan berbagai bahan untuk memudahkan penciptaan bagian urethane casting. Bahan dengan properti tertentu mirip dengan plastik grade produksi seperti ABS, PMMA, PC, PP, PA, karet lunak, dan termasuk tahan guncangan, suhu tinggi (120℃), atau tahan api (UL94-V0).
Pembuatan cetakan: Proses silicone tool overmolding terutama mencakup pembuatan pola master, pembuatan cetakan silicone, dan vacuum casting. Menggunakan cetakan silicone, kita dapat membuat banyak jenis produk overmolding, seperti karet over-molded plastik keras, plastik keras over-molded plastik keras, dan transparan over-molded plastik non-transparan.
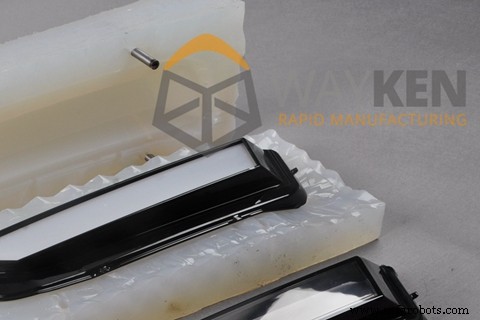
Kontrol proses: posisi gerbang dan desain lubang ventilasi dari cetakan silicone adalah kesulitan besar dalam membuat cetakan overmolding silicone. Pertama, gerbang harus ditempatkan jauh dari permukaan penampilan produk, dan kekuatan aliran yang cukup diperlukan untuk memungkinkan bahan mengisi cetakan. Kedua, posisi dan jumlah lubang udara sering kali perlu disesuaikan beberapa kali, terutama saat bagian transparan dibuat, udara buruk akan menghasilkan cacat penampilan yang jelas. Terakhir, penyerapan kiri kedua bahan dan deformasi selama pengeringan sekunder.
3. CNC machining + surface treatment
Pemesinan CNC prototipe 2K biasanya akan membutuhkan banyak post-processing untuk mencapai campuran dua warna atau multi-kombinasi bahan.
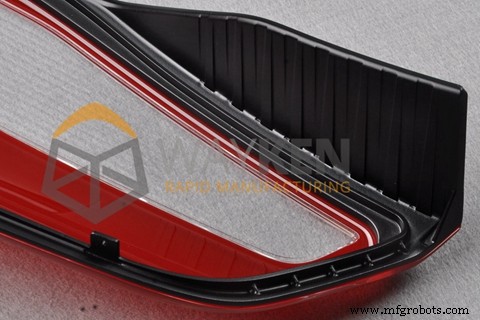
Fitur-fiturnya adalah kecepatan cepat, dengan ketelitian dimensi dan kualitas penampilan yang tinggi. Opsi bahan overmolding luas, hampir semua plastik teknik dan bahan logam dapat diproses. Setelah pelesingan dan perawatan permukaan lainnya, efek produksi dapat setara dengan atau bahkan lebih tinggi daripada produk pengecoran injeksi.
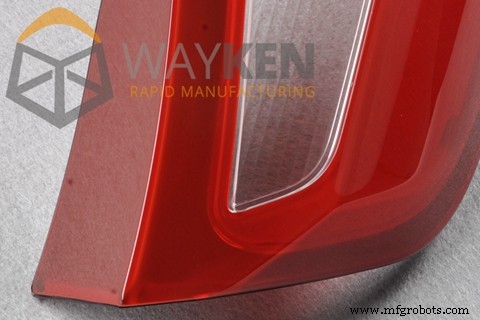
Untuk saat ini, pembuatan prototipe utama produk overmolding masih didominasi oleh CNC. Tentu saja, cetakan silicone juga telah membuat kemajuan besar. Biasanya, pemrosesan prototipe overmolding direalisasikan dengan menggabungkan metode CNC dan silicone tool overmolding.
Kemajuan Baru dalam Teknologi Overmolding
Melalui observasi pameran internasional penting dalam beberapa tahun terakhir, produsen Eropa dan Amerika di bidang pengecoran injeksi multicolor telah dipromosikan ke presentasi “kombinasi” dari beberapa teknologi cetak dasar. Kecuali produk multicolor tradisional, seperti lampu depan mobil, panel AC, bingkai TV, dll., aplikasi baru seperti label internal molded dua warna (IML), komposisi dalam mold dua warna (IMA), StackMold, 2K+IML+IMA+Stack Mold, pengecoran injeksi dua warna, dan injeksi lapisan, semua AP baru ini dapat dicapai oleh hanya satu mesin injeksi.
Akibatnya, teknologi pengecoran injeksi multicolor semakin mendapat perhatian. Yang kita butuhkan tidak hanya untuk menunjukkan teknologi multicolor tetapi juga harus menggabungkannya dengan teknologi lainnya untuk menciptakan buah yang lebih efisien, yang merupakan tantangan yang harus dihadapi industri di tahap berikutnya.
WayKen memiliki keahlian mendalam di bidang overmolding. Baru-baru ini, kami telah membuat kemajuan besar dalam cetakan silicone 2K batch kecil untuk bagian lampu mobil transparan dua warna. Hubungi kami dan dapatkan penawaran segera untuk mengurangi waktu produksi dan biaya untuk proyek overmolding Anda.



