Pengecoran injeksi adalah proses manufaktur umum dengan varian yang berbeda tergantung pada bahan baku yang digunakan. Salah satu varian proses ini adalah proses pengecoran injeksi ABS. Seperti yang namanya implikasikan, bahan baku untuk varian pengecoran injeksi ini adalah plastik ABS.
Apa itu Plastik ABS?
ABS singkatan dari Acrylonitrile Butadiene Styrene. Bahan plastik ini terdiri dari tiga monomer yang membentuk namanya. Setiap monomer ini menyumbangkan propertinya pada plastik polimer untuk memberikan rentang properti yang luas.
Properti yang dimiliki plastik ini meliputi ketahanan kimia, kekerasan, dan ketahanan panas yang disumbangkan oleh akrilonitril. Properti lain meliputi ketahanan guncangan dan kekawinan (yang diberikan oleh butadiene) dan kekuatan serta kilau yang disumbangkan oleh styrene. Meskipun memiliki rentang fitur yang luas, ini relatif salah satu plastik termurah untuk dibeli. Juga, ini adalah salah satu plastik termudah untuk digunakan dalam pengecoran injeksi karena kemampuan pemrosesan yang mudah.
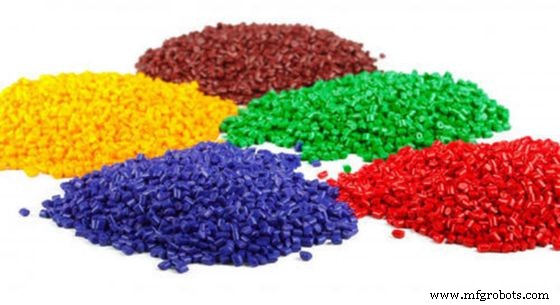
Meskipun kekuatan dan kekawinan yang dikenalnya, plastik kuat ini tidak begitu tahan terhadap cahaya UV. Jadi memiliki penggunaan terbatas di luar ruangan. Namun, produsen bagian telah menemukan cara untuk memanipulasi properti plastik ini untuk menahan cahaya UV dengan menggunakan berbagai aditif dan pengisi seperti akrilik, kaca, dan serat stainless steel. Aditif ini mengubah properti plastik dan lebih meningkatkan kegunaannya untuk berbagai aplikasi.
Properti dan potensi manipulasi ini menjadikan ABS polimer yang paling banyak digunakan dalam proses pengecoran injeksi. Ingin mengetahui bagaimana plastik ini digunakan untuk memproduksi berbagai produk jadi? Lalu, bagian selanjutnya adalah wajib dibaca.
Proses Pengecoran Injeksi ABS
Bagian ini menyoroti langkah-langkah yang harus diikuti oleh produsen selama proses pengecoran plastik ABS. Mereka meliputi:
Pra-pengeringan Bahan
Sebelum menggunakan potongan plastik ABS untuk manufaktur, perlu pengeringan yang tepat. Suhu pengeringan yang digunakan berkisar antara 80 – 85°C dilakukan selama 2 – 4 jam. Metode pengeringan lain melibatkan penggunaan hopper pengeringan dengan suhu 80°C. Namun, proses terakhir hanya berlangsung selama 1 – 2 jam.
Kalibrasi Mesin Pengecoran Injeksi
Setelah memproses bahan, langkah berikutnya adalah mempersiapkan mesin pengecoran ABS untuk bekerja. Ini akan melibatkan pengaturan parameter seperti ras kompresi, gaya clamping, dan tekanan pengecoran injeksi. Nilai tipikal untuk parameter ini meliputi ras kompresi lebih dari 2, gaya clamping berkisar dari 4700 hingga 62000 ton per meter persegi (t/m²), dan tekanan pengecoran injeksi lebih dari 1500 bar.
Desain Cetakan dan Gerbang
Cetakan cukup vital dalam menentukan bagaimana produk ABS akhir akan terlihat. Oleh karena itu, desain cetakan dan gerbangnya cukup penting dalam proses ini. Ketebalan cetakan ABS berkisar antara 0.025 – 0.05mm, sedangkan panjang gerbang diatur pada kurang dari 1mm. Juga, diameter saluran di mana ABS cair mengalir diatur pada 3mm, sedangkan lebar lubang ventilasi berkisar dari 4 – 6mm. Terakhir, suhu cetakan yang digunakan selalu berkisar sekitar 60 – 65°C.
Suhu Pengecoran Injeksi
Suhu pengecoran injeksi yang digunakan untuk proses pengecoran injeksi ABS tertentu bergantung pada kualitas/grade ABS yang digunakan. Dibawah ini adalah contoh beberapa grade plastik ABS yang umum digunakan dalam pengecoran plastik ABS dan suhu pengecoran injeksi optimal yang digunakan:
- Grade Tahan Api: 200 – 240 °C, suhu optimal antara 220°C – 230°C.
- Grade Elektroplating: 250 – 275°C, dengan suhu optimal pada 270°C.
- Grade Rekayasa Serat Kaca: 230°C – 270°C.
- Grade High Impact: 220°C – 260°C, suhu optimal pada 250°C.
- Grade Tahan Panas: 240°C – 280°C, suhu optimal pada 265°C – 270°C.
Kecepatan Pengecoran Injeksi
Kecepatan pengecoran injeksi bergantung pada grade plastik ABS dan persyaratan produk akhir. Misalnya, plastik ABS tahan api hanya dapat menggunakan kecepatan pengecoran injeksi lambat. Juga, produk yang memerlukan finishing permukaan presisi mungkin memerlukan kecepatan pengecoran injeksi multi-tahap, tinggi.
Waktu Residence
Waktu residence adalah waktu yang dibutuhkan untuk pellet plastik bergerak dari tabung pengecoran injeksi ke cetakan pengecoran injeksi. Untuk plastik ABS, waktu residence biasanya antara 5 – 6 menit pada suhu lebih rendah dari 265°C. Namun, untuk grade ABS tahan api, waktu residence lebih singkat, dan suhu jauh lebih rendah.
Backpressure
Disarankan untuk menjaga backpressure proses pengecoran injeksi ABS se rendah mungkin untuk mencegah aus. Tekanan yang dapat diterima biasanya sekitar 5 bar.
Operasi Lainnya
Aktivitas lain yang dilakukan selama proses pengecoran ABS meliputi decorated moldings menggunakan laser marking atau hot stamping, ultrasonic welding, dll.
Pembersihan
Beberapa grade ABS cenderung menempel pada baut cetakan setelah bagian dikeluarkan. Jadi cara terbaik membersihkannya adalah menunggu sedikit untuk sisa teraus, lalu membersihkan ruang kompartemen mesin pengecoran injeksi secara menyeluruh menggunakan polistyren.
Keuntungan Pengecoran Injeksi ABS
Ada banyak alasan mengapa pengecoran injeksi ABS adalah salah satu bentuk pengecoran plastik yang paling populer. Beberapa keuntungan meliputi:
Reproduksi yang Akurat
Karena kemampuan pemrosesan ABS, ini adalah bahan yang paling sesuai untuk digunakan dalam membuat bagian kompleks. Kemampuan pemrosesannya memudahkan reproduksi bagian kompleks dan fungsional menggunakan plastik. Selain bagian yang diproduksi dengan akurat, mereka tetap mempertahankan integritas fungsional bahkan saat digunakan dalam kondisi ekstrem, berkat kekerasan plastik.
Kekuatan Tarik Tinggi
Bagian ABS yang dicetak cocok untuk digunakan dalam aplikasi yang memerlukan dukungan beban berat karena kekuatan tarik yang tinggi. Kemampuannya untuk menahan dampak mekanik berat menjadikan plastik ini opsi anggaran yang baik untuk aplikasi dengan tegangan tinggi.
Kemampuan Daur Ulang
Kemampuan daur ulang ABS menjadikannya bahan yang sempurna untuk digunakan dalam aplikasi yang dapat digunakan ulang. Pabrik daur ulang dapat dengan mudah menghancurkan bagian plastik dan mencampurnya dengan ABS segar untuk produksi bagian baru.
Kekurangan Pengecoran Injeksi ABS
Meskipun memiliki banyak keuntungan, ABS juga memiliki kekurangannya. Beberapa kekurangan ini meliputi:
Ketahanan Kelelahan Buruk
Sementara bagian ABS biasanya memiliki kekuatan tarik tinggi, mereka tidak dapat menahan beban berat untuk waktu lama karena ketahanan kelelahan yang buruk. Bagian plastik ABS mungkin mudah rusak jika terus terpapar lingkungan dengan stres tinggi.
Ketahanan UV yang Kurang Baik
Salah satu kekurangan utama plastik ABS adalah kinerja buruknya di bawah sinar matahari. Bahan cenderung rusak jika terus terpapar sinar matahari. Namun, produsen bagian meningkatkan kinerjanya di bawah sinar matahari dengan menambahkan aditif ke dalam plastik ABS selama pengecoran.
Faktor yang Perlu Dipertimbangkan Selama Pengecoran Injeksi ABS
Saat ingin memulai batch pengecoran injeksi ABS, beberapa faktor harus tersedia. Faktor-faktor ini sangat penting untuk mendapatkan bagian yang dicetak dengan sukses. Mereka meliputi:
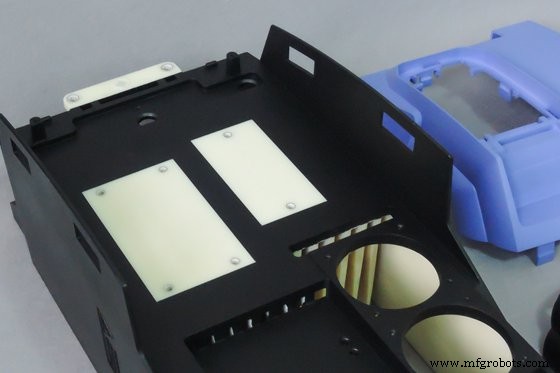
Kelembaban dalam Bahan Sebelum Pengecoran
Plastik ABS memiliki properti higroskopik (dapat menyerap kelembaban dari udara) dan juga menyerap air di sekitarnya. Namun, kehadiran air dalam plastik ABS yang dicetak dapat menyebabkan cacat struktural pada plastik. Oleh karena itu, memastikan plastik ABS yang digunakan sudah dikeringkan dengan benar sangat penting. Ada dua tipe parameter untuk mengeringkan plastik: atau keringkan pada 80 – 95°C selama 3 – 4 jam atau gunakan hopper kering pada 80°C selama 1 – 2 jam.
Pengendalian Suhu
Mengontrol suhu sangat penting selama pengecoran injeksi ABS karena pemanasan berlebih pada plastik dapat menyebabkan degradasi termal. Degradasi termal ini disebabkan oleh pemutusan ikatan kimia pada plastik, yang dapat menyebabkan granulat cokelat pada bagian akhir.
Bekerja dengan mesin pengecoran injeksi dengan kontrol suhu yang baik sangat penting karena proses ini masih membutuhkan banyak panas. Misalnya, saat bagian ABS dalam produksi memiliki tingkat kilau yang tinggi, suhu yang digunakan dalam produksi lebih tinggi dari biasanya. Namun, penting untuk dicatat bahwa semakin tinggi suhu yang digunakan untuk proses injeksi, semakin pendek waktu paparan yang harus digunakan.
Desain Bagian dan Cetakan
Mendesain bagian sebelum proses pengecoran injeksi memungkinkan untuk menentukan apakah memproduksi bagian itu benar-benar mungkin. Berikut adalah beberapa prinsip umum yang bekerja dengan desain bagian ABS:
- Ketebalan dinding bagian harus seragam. Jika ada variasi, tidak boleh lebih dari 25% satu sama lain. Ini penting karena dinding seragam membantu mencegah stres pada dinding yang kurang.
- Juga, ketebalan dinding harus menentukan ukuran radius. Rasio radius terhadap ketebalan dinding tidak boleh kurang dari 0.3. Aturan emas di sini adalah semakin besar radius, semakin kecil stres. Namun, radius harus tetap dalam batas wajar karena radius yang besar menyebabkan sink marks pada bagian.
- Untuk cetakan, ketebalannya harus berkisar dari 0.025 hingga 0.05mm. Juga, panjang gerbang harus sekitar 1mm, diameter saluran aliran harus sekitar 3mm, dan lebar lubang ventilasi harus berkisar dari 4 hingga 6mm.
Terakhir, proses pendinginan cetakan injeksi memerlukan desain yang optimal untuk mencegah masalah dengan penyerapan kiri.
Aplikasi Pengecoran Injeksi ABS
Plastik ABS memiliki penggunaan di berbagai industri karena berbagai alasan. Karena kemudahan pencetakan, biaya produksi yang rendah, dan ketahanan terhadap perubahan fisik dan kimia, polimer ini menjadi favorit produsen. Berikut adalah beberapa contoh industri di mana bagian plastik ABS telah digunakan:
- Industri Konstruksi: Karena ketahanannya terhadap perubahan fisik dan kimia serta dampak berat, produsen menggunakan plastik ABS untuk membuat pipa dan fitting yang digunakan di bangunan.
- Industri Otomotif: Plastik ABS adalah bahan baku umum untuk bagian mobil yang ringan. Contoh bagian mobil yang terbuat dari plastik ABS meliputi bagian sabuk pengaman, lonjakan pintu, pilar trim, komponen dashboard, dll.
- Industri Konsumen: Plastik ABS ditemukan dalam banyak peralatan rumah tangga seperti pengolahan makanan, vacum cleaner, liner kulkas, dll.
Aplikasi lain meliputi industri kesehatan, olahraga, dan listrik.
Biaya Proses Pengecoran Injeksi ABS
Jika Anda mencoba memproduksi beberapa bagian menggunakan pengecoran injeksi, maka tepat jika Anda mengetahui tentang biaya seluruh proses sebelum melanjutkan. Untuk memperkirakan biaya yang terlibat, Anda perlu mempertimbangkan berbagai biaya. Contoh biaya yang terlibat meliputi:
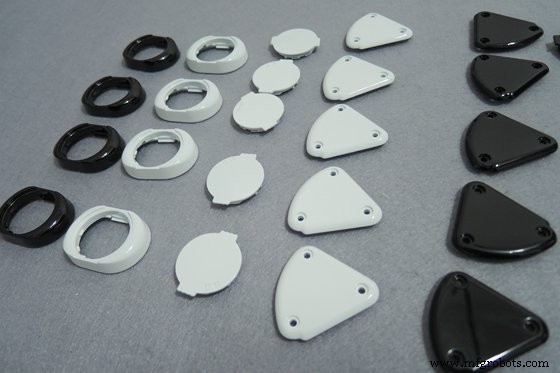
Biaya Peralatan
Anda kemungkinan besar akan mengoutsourcing produksi Anda ke perusahaan dengan peralatan yang diperlukan. Perusahaan ini akan mengenakan biaya terpisah untuk peralatan yang digunakan. Namun, jika Anda berencana untuk mendapatkan peralatan, Anda akan harus mengeluarkan sejumlah uang dalam rentang $50.000 – $200.000. Selain membeli peralatan, Anda juga harus memelihara peralatan, yang dapat membiarkan Anda dengan biaya besar. Opsi hemat biaya akan menjadi mengoutsourcing produksi.
Biaya Cetakan
Ini juga dikenal sebagai biaya tooling. Ini meningkatkan biaya proses pengecoran injeksi ABS. Ada tiga metode yang berbeda yang digunakan dalam pembuatan cetakan injeksi. Mereka meliputi pemesinan CNC, pencetakan 3D, dan electrical discharge machining (EDM). Metode ini dapat berkisar rendah hingga $100 untuk cetakan 3D-printed sederhana volume rendah. Harga juga bisa naik hingga $100.000 untuk run produksi besar atau cetakan dengan desain kompleks.
Biaya Bahan
Ini adalah biaya pembelian bahan (dalam hal ini, ABS). Anda akan dapat menemukan bahan dengan biaya berkisar dari $1 hingga $5 per kg.
Biaya Layanan
Biaya di sini bertanggung jawab atas upah personel yang melakukan tugas dan untuk pengaturan dan pemeliharaan mesin. Contoh parameter yang dipertimbangkan di sini meliputi:
- Biaya Pemantauan: Ini untuk operator yang mengoperasikan mesin.
- Biaya Pengaturan: Ini untuk waktu yang dibutuhkan untuk mengatur cetakan dan memproduksi bagian akhir.
- Biaya Perbaikan: Biaya perbaikan akan mencakup pemeliharaan bagian dengan cacat dan alat yang digunakan untuk memelihara peralatan.
- Sementara tidak ada harga tetap untuk pengecoran ABS, aturan umum adalah semakin besar jumlah bagian, semakin kecil harga per bagian.
Kesimpulan
Pengecoran injeksi ABS adalah proses yang tampak mudah untuk dicapai. Namun, teknisnya yang hanya dipahami oleh para ahli. Itulah sebabnya penting untuk mengoutsourcing pengecoran ABS Anda ke perusahaan yang benar-benar memahami prinsip praktis proses manufaktur.
Di WayKen, dengan teknologi dan sumber daya manufaktur canggih, kami dapat memberikan layanan prototiping cepat profesional bagi pelanggan kami ., termasuk pemesinan CNC, pengecoran injeksi cepat, vacuum casting, dll. Jadi, dapatkan penawaran hari ini, dan Anda dapat yakin untuk mendapatkan bagian pengecoran injeksi berkualitas tinggi dengan harga yang kompetitif.
FAQ
Pada suhu berapa plastik ABS meleleh?
ABS adalah amorf, jadi tidak memiliki suhu leleh yang sebenarnya. Namun, suhu transisinya sekitar 105°C (221°F).
Seberapa toksik adalah Plastik ABS?
ABS tidak berbahaya dan non-toksik. Ini adalah salah satu banyak alasan mengapa ini adalah bahan plastik yang populer dalam manufaktur. Namun, tidak disarankan untuk digunakan dalam implan medis.
Bagaimana saya memecahkan masalah pengecoran injeksi ABS tahan api?
Untuk mencegah pembuangan gas yang timbul dari plastik ABS tahan api menyerap kelembaban, Anda perlu memastikan bahan sudah dikeringkan sepenuhnya. Juga, Anda perlu memastikan kontrol suhu dan waktu residence yang baik selama proses pengecoran injeksi untuk mencegah degradasi termal plastik ABS.



