Menguasai Cetakan Die Casting: Panduan Tooling Komprehensif
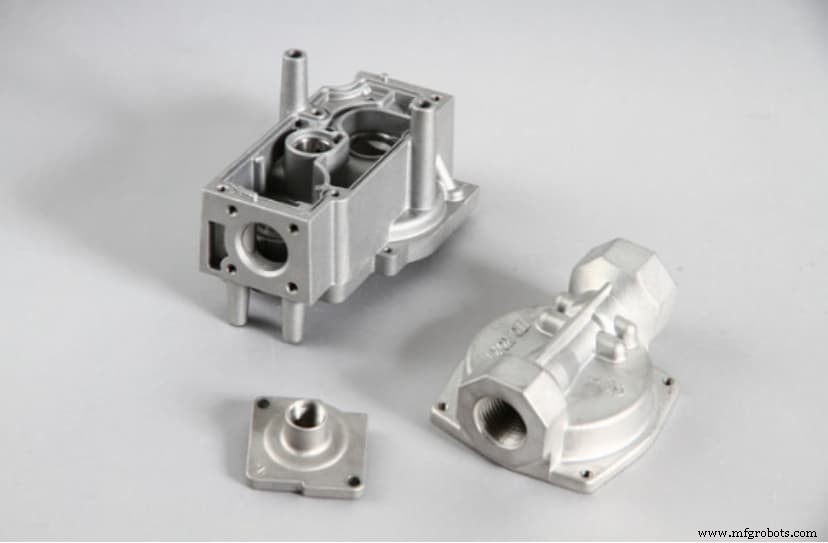
Die casting adalah proses yang penting untuk aplikasi di berbagai industri. Komponen penting dari proses die casting adalah cetakan die casting. Bentuk dan karakteristik cetakan mempengaruhi fitur produk akhir.
Oleh karena itu, perlu memahami desain cetakan die casting. Ini akan membantu Anda merancang dan memilih cetakan yang tepat untuk proyek die casting Anda. Selain itu, Anda dapat yakin bahwa produk akhir akan memenuhi persyaratan manufaktur yang unik.
Jadi, artikel ini akan memberikan Anda gambaran rinci tentang berbagai jenis tooling die casting. Anda juga akan mempelajari cara merancang cetakan dan faktor-faktor yang perlu Anda pertimbangkan saat membuat tooling die casting.
Mengapa Cetakan Penting untuk Die Casting?
Desain cetakan die casting memainkan peran vital dalam bentuk bagian. Selain itu, itu mempengaruhi kualitas, keseragaman, dan konfigurasi komponen dari proses die casting.
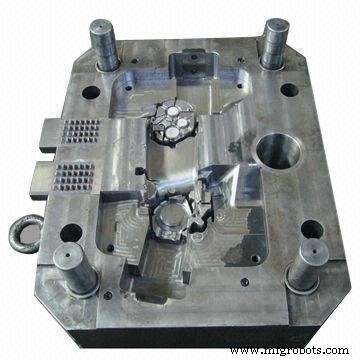
Spesifikasi yang salah dapat mengakibatkan korosi material atau alat. Namun, desain cetakan yang tepat dapat meningkatkan waktu dan efisiensi produk. Akhirnya, kualitas struktur cetakan akan menentukan apakah produksi akan berjalan lancar dan cetakan akan berkualitas terbaik.
Selain itu, desain tooling die casting pada dasarnya mencerminkan berbagai faktor yang mungkin terjadi selama produksi. Oleh karena itu, Anda harus menganalisis struktur cetakan selama desain. Ini juga penting untuk menguasai kondisi penyerapan, menerapkan parameter proses penting, dan mempertimbangkan efek ekonomi lainnya. Ini akan memastikan bahwa tooling die casting dapat memenuhi persyaratan produksi yang penting.
Komponen Cetakan Die Casting
Memahami cetakan die casting dimulai dengan pengetahuan tentang struktur cetakan. Komponen penting cetakan die casting meliputi:
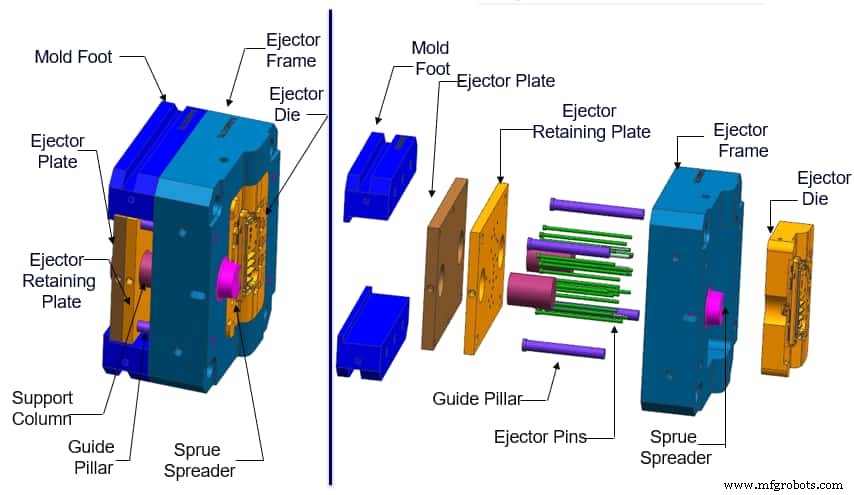
· Sistem Pencetakan
Ini termasuk rongga, inti, penyisip, slider, dan pin penyisip. Rongga cetakan die menentukan bentuk cetakan saat inti bergerak menutup.
· Sistem Dasar Cetakan
Komponen utama sistem dasar cetakan die adalah plat baja dan bingkai. Sistem ini menggabungkan berbagai bagian cetakan dan memungkinkan pemasangan cetakan pada mesin die casting.
· Sistem Ejektor
Sistem ini bekerja untuk mengeluarkan bagian dari cetakan. Bagian-bagian ini termasuk bagian pengeluaran, pengembalian, dan pemandu.
· Sistem Saluran Aliran
Sistem saluran aliran terhubung dengan bagian die casting dan ruang tekanan. Oleh karena itu, ini memandu material logam ke dalam ruang cetakan dalam arah tertentu. Sistem ini secara langsung mempengaruhi tekanan dan kecepatan logam cair. Komponen sistem saluran aliran adalah saluran aliran, sprue, gate dalam, dll.
· Sistem Overflow
Saluran ini mengeluarkan udara dari ruang tekanan. Secara umum, komponen utamanya adalah slot overflow dan slot ventilasi. Namun, produsen memasang plug ventilasi di rongga dalam untuk meningkatkan kondisi ventilasi.
· Lainnya
Komponen cetakan die casting lainnya termasuk bagian penempatan untuk menempatkan bagian dengan benar di dalam cetakan. Selain itu, ada pin dan baut untuk tujuan pengencangan.
Jenis Cetakan Die Casting
Ada beberapa jenis tooling die casting, dan mereka memiliki fungsi yang berbeda tergantung pada persyaratan. Mereka meliputi:
Cetakan Prototipe
Investasi signifikan dalam die casting adalah cetakan kustom yang lengkap sepenuhnya. Oleh karena itu, cetakan prototipe membantu untuk membuat sejumlah cetakan untuk menguji berbagai bagian. Strategi prototipe adalah cetakan gravitasi, cetakan hog outs yang dipesin, dan bagian yang dicetak 3D. Namun, mereka melibatkan trade-off pada properti, toleransi, dan desain.
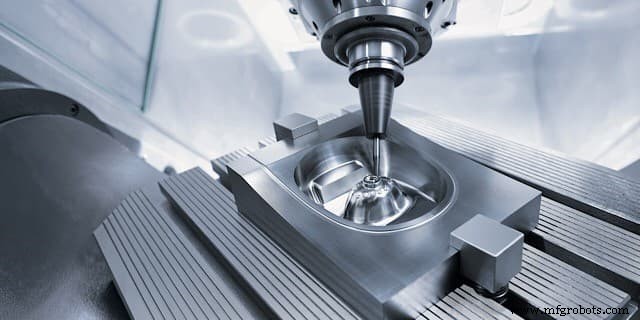
Cetakan prototipe die casting tekanan tinggi akan menjadi opsi terbaik Anda kapan pun Anda membutuhkan aloni, properti, proses, dan geometri yang sama untuk produksi. Cetakan prototipe dapat menggunakan tool baja yang telah diperkeras, tidak dilapisi, dan komponen standar. Akibatnya, mereka dapat diproduksi dalam waktu singkat dan dengan biaya yang lebih rendah.
Berbeda dengan teknik produksi lainnya, cetakan ini juga menggunakan teknik ejector atau pendingin yang kurang efisien. Oleh karena itu, Anda harus mencatat bahwa alat tidak akan bertahan lama, dan cetakan tidak akan seefisien produksi. Namun, ini tidak akan menjadi masalah jika Anda hanya membutuhkan jumlah cetakan yang sedikit.
Cetakan Tooling Cepat
Tooling cepat mengacu pada sisipan dan cetakan yang diproduksi menggunakan metode dengan waktu penyelesaian lebih pendek dibandingkan metode konvensional. Berbeda dengan pemesinan kasar dan pemanasan, metode tooling cepat adalah sintering laser selektif, penyetoran logam langsung, penguncian jaring laser, dll.
Oleh karena itu, Anda akan mengharapkan pembuatan tooling cetakan die ini menjadi jauh lebih cepat. Produsen dapat menggunakan cetakan ini baik sebagai cetakan prototipe atau sebagai cetakan produksi. Pilihan yang paling viable akan bergantung pada persyaratan volume produksi.
Cetakan Produksi
Cetakan ini adalah jenis cetakan die casting yang paling umum. Cetakan produksi penting saat semua desain telah diselesaikan dan siap untuk diluncurkan menjadi produk asli.
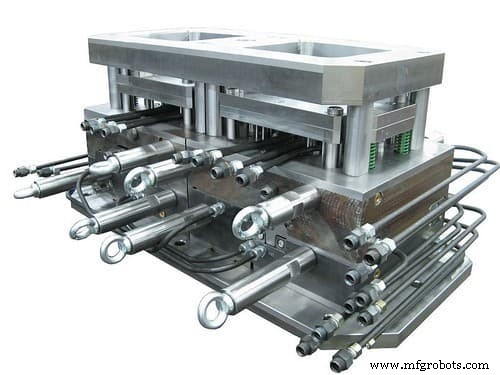
Kami dapat memiliki:
- Cetakan satu rongga tanpa slide
- Cetakan multi rongga dengan beberapa opsi slide
Bahan rongga adalah berkualitas tinggi, dan seringkali dipertahankan dalam blok pemegang. Desain cetakan produksi memastikan bahwa mereka memiliki dimensi kritis. Jadi, Anda dapat yakin bahwa mereka memungkinkan spesifikasi pemesinan yang diperlukan.
Cetakan Unit
Cetakan unit adalah jenis khusus cetakan die casting. Pemegang unit die casting mempertahankan cetakan unit atau rongga yang dimiliki pelanggan di dalam rongga tetap utuh. Kami dapat memiliki pemegang unit tunggal atau ganda. Contoh tipikal ukuran blok rongga yang dipegang oleh cetakan adalah 8 x 10, 10 x 12, 12 x 15, dan 15 x 18 (semua dalam inci).
Cetakan unit menggunakan bagian generik yang digunakan untuk komponen yang kurang kompleks dengan volume rendah. Cetakan kustom lebih efektif untuk bagian volume tinggi dengan geometri kompleks. Cetakan ini dirancang secara khusus untuk satu bagian, memberikan kontrol dan efisiensi maksimal.
Cetakan Trimming
CMW menggunakan cetakan trimming untuk produksi volume tinggi dan cetakan produksi. Cetakan trimming memotong flash, saluran aliran, dan overflow dari bagian segera setelah pencetakan selesai. Beberapa cetakan trimming memerlukan gerakan hidraulik atau cam, sedangkan yang lain memerlukan fungsi buka dan tutup untuk menghapus flash secara efektif.
Geometri bagian mencegah kemampuan untuk menghapus flash dengan cetakan trimming sepenuhnya. Jadi, strategi deflashing manual dan layanan trimming kustom adalah opsi yang ideal dalam situasi ini.
Butuh bagian dengan penampilan modern dengan kekuatan yang lebih baik dan daya tahan yang lebih tinggi? Pilih proses die casting yang memerlukan tooling untuk memproduksi bagian akhir Anda. Dan berita baiknya, layanan die casting RapidDirect menyediakan solusi satu pintu bagi Anda.
Proses Desain Cetakan untuk Die Casting
Bagian ini akan menggambarkan proses yang terlibat dalam merancang cetakan untuk proyek die casting tekanan tinggi. Prosesnya memiliki lima kategori luas:
Tahap Awal
Sebelum merancang cetakan, penting untuk memeriksa kelayakan pembuatan bagian dengan teknologi die casting. Tahap ini melibatkan penilaian kelayakan produk dari segi geometris dan dimensi.
Pandangan Dimensi: Ada kebutuhan untuk mengetahui dimensi bagian dan jumlah rongga yang diperlukan untuk setiap cetakan. Ini akan membantu mengetahui gaya pembukaan dan volume cetakan. Pengetahuan data ini akan membuat studi kelayakan jauh lebih mudah.
Pandangan Geometri: Geometri bagian melibatkan penggambaran garis pemisah. Garis pemisah membagi cetakan die casting menjadi dua, memungkinkan pembukaan cetakan dan pengeluaran cetakan yang mudah. Selain itu, permukaan bagian tergantung pada posisinya dari garis pemisah. Akibatnya, permukaan harus dirancang dalam arah pembukaan cetakan.
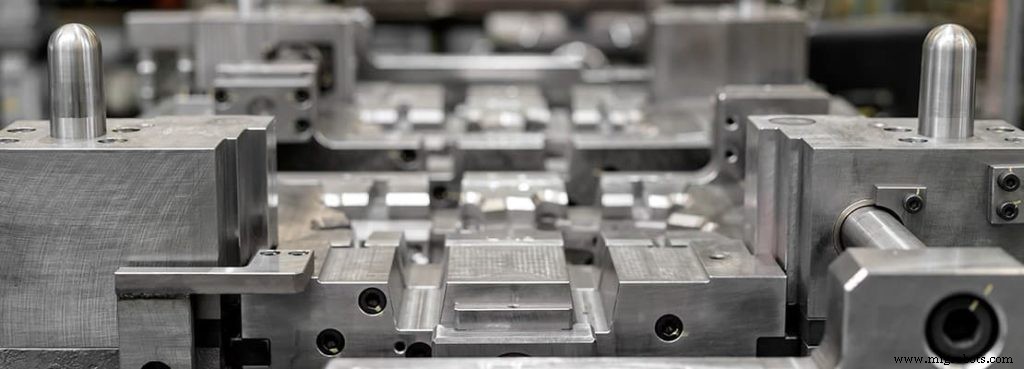
Toleransi geometris dari penawaran yang ditemukan pada model 2D dapat cukup sulit untuk diproduksi karena penurunan yang disebabkan oleh pendinginan logam. Semakin banyak penawaran, semakin sulit untuk mendapatkan nilai yang sama pada cetakan. Oleh karena itu, Anda dapat melanjutkan dengan desain cetakan cast segera setelah Anda mengonfirmasi kelayakan pembuatan bagian.
Jumlah Rongga
Untuk mengetahui jumlah rongga, Anda harus mempertimbangkan jumlah item yang akan diproduksi, orientasi rongga, dan waktu siklus hipotetis. Dengan cara ini, Anda dapat memutuskan opsi terbaik antara cetakan multi rongga atau satu rongga.
Saat memilih cetakan multi rongga, ingat bahwa selain fakta bahwa fase pengeluaran dan kompleksitas pengisian meningkat, proses produksi mungkin terpengaruh oleh dimensi rongga dan susunan produk.
Area Proyeksi
Area proyeksi adalah permukaan yang diperoleh dari proyeksi rongga pada bidang. Ini tegak lurus terhadap arah pembukaan cetakan. Area proyeksi adalah komponen penting dari tahap desain. Ini menghubungkan gaya pembukaan dari logam cair ke dinding cetakan. Akibatnya, kekuatan gaya akan bergantung pada orientasi dimensi bentuk. Gaya yang kuat akan menyebabkan overflow material, yang mengakibatkan pembentukan burr.
Oleh karena itu Anda perlu memperkirakan gaya yang dihasilkan oleh logam cair untuk mencegah defek cetakan ini. Gaya adalah hasil perkalian tekanan mesin spesifik, area proyeksi, dan faktor keamanan yang ditetapkan. Faktor ini menawarkan margin yang lebih luas untuk membantu menanggulangi tekanan maksimum setelah pengisian. Banyak orang menyebutnya sebagai water hammer.
Mesin mentransfer gaya dinamis dan statis di akhir proses. Jadi, ada produksi puncak tekanan yang harus ditangkap oleh gaya mesin penutup. Gaya penutupan ini tergantung pada dimensi stroke dan model press.
Volume dan Bentuk Cetakan
Volume dan bentuk cetakan penting untuk desain cetakan. Selain volume yang diinginkan, pertimbangkan bahwa bagian besar akan menyusut karena waktu pendingin yang lebih lama, meningkatkan tingkat penyusutan. Oleh karena itu, ada kebutuhan untuk menyesuaikan ukuran rongga cetakan.
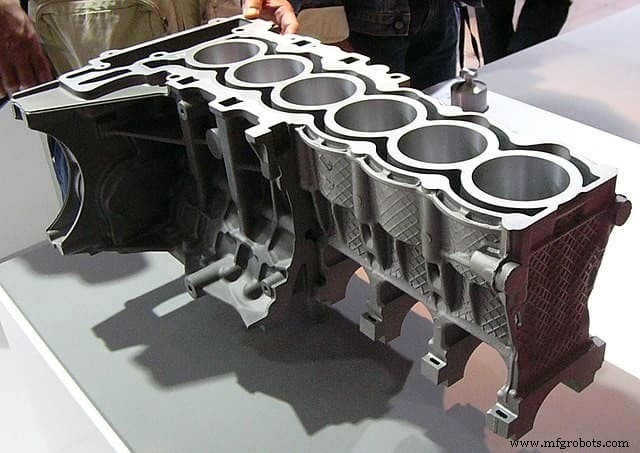
Selain itu, disarankan untuk mempertimbangkan berbagai variabel yang mempengaruhi ukuran cetakan akhir. Faktor-faktor penting yang perlu dipertimbangkan adalah:
Saluran Injeksi: Ukuran saluran injeksi bervariasi dengan jumlah rongga dan posisi gate dan bagian. Bentuk saluran injeksi harus memenuhi beberapa persyaratan dinamika fluida. Misalnya, produsen mempersempit bagian untuk menempel dengan benar pada dinding cetakan saat bergerak dalam arah logam cair. Karena penyusutan, ada aliran yang dipercepat, dan mereka terlepas dari dinding. Lapisan eksternal yang lebih halus akan mencegah turbulensi, terjebaknya udara, dan defek lainnya.
Jenis Penutupan Cetakan: Penutupan cetakan buka/tutup adalah penutupan cetakan yang paling sederhana. Ini terbaik untuk produk dengan bentuk bersih dan sederhana yang dapat dengan mudah dikeluarkan. Namun, ini bukan opsi terbaik untuk bagian dengan geometri kompleks. Produk dengan geometri kompleks akan sulit untuk dikeluarkan, jadi produsen perlu menambahkan ukuran cetakan secara keseluruhan.
Kehadiran Overflow: Overflow adalah lubang kecil yang dirancang di bagian strategis cetakan die cast. Mereka penting dalam mengumpulkan shoot logam pertama karena seringkali lebih dingin dari yang berikutnya. Akibatnya, Anda dapat menghindari cold laps dan defek estetika serupa lainnya. Selain itu, overflow berfungsi sebagai sumber panas, meningkatkan suhu cetakan di area kritis untuk cetakan akhir.
Simulasi Melalui Mode Semi-Empiris
Setelah tahap desain awal selesai, tahap berikutnya adalah simulasi pengisian cetakan menggunakan mode semi-empiris. Simulasi membantu dalam menghitung modalitas pengisian cetakan. Selain itu, modalitas bergantung pada fungsi bagian yang dicetak dan proses pengisian. Untuk bagian dengan struktur kompleks, terbaik untuk menginduksi kepadatan dan resistensi mekanik. Sementara itu, untuk bagian estetika, finishing permukaan harus berkualitas tinggi.
Karakteristik dapat diubah dengan mengubah waktu pengisian. Semakin cepat pengisian, semakin tinggi kualitas permukaan, sementara pengisian yang lebih lama akan memberikan lebih banyak kekuatan pada komponen. Setelah analisis selesai, lebih mudah untuk memperhatikan apakah akan ada masalah cetakan.
Desain cetakan die casting aluminium dimulai dengan menganalisis kelayakan pembuatan, kemudian menghitung gaya dan memeriksa saluran injeksi. Optimasi dan desain saluran ini dilakukan melalui simulasi untuk mengetahui mode pengisian dan mendeteksi masalah apa pun. Setelah penyelesaian berhasil tahap ini, Anda dapat melanjutkan untuk memproduksi cetakan yang dirancang.
Faktor yang Perlu Dipertimbangkan untuk Membuat Tooling Die Casting yang Sempurna
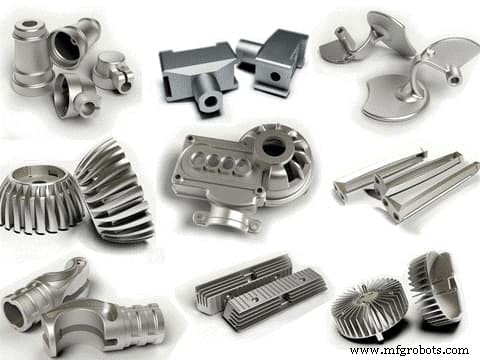
Sebelum membuat tooling die casting, ada beberapa hal yang perlu diperhatikan untuk memandu dalam desain tooling die casting. Mereka meliputi:
Draft Cetakan
Draft adalah tingkat di mana Anda dapat memutar inti cetakan. Anda memerlukan draft yang tepat untuk mengeluarkan cetakan dari cetakan dengan aman. Namun, draft tidak konstan, bervariasi menurut sudut dinding. Jadi, karakteristik seperti jenis aloni cair yang digunakan, kedalaman cetakan, dan bentuk cetakan dapat mempengaruhi seluruh proses.
Faktor lain yang dapat mempengaruhi draft adalah geometri cetakan. Secara umum, lubang yang tidak diberi tap perlu diberi tap karena risiko penyusutan. Demikian pula, dinding dalam memerlukan lebih banyak drafting daripada dinding luar karena dinding dalam cenderung menyusut.
Fillet
Fillet adalah sambungan cekung yang membantu meratakan permukaan bersudut. Permukaan lengkung mengganggu proses cetakan, jadi lipatan memiliki fillet untuk menghasilkan tepi yang halus dan membatasi risiko kesalahan produksi. Meskipun ada pengecualian untuk garis pemisah, Anda dapat menambahkan fillet ke bagian mana pun dari cetakan.
Fillet akan meningkatkan umur alat. Untuk memungkinkan kelanjutan kehalusan, buat fillet dengan radius konstan. Selain itu, alat yang memiliki dalam dalam akan memerlukan fillet yang lebih besar.
Garis Pemisah
Garis pemisah, juga dikenal sebagai permukaan pemisah, menggabungkan berbagai bagian cetakan bersama-sama. Jika garis pemisah terdeformasi karena beban kerja atau ditempatkan secara salah, material dapat melewati ruang di antara bagian cetakan. Ini dapat menyebabkan gerimis yang berlebihan dan tidak merata.
Boss
Boss adalah knob die casting yang berfungsi sebagai standoff atau titik pemasangan dalam tooling die casting. Industri manufaktur biasanya menambahkan lubang ke struktur internal boss untuk memastikan dinding memiliki ketebalan yang seragam. Sulit untuk mengisi boss dengan logam, dan oleh karena itu, ribbing dan filleting sangat penting untuk mengatasi masalah ini.
Rib
Rib die casting membantu meningkatkan kekuatan material untuk produk yang kurang dari ketebalan dinding yang diinginkan. Penempatan rib yang selektif meningkatkan kemampuan pengisian dan mengurangi berat produk. Ini juga mengurangi kemungkinan terjadinya ketebalan tidak seragam dan retak stres.
Lubang dan Jendela
Memiliki lubang dan jendela dalam cetakan die casting aluminium memungkinkan pembuatan draft yang signifikan dan kemudahan dalam menghapus cetakan yang selesai. Namun, fitur seperti flashovers, cross feeders, dan overflow diperlukan untuk mencegah aliran material dan cetakan yang tidak diinginkan di lubang. Lubang dan jendela adalah antara hal-hal penting dalam desain geometri. Mereka mempengaruhi aliran logam cair dan memainkan peran vital dalam kualitas akhir produk.
Simbol
Produsen selalu menambahkan logo produk atau nama merek dalam desain cetakan dalam die casting. Beberapa cetakan memiliki tanggal untuk membedakan satu batch dengan batch lain. Meskipun simbol tidak membuat proses desain menjadi kompleks, mereka dapat menambah biaya produksi. Logo yang terangkat akan memerlukan logam yang berbeda untuk setiap bagian yang diproduksi, sedangkan simbol yang tertanam akan memerlukan jumlah logam yang lebih sedikit.
Ketebalan Dinding
Die casting memiliki dinding tipis yang tidak memiliki aturan cepat dan kasar untuk ketebalan dinding maksimal dan minimum. Penting untuk membuat ketebalan dinding yang seragam di seluruh bagian. Keseragaman akan memberikan aliran logam yang halus saat pengisian dan mengurangi deformasi yang disebabkan oleh pendinginan dan penyusutan. Tujuan utamanya adalah untuk cetakan die cast terisi sebelum proses penggerasan untuk mencegah cold shuts.
RapidDirect Mencari Bagian Die Casting yang Sempurna
Memahami desain cetakan die casting akan membuat proyek die casting Anda lebih mudah. Ini juga akan membantu Anda menghemat waktu dan uang. Namun, Anda membutuhkan layanan ahli untuk mendapatkan alat yang tepat untuk hasil terbaik. RapidDirect menawarkan layanan die casting presisi terbaik untuk bagian logam kustom, menyediakan alat berkualitas, ahli, dan proses yang mudah.
Kami memiliki berbagai macam material, proses manufaktur, dan opsi finishing permukaan untuk bagian die casting Anda. Selain itu, ahli kami menawarkan saran manufaktur kepada Anda untuk memastikan Anda mendapatkan solusi yang paling efektif. Setelah melakukan pesanan untuk bagian die casting, mitra manufaktur RapidDirect akan memproduksi tooling die casting yang sempurna untuk membuat bagian die cast yang terbaik. Unggah berkas desain Anda hari ini dan dapatkan penawaran segera.
FAQs
Apakah Die Casting adalah Cetakan Permanen?Untuk cetakan permanen, logam mengalir langsung ke dalam ruang dari wadah. Logam cair dipaksa ke dalam ruang di bawah tekanan tinggi dalam die casting.
Apa Itu Cetakan dalam Die Casting?Cetakan terdiri dari dua bagian – bagian penggerak dan bagian tetap. Ini berisi ruang yang membentuk dimensi dan kontur cetakan. Cetakan juga dikenal sebagai die, dan terbuat dari baja yang diperkeras untuk memenuhi persyaratan bentuk bagian die casting.
Bagaimana Cetakan Dibuat untuk Die Casting?Produksi cetakan melibatkan melewati logam cair di bawah tekanan tinggi ke dalam cetakan logam. Pembuatan cetakan terjadi dalam bagian untuk memungkinkan pengeluaran yang mudah sebelum menempatkannya di mesin sehingga satu dapat dilepas dan yang lain tetap. Logam cair akan melewati ruang, dan kemudian akan mengeras.



