Defek Die Casting Dijelaskan: Jenis, Penyebab & Teknik Pencegahan Terbukti
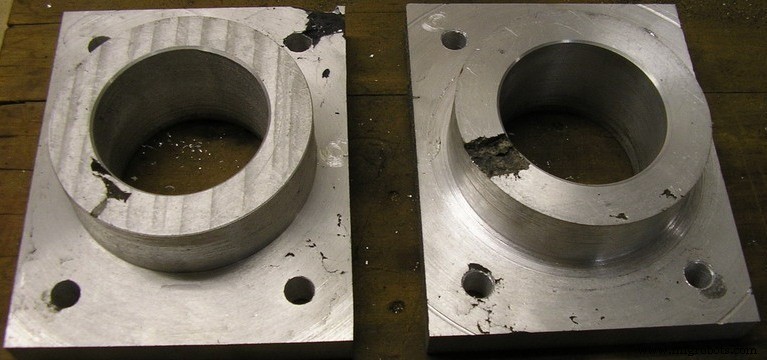
Proses die casting melibatkan pemberian tekanan tinggi pada logam cair, proses yang mirip dengan injeksi plastik. Namun, die casting kompleks, dan banyak faktor dapat menanggulangi kualitas produk die cast. Defek die casting sekarang menjadi perhatian utama karena kontrol material baku yang longgar, perencanaan proses dan produksi yang tidak memadai, dan lainnya.
Akibatnya, ketidakmampuan untuk menyelesaikan defek cetakan ini dengan baik akan mempengaruhi kualitas produk akhir. Namun, satu hal penting yang perlu dicatat adalah Anda mungkin tidak dapat menghindari setiap defek selama proses die casting. Dalam hal seperti itu, desainer mungkin harus memodifikasi desain cetakan.
Oleh karena itu, kita akan membahas berbagai jenis defek cetakan die dalam artikel ini, menjelaskan penyebab, solusi, dan cara mencegahnya. Mari kita langsung mulai!
Defek Die Casting: Jenis, Penyebab, dan Solusi
Di sini, kita akan membahas berbagai defek die casting dan perbaikannya. Defek ini sering terjadi karena pengisian yang salah atau fase penggerasan yang tidak memadai, dan ada dua kategori utama:
Defek Die Casting Internal
Jenis defek cetakan ini sulit ditemukan, dan mereka melemahkan resistensi struktural komponen. Dua defek cetakan internal utama adalah:
1. Porositas Gas
Ini melibatkan pembentukan gelembung dalam cetakan setelah pendinginan. Anda akan melihat porositas gas sebagai struktur bundar atau oval pada tubuh bagian die casting, dan mereka juga memiliki permukaan halus, putih cerah atau kuning.
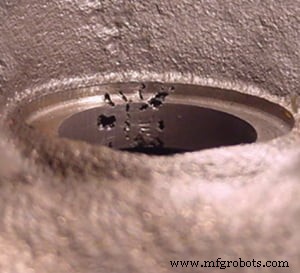
Sebagian besar logam padat tidak dapat menahan jumlah gas terlarut yang besar, tetapi logam cair dapat. Akibatnya, gas dalam logam padat membentuk rongga atau gelembung dalam cetakan saat pendinginan. Ini sering terjadi selama fase penggerasan, dan Anda mungkin melihat beberapa lubang dalam cetakan. Tergantung pada keparahan porositas gas, ini dapat menyebabkan jenis defek lain dan tingkat scrap yang meningkat.
Penyebab:
- Hidrogen yang dilepaskan dari aloni logam cair – Suhu pelehuran yang lebih tinggi seringkali mengakibatkan solubilitas hidrogen yang lebih tinggi dalam aloni logam cair. Pendinginan dan penggerasan yang terlibat dalam die casting mengurangi solubilitas hidrogen dan melepaskannya dari logam cair. Akibatnya, porositas gas terjadi.
- Gas yang terlibat dalam proses pengisian aloni logam – Proses die casting melibatkan pengisian aloni logam cair ke dalam cetakan pada kecepatan dan tekanan tinggi. Oleh karena itu, turbulensi dapat terjadi jika aloni cair tidak dapat mengalir dengan stabil dan teratur, mengakibatkan porositas gas.
- Gas dari agen pelepasan cetakan – Agen pelepasan cetakan biasanya terdekomposisi dan melepaskan gas saat dipanaskan oleh aloni logam cair. Akibatnya, volatilisasi gas dapat terjadi karena penggunaan agen pelepasan cetakan yang berlebihan.
Solusi:
- Kontrol proses pencairan dengan melelehkan bahan baku di dalam vakum di bawah flux atau di sekitar gas dengan solubilitas rendah untuk mencegah udara mencapai logam cair.
- Pastikan Anda menggunakan ingot aloni logam yang bersih dan kering.
- Gunakan parameter die casting yang dapat diketahui, termasuk kecepatan injeksi.
- Panjang sprue dan saluran aliran yang cukup akan membantu aloni cair mengalir dengan stabil dan membuang gas dengan mudah.
- Pilih agen pelepasan cetakan berkualitas tinggi dan gunakan jumlah yang wajar.
2. Porositas Penyusutan
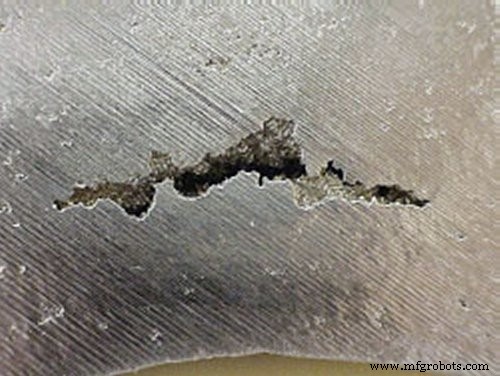
Porositas penyusutan terbentuk selama proses pendinginan dan penggerasan cetakan, dan aloni logam menyusut saat pendinginan. Oleh karena itu, ada kemungkinan tinggi defek ini terjadi tanpa pencegahan yang memadai. Namun, ini menjadi defek ketika penyusutan tidak merata membuat bentuk terdistorsi atau membuat lubang dalam cetakan.
Porositas penyusutan dapat terjadi sebagai penyusutan terbuka, merungkai, dan penyusutan tertutup, mempengaruhi stres logam. Anda akan melihat defek ini sebagai sudut sudut, dan mereka mungkin juga datang dengan retak atau retak dendritik.
Penyebab:
- Desain sistem pendinginan yang tidak wajar.
- Pembukaan cetakan terlalu awal.
- Menggunakan suhu tuangan yang sangat tinggi.
Solusi:
- Tingkatkan struktur cetakan secara keseluruhan.
- Desain ulang sistem saluran (gate) untuk memiliki riser yang memungkinkan aliran logam cair berkelanjutan.
- Masukkan chilling internal, coil pendingin, atau rib untuk meningkatkan pelepasan panas.
- Sesuaikan suhu cetakan untuk mengurangi deficit volume total.
3. Inklusi
Ini adalah lubang yang tidak beraturan di dalam cetakan atau di permukaannya. Dengan inklusi, ada partikel pasir, material, dross, atau produk deoksidasi yang tidak diinginkan dalam cetakan logam. Inklusi dapat mempengaruhi fungsi mekanik cetakan logam, dan dapat diidentifikasi menggunakan X-ray atau UT.
Penyebab:
- Kotoran dari logam karena pemurnian yang tidak tepat atau polusi sampah.
- Keturnaran muatan tungku rendah.
- Interaksi logam dengan atmosfer di sekitarnya atau dengan permukaan cetakan.
- Penyertaan terlalu banyak grafit dalam agen pelepasan cetakan.
Solusi:
- Pastikan muatan tungku murni.
- Pemurnian logam cair yang tepat dengan pengeliminasi dross yang menyeluruh.
- Bersihkan ruang cetakan dan cangkir cetakan dengan benar.
- Jika agen pelepasan cetakan mengandung grafit, pastikan pengadukan dan pengadukan yang merata.
Defek Die Casting Permukaan
Jenis defek cetakan ini sering terlihat, dan mereka merusak permukaan komponen dan kualitas estetiknya. Mereka meliputi:
1. Retak
Retak terjadi ketika material terpecah karena stres di dalam dan di luar material. Mereka muncul sebagai pola tidak beraturan atau linear pada permukaan die casting. Retak pertama terjadi selama proses pendinginan dan penggerasan.
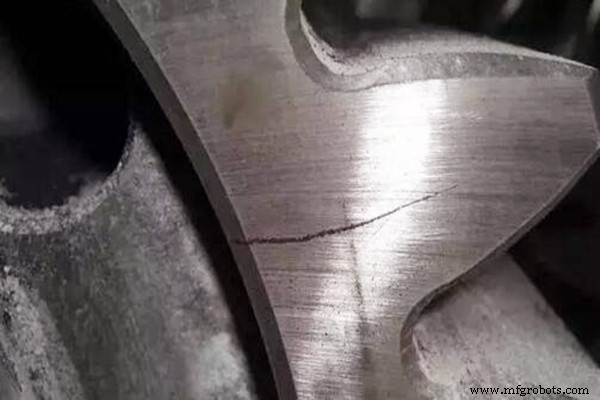
Ini terjadi karena geometri ruang cetakan material tidak dapat menyusut dalam keadaan alami. Akibatnya, stres residu menghasilkan retak atau deformasi dalam cetakan. Bentuk kedua retak terjadi karena gaya eksternal pada komponen. Gaya-gaya ini datang dari fase pemotongan atau cetakan selama pengeluaran bagian.
Retak adalah hasil dari elemen aloni yang tidak tepat yang terkandung dalam aloni cetakan. Jadi, Anda ingin menggunakan elemen aloni yang benar saat meleleh. Juga, mengoptimasi struktur bagian dan memastikan ketebalan dinding yang seragam akan mencegah defek ini. Pengeluaran bagian die casting yang seimbang juga adalah solusi yang baik untuk defek cetakan ini.
2. Cold Shut
Di sini, ada garis linear tidak beraturan pada permukaan cetakan. Garis-garis ini sempit dan kecil, dengan tepi halus yang mungkin diperpanjang dengan gaya eksternal. Defek cold shut dalam die casting tekanan terjadi ketika tidak ada penggabungan yang tepat antara dua garis logam cair di ruang cetakan. Akibatnya, ada titik lemah yang tersisa pada komponen.
Suhu logam cair rendah, kecepatan injeksi rendah, desain sistem gate yang tidak wajar, dan fluabilitas aloni yang buruk adalah beberapa penyebab cold shut. Inspeksi visual akan membantu Anda menemukan defek ini. Cara yang baik untuk menghindari cold shut adalah dengan meningkatkan suhu cetakan dan logam cair. Anda juga dapat mengubah ukuran dan posisi gate sambil meningkatkan kecepatan plunger.
3. Retak Jaringan
Retak jaringan muncul sebagai depresi dan protuberansi seperti rambut atau jaring pada permukaan bagian die cast. Protrusi cetakan diperpanjang dengan peningkatan jumlah die casting. Ini mungkin terjadi karena ruang cetakan yang kasar, suhu pengisian tinggi, material cetakan yang tidak tepat, dan perawatan panas yang tidak tepat.
Material cetakan die casting dan proses perawatan panas Anda harus memadai untuk menghindari defek ini. Selain itu, Anda harus memastikan pemanasan cetakan yang merata dan cukup untuk menghilangkan stres internal. Neraca termal ruang cetakan harus dijamin dengan metode pendinginan yang tepat. Anda ingin tingkat kekasaran yang baik untuk proses die casting. Oleh karena itu, Anda harus memoles ruang cetakan dan sistem gate secara teratur.
4. Drags dan Soldering
Drags adalah defek yang terjadi paralel dengan arah pembukaan cetakan. Mereka muncul sebagai goresan seperti pita pada permukaan komponen cetakan. Soldering berasal dari penempelan yang tidak normal antara ruang cetakan dan aloni logam. Ini muncul sebagai material berlebih atau hilang di beberapa area komponen.
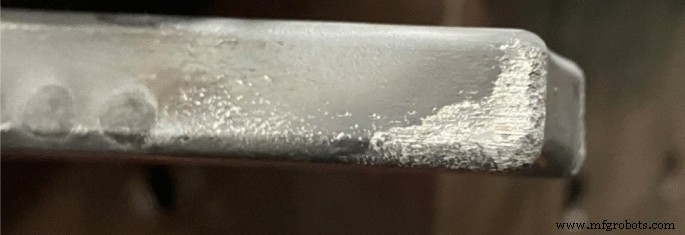
Defek ini dalam die casting tekanan disebabkan oleh aloni cair yang terlalu panas, kerusakan pada permukaan ruang cetakan, atau sudut draft yang tidak memadai. Mekanisme injeksi yang tidak wajar dan kualitas agen pelepasan cetakan yang buruk juga dapat menyebabkan defek ini.
Jadi, akan lebih baik untuk menggunakan agen pelepasan berkualitas tinggi dan mengoptimasi mekanisme pengeluaran Anda. Jika ada kerusakan pada permukaan ruang cetakan, pastikan Anda melakukan perbaikan yang tepat. Anda juga dapat mengubah arah gate untuk menjaga inti cetakan dalam kondisi yang benar.
5. Flashes
Defek die casting ini memberikan bentuk lembar logam tipis dan tidak beraturan pada bagian die cast. Beberapa penyebabnya termasuk kecepatan injeksi tinggi, suhu pengisian tinggi, sampah tidak bersih pada permukaan pemisahan, dan gaya klem yang tidak cukup dari cetakan. Oleh karena itu, Anda harus menggunakan parameter proses yang benar dan memastikan pemeliharaan cetakan secara teratur untuk mencegah defek ini.
6. Blister
Die casting melibatkan kompresi udara di dalam mesin dan mengeluarkan bagian dari cetakan dengan katup vakum, overflow, atau ventilasi. Udara yang tersisa di dalam akan terlarut dalam logam cair dengan distribusi yang merata. Turbulensi membuat udara terkonsentrasi, menyebabkan rongga tekanan tinggi – blister.
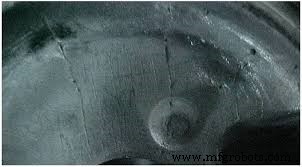
Defek ini dalam die casting tekanan akan tersembunyi jika suhu komponen rendah, sehingga mengurangi kekuatan komponen. Dalam kasus di mana suhu tinggi, Anda akan melihat gelembung di permukaan. Oleh karena itu, parameter die casting Anda harus memadai. Anda juga harus mengoptimasi sistem gate Anda untuk memastikan kinerja ventilasi yang tepat.
7. Deformasi
Ini terjadi ketika bentuk bagian akhir tidak cocok dengan gambar. Deformasi terjadi karena pemakaian gate yang tidak tepat, desain cetakan yang buruk, pembukaan cetakan terlalu dini, mekanisme pengeluaran yang tidak memadai, dan drags selama pengeluaran cetakan.
Oleh karena itu, Anda harus memastikan Anda memilih mekanisme pelepasan gate yang tepat. Selain itu, atur waktu pembukaan cetakan untuk memastikan kekakuan. Mengoptimasi desain struktural cetakan dan menghapus faktor demolding yang tidak menguntungkan juga membantu mencegah defek ini.
8. Flow Marks
Ini adalah garis hitam dan garis tidak berarah pada permukaan bagian die casting yang berbeda warna dari dasar cetakan. Logam cair yang masuk ke ruang sering membentuk lapisan tipis dan tidak lengkap yang mungkin diisi dengan logam cair. Pengisian ini meninggalkan jejak pada komponen.
Penyebab lainnya dari flow marks termasuk suhu cetakan rendah, tekanan pengisian rendah, pelumas atau agen pelepasan cetakan berlebih, dan area penampang lintang yang kecil. Oleh karena itu, Anda harus meningkatkan suhu cetakan, menyesuaikan kecepatan injeksi, area penampang lintang, dan parameter cetakan lainnya.
9. Short Filling
Dalam defek ini dalam die casting tekanan, beberapa material mungkin hilang di area permukaan cetakan. Ini terjadi karena fluabilitas aloni logam yang buruk, suhu pengisian rendah, tekanan injeksi rendah, kondisi pengisian yang buruk, dan penggunaan pelumas yang berlebihan.
Cara yang baik untuk menghindari short filling adalah dengan memilih aloni logam yang tepat. Anda juga harus meningkatkan suhu cetakan dan pengisian serta kecepatan dan tekanan injeksi. Meningkatkan desain sistem gate dan pengalihan aliran logam cair juga akan membantu mencegah short filling.
10. Laminations
Laminations berasal dari tumpukan dua lapisan yang terpisah selama proses pengisian. Defek ini dalam die casting tekanan sulit terdeteksi. Mereka muncul setelah operasi finishing awal seperti sandblasting dan tumbling.
Pertimpakan antara cetakan dan sisipan selama fase-fase ini menyebabkan pengangkatannya lapisan seng. Akibatnya, kotoran dan cairan dapat tersembunyi di tengah lapisan-lapisan ini. Keterbendungan yang tersembunyi mungkin muncul di permukaan selama proses finishing permukaan seperti galvanisasi dan pengecatan, yang memparahi hasil.
11. Sinks
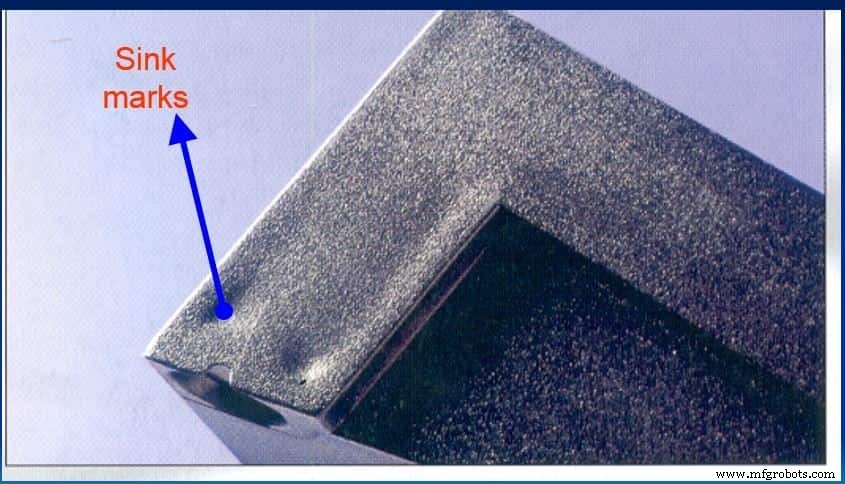
Ini adalah depresi di permukaan cetakan bersama dengan area dinding tebal. Sinks disebabkan oleh tekanan injeksi rendah, ketebalan dinding cetakan yang tidak merata, panas berlebihan parsial pada cetakan, dan waktu tahan tekan yang singkat.
Anda dapat memastikan ketebalan dinding yang merata dengan mengoptimasi desain cetakan. Selain itu, Anda dapat mencegah sinks dengan meningkatkan kinerja ventilasi ruang cetakan dan meningkatkan tekanan injeksi. Meningkatkan waktu tahan tekan juga adalah metode yang efektif.
Tips untuk Menghindari Defek Die Casting
Defek die casting terjadi karena berbagai alasan. Panduan desain cetakan yang efektif akan efektif. Namun, tips ‘first principle’ berikut akan membantu Anda menghindari defek ini:
Sistem Penilaian yang Efektif
Sistem penilaian yang efektif akan memberitahu apakah Anda mengurangi defek atau situasinya semakin buruk. Sistem penilaian akan membantu Anda mengetahui apakah Anda perlu koreksi. Ini penting karena Anda ingin menangani defek sebelum mencapai tingkat puncak.
Porositas gas, penyusutan, dan inklusi adalah defek utama dalam die casting tekanan yang memerlukan penilaian untuk mengetahui keparahannya. Karena Anda tidak dapat memperbaiki sesuatu tanpa mengukurnya, Anda membutuhkan sistem penilaian yang efektif untuk menghindari defek ini.
Ketebalan Dinding yang Tepat
Ketebalan dinding memainkan peran besar dalam defek cetakan, dengan berbagai dinding menghasilkan hasil yang berbeda. Dinding tipis akan membuat aloni logam membeku, meningkatkan deformasi. Ketebalan dinding minimum untuk magnesium dan aluminium adalah 1,5 – 2,5 mm, dan 1,0 mm untuk seng.
Waktu Pengisian yang Tepat
Waktu pengisian dimulai saat aloni pertama kali mencapai gate dan berakhir saat ruang terisi. Berikut adalah panduan untuk waktu pengisian maksimal untuk sebagian besar cetakan:
| Aloi | Dinding tipis<2mm | Dinding rata-rata>2mm |
| AluminiumLebih kurang 2kg | .09 detik | .1 detik |
| Seng Lebih kurang 1,4kg | .03 detik | .05 detik |
| Magnesium Lebih kurang 1kg | .02 detik | .03 detik |
Anda dapat memprediksi waktu pengisian yang tepat menggunakan perhitungan PQ2. Perhitungan ini memprediksi perubahan kecepatan gate dan waktu pengisian dengan mengubah salah satu dari ini:
- Area gate
- Ukuran plunger
- Tekanan hidraulik mesin
- Pengaturan kecepatan plunger
Pola Aliran Logam yang Tepat
Faktor kunci dalam desain gate adalah aliran logam, yang merupakan fungsi dari standar desain. Langkah sederhana ini akan membantu Anda menggunakan pola aliran logam yang tepat:
- Gunakan perhitungan PQ2 untuk menentukan ukuran gate dan plunger, pastikan Anda menggunakan waktu pengisian, kecepatan gate, dan tekanan ruang yang benar
- Kemudian bagi cetakan menjadi zona
- Bagi gate sehingga setiap zona terisi pada saat yang bersamaan
- Aliran di seluruh cetakan
- Hindari mencampur kekurangan cetakan
Suhu Cetakan yang Tepat
Anda harus menggunakan suhu yang tepat untuk menghindari defek cetakan. Suhu rendah akan mendinginkan logam cair dan dapat mempengaruhi permukaan dengan meningkatkan bagian yang mengeras. Persentase logam padat yang tinggi menyebabkan aliran menjadi kaku dan tidak akan bercampur dengan baik. Akibatnya, mungkin terjadi cold-flow, yang mengakibatkan defek.
Bekerja dengan RapidDirect untuk Menghindari Defek Die Casting
Memahami defek die casting dan penyebabnya sangat penting untuk memastikan kualitas bagian. Namun, masih banyak yang perlu diketahui, jadi terbaik untuk bekerjasama dengan ahli dalam die casting. RapidDirect menawarkan layanan die casting kustom terbaik dengan material terbaik, teknisi profesional, dan proses canggih.
Kami mendekati proyek Anda dengan tujuan memastikan kualitas terbaik. Prakarya kami juga terus memantau proses. Jadi, kami dapat menghapus proses yang tidak efisien dan hanya menggunakan teknik berkualitas tinggi. Unggah berkas desain Anda hari ini, dan dapatkan penawaran segera.
FAQs
Bagaimana Anda Dapat Mengurangi Defek Cetakan?Anda dapat menghindari defek cetakan dengan menggunakan sistem penilaian yang efektif. Menggunakan ketebalan dinding, suhu cetakan, dan pola aliran logam yang tepat juga adalah solusi yang efektif.
Untuk Apa Die Casting Digunakan?Proses die casting populer untuk membuat komponen di industri otomotif. Desainer dan produsen juga menggunakan proses ini untuk membuat hardware hias dan komponen kecil lainnya.
Bagaimana Anda Menghapus Porositas dalam Cetakan?Desain cetakan yang baik akan membantu Anda menghilangkan porositas gas. Anda juga dapat menghilangkan defek ini dengan menambahkan nitrogen ke dalam logam aluminium sebelum tuang. Panjang sprue dan saluran aliran yang cukup akan memastikan aliran aloni yang stabil untuk membuang gas dengan mudah.



