Revolusi Produksi Piston Silinder dengan Pengeboran Stabil dan Tanpa Sikap
Sbor forming OIL-S-XPF memungkinkan pengeboran stabil dan tanpa sikap dalam produksi piston silinder
Mark Coryea | OSG USA
Menghemat beberapa detik mungkin tidak terdengar seperti banyak pada awalnya, tetapi ketika Anda membuat lebih dari 1 juta bagian per tahun, setiap detik berharga. Pertimbangkan apa yang dapat dilakukan dengan menghemat 10 detik per bagian, mengurangi tingkat sisa, menyederhanakan waktu pemasang akhir, sekaligus menikmati tiga kali lipat umur alat! Ini adalah kenyataan untuk Flickinger Industries, perusahaan manufaktur dan pemesinan kontrak di Fort Wayne, Indiana, Amerika Serikat.
Flickinger Industries memulai di Fort Wayne pada 1960 terutama melayani industri pompa dan silinder pneumatik/hidrolik. Saat ini dengan 45 karyawan penuh waktu, Flickinger Industries masih memimpin industri ini sekaligus melayani pelanggan di bidang pertanian, otomotif dan medis. Selama bertahun-tahun, personil Flickinger Industries telah menjadi ahli dalam pergantian cepat. Pemesinan bagian batch kecil telah menjadi salah satu spesialisasi perusahaan. Dengan memanfaatkan fasilitas canggih 75.000 kaki persegi bersama dengan 23 lathe CNK modern dan pusat pemesinan vertikal CAT40, Flickinger Industries dapat menangani run dari dua hingga 200.000 potongan dengan mudah.
Salah satu pelanggan besar Flickinger Industries adalah pemimpin dunia yang terkenal dalam teknologi gerak dan kontrol. Perusahaan telah memproduksi piston silinder aluminium dalam ukuran yang berkisar dari ½″ diameter hingga 3″ diameter dan dalam ukuran lot biasanya 2.000 hingga 5.000 potongan – total lebih dari 1 juta piston per tahun. Bagian-bagian ini terbuat dari batang aluminium T356 dan setiap piston memiliki lubang pusat bergear. Finishing geear perlu bebas dari penyelap dan rebusan yang akan menghambat pemasangan. Menggear lubang pusat menantang karena alat statis, sementara bagian berputar. Flickinger Industries menggunakan sbor pemotong pesaing selama bertahun-tahun dan terbiasa dengan patah sbor katastropik berkala yang inherent dengan bahan berantai panjang seperti aluminium.
Pada awal 2019, sebuah patah merusak turret lathe, menyebabkan downtime berlebihan dan perbaikan yang mahal. Pada saat itulah saya mengunjungi Flickinger Industries dengan distributor, dan membahas masalah yang disebabkan oleh kurangnya kontrol sikap. Alat yang digunakan pada saat itu adalah sbor pemotong pesaing 5/16″-24 dengan finishing cerah, gulung spiral dengan chamfer bottoming yang dimodifikasi dalam kelas fit 2B. Saya menunjukkan Flickinger Industries seri sbor forming XPF OSG dan menjelaskan bagaimana masalah kontrol sikap akan menjadi masa lalu dengan memanfaatkan sbor forming, sesuatu yang diketahui perusahaan, tetapi tidak pernah berpikir akan mengatasi masalah mereka.
Karena sbor forming membentuk gegear melalui deformasi plastik bahan kerja, tidak ada sikap pemotongan yang dibuat. Tanpa sikap pemotongan, masalah evakuasi sikap dapat dihindari sepenuhnya. XPF adalah sbor forming berkinerja tinggi OSG yang tidak menghasilkan sikap dan dioptimalkan untuk memesinan bahan hingga 35 HRC. Ini secara unik dirancang dengan desain momen rendah untuk memfasilitasi umur lebih lama pada kecepatan lebih cepat. Lapisan V-nya juga memungkinkan ketahanan aus yang ekstrem. XPF tersedia dengan atau tanpa lubang pendingin, dan dalam gaya shank standar atau panjang.
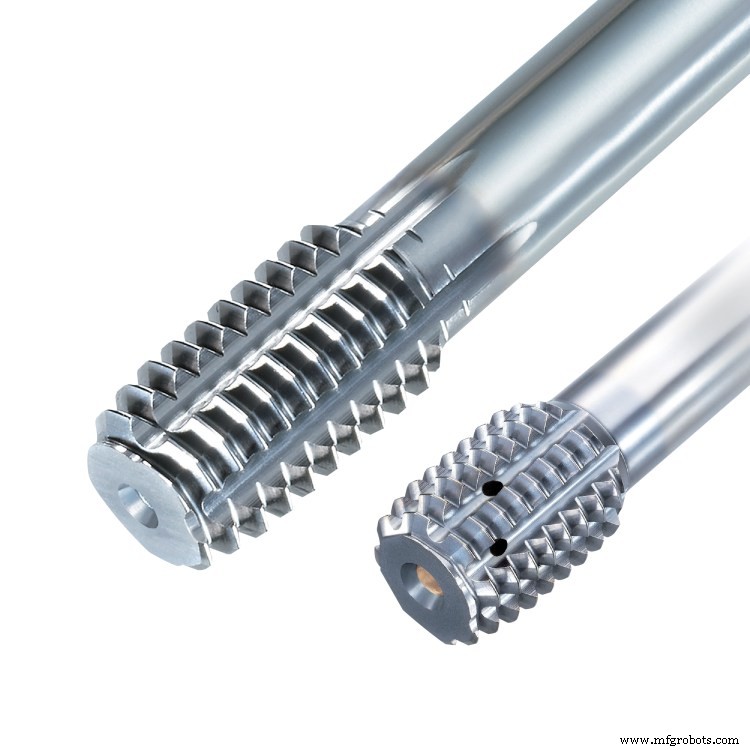
Setelah evaluasi mendetail aplikasi, saya menawarkan untuk membawa alat uji sbor OIL-S-XPF di bawah pesanan coba terjamin OSG USA. Sbor XPF telah menjadi salah satu senjata terkuat saya terhadap persaingan. Ini telah meraih kemenangan dalam beberapa bahan, bersaing dengan setiap produsen terkenal di pasar. Untuk pemesinan, Flickinger Industries menggunakan lathe Mori Seiki SL dan coolant emulsi WSO pada 12 persen. Seperti yang diantisipasi, coba merupakan sukses besar. Dalam 10 menit pertama, operator berkata “Itu dua kali lebih cepat dari sbor lama!”
Sbor pemotong pesaing membutuhkan sekitar 20 detik per bagian, sedangkan sbor forming XPF hanya membutuhkan 10 detik. Durante pemeriksaan berkala untuk diameter pitch dan finishing gegear, semua berada dalam spesifikasi optimal. Umur alat normal untuk sbor pemotong pesaing sebelumnya adalah 3.000 potongan, yang XPF mencapai dan melebihi dengan mudah. Manajer Pabrik Flickinger Industries Tom Schroeder mengatakan ia ‘…terjual pada XPF karena kami menghemat banyak waktu per bagian.’
Sbor uji pertama menyelesaikan lebih dari 14.000 potongan sebelum beberapa gelekan gegear ringan terlihat, tetapi alat masih dapat terus digunakan. Coba kedua berjalan sama baiknya dengan yang pertama, dan pertanyaan berikutnya dari Flickinger Industries adalah “Apakah OSG membuat XPF dalam ukuran gegear ½″-20 dan 7/16″-20?” Dan jawabannya adalah “Ya, kami membuatnya!”
Umur alat OIL-S-XPF sekarang ditetapkan pada 10.000 potongan sebagai standar, meskipun pengujian telah membuktikan mereka dapat melanjutkan lebih jauh. Meskipun demikian, biaya per unit turun dari $0,017 menjadi $0,006 per bagian, memungkinkan penghematan biaya tahunan yang diperkirakan sebesar $37.775. Saya bangga dapat mengatakan bahwa saat ini, setiap piston aluminium yang dibuat di Flickinger Industries menggunakan sbor dari seri XPF OSG. Dengan memanfaatkan sbor forming XPF OSG, Flickinger Industries mampu mengatasi masalah kontrol sikap, mengurangi patah, dan menghindari kerusakan mesin di masa depan untuk memaksimalkan performa.
Sebelumnya Ditampilkan di blog OSG.



