3 Tips Penting untuk Membuat Cetakan Plastik Presisi Tinggi
Dalam hal fungsi cetakan plastik dan properti khusus pembentukan produk plastik, hal-hal yang harus diperhatikan saat pembuatan cetakan diperkenalkan.
Fungsi cetakan plastik adalah dua kali lipat, memberikan plastik yang telah diplastisikan bentuk yang diinginkan, kualitas, pendingin dan mengeluarkan bagian plastik. Cetakan menentukan properti, bentuk, ukuran, dan akurasi bagian plastik akhir. Oleh karena itu, desain struktur cetakan injeksi yang canggih dan wajar adalah kunci untuk mencapai persyaratan kualitas, kualitas produk stabil, dan manfaat ekonomis terbaik tercapai.
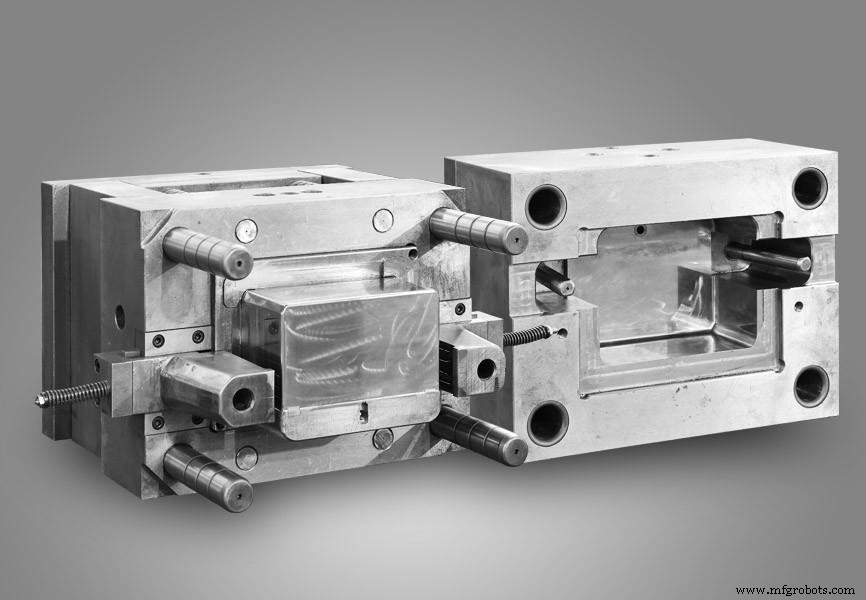
3 Prinsip Desain Cetakan
Untuk melakukan desain cetakan plastik dengan baik, kita harus memahami prinsip-prinsip berikut:
1. Pemilihan permukaan pemisahan yang wajar
Agar agregat produk dan sistem gerbang dapat dikeluarkan dari cetakan, cetakan harus dilengkapi dengan permukaan pemisahan. Permukaan pemisahan adalah faktor penting dalam menentukan struktur cetakan. Pengaturan permukaan pemisahan menentukan struktur dan proses pembuatan cetakan, dan mempengaruhi aliran leleh serta pelepasan bagian plastik. Prinsip pemilihan umum permukaan pemisahan adalah memastikan kualitas bagian plastik, menyederhanakan struktur cetakan, dan memudahkan pelepasan. Pertimbangkan faktor-faktor berikut saat memilih:
(1) Tidak boleh terletak di posisi yang mencolok dan mempengaruhi bentuk. Permukaan pemisahan pasti meninggalkan tanda pada bagian plastik. Sebaiknya jangan memilih permukaan luar halus produk.
(2) Tidak boleh terbentuk hangus di sini. Itu adalah, pemilihan permukaan pemisahan harus mendukung pelepasan, dan mekanisme penarikan inti sisi harus dihindari sebesar mungkin. Untuk tujuan ini, permukaan pemisahan harus dipilih pada ukuran terbesar bagian plastik. Lihat Gambar 1. Karena ada bagian rendah hangus di kedua ujung sambungan hose, “garis pemisahan untuk pemisahan vertikal” digunakan.
(3) Harus terletak di posisi di mana pemrosesan mudah. Seperti yang ditunjukkan dalam Gambar 2, garis pemisahan gigi sikat menyisir terletak pada permukaan lebar maksimum produk, dan produk yang dibentuk dapat dengan mudah dilepaskan dari cetakan. Atau garis pas cetakan konsisten dengan kurva bentuknya, dan pemrosesan mudah. Garis pemisahan yang ditunjukkan dalam Gambar 3(a) berada dalam bentuk tangga, yang membuat pembuatan cetakan dan pemrosesan produk yang dibentuk menjadi sulit. Gambar 3(b) menggunakan garis lurus atau permukaan lengkung untuk memudahkan pemrosesan. Gambar 4 adalah garis pemisahan setrika listrik.
Dari analisis di atas dapat dilihat bahwa desain permukaan pemisahan harus didasarkan pada persyaratan penggunaan bagian plastik, performa bagian plastik, parameter teknis mesin injeksi, dan pemrosesan cetakan.
2. Pemilihan permukaan pemisahan yang wajar
Agar agregat produk dan sistem gerbang dapat dikeluarkan dari cetakan, cetakan harus dilengkapi dengan permukaan pemisahan. Permukaan pemisahan adalah faktor penting dalam menentukan struktur cetakan. Pengaturan permukaan pemisahan menentukan struktur dan proses pembuatan cetakan, dan mempengaruhi aliran leleh serta pelepasan bagian plastik. Prinsip pemilihan umum permukaan pemisahan adalah memastikan kualitas bagian plastik, menyederhanakan struktur cetakan, dan memudahkan pelepasan. Pertimbangkan faktor-faktor berikut saat memilih:
Sudut tirus bervariasi tergantung pada tipe grid, ukuran, dan ukuran area keseluruhan bagian grid. Ketika jarak grid (P) di bawah 4mm, sudut tirus harus sekitar 1/10; jika ukuran segmen grid (C) lebih besar, sudut tirus harus ditingkatkan; jika ketinggian grid melebihi 8mm, sudut tirus harus ditingkatkan. Jika ukuran segmen grid (C) besar, buat grid kurang dari 1/2H dalam rongga cetakan sisi gerak dari produk yang dibentuk.
3. Ketebalan dinding seragam
Ketebalan dinding bagian plastik adalah elemen struktural penting, yang ditentukan oleh persyaratan penggunaan dan persyaratan proses, dan memiliki dampak besar pada proses. Oleh karena itu, sangat penting untuk memilih ketebalan dinding bagian plastik dengan wajar.
Dari segi teknologi, jika ketebalan dinding terlalu kecil, resistensi aliran plastik dalam rongga besar, dan sulit dibentuk, terutama untuk bentuk kompleks dan bagian plastik berukuran besar, yang rentan terhadap cacat pengisian atau meningkatkan tekanan injeksi; ketebalan dinding terlalu besar. , tidak hanya meningkatkan biaya, tetapi juga memanjakan waktu pendingin, memanjakan siklus pembentukan, mengurangi efisiensi produksi, dan rentan terhadap cacat seperti lubang susut dan gelembung. Ketebalan dinding harus seragam di mana pun, tetapi karena struktur bagian plastik, atau ketebalan dinding harus diubah selama pembentukan, dan ketebalan dinding perlu disesuaikan dengan wajar untuk alasan ekonomi. Poin-poin berikut harus dipertimbangkan saat menentukan ketebalan dinding:
- Kekuatan struktural.
- Kekuatan pelepasan.
- dapat secara merata mendistribusikan efek dampak.
- mencegah retakan bagian logam yang disematkan (koefisien ekspansi termal bahan pembentukan berbeda dengan bahan logam, dan retakan mudah terjadi saat menyusut).
- Struktur menghambat aliran dan mencegah pengisian yang tidak cukup. Nilai ketebalan dinding (t) untuk jarak pengisian yang mungkin (L) untuk berbagai bahan pembentukan diringkas dalam Tabel 1. Pemilihan ketebalan dinding tergantung pada jenis plastik dan ukuran bagian yang dibentuk. Untuk bagian plastik kecil plastik termoet, ketebalan dinding 1.5~2.5mm, untuk besar, 3.2~8mm, dan plastik dengan aliran buruk mengambil nilai yang lebih besar, tetapi umumnya tidak melebihi 13mm. Termoplastik memiliki aliran yang baik dan mudah membentuk bagian plastik dinding tipis, biasanya 1~4mm, dan yang paling tipis dapat mencapai 0.25mm.
Pabrikan Cetakan Plastik Terbaik di Cina – JTR
JTR profesional dalam sebagian besar layanan pengolahan CNC, untuk pembuatan cetakan, kami lebih dari sekadar profesional, kami memiliki pengalaman bertahun-tahun di dalamnya, dan pelanggan kami berasal dari banyak negara berbeda. Di JTR, Anda dapat mendapatkan saran desain cetakan gratis dari tim desain kami. Silakan minta bantuan.



