Penanaman Cetak vs. MIM: Memilih Pendekatan Terbaik untuk Manufaktur Bagian Kecil
Perusahaan terus-menerus mencari solusi paling hemat biaya untuk pembuatan bagian kecil. Berbagai teknik pengolahan logam memberikan hasil yang berbeda. Dua metode yang dipertimbangkan untuk proses ini adalah penanaman cetak dan MIM.
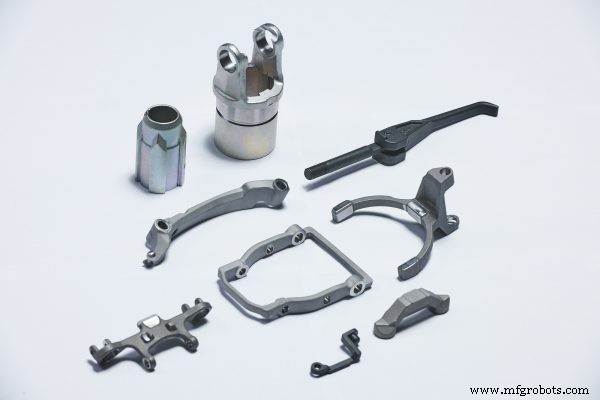
Penanaman cetak digunakan selama generasi karena merupakan proses cetakan logam tertua. Metode ini melibatkan penggunaan pola lilin untuk membuat cetakan keramik sementara logam cair dituangkan ke dalam cetakan untuk membuat bagian. Untuk metal injection molding (MIM), bahan pengikat ditempatkan ke dalam logam bubuk halus untuk membentuk feedstock. Kemudian alat injection molding mengambil feedstock untuk membentuk dan mengerasnya menjadi bagian.
Metode MIM pertama kali dimulai pada tahun 1980 dan masih dianggap sebagai teknologi yang relatif baru. Namun penanaman cetak terus dicari untuk banyak lini produksi. Menentukan metode mana yang akan digunakan akan bergantung pada berbagai faktor.
Material
Penanaman cetak bekerja dengan berbagai macam material. Akibat keramik yang digunakan, cetakan dapat menahan suhu yang lebih tinggi. Jadi logam dapat meleleh sepenuhnya karena keramik tidak mendingin dengan cepat saat penuangan. Keuntungan ini memungkinkan pelanggan untuk memiliki lebih banyak opsi saat memilih logam yang akan sesuai untuk aplikasi mereka.
Di sisi lain, MIM hanya cocok untuk logam yang memiliki suhu leleh yang tinggi dan untuk yang tidak membentuk oksida yang kuat. Logam seperti titanium, seng, atau aluminium tidak akan cocok dengan proses ini.
Ukuran dan Volume Produksi
Kedua MIM dan penanaman cetak dapat digunakan untuk manufaktur bagian kecil untuk geometri sederhana dan kompleks. Keduanya bekerja baik untuk bagian dengan toleransi yang sangat ketat. Dalam kasus MIM, metode ini cocok untuk bagian yang memerlukan bagian dinding sangat tipis, berat kurang dari 20 gram, atau memiliki panjang yang kurang dari 100mm.
MIM juga cocok untuk produksi volume berjalan yang memiliki 5000 potongan atau lebih dalam satu batch. Sebagai bagian dari penanaman cetak, proses ini juga bekerja baik untuk bagian dengan bobot dan ukuran yang bervariasi, termasuk yang berat kurang dari 20 gram. Penanaman cetak serbaguna untuk volume produksi rendah hingga tinggi.
Biaya Tooling dan Finishing
Biaya tooling untuk MIM lebih mahal daripada untuk penanaman cetak. Itulah sebabnya MIM terutama digunakan untuk batch produksi tinggi bagian. Pelanggan dapat memilih penanaman cetak saat membutuhkan biaya tooling yang lebih hemat untuk produksi rendah dan saat menginginkan pekerjaan prototyping.
Saat mengevaluasi finishing, kedua penanaman cetak dan MIM menawarkan finishing permukaan yang luar biasa dengan sedikit atau tidak perlu pemesinan sekunder.
Cetak Logam Dari Impro
Proses cetak logam dirancang untuk membawa opsi dan kemampuan terbaik untuk manufaktur bagian. Dengan berbagai teknik yang tersedia, pelanggan memiliki berbagai pilihan untuk memilih agar memiliki bagian yang akurat untuk memenuhi batas waktu time-to-market. Impro adalah penyedia solusi one-stop untuk bagian penanaman cetak presisi. Kemampuan cetak dalam negeri kami mencakup penanaman cetak, cetak pasir, permanent casting, dan shell mold casting. Saat Anda mencari solusi cetak logam terbaik, beralih ke Impro.



