Unit 2: Kecepatan & Upan – Menguasai Efisiensi Mesin CNC
OBJECTIVE
Setelah menyelesaikan unit ini, Anda seharusnya dapat:
• Menguraikan Kecepatan, Upan, dan Kedalaman potong.
• Menentukan RPM untuk berbagai bahan dan diameter.
• Menguraikan federate untuk turning.
• Menguraikan pengaturan kecepatan.
• Menguraikan pengaturan upan.
Untuk mengoperasikan mesin apa pun dengan efisien, tukang mesin harus mempelajari pentingnya kecepatan potong dan upan. Banyak waktu dapat terbuang jika mesin tidak diatur pada kecepatan dan upan yang tepat untuk workpiece.
Untuk menghilangkan kehilangan waktu ini, kita dapat, dan harus, menggunakan tingkat pengelaran logam yang direkomendasikan yang telah diteliti dan diuji oleh produsen baja dan alat potong. Kita dapat menemukan kecepatan potong dan tingkat pengelaran logam ini di appendix kita atau di Machinery’s Handbook.
Kita dapat mengontrol upan pada mesin bubut dengan menggunakan change gears di quick-change gearbox. Buku teks kami menyarankan setiap kali mungkin, hanya dua pemotongan yang diambil untuk membawa diameter ke ukuran: pemotongan kasar dan pemotongan halus.
Pengalaman saya adalah untuk mengambil setidaknya tiga pemotongan. Satu untuk menghapus bahan berlebihan dengan cepat: pemotongan kasar, satu pemotongan untuk menetapkan finishing dan mengizinkan tekanan alat, dan satu untuk menyelesaikan pemotongan.
Jika Anda memotong speri sepanjang hari: hari demi hari. Anda mungkin menyiapkan mesin bubut untuk hanya dua pemotongan. Satu pemotongan untuk menghapus semua kecuali .002 atau .003 bahan dan pemotongan terakhir untuk memegang ukuran dan finishing. Ini dilakukan sepanjang waktu di beberapa bengkel saat ini.
Apakah Anda memperhatikan bahwa saat Anda mengambil pemotongan yang sangat kecil pada mesin bubut .001 hingga .002 finishing biasanya buruk, dan pada pemotongan kasar yang Anda buat sebelum pemotongan ringan ini, finishing bagus? Alasannya adalah: tekanan alat yang diinginkan saat membuat pemotongan finishing.
IPM = Inches Per Minute
RPM = Revolutions Per Minute
Feed = IPM
#T = Jumlah gigi di pemotong
Feed/Tooth = Chip load per tooth yang diizinkan untuk bahan
Chip/Tooth = Feed per tooth yang diizinkan untuk bahan
Feed Rate = ChipTooth × #T × RPM
Contoh: Material = Aluminium 3” Cutter, 5 Teeth Chip Load = 0.018 per tooth RPM = 3000 IPS = 0.018 × 5 × 3000 = 270 Inches Per Minute
Speed, Feed, and Depth of Cut
1. Kecepatan potong didefinisikan sebagai kecepatan (biasanya dalam kaki per menit) alat saat pemotongan kerja.
2. Upan didefinisikan sebagai jarak yang ditempuh alat selama satu putaran palang.
3. Upan dan kecepatan potong menentukan tingkat pengelaran bahan, kebutuhan daya, dan finishing permukaan.
4. Upan dan kecepatan potong sebagian besar ditentukan oleh bahan yang dipotong. Selain itu, kedalaman potong, ukuran dan kondisi mesin bubut, dan kekakuan mesin bubut harus dipertimbangkan.
5. Pemotongan kasar (0.01 in. hingga 0.03 in. kedalaman potong) untuk sebagian besar legasi aluminium berjalan pada upan .005 inci per menit (IPM) hingga 0.02 IPM sementara pemotongan halus (0.002 in. hingga 0.012 in. kedalaman potong) berjalan pada 0.002 IPM hingga 0.004 IPM.
6. Semakin lunak bahan, semakin tinggi kecepatan potong. Selain itu, semakin kuat bahan alat potong, semakin tinggi kecepatan potong.
7. Ingat, untuk setiap ribuan kedalaman potong, diameter stock berkurang dua ribuan.
Besi Baja Aluminium Timah
Figure 1: Increasing Cutting Speed Based on work material hardness
Besi Carbon Baja Kecepatan Tinggi Karbida
Figure 2: Increasing Cutting Speed Based on Cutting tool hardness
Kecepatan Potong:
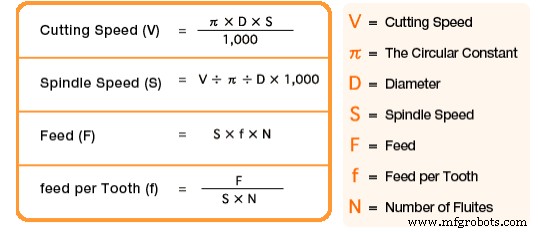
Kecepatan potong kerja mesin bubut dapat didefinisikan sebagai tingkat di mana titik pada lingkaran kerja melintasi alat potong. Kecepatan potong selalu diekspresikan dalam meter per menit (m/min) atau kaki per menit (ft/min.) industri menuntut operasi pemesinan dilakukan secepat mungkin; oleh karena itu kecepatan potong saat ini harus digunakan untuk jenis bahan yang dipotong. Jika kecepatan potong terlalu tinggi, tepi alat potong hancur dengan cepat, menghasilkan waktu hilang untuk merekondisi alat. Dengan kecepatan potong terlalu lambat, waktu akan hilang untuk operasi pemesinan, menghasilkan tingkat produksi rendah. Berdasarkan penelitian dan pengujian oleh produsen baja dan alat potong, lihat tabel kecepatan potong mesin bubut di bawah ini. Kecepatan potong untuk kecepatan tinggi yang tercantum di bawah ini direkomendasikan untuk tingkat pengelaran logam yang efisien. Kecepatan ini dapat bervariasi sedikit untuk mengubah faktor seperti kondisi mesin, jenis bahan kerja dan pasir atau spot keras dalam logam. RPM di mana mesin bubut harus diatur untuk memotong logam adalah sebagai berikut:
Untuk menentukan RPM mesin bubut saat melakukan prosedur padanya:
Formula: RPM = (CuttingSpeed x 4) / Diameter
Pertama kita harus menemukan kecepatan potong yang direkomendasikan untuk bahan yang akan kita proses.
Pelajari untuk menggunakan Machinery’s Handbook dan sumber terkait lainnya untuk mendapatkan informasi yang Anda butuhkan.
CONTOH: Seberapa cepat bor 3/8 inci harus berputar saat memetorkan baja ringan?
Dari kecepatan potong yang direkomendasikan dari handout kelas kami, gunakan kecepatan potong 100 untuk baja ringan.
(100 x 4) / .375 = 1066 RPM
Apa RPM jika kita memutar workpiece dengan diameter .375 terbuat dari baja ringan pada mesin bubut?
RPM = 100 X4 / 1.00 = 400 RPM
Kecepatan Potong yang Direkomendasikan untuk Enam Bahan dalam RPM
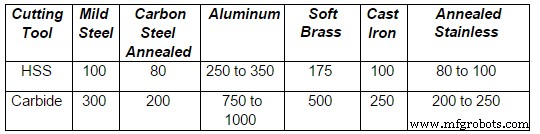
Tabel ini untuk alat HSS. Jika menggunakan karbida, tingkatnya dapat ditingkatkan.
Upan Mesin Bubut:
Upan mesin bubut adalah jarak alat potong maju sepanjang panjang kerja untuk setiap putaran palang. Misalnya, jika mesin bubut diatur untuk upan .020 inci, alat potong akan menempuh panjang kerja .020 inci untuk setiap putaran lengkap yang dibuat kerja. Upan mesin bubut bergantung pada kecepatan lead screw atau feed rod. Kecepatan dikontrol oleh change gears di quick change gearbox.
Setiap kali mungkin, hanya dua pemotongan yang diambil untuk membawa diameter pemotongan. Karena tujuan pemotongan kasar adalah untuk menghapus bahan berlebihan dengan cepat dan finishing permukaan tidak terlalu penting. Upan kasar harus digunakan. Pemotongan halus digunakan untuk membawa diameter ke ukuran dan menghasilkan finishing permukaan yang baik dan oleh karena itu upan halus harus digunakan.
Upan yang direkomendasikan untuk memotong berbagai bahan saat menggunakan alat potong kecepatan tinggi tercantum dalam tabel di bawah ini. Untuk pemesinan tujuan umum, upan .005 – .020 inci untuk roughing dan .012 hingga .004 inci untuk finishing direkomendasikan.
Untuk memilih tingkat upan yang tepat untuk bor, Anda harus mempertimbangkan beberapa faktor.
1. Kedalaman lubang – pengeluaran chip
2. Jenis bahan – kemampuan mesin
3. Coolant – flood, mist, brush
4. Ukuran bor
5. Seberapa kuat setup?
6. Finishing dan akurasi lubang
Upan untuk Turning:
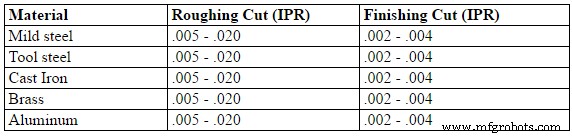
Untuk pemesinan tujuan umum, gunakan tingkat upan yang direkomendasikan .005 – .020 inci per putaran untuk roughing dan .002 – .004 inci per putaran untuk finishing.
Upan untuk Berbagai Bahan (menggunakan alat potong HSS)
Mengatur kecepatan pada mesin bubut:
Mesin bubut dirancang untuk beroperasi pada berbagai kecepatan palang untuk pemesinan berbagai bahan. Kecepatan ini diukur dalam RPM (putaran per menit) dan diubah oleh cone pulleys atau gear levels. Pada mesin bubut driven belt, berbagai kecepatan diperoleh dengan mengubah flat belt dan back gear drive. Pada geared-head lathe kecepatan diubah dengan memindahkan speed levers ke posisi yang sesuai sesuai dengan RPM chart yang dipasang pada mesin bubut (biasanya di headstock). Saat memindahkan posisi tuas, tempatkan satu tangan pada faceplate atau chuck, dan putar face plate perlahan dengan tangan. Ini akan memungkinkan tuas untuk melibatkan gear teeth tanpa bentrok. Jangan pernah mengubah kecepatan saat mesin bubut berjalan pada lathers yang dilengkapi dengan variable speed drivers, kecepatan diubah dengan memutar dial atau handle saat mesin berjalan.
Mengatur upan:
Upan pada mesin bubut, atau jarak carriage akan bergerak dalam satu putaran palang, bergantung pada kecepatan feed rod atau lead screw. Ini dikontrol oleh change gears di quick-change gearbox. Quick change gearbox ini mendapatkan dorongan dari head stock spindle melalui end gear train. Feeds and thread chart yang dipasang di depan quick-change gearbox menunjukkan berbagai upan dan metric pitches atau thread per inch yang dapat diperoleh dengan mengatur levers ke posisi yang ditunjukkan.
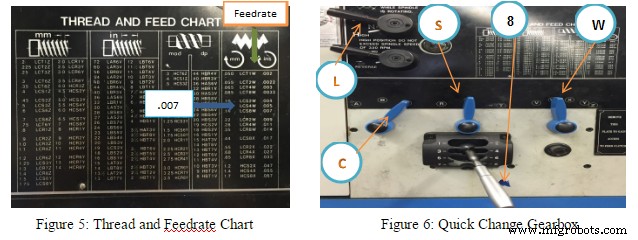
Untuk mengatur feedrate untuk Acura Lathe:
Contoh:
1. Pilih feedrate yang diinginkan pada tabel (Lihat Gambar 2)
2. Pilih federate .007 – LCS8W (Lihat Gambar 2)
3. L = Pilih High/Low lever (Lihat Gambar 3)
4. C = Pilih Feed Ranges dan ubah ke C pada tuas ini (Lihat Gambar 3)
5. S = Pilih Feed Ranges dan ubah ke S pada tuas ini (Lihat Gambar 3)
6. 8 = Pilih Gear Box dan ubah ke 8 pada tuas ini (Lihat Gambar 3)
7.W = Pilih Feed Ranges dan ubah ke W pada tuas ini (Lihat Gambar 3) Sebelum menyalakan mesin bubut, pastikan semua tuas sepenuhnya terlibat dengan memutar head stock spindle dengan tangan, dan lihat bahwa feed rod berputar.
UNIT TEST
1. Apa itu IMP dan RPM?
2. Apa rumus untuk Feedrate?
3. Apa RPM jika kita memutar workpiece dengan diameter 1.00” terbuat dari baja ringan, menggunakan alat potong HSS?
4. Apa RPM jika kita memutar workpiece dengan diameter 1.00” terbuat dari baja ringan, menggunakan alat potong Karbida?
5. Kecepatan potong untuk carbon steel dan diameter workpiece yang akan dipotong muka adalah 6.00”. Temukan RPM yang benar.
6. Center drill memiliki titik bor 1/8”. Temukan RPM yang benar untuk menggunakan carbon steel.
7. Jika kecepatan potong aluminium adalah 300 sfm dan diameter workpiece adalah 4.00”, Apa RPM?
8. Apa upan roughing dan finishing untuk aluminium?
9. Silakan atur upan roughing cut dari gambar 5.
10. Silakan atur upan finishing cut dari gambar 5.



