Operasi dan Keselamatan Mesin Gergaji Pita: Panduan Lengkap
Tujuan
Setelah menyelesaikan unit ini, Anda diharapkan dapat:
- Mengidentifikasi mesin gergaji pita.
- Memahami aturan keselamatan.
- Menguraikan operasi mesin gergaji pita horizontal.
- Menguraikan operasi mesin gergaji pita vertikal.
- Menguraikan gergaji potong (chop saw).
- Menguraikan pemilihan lem gergaji.
- Menguraikan susunan gigi.
- Menguraikan pemuatan borong.
- Menguraikan pelumas.
Mesin Gergaji Pita
Ada dua jenis mesin gergaji pita yang tersedia di pasaran — satu adalah mesin gergaji pita horizontal dan yang lain adalah mesin gergaji pita vertikal. Mesin gergaji pita telah cukup umum di setiap bengkel mesin dan tidak memerlukan keterampilan khusus untuk digunakan. Namun, mengingat sifat pekerjaan yang terlibat, penting bagi Anda untuk memahami peralatan dan mengikuti beberapa langkah sederhana saat menggunakan mesin gergaji pita. Berikut adalah beberapa instruksi sederhana tentang cara menggunakan mesin gergaji pita vertikal dengan aman.
Langkah 1: Keselamatan
Sebelum menangani alat listrik apa pun, penting untuk menggunakan kacamata keselamatan, sarung tangan, dan perlengkapan keselamatan yang relevan lainnya. Coba meminimalkan pakaian longgar karena potensi terperangkap di lem gergaji.
Langkah 2: Kenali Mesin Anda
Sebagian besar mesin gergaji pita dilengkapi dengan kecepatan variabel, tetapi jika mesin Anda hanya memiliki satu kecepatan, itu bukan masalah. Saklar daya dan indikator kecepatan biasanya terletak di sisi kiri mesin jika Anda berdiri di depan mesin. Palanca perpindahan transmisi dan kontrol kecepatan variabel akan terletak di bagian belakang mesin. Meja miring di bagian depan memungkinkan Anda memindahkan objek yang Anda potong dengan mudah. Pembuang udara di atas lem memastikan semua partikel ditiup menjauh dari Anda dan tidak menuju Anda.
Langkah 3: Pengukuran
Tandai pengukuran Anda pada objek yang perlu Anda potong. Pastikan ukuran yang Anda coba potong dapat melewati mesin. Ini lebih penting untuk potongan kontur dibandingkan potongan garis lurus. Saat memotong garis lurus, pastikan lebar objek tidak meningkatkan jarak antara lem dan kolom mesin. Jika Anda memotong kontur, pastikan objek dapat melewati celah antara kolom dan lem ke semua arah. Jika tidak demikian, potong bagian berlebih objek yang dapat Anda potong sebelum menggunakan mesin.
Langkah 4: Atur Kecepatan
Bergantung pada jenis bahan yang Anda potong, kecepatan gergaji akan bervariasi sesuai. Aturan umum adalah menggunakan kecepatan tinggi untuk bahan yang lebih lembut dan kecepatan yang relatif lebih lambat untuk bahan yang lebih keras. Setelah Anda menyalakan mesin, tunggu beberapa saat saat mesin menyala dan menetap pada kecepatan kerja.
Langkah 5: Pakan
Setelah Anda menandai objek dan mengatur kecepatan, Anda siap untuk memasukkan objek melalui mesin. Bergantung pada jenis mesin yang Anda gunakan, objek dapat dimasukkan secara manual atau menggunakan pakan otomatis. Sebelum memasukkan objek dan bahkan sebelum menyala mesin, periksa sisi mana gigi lem menghadap. Ini adalah sisi tempat Anda akan memasukkan objek.
Jika Anda memasukkan objek secara manual, pastikan Anda menjaga tangan Anda jauh dari jalur lem dan jika Anda menggunakan pakan otomatis, pastikan Anda tidak berada dalam posisi yang dapat terperangkap di bagian bergerak apa pun dari mesin. Pegang objek dengan erat, ratakan garis pemotongan dengan lem, bersihkan tangan Anda dari jalur lem dan dorong objek ke dalam jalur lem mesin gergaji pita. Setelah Anda memotong melalui objek, hapus barang dari mesin dan matikan mesin.
Keselamatan
- Kenali di mana saklar mulai dan berhenti terletak.
- Pastikan lem disesuaikan dengan benar dan pintu tertutup sebelum menggunakan mesin.
- Gunakan lem yang tepat untuk ketebalan bahan yang dipotong. Harus ada setidaknya tiga gigi untuk ketebalan bahan.
- Jangan menjalankan mesin lebih cepat dari kecepatan yang direkomendasikan untuk bahan tertentu.
- Pastikan lem gergaji cukup tajam untuk memotong bahan.
- Atur semua pengaman sebelum operasi. Rangkaian panduan/pengaman atas harus ditempatkan dalam ¼ inci dari benda kerja.
- Pastikan benda kerja datar di meja sebelum memulai pemotongan.
- Jangan memulai pemotongan sampai lem mencapai kecepatan penuh.
- Jaga jarak aman antara tangan Anda dan lem.
- Gunakan jumlah gaya yang sesuai saat memotong sebuah potongan.
- Saat mendorong benda kerja tidak teratur atau kecil, gunakan papan atau tongkat dorong.
- Waspadai potongan tipis yang menyumbat slot atau mengenai ujung slot di penyisip.
- Jika terjadinya penjekusan lem, matikan mesin dengan mencabut kabel listrik dan tunggu sampai berhenti sepenuhnya sebelum mencoba menghapus lem dari benda kerja. Penjekusan lem adalah ketika lem gergaji macet di benda kerja.
- Jangan melakukan penyesuaian sampai mesin berhenti sepenuhnya.
- Jika pita putus, cabut dan jauhkan dari mesin sampai berhenti sepenuhnya. Hubungi instruktur segera.
- Hapus sisa boran berlebih menggunakan sikat atau lap setelah menghentikan mesin untuk mencegah sisa boran menumpuk dalam jumlah besar.
- Pastikan mesin dimatikan dan bersih sebelum meninggalkan ruang kerja.
Mesin Gergaji Pita Horizontal
Menyesuaikan Borong
Pemuatan Borong
- Memutar pegangan ke kiri akan melonggar borong. Memutarkannya ke kanan akan mengencangkannya.
2. Borong dapat dipindahkan dengan tangan jika tidak diklem. Beberapa gaya mungkin diperlukan untuk memindahkan borong, dan jika lengket, sedikit melemahkan pegangan harus menyelesaikan masalah.
3. Benda kerja harus diikat dengan cara yang tidak akan melompat selama proses pemotongan.
4. Pastikan benda kerja dipotong oleh beberapa gigi lem, bukan hanya satu.
Memutar Borong
- Jika pemotongan yang diinginkan bukan sudut 90 derajat, sudut borong dapat disesuaikan hingga 45 derajat.
2. Untuk mengubah sudut, angkat kepala pemotongan dan atseb bolt seperti yang ditunjukkan pada gambar di bawah.
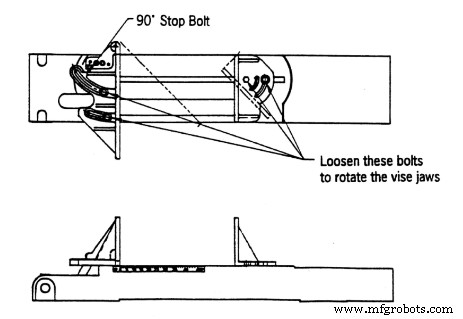
3. Sebelum memotong, eratkan bolt dan kembalikan rahang ke posisi aslinya.
4. Ketika borong diputar penuh 45 derajat, ukuran maksimum untuk benda kerja menjadi 8 inci bulat dan 8 inci persegi.
Prosedur
- Angkat pegangan dan kunci mesin di tempat.
2. Pasang benda kerja di dalam borong dan eratkan.
3. Jangan memotong potongan vertikal tipis, karena dapat merusak lem.
4. Jangan memotong potongan datar besar pada mesin gergaji pita horizontal. Potong potongan ini dengan mesin gergaji pita vertikal.
5. Atur pemegang lem sehingga mereka melewati benda kerja.
6. Nyalakan pendingin atau minyak pemotong jika diperlukan.
7. Tempatkan tombol darurat dalam posisi diperpanjang.
8. Matikan mesin dengan menekan tombol hijau.
9. Atur kecepatan lem sesuai kebutuhan Anda.
10. Putar perlahan palanca pakan vertikal dan ubah kecepatan sesuai kebutaan. Tanya instruktur Anda tentang kecepatan kepala. Jika kecepatan terlalu rendah, lem dapat menjadi tumpul. Namun, jika kecepatan terlalu tinggi, mungkin merusak lem. Lem harus melakukan semua pekerjaan.
11. Mesin akan berhenti otomatis setelah memotong benda kerja.
12. Kembalikan kecepatan kepala ke default dan bersihkan mesin.
Mesin Gergaji Pita Vertikal
Pengaturan
- Pastikan daya mati dan atur tinggi tiang panduan hingga ¼ inci di atas permukaan atas benda kerja dengan melemahkan kunci tiang panduan. Setelah selesai, ingat untuk mengencangkan kunci.
2. Pastikan tongkat dorong tersedia.
Prosedur
- Nyalakan mesin dan tunggu sampai mencapai kecepatan maksimum.
2. Potong benda kerja, pastikan jari setidaknya 4 inci jauh dari lem.
3. Saat memotong objek kecil, gunakan tongkat dorong.
4. Buat pemotongan peredaman saat memotong kurva atau pemotongan rumit. Ini akan menurunkan jumlah tegangan lem. Ini juga akan menghilangkan kebutuhan untuk mundur dari pemotongan.
5. Gunakan tukang ekor saat mengganda atau memotong potongan panjang.
6. Saat mengiris bising, jaga pagar di sisi rendah dari lem.
7. Jika lem mengeluarkan suara klik, matikan mesin segera. Suara tersebut menandakan lem yang patah. Beri tahu instruktur segera.
8. Matikan mesin dan hentikan lem menggunakan rem kaki setelah selesai memotong. Jangan meninggalkan mesin gergaji pita tanpa menghentikan lem sepenuhnya.
Prosedur Setelah Pekerjaan
- Bersihkan serabut kayu dan potongan menggunakan sapu dan tong sampah.
2. Bersihkan gergaji dan periksa kerusakan. Jika ada, laporkan kepada instruktur segera.
Prosedur Gergaji Potong1. Bahan harus diletakkan di meja dan rata terhadap pagar.
2. Sudutkan meja ke orientasi yang diinginkan dan amankan palanca poros.
3. Jangan menyalakan gergaji pada langkah ini. Ratakan lem ke panjang pemotongan yang diinginkan.
4. Angkat gergaji sepenuhnya ke atas. Jangan tiba-tiba melepaskan gergaji.
5. Pegang benda kerja dengan erat ke meja dan pagar. Pastikan tangan Anda setidaknya 6 inci jauh dari lem selama pemotongan.
6. Sementara gergaji pada ketinggian maksimum, pegang pegangan dengan erat dan tekan dan tahan saklar.
7. Setelah lem mencapai kecepatan penuh, turunkan lem perlahan melalui benda kerja.
8. Setelah pemotongan selesai, matikan gergaji dengan melepaskan saklar.
9. Angkat perlahan gergaji kembali ke posisi asli setelah lem berhenti sepenuhnya.
Ada berbagai jenis gergaji potong, masing-masing sedikit berbeda dari yang lain.
Gergaji potong komposit miring dan berputar pada sumbu vertikal. Mereka dapat memotong sudut pada sisi dan atas benda kerja.
Gergaji potong komposit geser juga miring dan berputar pada sumbu vertikal, tetapi juga dapat geser pada rel linier. Ini memungkinkan gergaji untuk membuat pemotongan yang lebih panjang.
Pemilihan Lem Gergaji
Memilih lem yang tepat untuk bahan yang akan dipotong memainkan peran penting dalam gergaji pita yang hemat biaya. Berikut adalah beberapa pedoman untuk membantu Anda membuat keputusan yang tepat.
Terminologi Lem
Pemahaman yang jelas tentang terminologi lem dapat membantu menghindari kebingungan saat membahas masalah pemotongan.
1. Badan Lem: Bagian lem tidak termasuk bagian gigi.
2. Ketebalan: Dimensi dari sisi ke sisi pada lem.
3. Lebar: Dimensi nominal dari lem gergaji yang diukur dari ujung gigi hingga badan pita.
4. Set: Penggilingan gigi ke kanan atau kiri untuk mengizinkan ruang kosong badan lem melalui pemotongan.
Kerf: Jumlah bahan yang dihapus oleh pemotongan lem.
5. Tepi Gigi: Jarak dari ujung satu gigi ke ujung gigi berikutnya.
6. TPI: Jumlah gigi per inci yang diukur dari gusi ke gusi.
7. Gusi: Area lengkung di dasar gigi. Ujung gigi hingga dasar gusi adalah kedalaman gusi.
8. Muka Gigi: Permukaan gigi di mana sisa boran terbentuk.
9. Sudut Rake Gigi: Sudut muka gigi yang diukur terhadap garis tegak lurus terhadap arah pemotongan gergaji.
Bentuk Gigi
Bentuk tepi potong gigi memengaruhi seberapa efisien lem dapat memotong melalui sebuah potongan bahan sambil mempertimbangkan faktor seperti umur lem, tingkat kebisingan, kehalusan pemotongan, dan kapasitas pengangkutan sisa boran.
Variable Positive: Jarak gigi yang bervariasi dan kapasitas gusi desain ini mengurangi kebisingan dan getaran, sambil memungkinkan laju pemotongan yang lebih cepat, umur lem yang panjang, dan pemotongan yang halus.
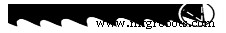
Variable: Desain dengan manfaat yang mirip dengan bentuk variable positive untuk digunakan pada laju pemotongan yang lebih lambat.
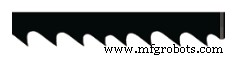
Standard: Desain lem untuk tujuan umum yang baik untuk berbagai aplikasi.
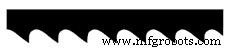
Skip: Desain gusi yang lebar membuat lem ini cocok untuk aplikasi non-logam seperti kayu, korek, plastik, dan bahan komposit.
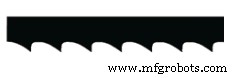
Hook: Mirip dalam desain dengan bentuk Skip, lem raker tinggi ini dapat digunakan untuk bahan yang menghasilkan sisa boran tidak berkelanjutan (seperti besi cor), serta untuk bahan non-logam.
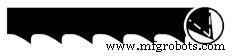
Set Gigi
Jumlah gigi dan sudut di mana mereka dipertimbang disebut “set gigi.” Set gigi memengaruhi efisiensi pemotongan dan kemampuan pengangkutan sisa boran.
Raker: Urutan 3 gigi dengan sudut set seragam (Kiri, Kanan, Lurus). Raker Modifikasi: Urutan 5 atau 7 gigi dengan sudut set seragam untuk efisiensi pemotongan yang lebih besar dan finishing permukaan yang lebih halus (Kiri, Kanan, Kiri, Kanan, Lurus). Urutan gigi yang diatur dapat bervariasi menurut produk.
Vari-Raker: Urutan gigi bergantung pada jarak gigi dan keluarga produk. Biasanya Vari-Raker set memberikan pemotongan yang tenang, efisien, dan finishing halus dengan burr lebih sedikit.
Alternate: Setiap gigi diatur dalam urutan bergantian. Digunakan untuk pengosongan bahan yang cepat ketika finishing tidak kritis.
Wavy: Grup gigi diatur ke setiap sisi dalam pola set keseluruhan. Gigi memiliki jumlah set yang bervariasi dalam pola yang terkontrol. Wavy set biasanya digunakan dengan produk jarak halus untuk mengurangi kebisingan, getaran, dan burr saat memotong aplikasi tipis yang terputus-putus.
Vari-Set: Pola set tinggi gigi bervariasi dengan keluarga produk dan jarak gigi. Gigi memiliki magnitudo set dan sudut set yang bervariasi, memberikan operasi yang lebih tenang dengan getaran yang berkurang. Vari-Set efisien untuk bahan yang sulit dipotong dan potongan lintang yang lebih besar.
Single Level Set: Geometri lem memiliki satu dimensi tinggi gigi. Pengaturan geometri ini memerlukan penggilingan setiap gigi pada posisi yang sama dengan jumlah penggilingan yang sama pada setiap gigi.
Dual Level Set: Geometri lem ini memiliki dimensi tinggi gigi yang bervariasi. Pengaturan produk ini memerlukan penggilingan setiap gigi ke tinggi dan magnitudo set yang bervariasi untuk mencapai beberapa bidang pemotongan.
Pemuatan Borong
Posisi di mana bahan ditempatkan di borong dapat memiliki dampak signifikan pada biaya per pemotongan. Seringkali, memuat bundel yang lebih kecil dapat berarti efisiensi gergaji yang lebih besar.
Semua mesin memiliki kapasitas pemuatan yang dinyatakan, tetapi tingkat praktis biasanya lebih rendah, 1/2 hingga 1/3 sebanyak itu, tergantung pada bahan yang dipotong (bahan yang lebih keras paling baik dipotong pada 1/3 kapasitas rated).
Saat memotong bahan dengan bentuk aneh, seperti sudut, I-beam, saluran, dan pipa, poin utama adalah menyusun bahan dengan cara yang lem memotong melalui lebar yang sejalan sebanyak mungkin selama seluruh jarak pemotongan.
Diagram berikut menyarankan beberapa cara hemat biaya untuk pemuatan dan pemasangan. Pastikan, terlepas dari susunan yang dipilih, bahwa pekerjaan dapat diikat dengan erat untuk menghindari kerusakan pada mesin atau cedera pada operator.
Pelumas
Pelumas penting untuk umur lem yang panjang dan pemotongan yang ekonomis. Dengan tepat di daerah geser, pelumas secara substansial mengurangi panas dan menghasilkan alur sisa boran yang baik di muka gigi. Tanpa pelumas, gesekan berlebih dapat menghasilkan panas yang cukup tinggi untuk melelekan sisa boran ke gigi. Ini memperlambat aksi pemotongan, memerlukan lebih banyak energi untuk menggeser bahan dan dapat menyebabkan gigi pecah atau longsor yang dapat merusak lem.
Ikuti instruksi pabrikan pelumas mengenai pencampuran dan penyaluran pelumas. Simpan bekas pelumas yang dicampur dengan benar di tangan. Jangan pernah menambahkan air saja ke sump mesin. Campuran cairan dengan rasio air-terlalu-cair tidak akan melumas dengan benar dan dapat menyebabkan aus gigi yang cepat dan kegagalan lem. Gunakan refraktometer, dan periksa cairan secara visual untuk memastikan bersih. Juga, pastikan sistem pengiriman pelumas diarahkan dengan benar, sehingga pelumas mengalir pada titik yang tepat.
Cara memilih lem mesin gergaji pita Anda:
Informasi berikut perlu ditentukan saat memesan lem mesin gergaji pita:
Contoh: Nama Produk Panjang x Lebar x Ketebalan Gigi per Inci
CONTESTOR GT 16’ x 1-1/4” x .042” ¾TPI
Langkah berikut adalah panduan untuk memilih produk yang sesuai untuk setiap aplikasi:
Langkah 1: Analisis aplikasi gergaji Mesin:
Untuk sebagian besar situasi, mengetahui dimensi lem (panjang x lebar x ketebalan) adalah semua yang diperlukan.
Bahan: Temukan karakteristik berikut dari bahan yang akan dipotong.
• Grade • Kehardalan (jika dioleh panas atau dihardalkan)
• Bentuk • Ukuran
• Apakah bahan akan ditumpuk (bundel) atau dipotong satu per satu?
Kebutuhan Pelanggan Lainnya: Spesifik aplikasi harus dipertimbangkan.
• Operasi gergaji produksi atau utilitas/tujuan umum?
• Apa yang lebih penting, pemotongan cepat atau umur perkakas?
• Apakah finishing bahan penting?
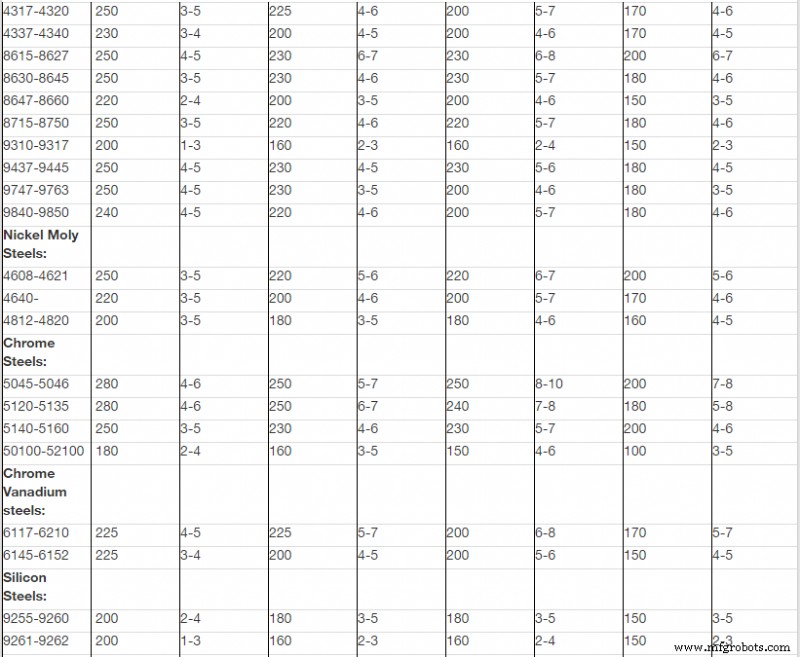
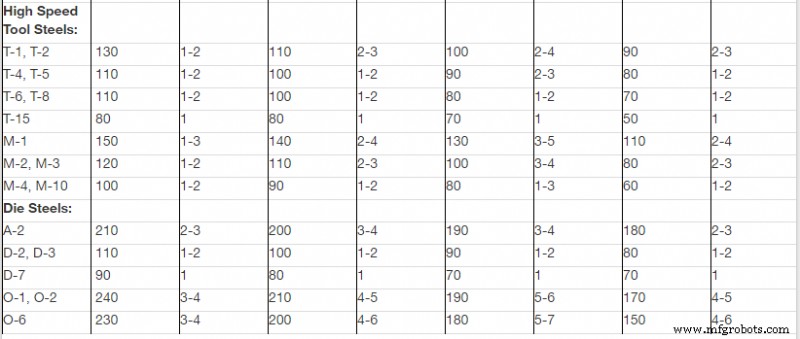
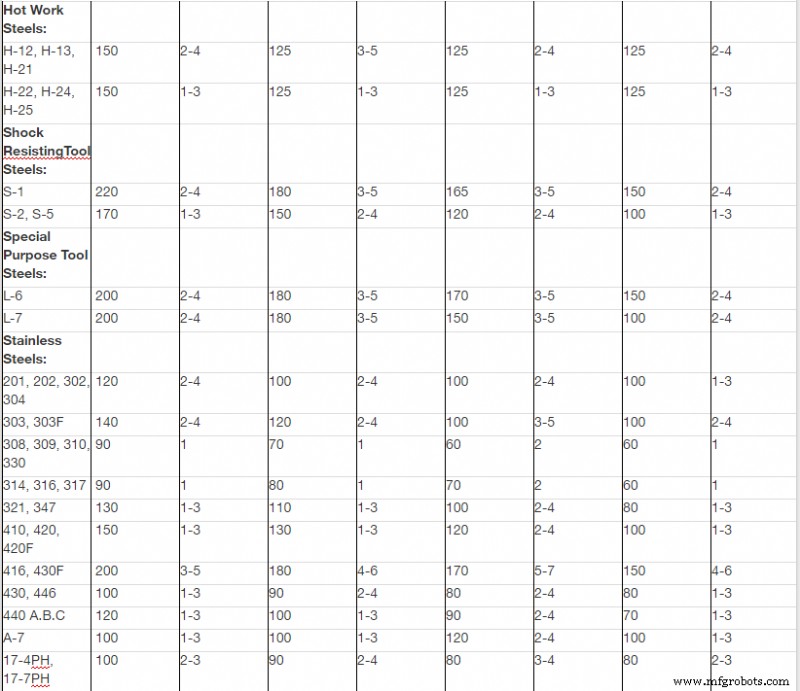
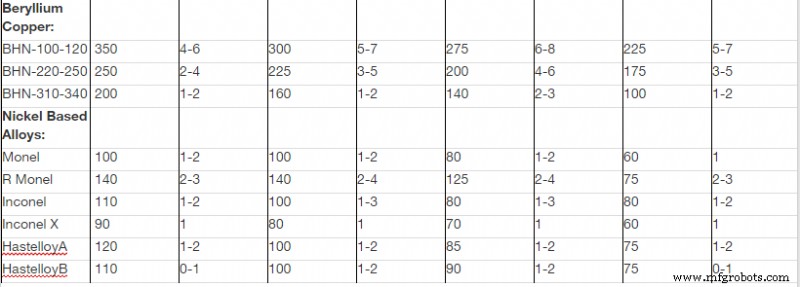
Langkah 2: Tentukan produk yang akan digunakan Gunakan diagram di bawah.
• Temukan bahan yang akan dipotong.
• Baca diagram untuk menemukan lem yang direkomendasikan.
Langkah 3: Tentukan jumlah gigi per inci (TPI) yang tepat
Gunakan diagram pemilihan gigi (Lihat diagram di bawah).
• Jika kesulitan memilih antara dua jarak, yang lebih halus dari keduanya umumnya akan memberikan kinerja lebih baik.
• Jika kompromi diperlukan, pilih TPI yang benar terlebih dahulu.
Langkah 4: Pemesanan Cairan Gergaji dan Pelumas untuk kinerja dan umur lebih baik
pada setiap lem.
Langkah 5: Pasang lem dan cairan
Langkah 6: Langkah-langkah lem dengan benar
Langkah 7: Jalankan lem pada kecepatan yang benar dan laju pakan.
Lihat diagram di bawah.
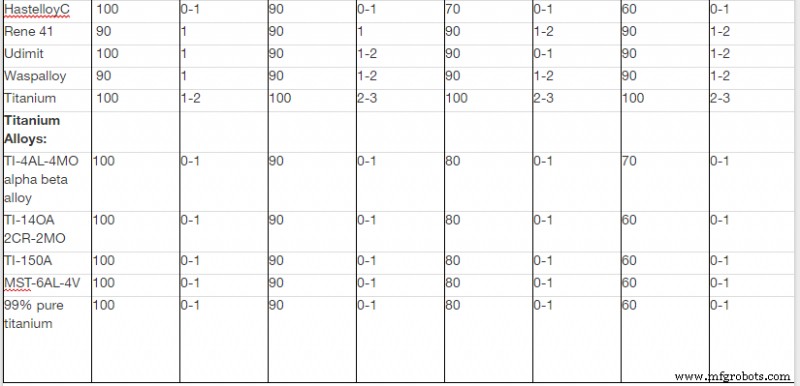
KECEPATAN PITA DAN LATAU PEMOTONGAN YANG DIREKOMENDASIKAN UNTUK APLIKASI GERGAJI BI-METAL
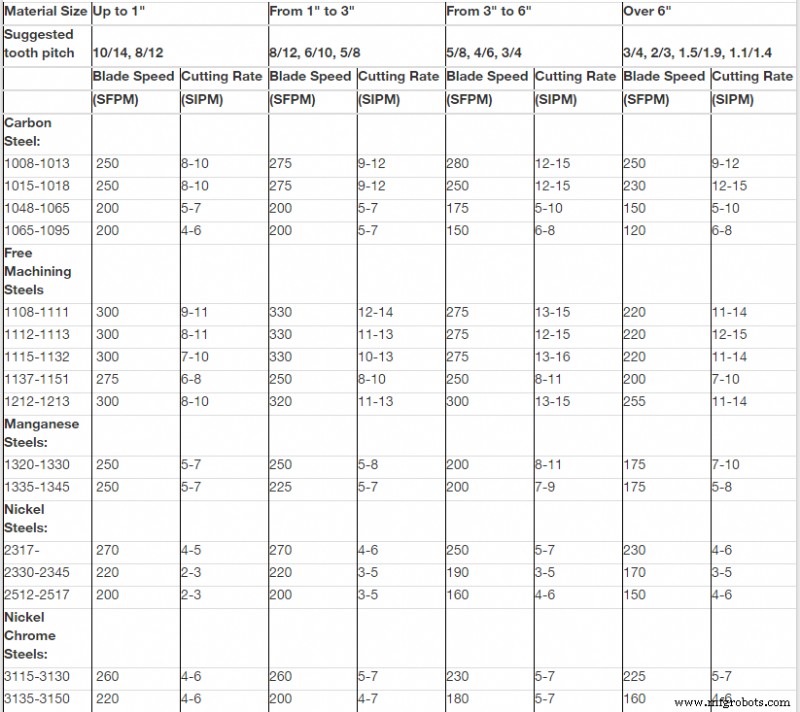
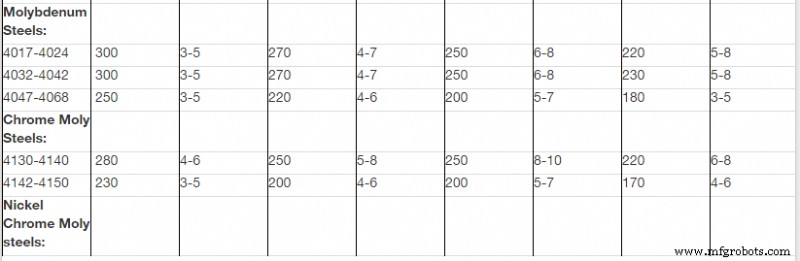
UJIAN UNIT:
1. Sebutkan dua jenis mesin gergaji pita.
2. Sebutkan lima langkah penting saat menggunakan mesin gergaji pita.
3. Jelaskan Kerf.
4. Apa itu Tepi Gigi?
5. Definisikan TPI.
6. Jelaskan Variable Positive.
7. Apa itu set gigi?
8. Sebutkan dan jelaskan lima set gigi.
9. Sebutkan tiga alasan mengapa kita menggunakan Pelumas.
10. Saat memesan lem mesin gergaji pita, informasi apa yang perlu ditentukan?
Informasi Atribusi Bab
Bab ini berasal dari sumber-sumber berikut.
- Prosedur Mesin Gergaji Pita Horizontal berasal dari Horizontal Band Saw Operation oleh University of Idaho, CC:BY-SA 3.0
- Prosedur Mesin Gergaji Pita Vertikal berasal dari [kosong] oleh [kosong], CC:BY-SA 3.0
- Prosedur Gergaji Potong berasal dari Woodshop Red Safety and Basic Usage oleh novaLABS, CC:BY-SA 3.0.



