Menguasai Manufaktur Lean: 5S, Kaizen, dan Peningkatan Berkelanjutan
Tujuan
Setelah menyelesaikan unit ini, Anda diharapkan dapat:
- Menerapkan 5S di bengkel mesin mana pun.
- Menguraikan Konsep Kaizen.
- Menguraikan Implementasi Manufaktur Lean.
Lean 5S:
“5S” adalah metode organisasi tempat kerja yang terdiri dari lima kata: Sort, Set in order, Shine, Standardize, dan Sustain. Semua kata ini diawali dengan huruf S. Komponen lima ini menggambarkan cara menyimpan barang dan memelihara urutan baru. Saat membuat keputusan, karyawan membahas standarisasi, yang akan membuat proses kerja jelas di antara pekerja. Dengan melakukan ini, setiap karyawan akan merasa memiliki kepemilikan atas proses.
Fase 0: Keselamatan
Serang diasumsikan bahwa program 5S yang dijalankan dengan baik akan meningkatkan keselamatan tempat kerja, tetapi ini salah. Keselamatan bukan opsi; itu adalah prioritas.
Fase 1: Sortir
Tinjau semua barang di tempat kerja, simpan hanya yang diperlukan.
Fase 2: Rapatkan
Segalanya harus memiliki tempat dan berada di tempat. Barang harus dibagi dan diberi label. Segalanya harus diatur dengan hati-hati. Karyawan tidak boleh terganggu berulang kali. Letakkan peralatan di dekat tempat digunakan. Langkah ini adalah sebab mengapa lean 5s tidak dianggap “pembersihan standar”.
Fase 3: Bersihkan
Pastikan tempat kerja bersih dan rapi. Dengan melakukan ini, akan lebih mudah untuk sadar di mana barang ada dan di mana seharusnya. Setelah bekerja, bersihkan ruang kerja dan kembalikan segalanya ke posisi semula. Menjaga tempat kerja bersih harus diintegrasikan ke dalam rutinitas harian.
Fase 4: Standarisasi
Standarisasi prosedur kerja dan buatlah konsisten. Setiap pekerja harus sadar tentang tanggung jawab mereka saat mengikuti tiga langkah pertama.
Fase 5: Pertahankan
Penilai dan standar. Langkah-langkah di atas harus menjadi norma baru dalam operasi. Jangan perlahan-lahan kembali ke cara lama. saat mengambil bagian dari prosedur baru, pikirkan cara untuk meningkatkan. Tinjau empat langkah pertama saat alat baru atau persyaratan keluaran disajikan.
Kaizen
Sementara proses lean 5S berfokus pada pengurangan limbah, Kaizen berfokus pada praktik peningkatan berkelanjutan. Sama seperti lean 5S, Kaizen mengidentifikasi tiga aspek utama tempat kerja: Muda (limbah), Mura (inkonsistensi) dan Muri (tekanan pada manusia & mesin). Namun, proses langkah demi langkah Kaizen lebih luas dari proses lean 5S.
Gambaran umum proses Kaizen:
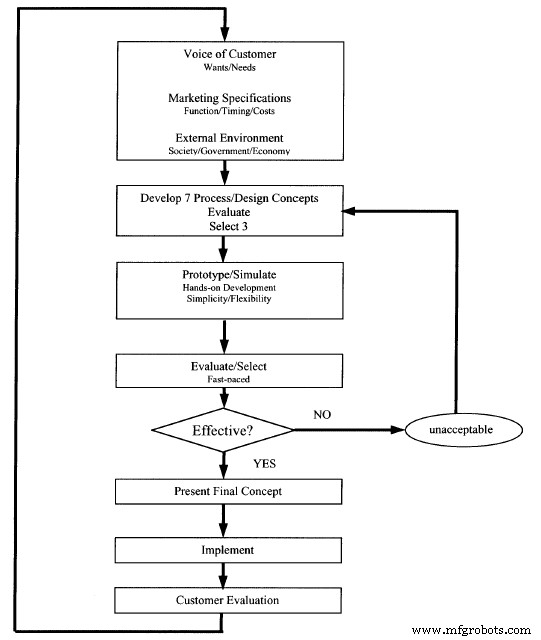
1. Identifikasi masalah.
2. Bentuk tim.
3. Kumpulkan informasi dari pelanggan internal dan eksternal, dan tentukan tujuan proyek.
4. Tinjau situasi atau proses saat ini.
5. Brainstorm dan pertimbangkan tujuh alternatif yang mungkin.
6. Tentukan tiga alternatif terbaik dari tujuh.
7. Simulasikan dan evaluasi alternatif ini sebelum implementasi.
8. Presentasikan ide dan saran kepada manajer.
9. Terapkan hasil Kaizen secara fisik dan akhiri efeknya.
Manufaktur lean meningkat seiring waktu, jadi penting untuk terus belajar tentang memelihara standar. Penting untuk mengubah standar dan melatih karyawan saat disajikan dengan peralatan atau aturan baru.
Lean
Bayangkan departemen pemeliharaan sebagai pelayanan pelanggan internal: departemen dan karyawan yang berbeda di perusahaan.
Lean berbeda dari model mass production tradisional barat yang bergantung pada skala ekonomi untuk menghasilkan keuntungan. Semakin banyak Anda membuat, semakin murah produk akan menjadi, semakin besar potensi margin keuntungan. Ini didasarkan pada prediksi kebutuhan pelanggan, atau menciptakan kebutuhan pelanggan. Ini kesulitan menangani perubahan permintaan yang tidak biasa.
Produksi lean merespons permintaan pelanggan yang terbukti. Pull processing – pelanggan menarik produksi. Dalam sistem mass produser mendorong produk ke pasar, push processing.
Membangun budaya jangka panjang yang berfokus pada perbaikan.
Hormat untuk karyawan yang lebih terlatih dan terdidik, lebih fleksibel
Lean adalah filosofi yang berfokus pada hal berikut:
- Memenuhi kebutuhan pelanggan
- Peningkatan berkelanjutan, bertahap
- Membuat produk yang terus-menerus lebih baik
- Mengapresiasi masukan karyawan
- Pandangan jangka panjang
- Menghilangkan kesalahan
- Menghilangkan limbah
Limbah: menggunakan terlalu banyak sumber daya (bahan, waktu, energi, ruang, uang, sumber daya manusia, instruksi buruk)
Limbah:
- Overproduction
- Defects
- Unnecessary processing
- Waiting (wasting time)
- Wasting human time and talent
- Too many steps or moving aroundExcessive transportation
- Excessive inventory
Produksi lean termasuk bekerja dengan pemasok, subkontraktor, dan penjual untuk menyederhanakan seluruh proses.
Tujuannya adalah produksi akan berjalan lancar menghindari mulai dan berhenti yang mahal.
Ide ini disebut just in time “produksi hanya yang dibutuhkan, saat dibutuhkan, dan hanya dalam jumlah yang dibutuhkan.” Proses produksi harus fleksibel dan cepat.
Inventory = hanya yang Anda butuhkan
In mass production = just in case. Persediaan dan produk tambahan disimpan just in case mereka diperlukan.
Terminologi:
Process simplification – proses di luar alur produksi
Defects – sistem mass production melakukan inspeksi di akhir produksi untuk menangkap cacat sebelum dikirim. Masalahnya adalah sumber daya telah “dibelanjakan” untuk membuat produk limbah” Cobalah mencegah masalah segera, saat terjadi, lalu mencegahnya. Inspeksi selama produksi, di setiap tahap produksi.
Safety – waktu cedera adalah waktu yang sia-sia
Information – butuh informasi yang tepat pada waktu yang tepat (terlalu banyak, terlalu sedikit, terlalu terlambat)
Prinsip:
Poka-yoke – pembuktian tidak bermasalah menentukan penyebab masalah lalu menghapus penyebab untuk mencegah kesalahan lebih lanjut
Judgment errors – menemukan masalah setelah proses
Informative inspections – menganalisis data dari inspeksi selama proses
Source inspections – inspeksi sebelum proses dimulai untuk mencegah kesalahan.
MEAN LEAN
Salah satu istilah yang diterapkan pada interpretasi biaya hemat, pemotongan pekerjaan dari Lean adalah Mean Lean. Seringkali manajer modern pikir mereka melakukan lean tanpa memahami pentingnya karyawan dan hubungan jangka panjang.
Pemeliharaan Berpusat pada Keandalan
Pemeliharaan berpusat pada keandalan adalah sistem untuk merancang program pemeliharaan hemat biaya. Ini dapat terperinci kompleks, komputer, terpandu statistik, tetapi dasarnya cukup sederhana. Ide-ide ini dapat diterapkan dalam merancang dan mengoperasikan sistem PM, dan juga dapat membimbing pembelajaran Anda saat Anda melakukan pemeliharaan, troubleshooting, perbaikan dan pekerjaan energi.
Ini adalah prinsip inti RCM. Konsep dasar sembilan ini adalah:
- Kegagalan terjadi.
- Tidak semua kegagalan memiliki probabilitas yang sama
- Tidak semua kegagalan memiliki konsekuensi yang sama
- Komponen sederhana aus, sistem kompleks rusak
- Pemeliharaan yang baik menyediakan fungsionalitas yang diperlukan dengan biaya terendah yang praktis
- Pemeliharaan hanya dapat mencapai keandalan desain inheren dari peralatan
- Pemeliharaan yang tidak perlu mengambil sumber daya dari pemeliharaan yang diperlukan
- Program pemeliharaan yang baik melalui peningkatan berkelanjutan.
Pemeliharaan terdiri dari semua tindakan yang diambil untuk memastikan komponen, peralatan, dan sistem menyediakan fungsi yang dimaksudkan ketika diperlukan.
Sistem RCM didasarkan pada menjawab pertanyaan berikut:
1. Apa fungsi dan standar kinerja yang diinginkan dari peralatan?
2. Dengan cara apa gagal dapat memenuhi fungsi? (Kegagalan yang paling mungkin? Seberapa mungkin setiap jenis kegagalan? Apa kegagalan akan jelas? Bolehkah kegagalan parsial?)
3. Apa yang menyebabkan setiap kegagalan?
4. Apa yang terjadi ketika setiap kegagalan terjadi? (Apa risiko, bahaya dll.?)
5. Dengan cara apa setiap kegagalan penting? Apa konsekuensi kegagalan penuh atau parsial?
6. Apa yang dapat dilakukan untuk memprediksi atau mencegah setiap kegagalan? Berapa biaya untuk memprediksi atau mencegah setiap kegagalan?
7. Apa yang harus dilakukan jika tugas proaktif yang sesuai tidak dapat ditemukan (tindakan default) (mungkin tidak ada tugas, atau mungkin terlalu mahal untuk risiko)?
Peralatan dipelajari dalam konteks di mana kapan dan bagaimana digunakan
Semua tindakan pemeliharaan dapat diklasifikasikan ke dalam salah satu kategori berikut:
- Pemeliharaan Korektif – Pulihkan fungsi yang hilang atau menurun
- Pemeliharaan Mencegah – Meminimalkan peluang fungsi untuk gagal
- Pemeliharaan Alternatif – Hapus kondisi yang tidak memuaskan dengan mengubah desain atau penggunaan sistem
Dalam kategori pemeliharaan mencegah semua tugas yang dilakukan dapat digambarkan sebagai termasuk salah satu dari lima (5) tipe tugas utama:
- Condition Directed – Perbarui hidup berdasarkan kondisi yang diukur dibandingkan dengan standar
- Time Directed – Perbarui hidup terlepas dari kondisi
- Failure Finding – Tentukan apakah kegagalan telah terjadi
- Servicing – Tambah/isi ulang bahan habis pakai
- Lubrication – Oli, lemak atau pelumas lainnya
Kami melakukan pemeliharaan karena kami percaya keandalan perangkat keras menurun seiring usia, tetapi kami dapat melakukan sesuatu untuk memulihkan atau memelihara keandalan asli yang membayar dirinya sendiri.
RCM berpusat pada keandalan. Tujuannya adalah memelihara keandalan inheren dari desain sistem atau peralatan, mengakui bahwa perubahan keandalan inheren hanya dapat dicapai melalui perubahan desain. Kami harus memahami bahwa peralatan atau sistem harus dipelajari dalam situasi tempat bekerja.
Implementasi Manufaktur Lean
Analisis setiap langkah dalam proses asli sebelum melakukan perubahan
Fokus utama manufaktur lean adalah pengurangan biaya dan peningkatan omset serta menghilangkan aktivitas yang tidak menambahkan nilai pada proses manufaktur. Dasarnya, manufaktur lean membantu perusahaan mencapai produksi target, serta hal lain, dengan memperkenalkan alat dan teknik yang mudah diterapkan dan dipelihara. Alat dan teknik ini mengurangi dan menghilangkan limbah, hal yang tidak diperlukan dalam proses manufaktur.
Insinyur manufaktur berusaha menggunakan metodologi six-sigma DMAIC (Design, Measure, Analyze, Improve, Control)—bersamaan dengan manufaktur lean—untuk memenuhi persyaratan pelanggan terkait produksi tabung.
Insinyur manufaktur ditugaskan untuk merancang tata letak proses baru dari lini produksi tabung. Tujuan proyek termasuk:
- Kualitas yang ditingkatkan
- Sisa yang berkurang
- Pengiriman ke titik penggunaan
- Ukuran lot yang lebih kecil
- Implementasi sistem pull
- Feedback yang lebih baik
- Produksi yang meningkat
- Tanggung jawab individu
- WIP yang berkurang
- Dine flexibility
Sebelum melakukan perubahan, tim menganalisis setiap langkah dalam tata letak asli proses lini produksi tabung.
1. Mereka mencoba memahami proses keadaan asli, mengidentifikasi area masalah, langkah yang tidak perlu dan non value added.
2. Setelah memetakan proses, tim lean mengumpulkan data dari bench Material Review Board (MRB) untuk mengukur dan menganalisis jenis utama cacat. Untuk lebih memahami proses, tim juga melakukan time study selama periode produksi 20 hari.
Dalam keadaan asli, lini tabung terdiri dari satu operator dan empat operasi, dipisahkan menjadi dua stasiun oleh meja besar menggunakan sistem push. Meja bertindak sebagai pemisah antara operasi kedua dan ketiga.
Masalah pertama yang ditemukan adalah unbalanced lini. Stasiun pertama digunakan sekitar 70% waktu. Operator di stasiun kedua menghabiskan banyak waktu menunggu antara cycle times. Dengan menggabungkan stasiun satu dan dua, ruang untuk perbaikan menjadi jelas dengan tanggung jawab individu, kontrol inventori oleh operator, dan umpan balik segera ketika masalah terjadi. Time study dan tata letak departemen mencerminkan temuan ini.
Masalah kedua dikenal. Karena alur proses, laju produksi tidak memungkinkan jadwal produksi terpenuhi dengan dua stasiun. Karena operator kehilangan jejak siklus mesin, mesin menunggu perhatian operator. Operator juga mencoba mendorong bagian melalui stasiun pertama—operasi bottleneck dalam proses—dan kemudian melanjutkan memproduksi bagian di dua operasi terakhir. Biasanya, laluan WIP yang panjang terbentuk, dan masalah kualitas tidak tertangkap hingga sejumlah potongan cacat diproduksi.
Data keadaan asli diambil dari 20 hari terakhir sebelum perubahan. Tim menganalisis setiap langkah dalam keadaan asli dan melakukan perubahan. Temuan time study pada proses asli memberikan dasar untuk mengurangi cycle time, menyeimbangkan lini, merancang menggunakan Just In Time kanbans dan jadwal, meningkatkan kualitas, mengurangi ukuran lot dan WIP, dan meningkatkan alur. Data proses baru diambil mulai satu bulan setelah implementasi. Penundaan ini memberikan kesempatan kepada operator mesin untuk melatih dan terbiasa dengan sistem tata letak proses baru.
Desain sel U shaped; Bagian memenuhi semua persyaratan pelanggan. Meja dalam proses asli dihapus , hampir menghilangkan WIP. Dengan mengurangi WIP dan meningkatkan produksi.
Beberapa konsep yang digunakan untuk meningkatkan proses termasuk total employee involvement (TEI), ukuran lot yang lebih kecil, jadwal, inventori point of use, dan tata letak yang ditingkatkan. Semua karyawan dan supervidor di departemen terlibat dalam semua fase proyek. Ide dan saran mereka digabungkan dalam proses perencanaan dan implementasi untuk mendapatkan penerimaan yang lebih luas terhadap perubahan proses. Ukuran lot yang lebih kecil diperkenalkan untuk meminimalkan jumlah bagian yang diproduksi sebelum cacat terdeteksi. Kanbans diperkenalkan (dalam bentuk rak penanganan bahan) untuk mengontrol WIP dan untuk menerapkan sistem pull. Dan tata letak sel mengurangi perjalanan antar operasi.
Operator diberi wewenang untuk menghentikan lini ketika masalah muncul. Dalam keadaan asli, operator masih terus menjalankan bagian ketika operasi down. Dengan kanban
kontrol, tata letak menghilangkan kemampuan untuk menyimpan WIP, mengharuskan operator untuk menutup seluruh lini. Tata letak sel memberikan kesempatan yang bagus untuk meningkatkan komunikasi antar operator tentang masalah dan penyesuaian, untuk mencapai kualitas yang lebih baik.
Inspeksi sehari-hari proses keadaan asli operator menghabiskan banyak waktu menunggu orang penanganan bahan, atau bertindak sebagai penanganan bahan. Dengan sel U-shaped, delivery ke titik penggunaan lebih baik untuk operator. Operator menempatkan kotak bahan baku pada enam roller kart yang dapat dipindahkan, di mana mudah untuk diakses. Enam kotak cukup untuk bertahan selama periode 24 jam.
Untuk mengurangi waktu persiapan, alat yang diperlukan untuk perbaikan dan penyesuaian mesin berada di sel. Sekrup tidak distandarisasi; alat diurutkan dalam urutan ukuran yang meningkat untuk segera mengidentifikasi alat yang tepat.
Selama tiga bulan proses dipantau untuk memverifikasi bahwa berada dalam kontrol. Perbandingan time studies dari keadaan asli dan tata letak yang diimplementasikan menunjukkan peningkatan produksi dari 300 hingga 514 produk jadi per shift. Tata letak baru menghilangkan penanganan ganda antara operasi kedua dan ketiga, serta di langkah packing. Ini juga mengurangi waktu throughout dengan membuat lebih mudah untuk siklus semua empat operasi dalam urutan pull-system. Permintaan pelanggan terpenuhi oleh dua shift, yang mengurangi biaya tenaga kerja.
Hasil perancangan ulang adalah sebagai berikut:
- WIP berkurang 97%
- Produksi meningkat 72%
- Sisa berkurang 43%
- Utilisasi mesin meningkat 50%
- Utilisasi tenaga kerja meningkat 25%
- Biaya tenaga kerja berkurang 33%
- Sigma level meningkat dari 2.6 ke 2.8
Proyek ini menghasilkan biaya tenaga kerja dan sisa yang berkurang, dan memungkinkan organisasi untuk melakukan pekerjaan yang lebih baik dalam pengiriman tepat waktu, sambil memungkinkan inventori barang jadi yang lebih kecil. Angka produksi harian dan waktu siklus bagian tunggal berfungsi sebagai tolak ukur untuk memantau kemajuan menuju tujuan. Meskipun sigma level meningkat , pengurangan 43% cacat, pengurangan 97% WIP, dan peningkatan produksi 72% berkontribusi pada tujuan proyek.
Implementasi lean adalah proses yang tidak pernah berakhir; inilah yang dimaksud dengan peningkatan berkelanjutan. Ketika satu aspek lean diimplementasikan, selalu dapat ditingkatkan. Jangan terjebak di padanya, tetapi jangan biarkan hal-hal kembali ke titik awal. Selalu akan ada waktu untuk kembali dan menyempurnakan beberapa proses.
Sebelum Manufaktur Lean diimplementasikan di Nypro Oregon Inc., kami beroperasi menggunakan manufaktur tradisional. Manufaktur tradisional terdiri dari produksi semua produk yang diberikan untuk pasar sehingga tidak pernah membiarkan mesin menganggur. Barang-barang tersebut perlu di gudang atau dikirim ke pelanggan yang mungkin belum siap. Jika lebih banyak diproduksi daripada yang dapat dijual, produk akan dijual dengan diskon besar (sering kali kerugian) atau hanya dibuang. Ini dapat menumpuk ke dalam jumlah limbah yang luar biasa. Setelah menerapkan konsep Manufaktur Lean, perusahaan kami menggunakan just in time. Just in time merujuk pada produksi dan pengiriman barang dalam jumlah yang diperlukan saat pelanggan membutuhkannya dan tidak sebelum itu. Dalam Manufaktur Lean, produsen hanya memproduksi apa yang diinginkan pelanggan, saat mereka menginginkannya. Ini sering jauh lebih hemat biaya dalam pembuatan dibandingkan dengan peralatan bervolume tinggi dan berbiaya tinggi.
Ujian Unit:
1. Apa 5S?
2. Jelaskan setiap “S” dari 5S.
3. Jelaskan konsep Kaizen.
4. Apa Pull processing?
5. Apa Poka-yoke?
6. Apa six-sigma DMAIC?
7. Apa tujuan untuk tata letak proses baru dari lini produksi tabung?
8. Sebelum melakukan perubahan, tim insinyur manufaktur melakukan apa terlebih dahulu?
9. Sebutkan hasil perancangan ulang.
10. Kunci untuk menerapkan ide atau konsep lean baru adalah melakukan apa?
INFORMASI ATRIBUSI BAB
Bab ini berasal dari sumber-sumber berikut.
- Lean 5S berasal dari Lean Manufacturing oleh berbagai penulis, CC:BY-SA 3.0.
- Kaizen berasal dari A Kaizen Based Approach for Cellular Manufacturing System Design: A Case Study by VirginiaTech, CC:BY-SA 4.0.
- Kaizen (gambar) berasal dari A Kaizen Based Approach for Cellular Manufacturing System Design: A Case Study by VirginiaTech, CC:BY-SA 4.0.



