Dasar-Dasar Penggerinda Permukaan: Teknik, Penampakan Roda, dan Pemilihan
Tujuan
Setelah menyelesaikan unit ini, Anda diharapkan dapat:
- Mengidentifikasi Penggerinda Permukaan.
- Mengidentifikasi Prosedur.
- Menguraikan prosedur Penampakan Roda.
- Menguraikan Uji Bunyi.
- Menguraikan penggantian Roda Penggerinda.
- Menguraikan prosedur pemilihan roda penggerinda.
- Mencantumkan abrasif utama dengan area penggunaan terbaik secara umum.
- Mencantumkan ikatan utama dengan jenis aplikasi tempat paling banyak digunakan.
- Mengidentifikasi menurut nomor tipe dan nama, dari sketsa yang tidak diberi label, atau dari roda sebenarnya.
- Menginterpretasikan bentuk dan ukuran tanda roda bersama dengan lima simbol dasar dari spesifikasi roda menjadi deskripsi roda penggerinda.
- Diberikan beberapa pekerjaan penggerindaan standar dan umum, rekomendasikan abrasif yang sesuai, ukuran grit perkiraan, grade, dan ikatan.
Penggerinda Permukaan terutama digunakan dalam proses finishing. Ini adalah alat yang sangat presisi yang menggunakan roda abrasif berputar tetap untuk mengiris atau menyelesaikan permukaan logam yang diletakkan oleh borong. Borong ini, yang merupakan bagian dari meja, atau gerudi, digerakkan maju dan mundur di bawah roda abrasif. Penggerinda permukaan dapat memotong besi baja dalam potongan tidak lebih besar dari 18 inci panjang oleh 6 inci tinggi oleh 8 inci lebar. Meja penggerinda juga magnetik, yang membantu memegang bahan tetap. Magnets ini dapat dihidupkan/matikan melalui palanca yang terletak di sisi depan penggerinda. Alat ini memiliki pemotongan maksimum .005 inci, dan pemotongan minimum .005 inci. Gerakan penggerinda dapat berupa gerakan maju-mundur otomatis, atau dipindahkan secara manual sesuai kebutuhan.
Hati-hati Keselamatan
Selain aturan keselamatan bengkel mesin reguler, berikut adalah beberapa tips tentang cara menggunakan mesin ini dengan aman:
- Selalu gunakan kacamata keselamatan karena mesin ini mungkin mengirim sisa boran ke segala arah.
- Selalu tunggu sampai roda mencapai kecepatan maksimum sebelum menggunakannya, karena mungkin ada
- Jika Anda memiliki rambut panjang, Anda harus mengikatnya, agar tidak terperangkap dalam mesin.
- Jangan memukul roda terhadap bahan karena ini dapat menyebabkan kerusakan pada roda, yang dapat mengakibatkan kehilangan integritas dan roda mungkin pecah.
- Selalu pastikan pengaman ditempatkan di atas roda penggerinda, karena ini melindungi pengguna dari sisa boran yang dilepaskan dari bahan.
- Selalu pastikan bahan diikat dengan aman di tempat.
- Selalu pastikan meja magnetik bersih sebelum menempatkan bahan di atasnya, karena sisa boran dapat menggores bahan Anda atau bahkan menyebabkan bahan meluncur saat Anda menggunakan penggerinda.
- Pastikan penggerinda memiliki tombol mulai/berhentinya dalam jangkauan mudah dari operator.
- Periksa roda penggerinda sebelum memasangnya. Pastikan dirawat dengan baik dan dalam kondisi kerja yang baik.
- Ikuti instruksi pabrikan untuk memasang roda penggerinda.
- Jaga permukaan roda tetap terata dengan rata.
- Pastikan pengaman roda meliputi setidaknya separuh dari roda penggerinda.
- Preskan burr pada permukaan pekerjaan yang ditempatkan di chuck magnetik.
- Bersihkan chuck magnetik dengan kain dan kemudian sapu dengan telapak tangan Anda.
- Tempatkan kertas sedikit lebih besar dari benda kerja di tengah chuck.
- Posisikan pekerjaan pada kertas dan nyalakan daya ke chuck magnetik.
- Periksa apakah chuck magnetik telah dinyalakan dengan mencoba mencabut pekerjaan dari chuck.
- Periksa apakah roda melewati pekerjaan sebelum memulai penggerinda.
- Jalankan roda penggerinda baru selama sekitar satu menit sebelum melibatkan roda ke pekerjaan.
- Tunggu sampai roda mencapai kecepatan maksimum sebelum menggunakannya karena mungkin ada kerusakan yang tidak terlihat pada roda.
- Berdiri di satu sisi roda sebelum memulai penggerinda.
- Matikan pendingin sebelum menghentikan roda untuk menghindari kondisi tidak seimbang.
- Jaga permukaan kerja bebas dari sisa, peralatan, dan bahan.
- Jaga lantai di sekitar penggerinda bersih dan bebas dari minyak dan lemak.
- Gunakan sistem pengeluaran ventilasi yang sesuai untuk mengurangi penyerapan debu, sisa, dan kabut pendingin. Sistem pengeluaran harus dirancang dan dirawat dengan baik.
- Ikuti prosedur lockout saat melakukan pekerjaan pemeliharaan.
Prosedur Penggunaan
- Langkah pertama dalam menggunakan penggerinda permukaan adalah memastikan bahwa bahan yang ingin Anda bentuk dapat digunakan dalam penggerinda. Bahan lembut seperti aluminium atau kuningan akan menutup roda abrasif dan menghentikannya dari bekerja secara efektif, dan kemudian harus dibersihkan. Proses ini dijelaskan di bagian Pemeliharaan. Ukuran maksimum bahan yang dapat diproses oleh penggerinda adalah 18 inci panjang oleh 8 inci lebar oleh 6 inci tinggi.
- Langkah berikutnya adalah memastikan bahan diikat. Ini dilakukan dengan menggunakan borong, dan kemudian dengan melibatkan klem magnetik. Setelah bahan aman, harus diposisikan secara manual di bawah roda abrasif. Ini dilakukan dengan memutar palanca lintang dan lurus yang terletak di depan penggerinda. Roda abrasif itu sendiri dapat dipindahkan sedikit untuk mendapatkan bahan pada posisi sempurna.
- Kemudian mesin dapat dimulai. Harus mencapai kecepatan maksimum sebelum Anda mencoba menggunakannya untuk alasan keselamatan. Jika roda bekerja dengan baik, gunakan secara manual ketika pekerjaan yang sangat presisi perlu dilakukan.
Gambar 1. Penggerinda Permukaan Chevalier
Penampakan Roda
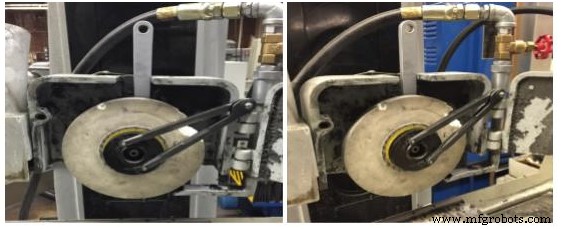
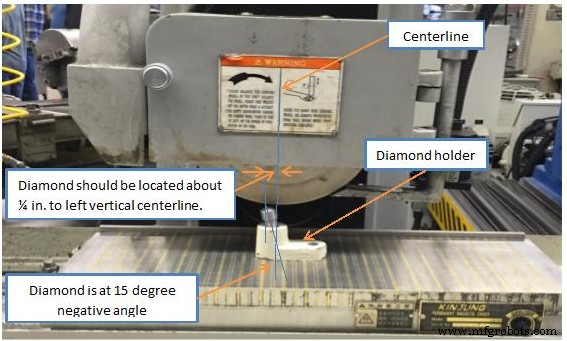
1. Tempatkan pemotong roda berlian di atas ranjang.
2. Jaga pemotong berlian ¼ inci di kiri tengah roda.
3. Kunci pemotong di ranjang dengan menyalakan chuck magnetik.
4. Nyalakan daya mesin dengan memutar saklar ke posisi “ON”. Kemudian tekan tombol hijau untuk memulai poros.
5. Turunkan roda penggerinda menggunakan palanca tangan meja vertikal sampai hampir menyentuh pemotong.
6. Matikan mesin setelah menyentuh pemotong.
7. Nyalakan mesin lagi. Sementara roda berputar, turunkan roda penggerinda ke arah Z sampai menghasilkan pluma debu kecil.
8. Setelah pluma debu kecil dibuat, lakukan satu kali perjalanan maju-mundur di sepanjang sumbu Y. Hentikan mesin ketika pemotong telah melakukan satu kali perjalanan maju-mundur.
9. Saat menghentikan mesin, pastikan pemotong berada sekitar ½ inci jauh dari roda.
10. Periksa roda untuk melihat apakah bersih. Jika tidak, ulangi langkah 8 dan 9.
Gambar 2. Penampakan roda
Uji Bunyi
Roda penggerinda harus diperiksa dan “diuji bunyi” sebelum dipasang untuk memastikan bebas dari retak atau cacat lainnya. Roda harus diukir dengan lembut menggunakan instrumen nonlogam ringan. Roda yang stabil dan tidak rusak akan menghasilkan nada logam yang jelas atau “bunyi.”
Melakukan uji bunyi:
Pastikan roda kering dan bebas dari serabut atau bahan lain yang dapat melemahkan suara bunyi.
Anda akan memerlukan objek plastik keras atau kayu keras, seperti tangkal obeng atau alat lain, untuk melakukan uji. Gunakan palu kayu untuk alat yang lebih berat. Jangan gunakan objek logam.
- Gantung roda pada pin atau poros yang sesuai dengan lubang sehingga akan mudah diputar, tetapi jangan pasang roda pada penggerinda. Jika roda terlalu besar untuk digantung, berdirilah pada permukaan keras yang bersih.
- Bayangkan garis vertikal di tengah roda.
- Pukul roda sekitar 45 derajat di setiap sisi garis vertikal, sekitar satu atau dua inci dari tepi roda. (Roda besar dapat dipukul di tepi daripada sisi roda.)
- Putar roda 180 derajat sehingga bagian bawah roda sekarang di atas.
- Pukul roda sekitar 45 derajat di setiap sisi garis vertikal lagi.
- Roda lolos uji jika menghasilkan nada logam yang jelas saat dipukul di keempat titik. Jika roda terdengar mati di salah satu dari keempat titik, roda retak. Jangan gunakan.
Mengganti Roda Penggerinda
- Buka kotak roda. Jika kotak roda sangat ketat, ini mungkin memerlukan kunci berpasangan, kunci, dan palu getah.
- Lepas logam pelapis di atas dengan melemaskan sekrup yang memegangnya ke kotak roda.
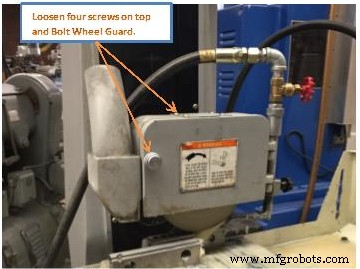
Gambar 3. Lepas logam pelapis dan kotak roda
3. Di belakang roda, pada poros, terdapat lubang. Masukkan kunci berpasangan di sisi kanan ke bagian belakang poros. Kunci berpasangan harus dapat masuk ke lubang.
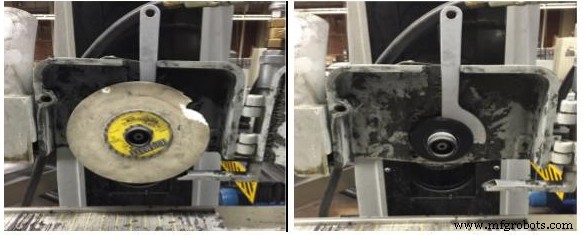
Gambar 4. Kunci berpasangan ke lubang Gambar 5. Lepas roda penggerinda
4. Masukkan kunci ke dalam dua lubang di depan roda. Saat melepaskan roda dari poros roda, memutar ke kanan akan melonggar dan memutar ke kiri akan mengencangkan.
5. Pukul kunci bentuk wishbone dengan palu getah untuk melepaskan roda. 6. Untuk memasang roda penggerinda baru, balikkan prosedur. Memutar kunci bentuk wishbone ke kiri akan mengencangkannya. Saat memasang roda, pastikan kunci berada di sisi kiri, bukan di sisi kanan. Putar kunci bentuk wishbone dengan tangan, dan ketika tidak lagi mungkin, gunakan palu getah. 7. Lepas kunci dari bagian belakang poros. 8. Pasang kembali logam pelapis di atas kotak roda. 9. Tutup kotak roda, dan eratkan knob.
Prosedur Penggerindaan
- Pastikan roda yang tepat untuk benda kerja digunakan. Ada roda penggerinda yang berbeda untuk aluminium, stainless steel, dan titanium.
- Bersihkan ranjang sebelum menempatkan benda kerja di atasnya. Ini akan mencegah gangguan dengan chuck magnetik.
- Tempatkan paralel magnetik di sekitar benda kerja untuk memastikan benda kerja tidak bergeser selama penggerindaan.
- Nyalakan chuck magnetik untuk mengamankan potongan ke ranjang.
- Atur posisi ranjang dan selandir untuk memusatkan benda kerja di bawah roda.
- Turunkan roda satu inci di atas benda kerja.
- Ambil selembar kertas dan letakkan di antara roda dan benda kerja. Gerakkan kertas maju-mundur sambil sekaligus menurunkan roda sampai kertas tidak lagi dapat bergerak untuk nol-kan sumbu z. Lihat gambar 1.
- Nol-kan sumbu z benda kerja dengan mengatur skala pada palanca downfeed ke 0 inci. Lihat gambar 2.
- Kunci pengaturan blok longitudinal stroke meja sehingga ada sekitar satu inci overtravel di setiap ujung stroke meja.
- Atur posisi meja sehingga roda berada sekitar satu inci di kanan benda kerja.
- Turunkan roda ke kedalaman penggerindaan yang diinginkan. Harus ada downfeed maksimum 0.001 inci per laluan.
- Pastikan roda tidak bersentuhan dengan benda kerja sebelum menyalakan daya utama. Tekan tombol hijau untuk menyalakan poros dan nyalakan saklar pendingin.
- Penggerindaan benda kerja dengan membuat laluan dari kiri ke kanan di sepanjang sumbu x.
- Setelah strip pertama benda kerja cukup diupayakan, putar palanca tangan sumbu y setengah putaran searah jarum jam.
- Penggerindaan strip lain benda kerja dari kiri ke kanan di sepanjang sumbu x.
- Ulangi sampai benda kerja sepenuhnya diupayakan, kemudian ulangi semua langkah sebelumnya untuk sisi lain.
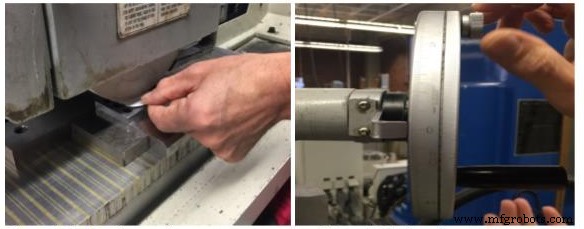
Gambar 6. Pengaturan sumbu z Gambar 7. Pengaturan downfeed
Roda Penggerinda
Pilih roda penggerinda:
Ingat bahwa roda penggerinda adalah bentuk alat potong, dan kecuali dalam kasus roda untuk penggerindaan tujuan umum, abrasif, ukuran grit, grade dan struktur, serta jenis ikatan harus dipilih untuk sesuai dengan pekerjaan tertentu tempat roda akan digunakan, sama seperti pemotong, bor, atau tap dipilih untuk pekerjaan spesifiknya.
Untuk memilih roda penggerinda, ada delapan faktor yang mempengaruhi pilihan spesifikasi roda penggerinda. Mereka adalah:
1. Instruksi pabrikan roda penggerinda.
2. Bahan yang akan diupayakan dan kehardalannya.
3. Jumlah bahan yang akan dihapus dan finishing yang diperlukan.
4. Area kontak penggerindaan.
5. Keparahan operasi penggerindaan.
6. Kecepatan roda.
7. Laju pakan
8. Teknik operasi.
Saran:
1. Pertama pertimbangkan bahan yang akan diupayakan dan kehardalannya. Ini mempengaruhi pilihan abrasif, ukuran grit, dan grade atau kehardalan roda.
- Aluminium oxide paling baik untuk besi baja, sementara abrasif Silicon carbide lebih cocok untuk mengupayakan besi cor, logam nonferrous, dan bahan nonlogam.
- Ukuran grit yang relatif halus bekerja paling baik untuk mengambil laluan lebih berat dapat digunakan dengan menguntungkan pada bahan lembut dan duktil yang mudah ditembus.
- Kehardalan bahan yang akan diupayakan juga mempengaruhi pilihan grade atau kehardalan roda. Grade yang lebih keras dapat digunakan pada bahan lembut yang mudah ditembus daripada pada bahan keras yang secara alami cenderung membuat roda tumpul lebih cepat. Grade yang lebih lunak melepaskan grain yang tumpul lebih mudah untuk menyajikan grain tajam baru ke pekerjaan.
2. Faktor kedua, dalam memilih roda adalah jumlah bahan yang akan dihapus dan finishing yang diperlukan. Ini mempengaruhi pilihan ukuran grit dan ikatan sebagai berikut:
- Ukuran grit yang relatif kasar dipilih untuk pengosongan bahan cepat tanpa memperhatikan finishing sebagai penggerindaan kasar; grit halus harus digunakan di mana finishing tinggi diinginkan.
- Roda dengan ikatan vitrified umumnya digunakan di mana finishing komersial memuaskan. Ikat organik, resinoid, getah, dan shellac, menghasilkan finishing tertinggi.
3. Area kontak penggerindaan antara roda dan pekerjaan mempengaruhi pilihan ukuran grit dan grade.
- Grit kasar diperlukan ketika area kontak relatif besar, seperti dalam penggerindaan permukaan dengan roda cup, silinder, atau segmen, untuk menyediakan ruang sisa boran yang memadai antara grain abrasif. Saat area kontak menjadi lebih kecil dan tekanan satuan cenderus menghancurkan muka roda menjadi lebih besar, roda grit yang lebih halus harus digunakan.
- Seperti yang berkaitan dengan grade atau kehardalan, pada area kontak yang besar, grade lunak akan memberikan hancuran normal roda, memastikan aksi pemotongan yang bebas dan berkelanjutan. Grade yang lebih keras, sebaliknya, diperlukan untuk menahan tekanan satuan yang semakin tinggi seiring berkurangnya area kontak.
4. Keparahan operasi penggerindaan mempengaruhi pilihan abrasif dan grade.
- Abasif yang kuat seperti 4A Aluminum Oxide harus digunakan untuk penggerindaan kasar, beban berat dari besi baja.
- Abasif yang lebih lemah seperti 32 dan 38 Aluminum Oxide paling baik untuk operasi penggerindaan presisi yang lebih ringan pada besi baja dan semi-baja, sementara abrasif menengah 57 dan 19 Aluminum Oxide digunakan untuk penggerindaan presisi dan semipresisi pada besi baja lembut dan keras.
- Keparahan operasi penggerindaan juga mempengaruhi pilihan grade. Grade keras memberikan roda yang tahan lama untuk penggerindaan kasar seperti snagging, sementara grade menengah dan lebih lunak dapat digunakan untuk operasi tipe presisi yang kurang parah pada roda.
5. Kecepatan tempat roda penggerinda akan dioperasikan sering menentukan jenis ikatan.
- Roda dengan ikatan vitrified tidak boleh digunakan pada kecepatan lebih dari 6,500 s.f.p.m. Dengan sedikit pengecualian, saat kecepatan melebihi angka ini, roda dengan ikatan resinoid, getah atau shellac harus digunakan. Perhatikan, kecepatan operasi aman yang ditampilkan pada tag, roda, atau blotter tidak boleh pernah dilampaui.
6. Laju pakan
- Semakin tinggi laju pakan, semakin besar tekanan penggerindaan. Jika kecepatan penggerindaan benda kerja harus ditingkatkan, laju pakan akan ditingkatkan, lalu aus roda akan lebih cepat. Oleh karena itu, roda penggerinda yang lebih keras diperlukan.
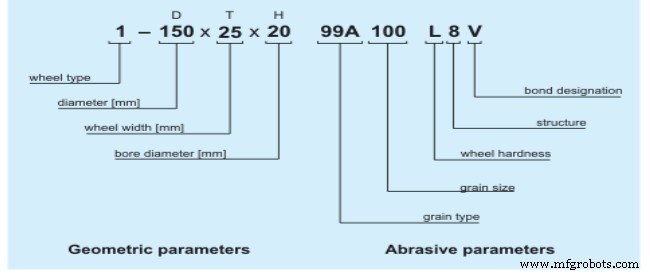
- Sistem tanda roda standar digunakan untuk mengidentifikasi lima faktor utama dalam pemilihan roda penggerinda:
- Jenis abrasif
- Ukuran grit
- Grade atau kehardalan
- Struktur
- Ikatan
Simbol Pertama: Jenis Abrasif
Roda yang ditandai A 60-J8V menunjukkan hal berikut:
A – Aluminium oxide difusi
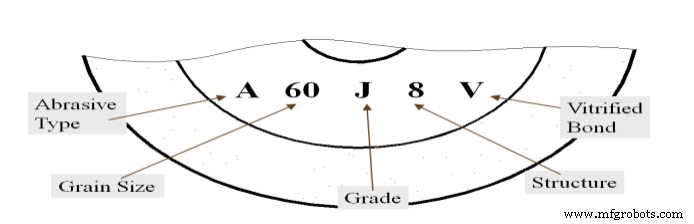
Gambar 8: Tanda Roda Penggerinda
Simbol Kedua: Ukuran Grit
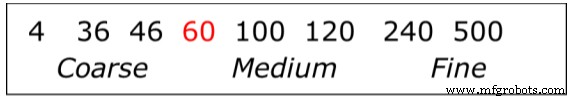
Skala berikut dapat digunakan untuk menentukan grit:
Simbol Ketiga: Grade Kehardalan
- Grade kehardalan adalah ukuran kekuatan ikatan dari roda penggerinda.
- Bahan ikatan memegang grain abrasif bersama dalam roda.
- Semakin kuat ikatan, semakin keras roda.
- Grade kehardalan adalah ukuran kekuatan ikatan dari roda penggerinda.
A hingga G lebih lunak.
H hingga P adalah grade menengah.
R hingga Z lebih keras.
Simbol Keempat: Struktur
- Struktur, jarak grain abrasif dalam roda ditunjukkan dengan angka.
1 adalah struktur padat.
8 adalah struktur yang lebih menengah.
15 adalah struktur terbuka.
Simbol Kelima: Ikatan
- Ikatan diidentifikasi dengan huruf menurut berikut:
- V – Vitrified
- B – Resinoid
- R – Rubber
- E – Shellac
- M – Metal
Contoh tanda roda penggerinda standar:
1- A – 305 X 25 X 127 WA 46 K 8 V 7N 2000m/min
DARI(TIPE RODA): 1(Lurus-datar)
MUKA: A
UKURAN: Dia. (D) X Lebar(L) X Lubang(H)
TIPE ABRASIF: WA (Lihat Gambar 2)
UKURAN GRAIN: 46 (Lihat Gambar 2)
GRADE: K (Lihat Gambar 2)
STRUKTUR: 8 (Lihat Gambar 2)
TIPE IKATAN: V (Lihat Gambar 2)
KODE PABRIK: 7N
RPM MAKS: 2000m/min.
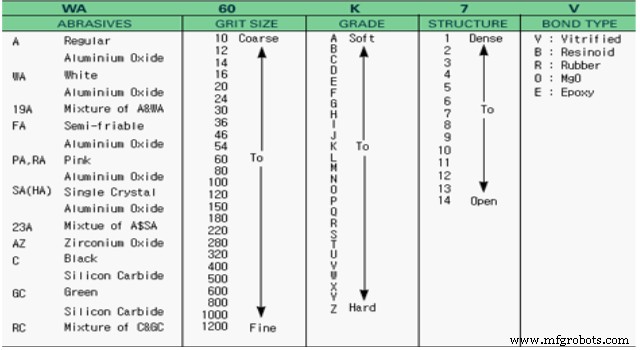
Gambar 9: Diagram Pemilihan Roda Penggerinda
Gambar 10: Diagram Pemilihan Roda Penggerinda
UJIAN UNIT
1. Sebutkan lima Hati-hati Keselamatan.
2. Sebutkan lima bagian utama dari penggerinda permukaan.
3. Apa itu pemotong roda berlian?
4. Saat Penampakan Roda, sejauh mana Pemotong berlian harus berada di kiri tengah roda?
5. Apa itu Uji Bunyi?
6. Bagaimana Melakukan uji bunyi?
7. Saat memilih roda penggerinda, ada delapan faktor yang mempengaruhi pilihan spesifikasi roda penggerinda. Sebutkan lima dari delapan faktor.
8. Roda penggerinda Aluminium oxide paling baik untuk apa?
9. Sistem tanda roda standar digunakan untuk mengidentifikasi faktor dalam pemilihan roda penggerinda. Sebutkan semua lima faktor utama?
10. Roda yang ditandai WA 80-L9B, Tolong tunjukkan hal berikut.
Informasi Atribusi Bab
Bab ini berasal dari sumber-sumber berikut.
Penggerindaan dan Pengkilasan berasal dari Mechanical Engineering Tools oleh Massachusetts Institute of Technology, CC:BY-NC-SA 4.0.



