Teknik Las Esensial yang Harus Diketahui Setiap Desainer Produk
Las adalah metode yang efisien, andal, dan estetis untuk menggabungkan rangkaian logam bersama-sama. Namun, dengan begitu banyak proses las yang dapat dipilih, desainer produk mungkin tidak tahu mana yang terbaik untuk proyek mereka.
Sementara beberapa aplikasi akan memerlukan proses spesial seperti las aliran elektron atau las arc terendam, sebagian besar produsen akan pertama kali mempertimbangkan penerapan salah satu dari tiga jenis las yang berbeda — stick, MIG, atau TIG.
1) Stick Welding (SMAW)
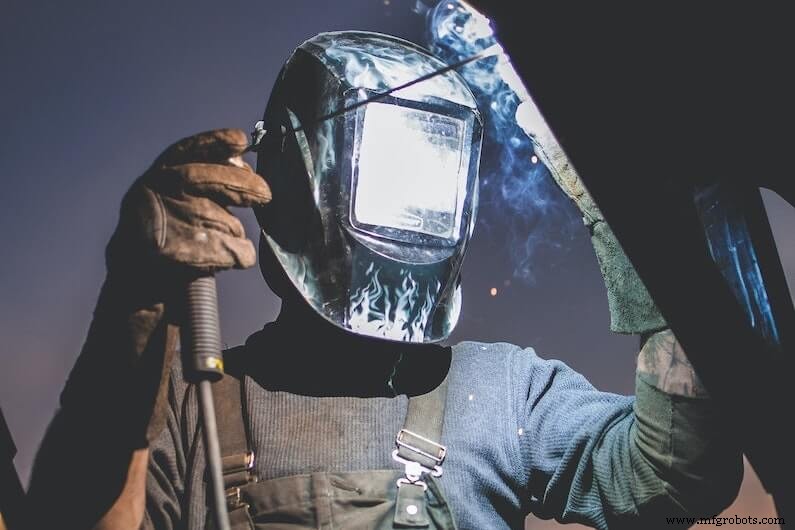
Las arc logam dilindungi (SMAW), lebih dikenal sebagai las stick, mungkin yang paling banyak digunakan untuk perbaikan lapangan, perbaikan kecil, dan las “garasi”. Elektroda yang dilapis flux panjang 9 hingga 18 inci yang digunakan untuk las stick memiliki tiga tujuan utama.
Pertama, inti kawat logam elektroda membawa arus dari penglas ke logam dasar dan mengontrol arc. Kedua, kawat bertindak sebagai logam pengisi, sering dengan komposisi yang sama dengan logam dasar, untuk mengisi celah dan secara mekanis mengikat komponen dasar. Terakhir, lapisan flux pada elektroda las stick meningkatkan kualitas las. Flux menghasilkan gas pelindung penting selama las untuk mencegah kontaminasi atmosfer pada las (beserta berbagai manfaat lainnya).
Flux menggantikan kebutuhan untuk menyediakan gas iners secara terpisah, yang esensial untuk MIG dan TIG. Ini memudahkan penglas untuk mengambil dan memindahkan, serta untuk melas di bawah kondisi berangin. Kelemahan dari batang las yang dapat dikonsumsi ini adalah penggantian elektroda yang sering dan pengendapan scoria memperlambat waktu pemrosesan untuk aplikasi berulang.
2) MIG Welding (GMAW)
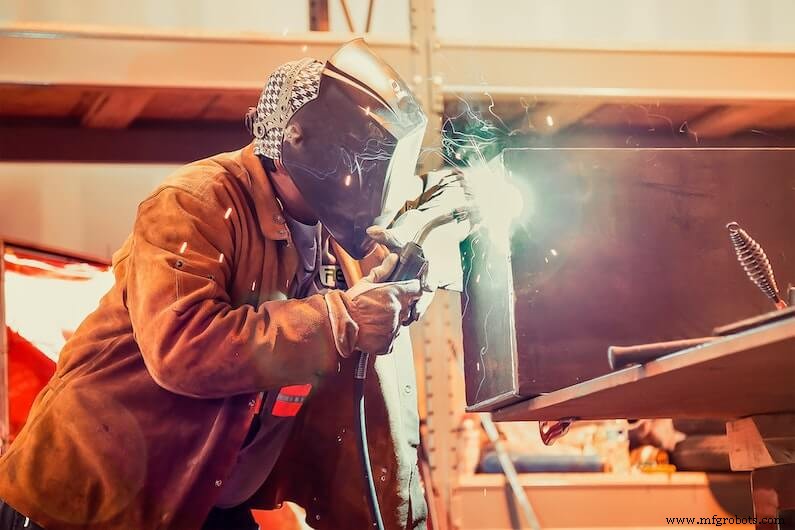
MIG, singkatan dari metal inert gas, menggunakan gulungan kawat las yang dapat dikonsumsi sebagai elektroda yang membawa arus dan logam pengisi. Juga dikenal sebagai gas metal arc welding (GMAW), bekalan terpisah gas iners terkompresi mengalir melalui pistol las yang sama dengan kawat elektroda untuk meluasi area las dengan gas pelindung.
MIG sering dianggap sebagai proses semi-otomatis atau sepenuhnya otomatis tergantung pada apakah manusia atau robot yang melakukan las. Ini karena mesin las mengontrol laju pakan kawat dan karakteristik arc sementara operator mengontrol posisi pistol dan kecepatan perjalanan.
Las MIG memerlukan permukaan las yang sangat bersih dan lingkungan yang terkontrol untuk menciptakan kualitas las. Perhatikan bahwa beberapa penglas MIG kompatibel dengan kawat flux-cored, yang dapat membantu mengatasi masalah ini dengan biaya manfaat MIG lainnya.
3) TIG Welding (GTAW)
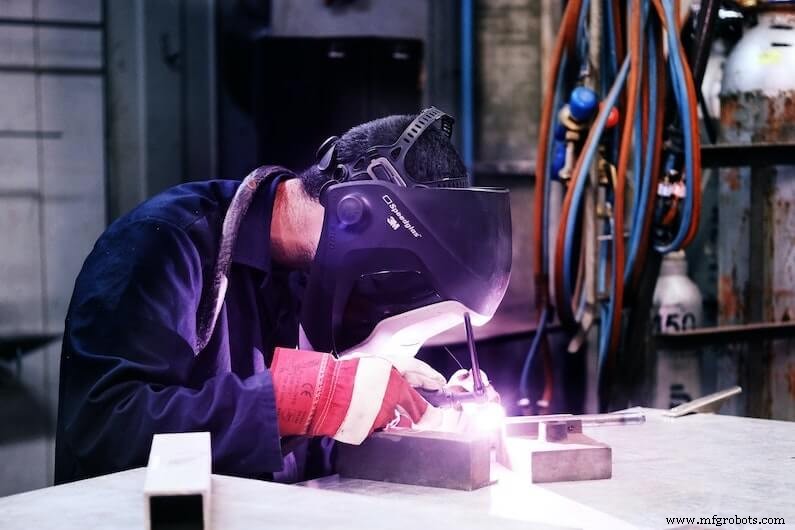
Seperti namanya, gas tungsten arc welding (GTAW) menggunakan elektroda tungsten untuk menyelesaikan las berkualitas sangat tinggi. Berbeda dengan MIG dan SMAW, elektroda tungsten tidak meleleh dan tidak dikonsumsi oleh suhu yang sangat tinggi dari arc las. Ini membuat TIG mampu melakukan las autogen, yang adalah las tanpa logam pengisi. Dalam halaman kebanyakan, namun, batang logam pengisi “tangan” yang terpisah masih digunakan untuk meningkatkan kekuatan sambungan.
Secara umum, TIG memerlukan operator yang lebih berpengalaman dengan banyak kesabaran. Logam dasar harus dibersihkan secara luar biasa dan sering memerlukan kecepatan perjalanan yang lebih lambat. Ini mungkin layak meski untuk las yang halus, kuat, dan sangat presisi.
Metode Las Mana yang Harus Anda Pilih? Membandingkan 3 Jenis Las Ini
Kami tidak dapat merekomendasikan metode las “terbaik” karena kelebihan yang berbeda membuat semuanya berguna tergantung pada situasi. Memutuskan jenis las mana yang akan digunakan untuk proyek Anda mungkin akan bergantung pada berbagai faktor, tetapi tabel di bawah ini mungkin membantu Anda memutuskan:
| Stick Welding | MIG Welding | TIG Welding |
| Kualitas Las | Bagus, meski pembersihan diperlukan | Bagus | Sangat tinggi |
| Kecepatan Las | Sedang secara keseluruhan karena penggantian konsumsi yang sering. | Lebih cepat daripada stick atau TIG untuk proses berulang. Penggantian konsumsi yang sering akan menurunkan produktivitas. | Biasanya lebih lambat, meski beberapa varian metode menawarkan kecepatan yang ditingkatkan. |
| Potensi Otomatisasi | Tidak dapat diotomatisasi secara efektif. | Sangat kompatibel dengan robot otonom. | Kompatibilitas baik dengan proses robotik untuk meningkatkan produksi. |
| Persyaratan Keterampilan Operator | Sedang | Sedang | Tinggi |
| Kebersihan Logam Dasar | Dapat menampung karat atau cat di area las. | Memerlukan permukaan logam “putih bersih”. | Memerlukan permukaan logam yang sangat bersih. |
| Aplikasi Ideal | Las lapangan dan perbaikan, terutama di area berangin. | Banyak digunakan, tetapi paling sesuai untuk lingkungan terkontrol. Juga proses yang paling mudah diotomatisasi. | Disukai untuk las presisi berkualitas tinggi pada bahan canggih. |
Faktor lain yang perlu dipertimbangkan dapat mencakup hal-hal seperti bahan yang digunakan untuk logam dasar karena bahan berkinerja tinggi biasanya akan mendapat manfaat lebih besar dari penggunaan TIG sementara bahan yang lebih murah dapat dipas dengan mudah dengan stick atau MIG.
Gensun telah bekerjasama dengan operator berpengalaman yang paham tentang ketiga jenis las ini dan dapat menyediakan layanan las yang Anda butuhkan untuk membuat proyek produksi berikutnya Anda sukses.



