Menguasai Finishing Permukaan: Teknik untuk Meningkatkan Kualitas Bagian yang Dipoles
Pemesinan logam atau plastik memainkan peran besar dalam produksi bagian. Dalam banyak kasus, finishing permukaan yang dipoles sudah cukup memadai untuk aplikasi penggunaan akhir, tetapi karena permukaan bagian dipotong, bukan dicetak atau dicetak injeksi, finishing permukaan standar (seperti dipoles) terkadang perlu dimodifikasi untuk tujuan estetika atau fungsional. Ini dapat memerlukan pemesinan yang lebih presisi atau penggunaan proses sekunder.
Mengukur Kekasaran Permukaan
Ukuran kekasaran permukaan yang paling banyak digunakan adalah Ra, atau kekasaran rata-rata permukaan. Ini mengukur simpangan dari permukaan rata-rata dalam micro-inci. Misalnya, permukaan kasar wajan cast iron memiliki Ra sekitar 2,000. Permukaan ultra-halus cermin Teleskop Angkasa Hubble hampir nol (meskipun cacat kurang dari satu puluh bagian rambut manusia ditemukan dan memerlukan perbaikan). Bagian yang dipoles cenderung jatuh di antara dua angka ini.
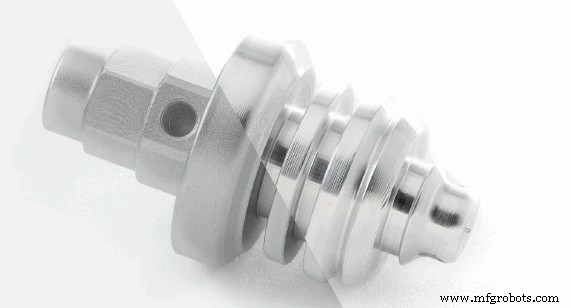
While our standard surface finish will have visible tool marks, additional post-processesing like lapping and graining can produce smoother parts.
Kadang-kadang, kekasaran pada permukaan yang dipoles dapat diterima. Biasanya untuk alasan estetika, permukaan yang lebih kasar dari seperti dipoles disukai. Finishing mat dapat menghilangkan refleksi dan kurang mungkin menampilkan tanda. Namun finishing mat tidak dapat dicapai hanya dengan pemesinan. Untuk itu, Anda memerlukan proses sekunder seperti bead blasting atau tumbling dengan substrat keramik.
Permukaan yang Lebih Halus
Ada beberapa cara berbeda untuk mencapai finishing permukaan yang lebih halus pada bagian yang dipoles. Faktor pertama dalam finishing permukaan ditentukan oleh proses pemesinan itu sendiri, memungkinkan Anda untuk mencapai keseimbangan antara kecepatan dan kehalusan. Jika Anda membutuhkan bagian Anda lebih cepat, harapkan Ra 60 hingga 65. Jika Anda dapat bekerja dengan waktu turnaround yang lebih lama, angka itu turun ke potensi Ra 32.
Apa yang dapat Anda harapkan dari bagian Anda? Kami membuang (debur) tepi pada semua bagian yang dipoles. Semua bagian plastik yang dipoles dibiarkan seperti dipoles, yang dapat meninggalkan tanda alat yang terlihat. Sebagian besar bagian logam, di sisi lain, memberikan lebih banyak pilihan. Penting untuk diingat bahwa bagian yang dipoles dengan presisi sering memiliki tepi tajam dan harus ditangani dengan hati-hati.
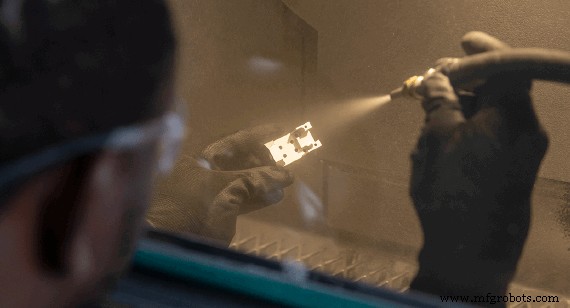
Bead blasting is a common surface finish option for machined parts since it results in a uniform, matte finish.
Jika Anda ingin melihat detail semua spesifikasi desain kami, pedoman pemotongan CNC ini memberikan semua informasi yang Anda butuhkan.
Masih, kekasaran Ra 60 yang lebih tinggi bukanlah apa yang kami biasanya pikirkan sebagai “kasar.” Pada Ra 60, permukaan akan memiliki tanda putaran alat yang terlihat tetapi tidak akan terasa kasar ketika disentuh. Anda memerlukan mikroskop untuk melihat variasi permukaan. Sesekali, tergantung pada aplikasi, jumlah kekasaran ini dapat menyebabkan keausan bertahap pada bagian yang bergerak dan menyebabkan kelemahan di tempat bagian mendapatkan stres. Itu bahkan dapat mengizinkan korosi untuk mendapatkan Basis pada bagian Anda. Itulah tempat proses sekunder masuk.
Finishing Pasca Proses
Proses finishing sekunder sangat penting, dan kami memiliki banyak opsi untuk mencapai tingkat finishing yang ditingkatkan pada bagian yang dipoles. Permukaan yang dipoles biasanya dihaluskan dengan graining atau lapping. Keduanya serupa tetapi menggunakan peralatan yang berbeda. Dalam kedua kasus, bagian ditarik berulang kali melalui serangkaian abrasif yang semakin halus hingga kehalusan permukaan yang diinginkan dicapai. Tergantung pada berapa banyak langkah yang diterapkan, graining dapat mencapai finishing permukaan akhir antara Ra 4 dan 32. Lapping dapat menghasilkan permukaan Ra antara 2 dan 16. Tidak harus mengejutkan bahwa lapping adalah proses yang digunakan untuk menghasilkan cermin teleskop astronomis presisi. Meskipun ada tumpang tindih dalam kehalusan relatif yang dapat dicapai oleh graining atau lapping, ada berbagai faktor, termasuk harga, yang dapat membuat salah satu atau yang lain menjadi proses pilihan Anda.
Seperti bagian logam, bagian plastik yang dipoles dapat menggunakan berbagai proses untuk menyesuaikan finishing permukaannya. Waspadalah bahwa bagian plastik dapat rusak oleh bead blasting, tetapi jika Anda bersedia menerima risiko itu, itu dapat dilakukan. Biasanya, jika finishing mat diperlukan pada bagian plastik, cetak injeksi digunakan sehingga cetakan logam itu sendiri di bead blasted untuk memberikan finishing yang lebih kasar pada bagian yang dihasilkan.
Untuk finishing yang lebih bersinar, bagian plastik yang dipoles dapat dikilap menggunakan wet-sanding. Seperti graining logam, grit yang semakin halus diterapkan hingga finishing yang diinginkan dicapai. Ada satu metode perawatan lain untuk meluruskan permukaan plastik yang dipoles, khususnya plastik transparan dalam aplikasi optik. Pemesinan, bahkan dengan alat halus, biasanya akan membuat permukaan plastik transparan menjadi kabur, sesuatu yang tidak dapat diterima jika bagian itu seperti lensa. Dalam kasus tersebut, flame polishing menerapkan panas yang cukup untuk meratakan “bukit dan lembah” yang merambat cahaya pada permukaan bagian. Ini memungkinkan cahaya melewati bagian sebagaimana mestinya, alih-alih tersebar oleh “geografi” mikroskopik permukaannya. Bagi mata telanjang, penampilan bagian akan berubah dari kabur menjadi jelas.
Apapun finishing yang diinginkan dari bagian yang dipoles Anda—apakah lebih mat atau lebih bersinar daripada “seperti dipoles”—ada beberapa cara untuk mencapainya. Ini dapat mencakup pilihan proses pemesinan itu sendiri atau menggunakan proses sekunder. Pendekatan terbaik untuk bagian apa saja tergantung pada aplikasi, waktu, volume produksi, anggaran, dan finishing yang tepat yang Anda butuhkan. Karena perubahan pada bagian yang dipoles dapat dilakukan dengan cukup cepat, Anda mungkin dapat mencoba beberapa opsi dan melihat mana yang paling baik untuk Anda. Penawaran interaktif kami dengan umpan balik manufacturability menyediakan informasi yang berguna dalam membuat keputusan itu, tetapi terkadang Anda mungkin memerlukan bantuan dari insinyur dukungan kami untuk menyempitkan pilihan Anda. Kami di sini untuk membantu.
Jika Anda ingin melihat detail tentang opsi finishing kami, unduh Panduan Gratis Finishing Permukaan untuk Pemesinan CNC kami.



