Desain Boss Cetak Injeksi: Menseimbangkan Kekuatan dan Sukses Cetak
Bagian cetak injeksi adalah pilihan yang baik untuk produk volume sedang hingga tinggi. Ketika desain mencakup boss plastik cetak, Anda dapat mencapai solusi hemat biaya yang menyelaraskan komponen dan memberikan titik pemasangan yang kuat untuk pengait dan casing. Namun, desain dan penempatan boss yang hati-hati sangat penting untuk menghindari cacat kosmetik dan memastikan kinerja struktural yang andal.
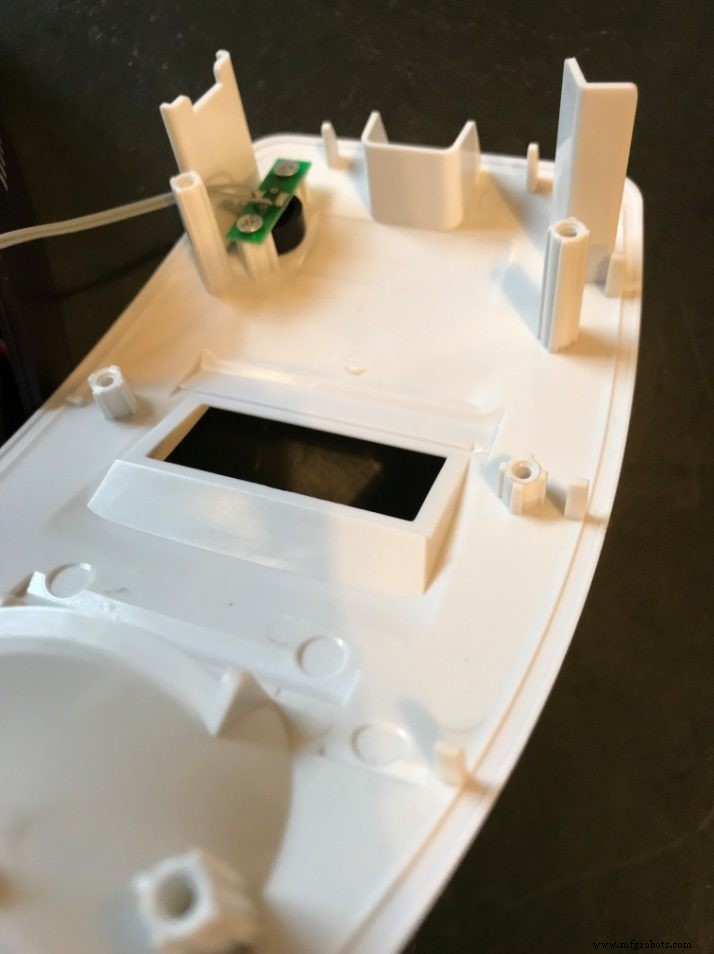
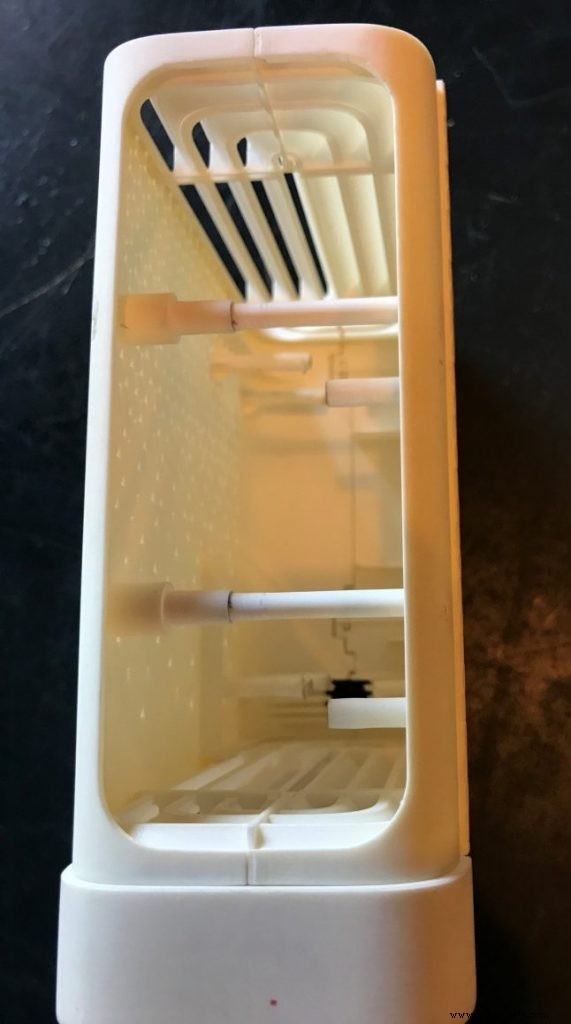
Boss sangat menyederhanakan jumlah bagian dan pemasangan dari analyzer darah titik layanan ini, tetapi desain yang hati-hati mencegah fitur internal menyebabkan bercak di sisi lain tutup atas.
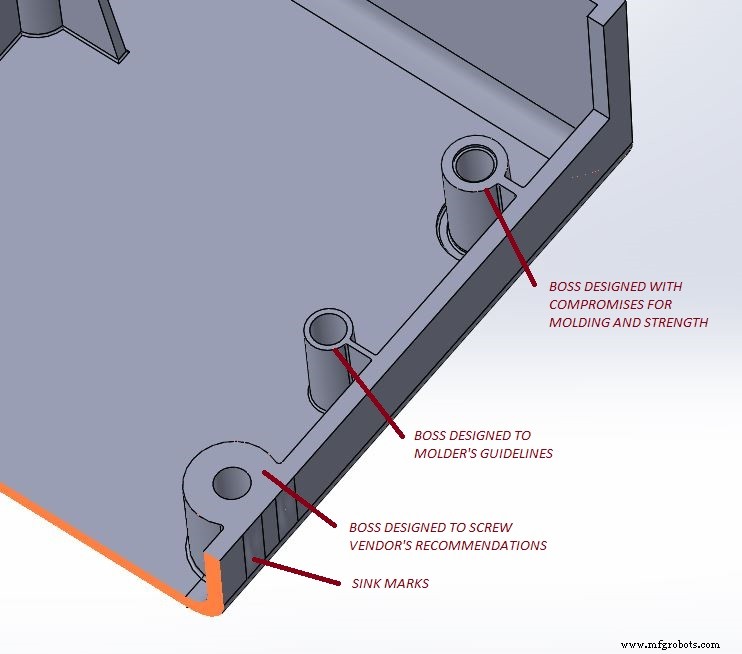
Banyak panduan desain ada untuk membuat boss, namun mereka sering bertentangan. Rekomendasi bervariasi menurut pabrikan, kontraktor cetak, tim pemasangan, atau desainer industri. Kunci adalah menggabungkan perspektif ini menjadi boss yang berfungsi tanpa memperkenalkan cacat kosmetik yang terlihat. Mencapai keseimbangan ini memerlukan kolaborasi antara insinyur mekanik dan mitra cetak injeksi, yang akan menyempurnakan proses dan memastikan kualitas bagian.
Tiga boss yang menunjukkan rentang rekomendasi.
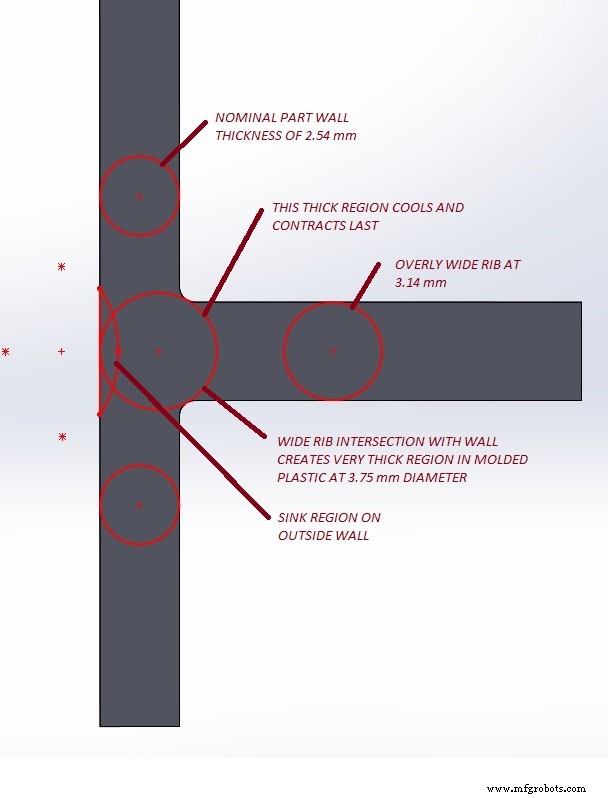
Mengapa boss terkadang gagal? Boss yang terlalu besar atau posisi yang buruk dapat menciptakan tanda rongak pada permukaan kosmetik kunci. Dalam cetak injeksi, rongak terjadi ketika bagian plastik yang tebal—biasanya di persimpangan fitur internal dan dinding luar—pendingin lebih lambat dari material di sekitarnya. Inti yang pendingin lambat menyusut terhadap plastik yang sudah kaku, menghasilkan cekungan, stres permukaan, dan terkadang pergok. Cacat ini juga dapat menghalangi pengisian cetakan yang tepat, mengarah pada cacat tambahan.
Potongan melintang persimpangan dinding dalam bagian cetak injeksi menunjukkan area tebal yang pendingin lebih lambat.
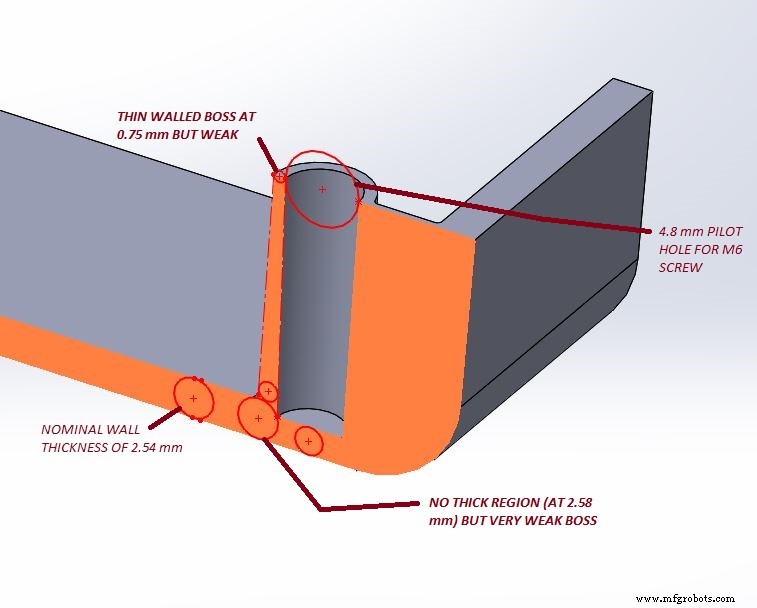
Sebaliknya, boss yang terlalu kecil mungkin mudah dicetak tetapi gagal memegang pengait, mengakibatkan komponen longgar atau bahkan penolakan bagian. Boss harus menyediakan ketebalan dinding yang cukup untuk menyerap gaya pemasangan dan mendukung pengait beruta. Jika material terlalu tipis, ia dapat cold-flow selama pemasangan, mengakibatkan longgar atau kegagalan beban beban.
Boss yang sempurna untuk cetak tetapi tidak cukup untuk kekuatan perselisihan.
Selain itu, boss memerlukan sirip untuk memungkinkan pelepasan dari cetakan baja. Dinding diameter luar tumbuh di dasar, sering dengan fillet kecil untuk pelepasan yang halus. Lakukan boss sebagai tulang bulat: ketebalan dindingnya harus sekitar 50–60 % dari ketebalan dinding nominal bagian di sekitarnya untuk mencegah rongak. Mencapai rasio ini sambil masih menyediakan cukup material untuk persilangan yang kuat adalah inti tantangan.
Untuk baut dalam plastik, disarankan kedalaman penetrasi uretan beruta 2 hingga 2,5 kali diameter baut nominal. Penetrasi yang lebih tinggi ini mengakomodasi kekuatan geser plastik yang biasanya lebih rendah dibandingkan logam. Kedalaman uretan yang tepat menyebarkan stes persilangan dan meningkatkan daya tahan.
Untuk menyelaraskan kekuatan dengan kemudahan cetak, pertimbangkan strategi desain yang telah terbukti berikut:
Kurangi diameter luar boss relatif dengan rekomendasi pabrikan, menjaga ketebalan dinding dekat dengan plastik di sekitarnya.
Terapkan sirip minimal pada permukaan dalam sambil mempertahankan dasar yang halus dan dilengkapi fillet.
Letakkan boss jauh dari dinding luar kritis untuk menghindari volume persimpangan besar.
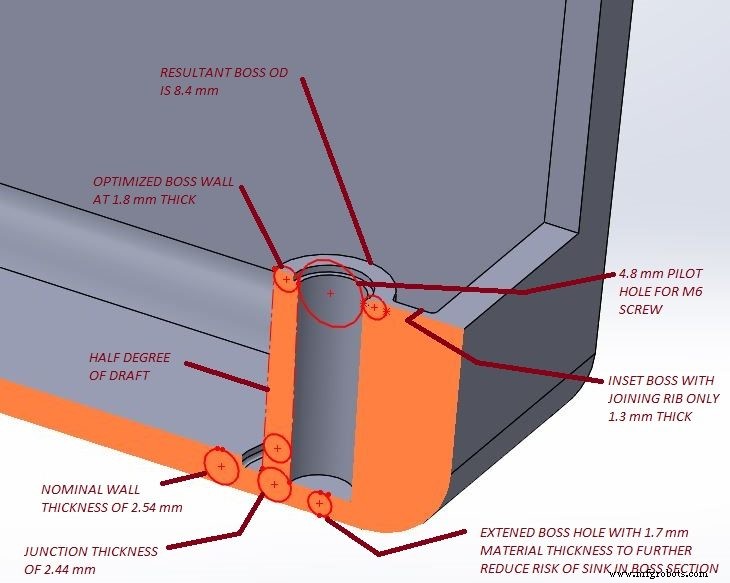
Kedalamankan bor pilot sekitar 30 % dari ketebalan dasar nominal, yang mengurangi area persimpangan dan memungkinkan dinding boss yang lebih tebal.
Sertakan terowongan dangkal di dasar boss untuk lebih membatasi bagian tebal.
Gunakan boss yang lebih tinggi dan dirancang dengan baik dengan dinding pendaratan yang ditutupi oleh bagian slip-over yang berdekatan untuk kekuatan tambahan.
Desain boss yang dioptimalkan untuk bagian cetak injeksi, menyeimbangkan kekuatan dan pertimbangan cetak.
Teknik ini menjaga boss dalam rentang ketebalan dinding yang aman (50–67 % dari nominal), meningkatkan penetrasi uretan, dan meminimalkan risiko rongak. Selama produksi pertama, evaluasi kinerja boss dan baut; perubahan campuran plastik atau penyesuaian desain dapat diatasi dengan menyesuaikan pin cetakan atau menambahkan material—tindakan yang umumnya sederhana dan murah.
Bahkan boss baut yang sangat panjang dapat dicapai dengan kolaborasi yang erat dengan cetakan. bagian yang ditampilkan dibuat dari file 3D, menghasilkan bagian cetak injeksi artikel pertama dalam tangan dalam kurang dari lima minggu.
Akhirnya, persyaratan setiap bagian menentukan keseimbangan optimal. Komponen fungsional yang tidak terlihat dapat mentolerir cacat kosmetik ringan asalkan tidak membahayakan kekuatan. Dengan bekerja sama erat dengan mitra cetak—menyesuaikan waktu siklus, pendingin, dan parameter proses—Anda dapat menghilangkan rongak kecil dan menyempurnakan bagian untuk memenuhi tujuan estetika dan mekanis.
Untuk penjelasan lebih mendalam, lihat Bagian 1, Bagian 2, dan Bagian 4.