Desain Cetak Injeksi – Bagian 2: Memahami dan Menghilangkan Tanda Rongak
Dalam pengembangan produk, bagian cetak injeksi yang sempurna esensial bagi daya tarik estetika dan produksi yang efisien. Tanda rongak yang mencolok pada permukaan A depan bagian awal dapat mengancam permukaan glos dan menunda peluncuran. Alih-alih menyembunyikan cacat dengan logo badge, solusi yang lebih efektif terletak pada desain cetakan dan geometri bagian.
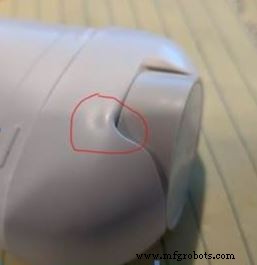
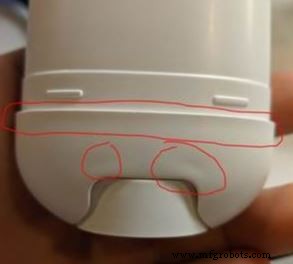
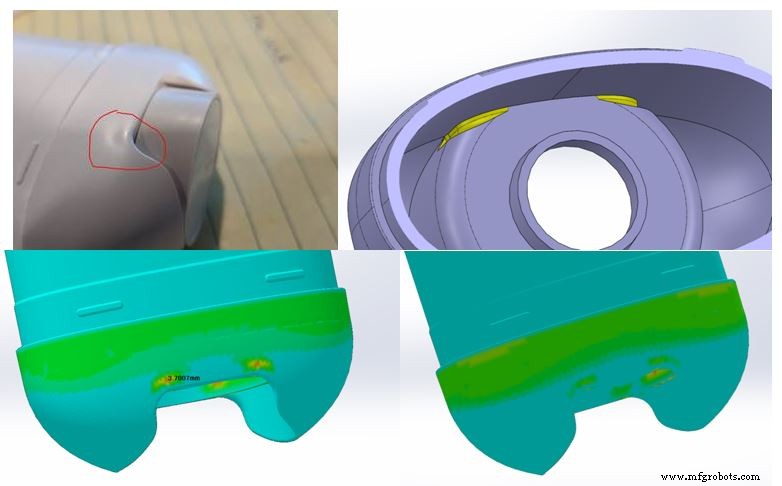
Tanda rongak pada permukaan kosmetik produk dispenser konsumen.
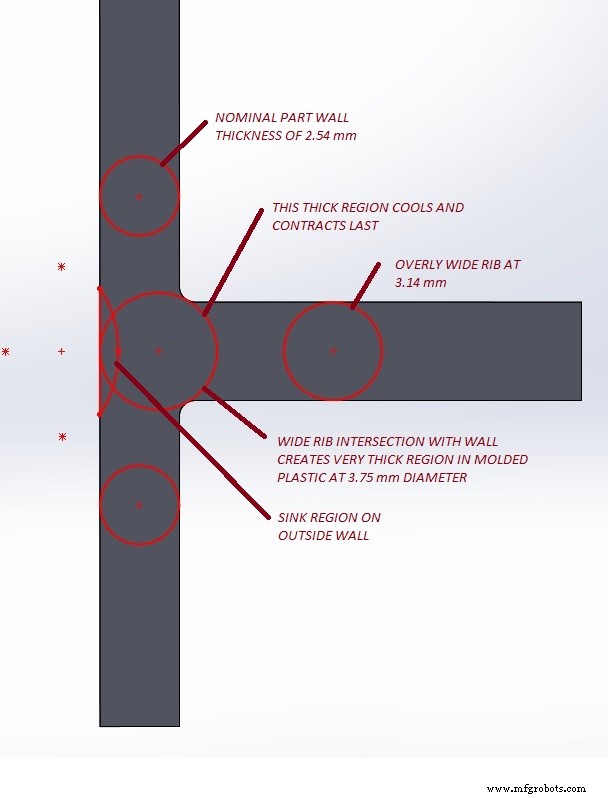
Tanda rongak timbul dari pendinginan yang berbeda pada bagian tebal, seperti di mana tulang atau boss internal bertemu dengan dinding. Inti area tebal pendingin terakhir, menarik material ke dalam dan menciptakan cekungan di sisi yang berseberangan. Efek paling terlihat pada permukaan halus dan glos serta warna plastik gelap.
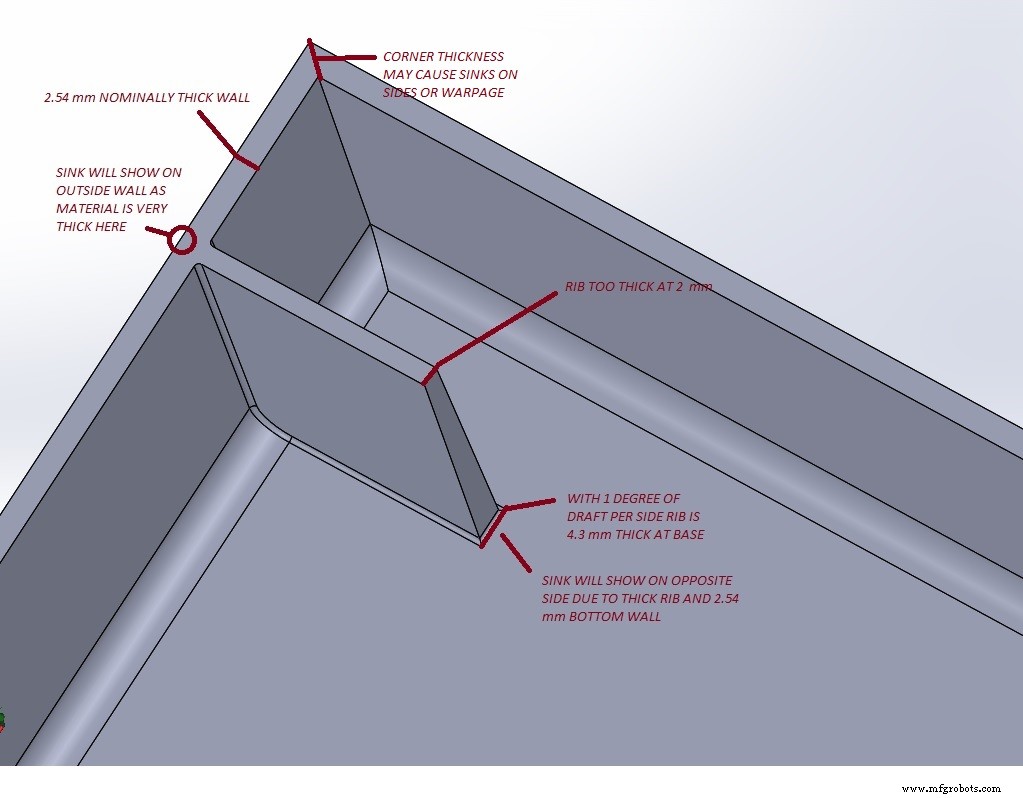
Zona yang rentan terhadap rongak pada bagian yang dirancang dengan fitur berlebihan.Area tebal pendingin terakhir, menarik material dan menyebabkan rongak pada permukaan luar.
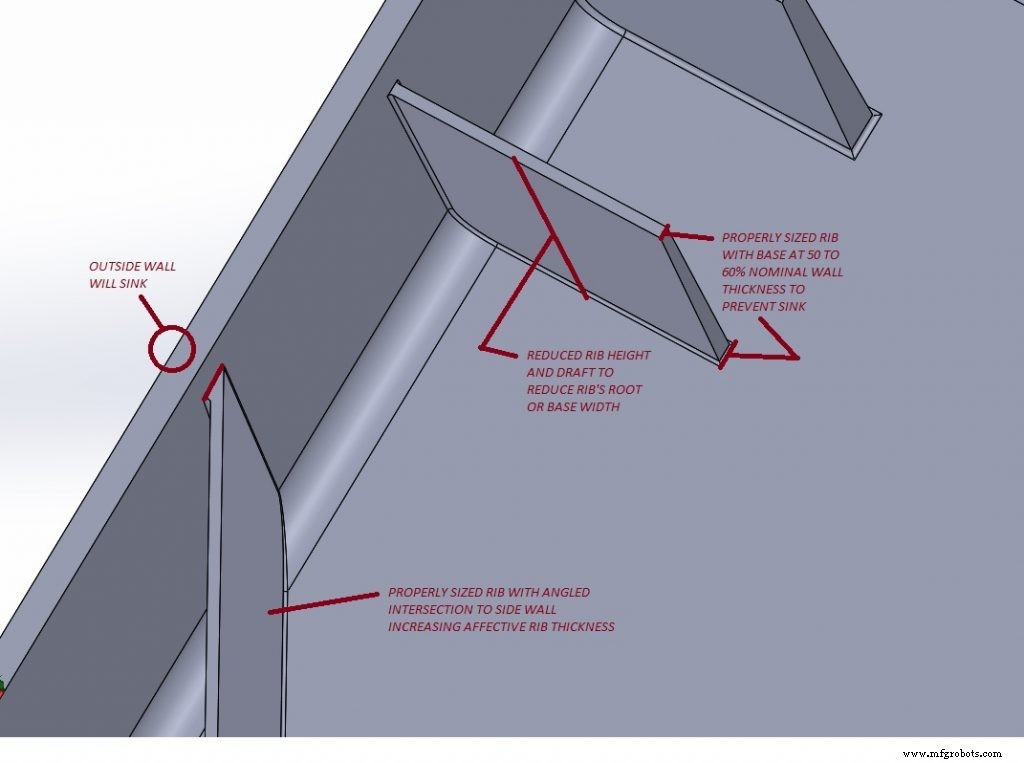
Persimpangan antara dua dinding luar atau permukaan bersudut juga dapat menyebabkan rongak, terutama ketika tulang bertemu dinding di sudut tajam. Aturan umum adalah menjaga ketebalan dinding dan tulang internal pada 50-60 % dari ketebalan dinding luar nominal. Ini mengurangi kemungkinan area tebal dan cacat rongak yang dihasilkan.
Tulang yang proper sized (55 % dinding nominal) dapat menghasilkan rongak ketika bertemu dinding luar di sudut, menciptakan potongan melintang yang lebih besar.
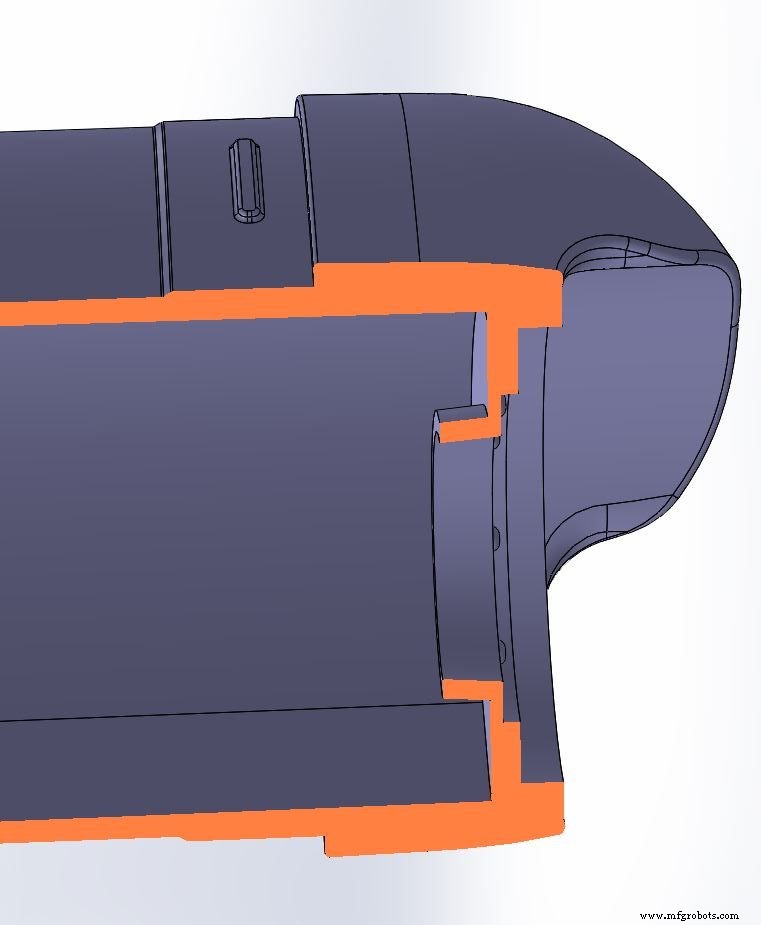
Bentuk kompleks sering menyembunyikan transisi kritis, membuat bagian sulit terdeteksi sejak dini. Dalam kasus dasar tabung dispenser putih, desain tampak sederhana, tetapi lubang counterbore di bawah untuk jempol baut memperkenalkan persimpangan dinding bersudut yang menghasilkan tanda rongak terlihat. Analisis potongan melintang mengungkapkan konvergensi fitur yang meningkatkan ketebalan dinding lokal.
Potongan melintang dasar menunjukkan banyak fitur yang menciptakan bagian tebal yang menyebabkan tanda rongak eksternal.
Fitur ini sulit dimodifikasi tanpa mengorbankan ukuran padat dan fungsional produk. Namun, menambahkan fitur inti halus—light coring—mengurangi material di persimpangan dinding dan mengurangi rongak.
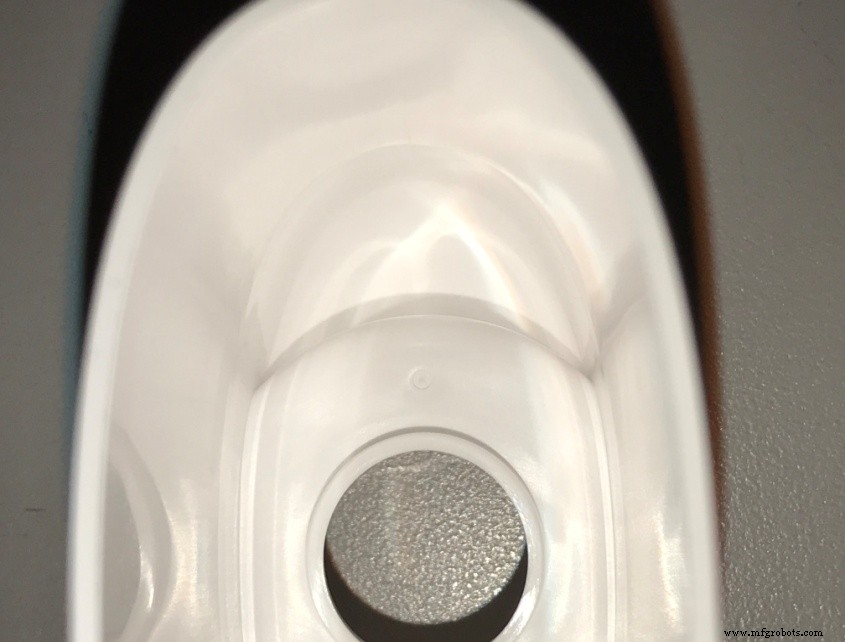
Sebelum coring ditambahkan.
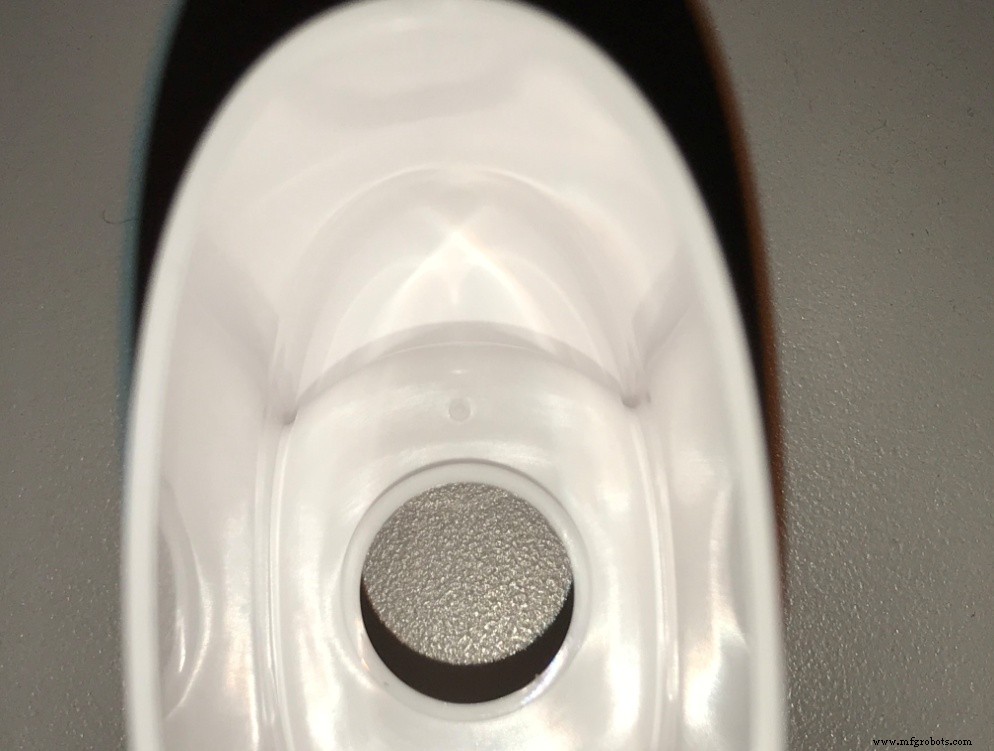
Setelah: Pengurangan material di persimpangan dinding.
Coring tambahan (kanan atas) mengurangi area tebal. Plot analisis ketebalan mengonfirmasi perbaikan.
Disatukan dengan waktu siklus yang lebih lama untuk pendinginan yang menyeluruh dan penyesuaian proses, hasilnya adalah bagian yang sempurna dan fungsional. Kolaborasi erat antara insinyur desain dan pembuat cetakan terbukti esensial untuk menyelesaikan masalah ini dengan cepat.
Badan (atau boss) menantang lainnya. Seperti tulang kerucut, mereka harus menyeimbangkan kekuatan, kesesuaian dengan baut beruta, dan ketebalan minimum untuk menghindari rongak. Kami akan menjelajahi desain boss dalam posting mendatang.
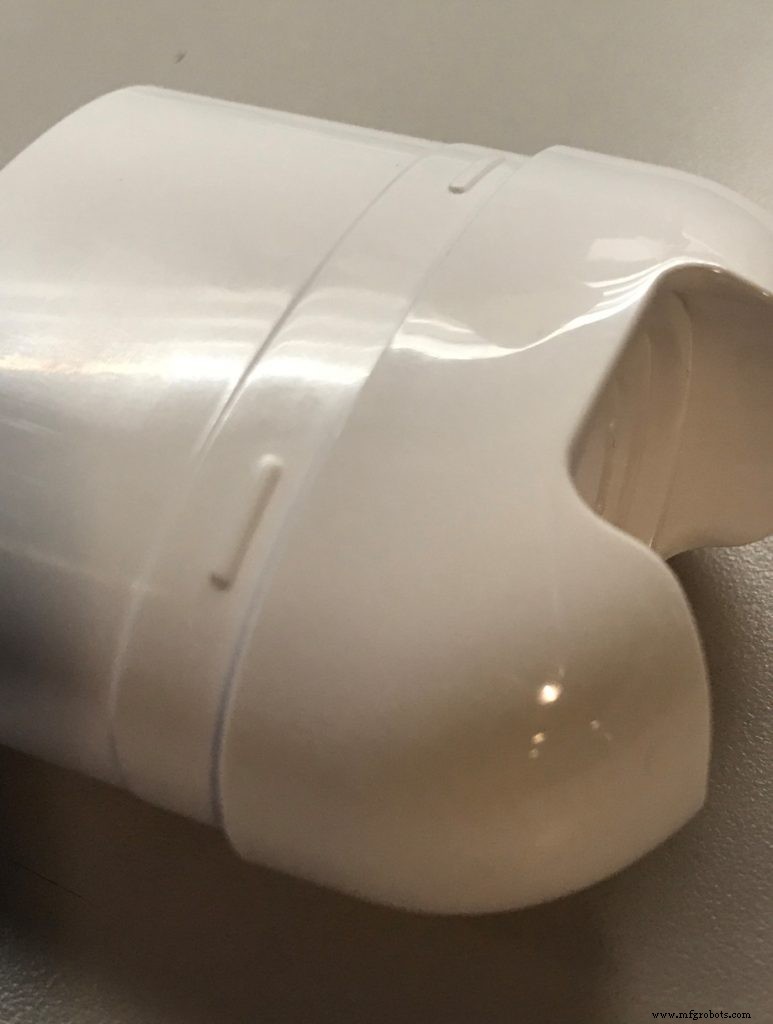
Tanda rongak telah dihilangkan dari bagian cetak injeksi ini.
Dengan menerapkan praktik desain cetak injeksi yang baik dan alat CAD 3D canggih, desainer dapat meminimalkan risiko tanda rongak dan cacat kosmetik lainnya. Bekerja sama erat dengan pembuat cetakan memastikan bagian berkualitas tinggi yang menarik secara visual dan memenuhi persyaratan fungsional, memperpendek waktu ke pasar.
Poin utama: jaga dinding dan tulang internal dalam 50-60 % dari ketebalan nominal, minimalkan persimpangan tajam, pertimbangkan perubahan sirip kecil untuk mengurangi variasi ketebalan, dan gunakan alat analisis ketebalan CAD. Bekerjasama dengan cetakan sejak awal dan ulangi pada dua artikel pertama untuk menyempurnakan desain dan proses.