Helikopter: Pesawat Putar Balok Serbaguna untuk Terbang Vertikal dan Hover Presisi
Latar Belakang
Helikopter diklasifikasikan sebagai pesawat putar balok, dan putar baloknya umumnya disebut main rotor atau cukup rotor. Berbeda dengan pesawat balok tetap yang lebih umum seperti biplan olahraga atau penumpang udara, helikopter mampu langsung mendarat dan start vertikal; ia juga dapat hover di posisi tetap. Fitur-fitur ini menjadikannya ideal untuk digunakan di tempat di mana ruang terbatas atau di mana kemampuan hover di atas area yang tepat diperlukan. Saat ini, helikopter digunakan untuk menabur pangan, menerapkan pestisida, mengakses daerah terpencil untuk pekerjaan lingkungan, mengirimkan barang ke pekerja di platform minyak laut terpencil, mengambil foto, mengacara film, menyelamatkan orang yang terjebak di tempat yang sulit diakses, mengangkut korban kecelakaan, dan memadamkan api. Selain itu, mereka memiliki banyak aplikasi intelijen dan militer.
Banyak orang telah berkontribusi pada konsep dan pengembangan helikopter. Ide ini tampaknya berasal dari bionik, artinya berasal dari upaya untuk menyesuaikan fenomena alami—dalam hal ini, buah berputar, bifurkat pohon maple—ke dalam desain mekanis. Upaya awal meniru benang maple menghasilkan whirligig, mainan anak-anak yang populer di Tiongkok serta di Eropa Abad Tengah. Pada abad ke-15, Leonardo da Vinci, pelukis, pemahat, arsitek, dan insinyur Italia yang terkenal, menggambar mesin terbang yang mungkin didasarkan pada whirligig. Sketsa helikopter yang terselanjutnya berasal dari awal abad ke-19, ketika ilmuwan Inggris Sir George Cayley menggambar pesawat twin-rotor dalam catatannya. Pada awal abad ke-20, Prancis Paul Cornu berhasil mengangkat dirinya dari tanah selama beberapa detik dalam helikopter awal. Namun, Cornu dibatasi oleh masalah yang sama yang akan terus mengepung semua desainer awal selama beberapa dekade: tidak ada yang telah menciptakan mesin yang dapat menghasilkan dorongan vertikal cukup untuk mengangkat helikopter dan beban signifikan (termasuk penumpang) dari tanah.
Igor Sikorsky, insinyur Rusia, membangun helikopter pertamanya pada tahun 1909. Ketika prototype ini dan penerusnya pada tahun 1910 tidak berhasil, Sikorsky memutuskan bahwa ia tidak dapat membangun helikopter tanpa bahan dan uang yang lebih canggih, jadi ia memindahkan perhatiannya ke pesawat. Selama Perang Dunia I, insinyur Hungaria Theodore von Karman membangun helikopter yang, ketika diikat, mampu hover selama waktu yang lama. Beberapa tahun kemudian, Spanyol Juan de la Cierva mengembangkan mesin yang disebutnya autogiro sebagai respons terhadap kecenderungan pesawat konvensional kehilangan daya mesin dan jatuh saat mendarat. Jika ia dapat merancang pesawat di mana lift dan dorongan (kecepatan maju) adalah fungsi terpisah, Cierva berteori, ia dapat mengatasi masalah ini. Autogiro yang kemudian ia temukan menggabungkan fitur dari helikopter dan pesawat, meskipun mirip dengan yang terakhir. Autogiro memiliki rotor yang berfungsi seperti angin pintu. Setelah diatur bergerak dengan berjalan di tanah, rotor dapat menghasilkan lift tambahan; namun, autogiro didorong terutama oleh mesin pesawat konvensional. Untuk menghindari masalah mendarat, mesin dapat dicabut dan autogiro dibawa dengan lembut ke istirahat oleh rotor, yang akan berhenti berputar secara bertahap saat mesin mencapai tanah. Populer pada tahun 1920-an dan 1930-an, autogiro berhenti diproduksi setelah perbaikan helikopter konvensional.
Helikopter akhirnya disempurna oleh Igor Sikorsky. Kemajuan dalam teori aerodinamika dan bahan bangunan telah terjadi sejak upaya awal Sikorsky, dan pada tahun 1939, ia meluncur dari tanah dalam helikoper operasional pertamanya. Dua tahun kemudian, desain yang ditingkatkan memungkinkan ia tetap terbang selama satu jam setengah, mencatat rekor dunia untuk penerbangan helikopter berkelanjutan.
Helikopter digunakan militer segera setelah diperkenalkan. Meskipun tidak digunakan secara luas selama Perang Dunia II, medan hutan di Korea dan Vietnam memicu penggunaan helikopter yang luas selama kedua perang tersebut, dan perbaikan teknologis menjadikannya alat yang berharga selama Perang Teluk Persia juga. Dalam beberapa tahun terakhir, namun, industri swasta mungkin telah memberikan peningkatan terbesar dalam penggunaan helikopter, karena banyak perusahaan mulai mengangkut eksekutif mereka melalui helikopter. Selain itu, layanan shuttle helikopter telah berkembang, terutama di sepanjang koridor urban Amerika Serikat bagian Utara Timur. Namun, di kalangan sipil, helikopter tetap paling dikenal untuk kegunaan medis, penyelamatan, dan bantuan daruratnya.
Desain
Daya helikopter berasal dari mesin piston atau gas turbine (terkini, yang terakhir mendominasi), yang memutar poros rotor, menyebabkan rotor berputar. Sementara pesawat standar menghasilkan dorongan dengan mendorong udara di belakang sayapnya saat bergerak maju, rotor helikopter mencapai lift dengan mendorong udara di bawahnya ke bawah saat berputar. Lift proporsional terhadap perubahan momentum udara (massa kali kecepatannya): semakin besar momentum, semakin besar lift.
Sistem rotor helikopter terdiri dari antara dua dan enam blade yang dilekatkan pada hub pusat. Biasanya panjang dan sempit, blade berputar relatif lambat, karena ini meminimalkan jumlah daya yang diperlukan untuk mencapai dan memelihara lift, dan juga karena membuat pengendalian kendaraan lebih mudah. Meskipun helikopter umum yang ringan sering memiliki main rotor dua blade, pesawat yang lebih berat mungkin menggunakan desain empat blade atau dua main rotor terpisah untuk menampung beban berat.
Untuk mengarahkan helikopter, pilot harus menyesuaikan pitch blade, yang dapat diatur tiga cara. Dalam sistem collective, pitch semua blade yang dilekatkan pada rotor identik; dalam sistem cyclic, pitch setiap blade dirancang untuk berfluktuasi saat rotor berputar, dan sistem ketiga menggunakan kombinasi keduanya. Untuk menggerakkan helikopter ke arah mana pun, pilot memindahkan tuas yang menyesuaikan pitch kolektif dan/atau stik yang menyesuaikan pitch siklus; mungkin juga perlu meningkatkan atau mengurangi kecepatan.
Berbeda dengan pesawat, yang dirancang untuk meminimalkan volume dan timbulan yang akan membebatkan pesawat dan menghambat aliran udara di sekitari, helikopter tidak dapat menghindari drag yang tinggi. Jadi, desainer tidak menggunakan sistem landing gear retráctile yang akrab bagi orang yang telah melihat pesawat start atau mendarat—keuntungan aerodinamis dari sistem tersebut akan secara proporsional tidak signifikan untuk helikopter. Secara umum, landing gear helikopter jauh lebih sederhana daripada pesawat. Sementara yang terakhir membutuhkan runway panjang untuk mengurangi kecepatan maju, helikopter hanya perlu mengurangi lift vertikal, yang dapat dilakukan dengan hover sebelum mendarat. Jadi, mereka bahkan tidak memerlukan absorber getas: landing gear biasanya terdiri hanya dari roda atau ski, atau keduanya.
Salah satu masalah yang terkait dengan blade rotor helikopter terjadi karena aliran udara sepanjang setiap blade berbeda secara luas. Ini berarti lift dan drag fluktuasi untuk setiap blade selama siklus putaran, sehingga memberikan pengaruh tidak stabil pada helikopter. Masalah terkait terjadi karena, saat helikopter bergerak maju, lift di bawah blade yang memasuki aliran udara pertama kali tinggi, tetapi di bawah blade di sisi seberang rotor rendah. Efek neto dari masalah ini adalah untuk menstabilkan helikopter. Biasanya, cara untuk mengkompensasi variasi tidak terduga dalam lift dan drag adalah dengan membuat blade fleksibel yang terhubung ke rotor melalui sendi. Desain ini memungkinkan setiap blade untuk bergerak ke atas atau ke bawah, menyesuaikan dengan perubahan lift dan drag.
Torque, masalah lain yang terkait dengan fisika sayap berputar, menyebabkan fuselage helikopter (kabin) berputar ke arah berlawanan dari rotor, terutama saat helikopter bergerak pada kecepatan rendah atau hover. Untuk mengimbangi reaksi ini, banyak helikopter menggunakan tail rotor, blade yang terbuka atau ducted fan yang dipasang di ujung tail boom yang biasanya terlihat pada pesawat ini. Cara lain untuk mengatasi torque adalah dengan memasang dua rotor, yang dilekatkan pada mesin yang sama tetapi berputar ke arah berlawanan, sementara desain ketiga, lebih hemat ruang, menampilkan twin rotor yang terselubung, seperti pengocok telur. Alternatif lainnya telah diteliti, dan setidaknya satu desain NOTAR (tanpa tail rotor) telah diperkenalkan.
Bahan Baku
Airframe, atau struktur dasar, helikopter dapat terbuat dari logam atau bahan komposit organik, atau kombinasi keduanya. Kebutuhan performa yang lebih tinggi akan cenderung membuat desainer menyukai komposit dengan rasio kekuatan-berat yang lebih tinggi, seringkali epoxy (resin) yang diukir dengan kaca, aramid (serat nylon yang kuat dan fleksibel), atau karbon fiber. Biasanya, komponen komposit terdiri dari banyak lapisan fiber yang terinfusi resin, dilekatkan untuk membentuk panel halus. Substruktur pipa dan lembar logam biasanya terbuat dari aluminium, meskipun stainless steel atau titanium terkadang digunakan di area yang tunduk pada stres atau panas lebih tinggi. Untuk memudahkan pemegangan selama proses manufaktur, pipa struktural sering diisi dengan natrium silikat cair. Blade rotary wing helikopter biasanya terbuat dari resin yang diukir fiber, yang dapat dilekatkan secara adesif dengan lapisan lembar logam eksternal untuk melindungi tepi. Kaca depan dan jendela helikopter dibentuk dari lembar polycarbonate.
Proses Manufaktur
 Igor Sikorsky menerbangkan pesawatnya, VS-300, dekat tanah dalam demonstrasi tahun 1943 ini.
Pada tahun 1939, seorang imigran Rusia ke Amerika Serikat menguji apa yang akan menjadi prototype terkenal untuk helikopter seterusnya. Sebelumnya produsen pesawat yang sukses di tanah natalnya, Igor Sikorsky melarikan diri dari revolusi tahun 1917, tertarik ke Amerika Serikat oleh kisah Thomas Edison dan Henry Ford.
Sikorsky segera menjadi produsen pesawat yang sukses di tanah terpenjaminya. Namun, impiannya adalah penerbangan rotary wing dengan start dan mendarat vertikal. Ia bereksperimen selama lebih dari dua puluh tahun dan akhirnya, pada tahun 1939, melakukan penerbangan pertama dalam pesawat yang disebut VS 300. Diikat ke tanah dengan tali panjang, pesawatnya tidak terbang lebih tinggi dari 50 kaki dari tanah pada beberapa penerbangannya pertama. Bahkan saat itu, ada masalah: pesawat terbang ke atas, bawah, dan samping, tetapi tidak ke depan. Namun, teknologi helikopter berkembang begitu cepat sehingga beberapa sudah digunakan oleh pasukan AS selama Perang Dunia II.
Helikopter berkontribusi secara langsung pada setidaknya satu teknologi produksi revolusioner. Saat helikopter semakin besar dan lebih kuat, perhitungan presisi yang diperlukan untuk merancang blade, yang memiliki persyaratan yang ketat, meningkat secara eksponensial. Pada tahun 1947, John C. Parsons dari Traverse City, Michigan, mulai mencari cara untuk mempercepat rekayasa blade yang diproduksi oleh perusahaan mereka. Parsons menghubungi International Business Machine Corp. dan meminta untuk mencoba salah satu main frame komputer kantor baru mereka. Pada tahun 1951, Parsons bereksperimen dengan membiarkan perhitungan komputer benar-benar mengarahkan mesin perkakas. Ide-ide akhirnya dikembangkan menjadi industri mesin perkakas komputer-numerical-control (CNC) yang telah merevolusi metode produksi modern.
William S. Pretzer
Airframe: Preparing the tubing
- 1 Setiap bagian pipa individual dipotong oleh mesin potong pipa yang dapat diatur dengan cepat untuk menghasilkan panjang yang berbeda, presisi, dan jumlah batch yang ditentukan. Pipa yang membutuhkan lengkungan sudut dibentuk ke sudut yang tepat dalam mesin lengkungan yang menggunakan alat yang dapat ditukarkan untuk diameter dan ukuran yang berbeda. Untuk selain lengkungan kecil, pipa diisi dengan natrium silikat cair yang mengeras dan menghilangkan kerutan dengan menyebabkan pipa melengkung sebagai bat padat. water glass yang disebut kemudian dihilangkan dengan menempatkan pipa yang telah dilengkungkan dalam air mendidih, yang melelehkan bahan di dalam. Pipa yang harus dilengkung untuk cocok dengan kontur fuselage dipasang di mesin stretch forming, yang meregangkan logam ke dalam bentuk kontur yang tepat. Selanjutnya, detail pipa dikirim ke bengkel mesin di mana mereka dipegang dalam klamp sehingga ujungnya dapat diproses ke sudut dan bentuk yang diperlukan. Pipa kemudian di-deburring (proses di mana anyaman atau sirip yang tersisa setelah pemesinan awal digosok) dan diperiksa untuk retakan.
- 2 Gusset (plate penguat atau braket) dan detail penguat logam lainnya diproses dari plate, sudut, atau profil ekstrusi dengan routing, shearing, blanking, atau memotong. Beberapa detail yang krusial atau kompleks dapat diukir atau dicetak investasi. Proses terakhir melibatkan injeksi wax atau alloy dengan titik leleh rendah ke dalam cetakan atau mat. Setelah cetakan terbentuk, celupan dalam logam cair sebanyak kali yang diperlukan untuk mencapai ketebalan yang diinginkan. Setelah bagian kering, dipanaskan sehingga wax atau alloy akan meleleh dan dapat dicetak. Dipanaskan pada suhu yang lebih tinggi untuk memurnikan dan ditempatkan dalam kotak cetakan di mana didukung oleh pasir, cetakan kemudian siap untuk membentuk logam cair menjadi bagian penguat. Setelah dilepas dan dingin, bagian-bagian ini kemudian diproses akhir dengan metode standar sebelum di-deburring sekali lagi.
- 3 Pipa dibersihkan secara kimiawi, dipasang dalam fixture subassembly, dan di-lastik MIG (metal-arc inert gas). Dalam proses ini, elektroda kawat kecil diumpankan melalui boras las, dan gas inert, shielding (biasanya argon atau helium) dilewatkan melalui nozel di sekitarnya; pipa digabungkan dengan melelehkan kawat. Setelah las, subassembly di-stress relieved—dipanaskan pada suhu rendah sehingga logam dapat memulihkan elasticitas yang hilang selama proses pembentukan. Akhirnya, las diperiksa untuk cacat.
Forming sheet metal details
- 4 Lembar logam, yang membentuk bagian lain dari airframe, pertama kali dipotong menjadi blank (potongan yang ditetapkan ukurannya untuk pekerjaan selanjutnya) oleh abrasive water-jet, blanking dies, atau routing. Blank aluminium dipanaskan untuk annealing (memberikan struktur seragam, bebas stres yang akan meningkatkan kelembutannya). Blank kemudian didinginkan hingga ditempatkan dalam dies tempat akan ditekan ke dalam bentuk yang tepat. Setelah pembentukan, detail lembar logam di-age ke kekuatan penuh dan di-trim oleh routing ke bentuk dan ukuran akhir.
- 5 Bagian lembar logam dibersihkan sebelum dirivet atau dilekatkan secara adesif. Bagian aluminium dan subassembly yang di-lastik dapat di-anodized (dirawat untuk menebalkan film oksida pelindung di permukaan aluminium), yang meningkatkan resistensi korosi. Semua bagian logam dibersihkan secara kimiawi dan dicat primer, dan sebagian besar menerima finishing cat dengan penyemprotan dengan epoksi atau lapisan tahan lama lainnya.
Making the cores of composite components
- 6 Cores, bagian sentral dari komponen komposit, terbuat dari Nomex (merek aramid yang diproduksi oleh Du Pont) atau aluminium "honeycomb," yang dipotong ke ukuran dengan bandsaw atau pisang gerak. Jika diperlukan, tepi core kemudian dipotong dan disikupping oleh mesin perkakas serupa dengan pizza cutter atau pisang iris daging. Bahan dengan mana setiap komponen dibangun dari core-nya (setiap komponen dapat menggunakan beberapa core) disebut pre-preg ply. Ply adalah lapisan fiber terarah, biasanya epoxy atau polyimide, yang telah diinfusi resin. Mengikuti instruksi tertulis dari desainer, pekerja membuat panel kulit yang sangat lengkung dengan menempatkan setiap ply pada bond mold tool dan menyandwich core di antara ply tambahan seperti yang diarahkan.
- 7 layups yang diselesaikan, seperti yang disebut lapisan prepreg yang dilekatkan pada cetakan, kemudian diangkut ke autoclave untuk curing. Autoclave adalah mesin yang melaminasi plastik dengan mengeksposnya pada uap tertekan, dan "curing" adalah pengeringan yang terjadi saat lapisan resin "memasak" di dalam autoclave.
- 8 Garis pemotongan terlihat dicetak dalam panel oleh scribe line yang ada di bond mold tool. Bahan berlebih di sekitar tepi kemudian dihapus dengan bandsawing. Panel besar dapat di-trim oleh abrasive water-jet yang dimanipulasi oleh robot. Setelah inspeksi, panel yang telah di-trim dan detail komposit lainnya dibersihkan dan dicat dengan metode penyemprotan biasa. Permukaan harus dilapisi cat dengan baik untuk mencegah korosi logam atau penyerapan air.
Making the fuselage
- 9 Kanopi atau kaca depan dan jendela kompartemen penumpang biasanya terbuat dari lembar polycarbonate. Panel depan
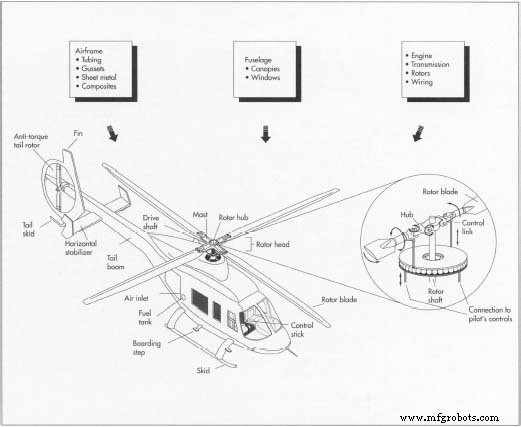 Sebagian besar komponen kunci dalam helikopter terbuat dari logam dan dibentuk menggunakan proses pembentukan logam biasa: shearing, blanking, forging, cutting, routing, dan investment casting. Kaca depan polycarbonate dan jendela dibuat dengan meletakkan lembar di atas cetakan, memanaskannya, dan membentuknya dengan tekanan udara dalam proses yang disebut 'freeblowing," di mana tidak ada alat yang menyentuh bagian. yang tunduk pada benturan burung atau dampak lain dapat dilaminasi dengan dua lembar untuk ketebalan lebih besar. Semua bagian ini dibuat dengan meletakkan blank yang lebih besar di atas fixture, memanaskannya, dan kemudian membentuknya ke dalam lengkungan yang diperlukan dengan menggunakan tekanan udara dalam proses freeblowing. Dalam metode ini, tidak ada permukaan alat yang menyentuh permukaan optik untuk menyebabkan cacat.
Installing the engine, transmission,
and rotors
- 10 Mesin helikopter modern adalah turbine daripada tipe piston dan dibeli dari supplier mesin. Produsen helikopter dapat membeli atau memproduksi assembly transmisi, yang mentransfer daya ke assembly rotor. Kasus transmisi terbuat dari aluminium atau kombinasi magnesium.
- 11 Seperti yang disebut di atas, assembly main dan tail rotor diproses dari logam kekuatan tinggi yang dipilih khusus tetapi diproduksi dengan metode bengkel mesin yang khas. Blade rotor sendiri diproses dari bentuk layup komposit. Blade main rotor mungkin memiliki lapisan lembar logam yang dilekatkan secara adesif untuk melindungi tepi depan.
Systems and controls
- 12 Kabel wiring diproduksi dengan menata kabel yang diperlukan pada papan khusus yang berfungsi sebagai template untuk menentukan panjang dan jalur ke konektor. Looms, atau penutup proteksi yang dirut, ditempatkan pada rangkaian kabel, dan konektor yang dibeli disolder secara tangan oleh tangan. Hos hidrolik dipotong secara tangan ke panjang dan dibentuk secara tangan oleh craftsman, atau diukur, dibentuk, dan dipotong oleh mesin lengkungan pipa. Ujung di-flared, dan hos diperiksa untuk akurasi dimensi dan untuk memastikan tidak ada retakan yang ada. Pompa hidrolik dan aktuator, instrumen, dan perangkat listrik biasanya dibeli sesuai spesifikasi daripada diproduksi oleh produsen helikopter.
Final assembly
- 13 Detail bagian airframe yang telah selesai dan diperiksa, termasuk lembar logam, pipa, dan item yang diproses dan di-lastik, dikirim ke subassembly jig (fixtures yang memegang bagian yang dirakit). Bagian sentral ditempatkan di setiap jig, dan detail terkait dicengkeram ke tempat atau, di mana rivet akan digunakan, di-drill sesuai dengan pneumatically powered drills untuk drill dan ream setiap lubang rivet. Untuk kehalusan aerodinamis pada panel kulit lembar logam atau komposit, lubang di-countersunk sehingga kepala baut datar tidak akan meluber. Semua lubang di-deburr dan rivet diterapkan. Sebuah sealant sering diterapkan di setiap lubang rivet saat rivet dimasukkan. Untuk beberapa situasi, mesin semi-otomatis dapat digunakan untuk berpindah dari satu lokasi lubang ke lokasi berikutnya, drilling, reaming, sealing, dan memasang rivet di bawah kontrol operator.
- 14 Setelah setiap subassembly diterima oleh inspektur, biasanya bergerak ke jig lain untuk digabungkan lebih lanjut dengan subassembly kecil lainnya dan detail seperti braket. Subassembly "top level" yang diperiksa kemudian dikirim ke jig assembly akhir, di mana struktur helikopter keseluruhan diintegrasikan.
Setelah selesainya struktur, komponensi propulsi ditambahkan, dan wiring serta hidrolik dipasang dan diuji. Kanopi, jendela, pintu, instrumen, dan elemen interior kemudian ditambahkan untuk menyelesaikan kendaraan. Finishing-painting dan trimming diselesaikan pada titik yang sesuai selama proses ini.
- 15 Setelah semua sistem diperiksa dalam bentuk akhir, bersama dengan assembly fisik dan aspek penampilan, dokumentasi lengkap dari bahan, proses, inspeksi, dan upaya rework untuk setiap kendaraan diperiksa dan diarsipkan untuk referensi. Sistem propulsi helikopter diuji, dan pesawat diuji penerbangan.
Kontrol Kualitas
Setelah komponen pipa dibentuk, diperiksa untuk retakan. Untuk menemukan cacat, pekerja merawat pipa dengan cairan penetran fluoresien yang meresap ke dalam retakan dan cacat permukaan lainnya. Setelah mengusap cairan berlebih, mereka menaburi pipa yang dilapisi dengan bubuk halus yang bereaksi dengan penetran untuk membuat cacat terlihat. Setelah komponen pipa di-lastik, diperiksa menggunakan metode X-ray dan/atau penetran fluoresien untuk menemukan cacat. Setelah selesai, kontur detail lembar logam diperiksa terhadap form template dan di-ukir tangan sesuai kebutuhan untuk pas. Setelah di-autoclave dan di-trim, panel komposit di-ultrasonik diperiksa untuk mengidentifikasi kerusakan apa pun dalam laminasi atau gelembung udara yang dapat mengakibatkan kegagalan struktural. Sebelum pemasangan, baik mesin maupun subassembly transmisi diperiksa dengan hati-hati, dan peralatan tes khusus, yang dirancang khusus untuk setiap aplikasi, digunakan untuk memeriksa sistem wiring. Semua komponen lain juga diuji sebelum assembly, dan pesawat lengkap diuji penerbangan selain menerima inspeksi keseluruhan.
Masa Depan
Proses dan teknik manufaktur akan terus berubah sebagai respons terhadap kebutuhan untuk mengurangi biaya dan perkenalan bahan baru. Otomasi dapat lebih meningkatkan kualitas (dan menurunkan biaya tenaga kerja). Komputer akan menjadi lebih penting dalam meningkatkan desain, mengimplementasikan perubahan desain, dan mengurangi jumlah kertas yang dibuat, digunakan, dan disimpan untuk setiap helikopter yang dibangun. Selain itu, penggunaan robot untuk memutar filament, membungkus pita, dan menempatkan fiber akan memungkinkan struktur fuselage dibuat dari lebih sedikit bagian yang lebih terintegrasi. Dalam hal bahan, resin termoplastik lanjutan, kekuatan tinggi menjanjikan resistensi benturan dan perbaikan yang lebih besar daripada termoset saat ini seperti epoxy dan polyimide. Komposit logam seperti aluminium yang diukir dengan serat boron, atau magnesium yang diukir dengan partikel karbida silikon, juga menjanjikan rasio kekuatan-berat yang lebih tinggi untuk komponen kritis seperti kasus transmisi sambil mempertahankan keuntungan resistensi panas logam dibandingkan bahan organik.



