Otomatisasi dan Pemodelan Lanjutan dalam Pencetakan Baja Berkelanjutan
Otomatisasi, Instrumentasi dan Pemodelan Pencetakan Berkelanjutan Baja
Proses pencetakan berkelanjutan untuk baja cair adalah proses di mana baja cair mengereut menjadi produk baja setengah jadi (batang, balok, balok kosong, bulat, atau lembar) untuk digerus selanjutnya di pabrik gilingan. Operasi dasar mesin pencetakan berkelanjutan adalah untuk mengonversi baja cair dengan komposisi tertentu menjadi gulungan dengan bentuk dan ukuran yang diinginkan melalui sekelompok operasi seperti zona pendinginan primer, zona pendinginan spray, dan pemurus dll.
Proses pencetakan berkelanjutan pada dasarnya terdiri dari (i) tundish, yang terletak di atas cetakan, yang menerima baja cair dari timah cetakan penuangan dan menyediakannya ke cetakan dengan tarif yang diatur, (ii) zona pendinginan primer yang terdiri dari cetakan tembaga pendingin air melalui mana baja cair disalurkan dari tundish untuk menghasilkan cakungan baja luar yang mengereut cukup kuat untuk memelihara bentuk gulungan saat melewati zona pendinginan sekunder, (iii) zona pendinginan sekunder yang berasosiasi dengan bagian penahan yang terletak di bawah cetakan, melalui mana gulungan baja (masih sebagian besar cair) melewati dan disemprotkan dengan air atau campuran air dan udara (mist udara) untuk pengereutan lebih lanjut dari gulungan baja, (iv) bagian untuk pembengkokan dan pemurus gulungan baja, (v) bagian pemotongan yang terdiri dari pemotong api atau potong mekanis untuk pemotongan gulungan baja yang mengereut menjadi panjang yang diinginkan untuk pengangkatan, dan (vi) meja roller lari keluar ke tempat pendingin atau langsung ke area transfer produk.
Proses pencetakan berkelanjutan baja adalah proses teknologi kompleks yang mencakup masalah terkait transfer panas, proses pengereutan baja cair, aliran baja cair, dan transisi fase dari cair ke keadaan padat. Ini melibatkan kesulitan yang besar dalam menciptakan sistem kontrol proses yang optimal, yang harus mencakup pengaruh semua fenomena fisiko-kimia yang dapat terjadi selama proses pencetakan berkelanjutan baja cair. Karena ini, kontrol proses pencetakan berkelanjutan adalah salah satu tugas paling sulit dalam proses pembuatan baja.
Fenomena Fisik dalam Pencetakan Berkelanjutan
Proses pencetakan berkelanjutan karena kompleksitasnya diiringi oleh beberapa fenomena fisik. Proses pengereutan baja cair dalam cetakan dan setelah meninggalkan cetakan di zona pendinginan sekunder memiliki sebagian besar fenomena penting ini. Di zona pendinginan primer, proses parsial yang sedang berlangsung adalah (i) aliran turbulen baja cair melalui area geometri kompleks dan nozel masuk terendam atau selang yang disebabkan oleh konveksi, (ii) transfer panas dalam area baja cair, (iii) transfer panas dalam cetakan antara cakungan yang terbentuk dan dinding cetakan, (iv) aliran panas melalui lapisan slag padat dan cair, (v) pembentukan tekanan termal, (vi) penyusutan cakungan yang mengereut terkait dengan transisi yang terjadi selama proses pengereutan baja, (vii) efek termal yang menyertai fenomena pengereutan, (viii) dampak mekanis dinding cetakan pada gulungan yang mengereut, (ix) proses pembentukan celah udara antara dinding cetakan dan gulungan yang mengereut, dan (x) pembentukan kristal di dalam zona pengereutan yang disertai efek segregasi elemen.
Pembentukan cacat permukaan terjadi di zona pendinginan sekunder. Proses yang sedang berlangsung di zona ini adalah (i) transfer panas dalam area inti cair (konduksi dan konveksi), (ii) konduksi panas dalam lapisan cakungan yang mengereut, (iii) efek termal yang menyertai fenomena pengereutan, (iv) transfer panas multi-tingkat yang dihasilkan oleh pendinginan gulungan oleh sistem nozel, terkait dengan jumlah zona spray dan jenis pendinginan yang diterapkan, (v) penyusutan gulungan yang mengereut, terkait dengan transisi yang terjadi selama proses pengereutan baja, (vi) pembentukan zona pengereutan individual (zona kristal dendrit dan zona kristal ekuiaksial), dan (vii) pembentukan tekanan terkait dengan kontak roller dengan gulungan, dan kemungkinan membeku antara roller mesin pencetakan berkelanjutan.
Driver Otomatisasi dan Instrumentasi
Ada beberapa driver untuk otomatisasi, instrumentasi, dan pemodelan pencetakan berkelanjutan baja. Driver ini meliputi permintaan pelanggan yang meningkat untuk kualitas, persaingan yang meningkat, regulasi lingkungan yang lebih ketat, dan persyaratan keselamatan yang meningkat. Lebih jauh, sistem produksi keseluruhan di mesin pencetakan berkelanjutan harus memastikan konsistensi proses dengan unit sebelumnya dan kemudian. Lebih jauh, sistem otomatisasi proses pencetakan berkelanjutan juga diharapkan untuk melakukan tugas-tugas esensial yang mencakup perencanaan dan jadwal produksi, jaminan kualitas, dan fungsi kontrol supervisori yang lebih konvensional.
Kontrol proses pencetakan berkelanjutan membutuhkan instrumentasi yang rumit untuk kontrol penuh proses pengereutan gulungan. Sistem pengukuran mesin pencetakan berkelanjutan memberikan banyak informasi proses. Namun, informasi kunci, seperti perubahan ketebalan cakungan di titik individual mesin dan panjang metalurgi (panjang inti cair), hilang. Oleh karena itu, model matematika sangat penting untuk sistem kontrol proses pencetakan berkelanjutan. Akurasi model matematika ini memungkinkan mereka digunakan untuk mengambil keputusan teknologi selama proses.
Sistem otomatisasi dan instrumentasi bersama dengan model matematika meningkatkan dan menegaskan kualitas produk cetak berkelanjutan dan mengurangi waktu henti mesin dalam berbagai cara. Sistem pakar yang menggabungkan model matematika telah dikembangkan. Tantangan baru yang berasal dari permintaan kualitas yang semakin meningkat serta ide-ide baru untuk menangani berbagai masalah terkenal dalam proses pencetakan berkelanjutan telah mengarah pada beberapa kemajuan dalam otomatisasi dan kontrol proses.
Sistem otomatisasi modern untuk proses pencetakan berkelanjutan menggunakan beberapa model matematika untuk mensimulasikan berbagai fase proses pencetakan. Data input untuk komputasi ini diperoleh secara real-time oleh adapter transportasi spesifik dari Otomatisasi Level-1. Parameter target proses pencetakan harus ditentukan oleh program produksi yang diberikan atau oleh operator. Sistem pakar digunakan untuk menghitung nilai optimal untuk parameter proses, untuk mengontrol kualitas produksi, untuk menjalankan pemodelan on-the-fly dari berbagai status proses teknologi, dan untuk memeriksa pengaturan roller dan segmen. Sistem pakar adalah bagian dari Otomatisasi Level-2. Arsitektur perangkat lunak yang jelas dan platform middleware yang stabil untuk transfer data memainkan peran penting untuk interaksi yang sukses antara sistem otomatisasi yang berbeda, sistem pakar, dan operator.
Antarmuka Manusia-Mesin (HMI) memandu operator melalui proses produksi. Interaksi personel operasional terbatas pada aktivitas terkait kualitas dan terkait keselamatan. Gambaran umum informasi penting disajikan pada tampilan utama dan detail dapat dengan mudah diakses melalui sekumpulan layar khusus yang luas. Layar operator ditampilkan dalam bahasa dan satuan yang dipahami oleh personel operasional. Seluruh sistem terdiri dari sekumpulan aplikasi yang dapat dikonfigurasi dan pengguna dapat memilih teks yang telah ditetapkan daripada memasukkannya. Gambar menunjukkan sistem otomatisasi tipikal dari proses pencetakan berkelanjutan.
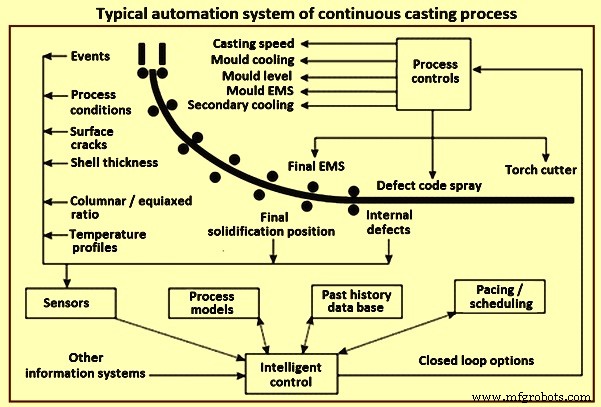
Gambar 1 Sistem otomatisasi tipikal dari proses pencetakan berkelanjutan
Hierarki Sistem Otomatisasi
Klasifikasi berikut dari tanggung jawab, persyaratan, dan respons sistem otomatisasi didefinisikan saat merancang dan mengembangkan sistem otomatisasi dan kontrol untuk proses teknologi dalam mesin pencetakan berkelanjutan.
Otomatisasi Level 0 – Ini terdiri dari kontrol unit individual. Unit individual dalam area otomatisasi dikontrol menggunakan sensor yang terhubung, tranduser, tranduser rotasi, drive, kontrol, dan rangkaian kontrol. Kontrol manual langsung dilakukan melalui unit, drive, dan interlock yang diurus oleh sistem otomatisasi Level 0. Sebagian besar mekanisme keselamatan juga disimpan pada level ini.
Otomatisasi Level 1 – Ini kontrol grup unit melalui kontrol PLC (pengontrol logika terprogram). Tugas yang ditangani oleh sistem otomatisasi Level 1 mencakup sistem kontrol beberapa perangkat dalam satu area otomatisasi. Tugas kontrol biasanya dilakukan oleh modul PLC dan mikrokontroler secara real-time, dengan interval waktu respons sistem yang dijamin 20 milidetik (ms) hingga 150 ms untuk kontrol PLC, dan antara 10 ms dan 20 ms untuk mikrokontroler (misalnya, pengontrol gerakan). Karena pembatasan yang ketat dari waktu respons untuk sistem ini, model proses produksi yang kompleks tidak dapat diimplementasikan, misalnya, tugas terkait pelacakan materi dan perencanaan cakupan menggunakan unit seluler didelegasikan ke level otomatisasi lainnya.
Fungsi otomatisasi Level 1 untuk mesin pencetakan berkelanjutan biasanya meliputi (i) kontrol menara, mobil dummy bar, dan tundish, (ii) penentuan posisi dummy bar, (iii) penyesuaian roller drive, (iv) penyesuaian lebar, kerucut cetakan, dan kontrol tingkat cetakan, dan (iv) pengaturan udara dan air sesuai dengan titik set yang dipilih dalam sistem pendinginan primer dan sekunder
Otomatisasi Level 2 – Otomatisasi Level 2 adalah untuk kontrol proses. Sistem otomatisasi Level 2 memainkan peran krusial dalam menentukan efisiensi dan jaminan kualitas proses produksi. Sistem otomatisasi Level 2 mengelola dan memantau proses pencetakan menggunakan instruksi dan pengaturan yang telah ditetapkan sebelumnya oleh insinyur operasional atau standar yang relevan. Selain itu, setiap instruksi pencetakan mencakup seperangkat parameter penilaian kualitas yang menunjukkan kondisi terbaik untuk menghasilkan kualitas produk target. Penggunaan seperangkat model metalurgi berarti proses pencetakan dapat diotomatisasi sepenuhnya, meminimalkan kebutuhan akan input atau intervensi operator. Model proses menghubungkan semua fasilitas untuk mencapai kinerja keseluruhan yang dioptimalkan.
Sistem otomatisasi Level 2 bertanggung jawab atas area seperti (i) jaminan kualitas produksi, (ii) kontrol proses dan transmisi perintah dan parameter ke sistem otomatisasi Level 1, (iii) akuisisi data produksi otomatis, (iv) simulasi dan perkiraan kondisi sistem menggunakan model matematika terintegrasi dari proses teknologi, (v) pelacakan materi, (vi) optimasi sistem penanganan materi dan perencanaan cakupan menggunakan peralatan seluler, dan (vii) sistem peringatan dan indikasi kesalahan, termasuk evaluasi kesalahan produksi dan pengaturan waktu.
Persyaratan sistem otomatisasi Level 2 untuk proses pencetakan berkelanjutan meliputi (i) pengumpulan dan tampilan parameter proses selama pencetakan, (ii) perhitungan distribusi suhu 3D di gulungan, pada permukaan gulungan, dan di tepi, (iii) perhitungan pertumbuhan cakungan gulungan, panjang pengereutan, penyusutan tepi, skala, dan karakteristik pencetakan lainnya, (iv) penempatan dinamis sistem pendinginan sekunder gulungan, (v) melakukan penyesuaian dinamis segmen (reduksi lembut), (vi) pelacakan perubahan materi dan posisi pengereutan, dan (vii) penerimaan dan penerusan intervensi operator.
Program dan model yang biasanya termasuk dalam otomatisasi Level 2 meliputi (i) kontrol aliran baja cair dengan mekanisme stopper, (ii) kontrol tingkat cetakan, (iii) kontrol tingkat serbuk cetakan, (iv) otomatisasi mulai pencetakan, (v) sistem pencegah breakout cetakan, (vi) cetakan, gulungan, dan pengacauan akhir, (vii) getaran hidrolik cetakan, (viii) model pelacakan panas, (ix) evaluasi kualitas real-time, (x) model optimasi pemotongan, (xi) model pengereutan gulungan real-time, (xii) kalkulator kurva pengereutan online / offline, (xiii) reduksi lembut mekanis dinamis, (xiv) kontrol pendinginan sekunder dinamis, (xv) mesin pencetak produk cetakan, (xvi) sistem pengenalan produk optik, (xvii) analisis dan simulasi proses, (xviii) manajemen data metalurgi, (xix) deteksi keterlambatan produksi, (xx) pelacakan umur peralatan, dan (xxi) logistik penanganan produk cetakan, termasuk pendinginan tersier.
Saat menerapkan fungsi kontrol otomatisasi Level 2 untuk proses pencetakan berkelanjutan, struktur data kompleks digunakan untuk memodelkan berbagai istilah teknis untuk domain. Di antara hal lain, pemetaan domain masalah menggunakan rencana spray, rencana udara, kurva suhu referensi, serbuk cetakan, set data parameter pencetakan, jenis baja, analisis kimia referensi, grup jenis baja, retakan, dan pemotongan sampel ditinjau dari sudut yang berbeda dengan respecto pada masalah metalurgi yang khas. Lebih jauh, model matematika, mekanisme kontrol, dan antarmuka pengguna memerlukan deskripsi yang disederhanakan dan distandardisasi dari proses pencetakan berkelanjutan di mana properti objek nyata yang relevan untuk perhitungan didefinisikan dengan jelas seperti panduan gulungan, cetakan, segmen, roller, nozel spray, rangkaian kontrol pendinginan sekunder, dan segmen pendinginan. Istilah yang disebutkan dapat dengan mudah dijelaskan dengan memperkenalkan bahasa domain yang ringkas dan spesifik.
Tugas sistem otomatisasi Level 1 atau Level 2 dalam kasus pencetakan berkelanjutan tidak selalu dapat diklasifikasikan dengan jelas. Kesimpulan tentang penempatan dan distribusi setiap tugas otomatisasi individu ditentukan oleh lokasi parameter input dan data proses, waktu respons yang mungkin dari model yang tersemat, ruang penyimpanan yang diperlukan, dan oleh tingkat otonomi. Persyaratan sering didistribusikan antara dua sistem dan beberapa bahkan diduplikasi seperti interlock keselamatan. Keduanya memiliki antarmuka pengguna sendiri yang biasanya dirancang untuk tugas level otomatisasi yang masing-masing.
Level 3 – Otomatisasi Level 3 adalah untuk perencanaan produksi. Ini menangani pembuatan rencana produksi, misalnya, program pencetakan, jadwal kerja dan persiapan, atau manajemen gudang, dan dengan perencanaan pemeliharaan, waktu henti dan tugas pemeliharaan.
Arsitektur perangkat lunak sistem otomatisasi Level 2 terdistribusi – Persyaratan penting yang harus dipenuhi oleh sistem otomatisasi Level 2 adalah komunikasi yang stabil dan aman dari model matematika terintegrasi dengan sistem kontrol Level 1, sistem perencanaan Level 3, database yang terhubung, dan dengan personel operasional mesin pencetakan berkelanjutan. Selama merancang dan mengonfigurasi otomatisasi Level 2, berbagai komponen berbeda, antarmuka mereka dan sumber data yang terhubung adalah penting, dan logika perilaku setiap komponen tidak boleh dianggap remeh.
Model proses produksi matematika yang terintegrasi dalam sistem otomatisasi Level 2 membentuk inti dari sistem kontrol proses. Dengan memantau status aktual proses, model dapat terus diisi dengan nilai aktual dari sistem otomatisasi Level 1. Di sisi lain, data juga dilengkapi dengan hasil perencanaan jangka pendek, dan dengan data materi dan pesan dari sistem otomatisasi Level 3. Hasil perhitungan dan gambaran keseluruhan proses produksi ditampilkan di mesin pencetakan berkelanjutan untuk personel operasional pada antarmuka pengguna. Intervensi kontrol proses yang diperlukan oleh personel operasional dapat dilakukan dengan menggunakan baik masker input sistem otomatisasi Level 1 seperti pengaturan kecepatan, dan antarmuka pengguna sistem otomatisasi Level 2 seperti mengubah regime kontrol (suhu referensi dan kontrol rencana spray).
Berbagai pola arsitektur perangkat lunak digunakan untuk mengimplementasikan sistem seperti ini, dan ini sering kali mencakup model (arsitektur multi-agent), event dan dispatcher pesan (arsitektur berbasis event), dan layanan terdistribusi (arsitektur berbasis layanan).
Instrumentasi
Instrumentasi telah digunakan pada mesin pencetakan berkelanjutan sejak awal pencetakan berkelanjutan. Instrumentasi digunakan pada setiap komponen utama mesin pencetakan berkelanjutan antara menara, atau mobil timah cetakan, dan meja roller lari keluar untuk produk cetakan. Instrumentasi digunakan secara luas dalam mesin pencetakan berkelanjutan untuk memantau variabel dalam timah cetakan, tundish, cetakan, zona pendinginan sekunder, zona radiasi, dan meja roller lari keluar, seperti yang ditunjukkan pada Gambar 2. Faktanya, penggunaan yang meningkat dari instrumentasi untuk mengukur dan mengontrol parameter pencetakan telah diakui sebagai salah satu kontributor utama terhadap peningkatan besar yang dicapai dalam produktivitas dan kualitas mesin pencetakan berkelanjutan.
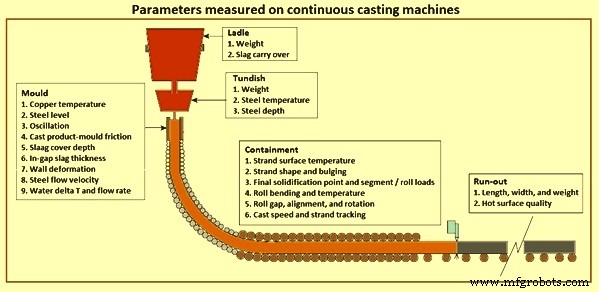
Gambar 2 Parameter yang diukur pada mesin pencetakan berkelanjutan
Instrumentasi sangat penting untuk setiap sistem kontrol dan otomatisasi dan kontribusinya untuk mencapai standar produktivitas dan kualitas modern tidak dapat diatorkan. Instrumentasi adalah ‘mata’ dari sistem kontrol dan otomatisasi, dan dengan teknologi saat ini instrumentasi permanen tersedia untuk sistem kontrol proses dan kualitas untuk ‘melihat’ variabel terpenting timah cetakan, tundish, dan cetakan.
Fungsi utama instrumentasi dalam proses pencetakan berkelanjutan adalah untuk (i) mengukur parameter yang digunakan untuk mengontrol kinerja fungsi mekanis dan metalurgi dari pencetakan berkelanjutan, (ii) memberikan penilaian kualitas untuk setiap bagian cetakan, (iii) mendiagnosis masalah operasional dan mesin, (iv) mengembangkan pengetahuan yang mengkorelasikan kualitas produk dan produktivitas dengan desain dan operasi mesin pencetakan.
Jumlah dan kemajuan instrumentasi yang digunakan pada mesin pencetakan berkelanjutan telah tumbuh dengan cepat. Alasan utama untuk pertumbuhan yang cepat adalah permintaan yang semakin meningkat untuk produktivitas yang lebih tinggi dan kualitas produk cetak, dan ketersediaan komputer digital online modern. Ini terutama benar untuk mesin pencetakan lembar, di mana permintaan kualitas dan produktivitas adalah yang paling ketat. Awalnya, penekanan ditempatkan pada instrumentasi cetakan karena praktik dan parameter cetakan memiliki dampak paling besar pada kualitas dan produktivitas produk. Namun, akhir-akhir ini, kemajuan signifikan telah dicapai dalam mengembangkan dan menerapkan instrumentasi pada timah cetakan, tundish, penahan, dan meja roller lari keluar mesin pencetakan.
Dengan lingkungan berbahaya yang ditemukan di ruang spray zona pendinginan sekunder mesin pencetakan berkelanjutan, tidak mengherankan jika sistem kontrol mesin pencetakan seringkali ‘buta’ terhadap perubahan dalam variabel proses kritis, seperti suhu permukaan gulungan, di zona ini. Instrumentasi yang digunakan di sini biasanya bersifat sementara dan oleh karena itu digunakan secara eksperimental. Instrumentasi penting lainnya meliputi yang digunakan untuk mengukur membeku antar-roller, ketebalan cakungan yang mengereut, dan gesekan cetakan / gulungan.
Pemodelan Proses Pencetakan Berkelanjutan
Pemodelan proses pencetakan berkelanjutan baja adalah tugas yang sangat kompleks, dan dapat dicapai menggunakan berbagai jenis model matematika. Saat ini, tidak mungkin untuk secara simultan menangkap semua efek yang terjadi selama proses lengkap pencetakan berkelanjutan, dan untuk menyajikannya dalam bentuk satu model numerik komprehensif. Pembagian alami yang diterapkan dalam pemodelan proses pencetakan berkelanjutan terkait dengan upaya untuk mengidentifikasi masalah yang muncul selama pencetakan aktual baja cair, atau fokus pada bagian yang dipilih dari proses untuk meningkatkan teknologi yang ada.
Pada tahap awal pemecahan masalah, pemilihan yang tepat dari jenis model dan kemungkinan terkait untuk adaptasinya ke kelas masalah yang diselesaikan adalah tantangan yang sulit. Secara teoritis, model yang lebih kompleks (yang dikatakan lebih ‘cerdas’) dapat dengan mudah menjawab pertanyaan tentang parameter teknologi primer dari proses pencetakan. Namun dalam praktiknya sejumlah keterbatasan dihadapi. Dengan asumsi hipotesis bahwa model kompleks telah diverifikasi sebagai benar, dalam kasus terbaik diperlukan perluasan waktu komputasi yang tidak perlu. Ini disebabkan oleh fakta bahwa model menghitung banyak parameter daripada yang dibutuhkan untuk menyelesaikan masalah yang didefinisikan. Bahaya kedua yang disebabkan oleh tidak sinkronisasi kompleksitas masalah yang ditetapkan dengan ‘kecerdasan’ alat yang digunakan adalah masalah verifikasi parameter model dan korelasinya dengan data proses. Semakin teoritis adalah pembahasan model, semakin banyak parameter dan semakin besar risiko terjadinya parameter yang tidak dapat diukur. Komentar terakhir berkaitan dengan masalah strategi memperoleh pengetahuan tentang nilai parameter model yang diperlukan. Beberapa tahun pengalaman dalam pemodelan proses pencetakan berkelanjutan menunjukkan bahwa pilihan terbaik adalah pengukuran eksperimental dari semua parameter model yang dapat diukur. Ini dapat diilustrasikan oleh parameter dalam bentuk kalor spesifik baja cetak sebagai fungsi suhu, konduktivitas panas untuk baja, dan viskositas dll.
Pemodelan Fisik – Pemodelan fisik proses pencetakan berkelanjutan seperti menggunakan air untuk mensimulasikan baja cair memungkinkan wawasan yang besar terhadap perilaku aliran baja cair selama proses pencetakan berkelanjutan. Pemahaman sebelumnya tentang aliran fluida dalam proses pencetakan berkelanjutan telah datang terutama melalui eksperimen menggunakan model air fisik. Teknik ini adalah cara yang berguna untuk menguji dan memahami efek konfigurasi baru sebelum menerapkannya dalam proses. Model skala penuh memiliki manfaat tambahan penting untuk memberikan pelatihan dan pemahaman operator.
Pembuatan model fisik didasarkan pada memenuhi kriteria similitude tertentu antara model dan proses aktual dengan mencocokkan baik geometri dan keseimbangan gaya yang mengatur fenomena menarik yang relevan. Untuk mereproduksi pola aliran baja cair dengan model air, semua rasio antara gaya dominan harus sama dalam kedua sistem. Ini memastikan bahwa rasio kecepatan antara model dan proses baja sama di setiap lokasi. Ukuran kelompok tanpa dimensi menunjukkan kepentingan relatif antara dua gaya. Kelompok yang sangat kecil atau sangat besar dapat diabaikan, tetapi semua kelompok tanpa dimensi berukuran menengah dalam proses pencetakan harus dicocokkan dalam model fisik. Skala geometri yang sesuai dan fluida harus dipilih untuk mencapai pencocokan ini.
Untungnya air dan baja memiliki viskositas kinematik yang sangat mirip. Oleh karena itu, angka Reynolds dan Froude dapat dicocokkan secara simultan dengan membangun model air skala penuh. Memenuhi dua kriteria ini cukup untuk mencapai akurasi yang wajar dalam pemodelan sistem aliran satu fasa isotermal, seperti nozel dan cetakan pencetakan berkelanjutan dan ini telah dilakukan dengan kesuksesan yang luar biasa.
Model skala penuh memiliki manfaat tambahan pengujian yang mudah pada komponen mesin dan pelatihan operator. Sebenarnya, model air dengan skala geometri apapun menghasilkan hasil yang wajar untuk sebagian besar sistem aliran, asalkan kecepatan dalam kedua sistem cukup tinggi untuk menghasilkan aliran turbulen penuh dan angka Reynolds yang sangat tinggi. Karena aliran melalui nozel tundish dan cetakan didorong oleh gravitasi, angka Froude biasanya terpenuhi dalam setiap model air dari sistem ini di mana kepala hidraulik dan geometri semuanya diskalakan dengan jumlah yang sama.
Model fisik kadang-kadang harus memenuhi kriteria similitude panas. Dalam model aliran fisik untuk aliran stabil dalam timah cetakan dan tundish, misalnya, keanginan termal besar relatif terhadap aliran inersia dominan, seperti yang diindikasikan oleh ukuran angka Froude yang dimodifikasi, yang oleh karena itu harus dipertahankan sama dalam model seperti dalam sistem baja cair. Dalam timah cetakan, di mana kecepatan sulit diperkirakan, nyaman untuk memeriksa kuadrat angka Reynolds dibagi oleh angka Froude yang dimodifikasi, yang disebut angka Grashof. Inersia dominan dalam cetakan, jadi keanginan termal dapat diabaikan di sana. Magnitudo relatif gaya keanginan termal dapat dicocokkan dalam model air panas skala penuh. Ini tidak mudah, karena fenomena yang mengatur kerugian panas bergantung pada properti seperti konduktivitas fluida dan kalor spesifik dan konduktivitas dinding wadah, yang berbeda dalam model dan wadah baja. Dalam sistem lain, seperti yang melibatkan kecepatan rendah, transien, atau pengereutan, memenuhi secara simultan beberapa kriteria similitude lain yang penting untuk transfer panas hampir mustahil.
Kompleksitas proses pencetakan berkelanjutan dan fenomena yang mengaturnya seperti yang ditunjukkan pada Gambar 3 membuat sulit untuk memiliki model fisik. Namun, dengan meningkatnya kekuatan perangkat keras dan perangkat lunak komputer, pemodelan matematika telah menjadi alat penting untuk mengontrol semua aspek proses pencetakan berkelanjutan.
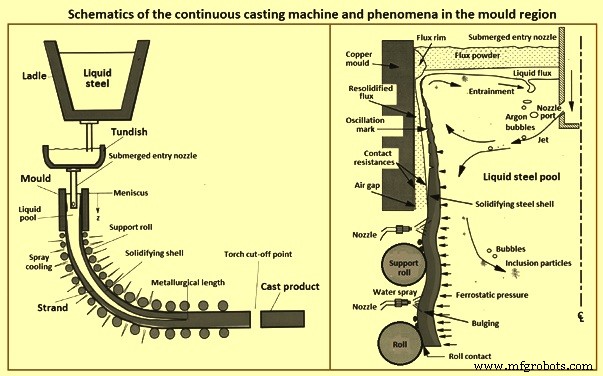
Gambar 3 Skematik pencetakan berkelanjutan dan fenomena di wilayah cetakan
Pemodelan Komputasi atau Matematika – Pada saat ini, penurunan biaya komputasi dan meningkatnya kekuatan paket pemodelan komersial telah memudahkan untuk menerapkan model matematika sebagai alat tambahan untuk memahami langkah-langkah proses bahan yang kompleks dalam proses pencetakan berkelanjutan baja cair. Model komputasi memiliki keuntungan perluasan yang mudah ke fenomena lain seperti transfer panas, gerakan partikel, dan aliran dua fasa, yang sulit dengan model air isotermal. Model komputasi juga mampu merepresentasikan dengan lebih akurat kondisi aliran yang dialami oleh baja cair. Misalnya, tidak ada dasar fisik yang mengganggu aliran keluar dari model air gulungan, dan kehadiran cakungan mengereut yang bergerak dapat dipertimbangkan.
Model matematika sekarang dapat mensimulasikan sebagian besar fenomena yang penting untuk proses pencetakan berkelanjutan. Ini meliputi (i) gerakan fluida transien sepenuhnya turbulen dalam geometri kompleks (nozel masuk dan kolam cair gulungan), yang dipengaruhi oleh gelembung gas argon, keanginan termal dan solutal, (ii) reaksi termodinamik di dalam dan antara fase serbuk dan baja, (iii) aliran dan transportasi panas dalam lapisan flux cair dan padat, yang melayani di permukaan atas baja, (iv) gerakan dinamis permukaan cair bebas dan antarmuka, termasuk efek tegangan permukaan, getaran dan gelombang yang diinduksi gravitasi, dan aliran dalam beberapa fasa, (v) transportasi superpanas melalui baja cair turbulen, (vi) transportasi solut (termasuk pencampuran selama perubahan jenis baja), (vii) transportasi inklusi geometri kompleks melalui cairan, termasuk efek keanginan, interaksi turbulen, dan kemungkinan penangkapan inklusi pada dinding nozel, gelembung gas, dinding baja yang mengereut, dan permukaan atas, (viii) interaksi termal, fluida, dan mekanis di wilayah meniskus antara meniskus mengereut, tepi slag padat, flux cair yang meresap, baja cair, lapisan serbuk, dan partikel inklusi, (ix) transfer panas melalui cakungan baja yang mengereut, antarmuka antara cakungan dan cetakan (yang berisi lapisan serbuk dan celah udara yang tumbuh), dan cetakan tembaga, (x) transportasi massa serbuk ke dalam celah antara cakungan dan cetakan, (xi) distorti dan aus dinding cetakan dan roller dukungan, (xii) nukleasi kristal padat, baik dalam peleburan maupun terhadap dinding cetakan, (xiii) pengereutan cakungan baja, termasuk pertumbuhan dendrit, butir, dan mikrostruktur, transformasi fase, pembentukan endapan, dan segregasi mikro, (xiv) penyusutan cakungan baja yang mengereut akibat kontraksi termal, transformasi fase dan tekanan internal, (xv) generasi tekanan dalam cakungan baja yang mengereut akibat gaya eksternal (gesekan cetakan, membeku antara roller dukungan, penarikan, dan gravitasi), (xvi) regangan termal, crep, dan plastisitas (yang bervariasi dengan suhu, jenis baja, dan laju pendinginan), (xvii) pembentukan retakan, dan (xviii) segregasi tergabung, baik pada skala mikroskopis maupun makroskopis.
Kompleksitas yang luar biasa dari proses pencetakan berkelanjutan membuat mustahil untuk memodelkan semua fenomena ini sekaligus. Oleh karena itu, diperlukan untuk membuat asumsi yang wajar dan untuk membuka kait atau mengabaikan fenomena yang kurang penting. Pemodelan kuantitatif memerlukan incorporasi semua fenomena yang mempengaruhi masalah spesifik yang diminati. Oleh karena itu setiap model memerlukan tujuan spesifik. Setelah persamaan pengendali telah dipilih, biasanya diskritisasi dan diselesaikan menggunakan metode beda hingga atau elemen hingga. Penting untuk melakukan validasi numerik yang memadai.
Kesalahan numerik biasanya muncul dari domain komputasi yang terlalu kasar atau konvergensi yang tidak lengkap saat menyelesaikan persamaan non-linear. Menyelesaikan masalah uji yang dikenal dan melakukan studi penyempurnaan jaringan untuk mencapai solusi independen jaringan adalah cara penting untuk membantu memvalidasi model. Terakhir, model harus diperiksa terhadap pengukuran eksperimental baik pada skala laboratorium maupun pabrik sebelum dapat dipercaya untuk membuat prediksi kuantitatif dari proses nyata untuk studi parametrik.
Ujian akhir dari model adalah jika hasilnya dapat diimplementasikan dan perbaikan dapat dicapai, seperti menghindari cacat dalam produk baja. Uji coba pabrik pada akhirnya diperlukan untuk implementasi ini. Uji coba harus dilakukan berdasarkan wawasan yang disediakan dari semua sumber yang tersedia, termasuk model fisik, model matematika, literatur dan pengalaman sebelumnya. Seiring meningkatnya kekuatan komputasi yang terus maju kemampuan alat simulasi numerik, pemodelan memainkan peran yang semakin meningkat dalam kemajuan masa depan ke dalam proses pencetakan berkelanjutan teknologi tinggi. Pemodelan dapat menambah metode penelitian tradisional dalam menghasilkan dan mengukur pemahaman yang diperlukan untuk meningkatkan aspek apa pun dari proses. Area di mana pemodelan komputasi lanjutan memainkan peran krusial dalam perbaikan masa depan meliputi (i) simulasi aliran transien, (ii) perilaku flux cetakan, (iii) desain kerucut, (iv) prediksi dan kontrol kualitas online, terutama untuk masalah dan proses baru seperti pencetakan billet kecepatan tinggi, pencetakan lembar tipis, dan pencetakan strip.
Kemajuan masa depan dalam proses pencetakan berkelanjutan tidak akan datang dari model, eksperimen, atau uji coba pabrik. Mereka akan datang dari ide yang dihasilkan oleh orang yang memahami proses dan masalah. Pemahaman ini berakar pada pengetahuan, yang dapat dikonfirmasi, diperdalam, dan diukur oleh alat yang termasuk model komputasi. Seiring alat komputasi terus meningkat, pentingnya semakin meningkat dalam memenuhi peran penting ini, yang mengarah pada kemajuan proses di masa depan.
Tujuan komputasi yang diasumsikan dan akurasi yang diperlukan harus menjadi kunci dalam memilih model. Dalam beberapa kasus, informasi yang diinginkan adalah pengetahuan tentang panjang metalurgi gulungan dan dinamika perubahan ketebalan cakungan. Ini adalah kasus saat menentukan tempat untuk melakukan operasi yang disebut reduksi lembut. Seperti yang dapat terjadi ketika kecepatan pencetakan gulungan perlu diubah, diperlukan prosedur yang memungkinkan intensitas pendinginan baru ditentukan. Masalah seperti ini tidak perlu menjawab serangkaian pertanyaan yang terkait dengan tekanan yang terjadi dalam gulungan, struktur yang terbentuk, atau potensi cacat gulungan cetak. Jadi, dapat dipahami bahwa model secara alami disederhanakan ke dalam bentuk yang masih memberikan jawaban yang kredibel atas pertanyaan yang memerlukan solusi.
Beberapa model penting yang digunakan dalam otomatisasi dan kontrol proses pencetakan berkelanjutan adalah sebagai berikut. Model biasanya diintegrasikan pada tingkat otomatisasi Level 2.
Kontrol Pendinginan Sekunder Dinamis – Ada dimensi ketiga dalam kontrol pendinginan sekunder dinamis. Pengaturan model mengambil presisi dan kemungkinan kontrol ke dimensi berikutnya yang memungkinkan filosofi baru sepenuhnya untuk pendinginan sekunder dan reduksi lembut. Saat menyiapkan sistem pendinginan sekunder, merupakan prasyarat untuk mempertimbangkan semua parameter yang dikenal yang memiliki pengaruh yang dikenal pada perhitungan profil suhu 3 dimensi gulungan. Semua jenis nozel berbeda diukur di banco uji nozel untuk mengevaluasi distribusi air spray. Informasi yang diperoleh ini digunakan sebagai input ke sistem pemeliharaan dan pengaturan (MSS) dari model 3D. Distribusi spray yang divisualisasikan dapat dilihat dalam sistem pemeliharaan.
Posisi tepat dari nozel di zona pendinginan dimasukkan dan distribusi spray dari satu zona dapat dilihat dalam MSS. Pemanasan zona pendinginan dihitung mempertimbangkan pemanasan air spray, roller, dan radiasi panas. MSS memungkinkan semua pengaturan yang relevan pendinginan dikonfigurasi sedemikian rupa sehingga distribusi air spray di zona pendinginan dan aplikasi praktik pendinginan dioptimalkan untuk mesin pencetakan berkelanjutan. Pengetahuan metalurgi dapat dengan mudah diintegrasikan ke dalam pengaturan otomatisasi. Sistem simulasi offline yang terintegrasi memungkinkan pengujian komprehensif pengaturan parameter baru sebelum aplikasi dalam proses produksi.
Sistem otomatisasi Level 2 untuk pendinginan sekunder menyediakan model matematika untuk menghitung suhu pada permukaan gulungan dan di dalam gulungan sebagai fungsi dari rencana spray yang akan digunakan, titik interpolasi pada kurva suhu referensi, atau sehubungan dengan perubahan waktu untuk jumlah air spray di seluruh mesin. Sistem kontrol pendinginan sekunder dinamis dapat menangani tiga regime kontrol yaitu (i) kontrol suhu, (ii) usia gulungan, dan (iii) kontrol rencana spray.
Dalam regime kontrol suhu sistem kontrol pendinginan sekunder dinamis menghitung volume air untuk pendinginan sekunder gulungan yang diperlukan untuk mempertahankan suhu referensi yang ditentukan pada permukaan gulungan. Regime usia gulungan adalah satu cara untuk mengontrol proses pendinginan sekunder, dengan mempertimbangkan perubahan parameter selama periode waktu tertentu. Dengan regime kontrol rencana spray rencana spray dihasilkan untuk pendinginan sekunder di mana volume air spray yang telah ditetapkan sesuai dengan kecepatan pencetakan tertentu. Seiring perubahan kecepatan pencetakan berlaku, volume air spray juga segera dimodifikasi, dan suhu yang dihasilkan pada permukaan gulungan ditampilkan kepada operator mesin pencetakan berkelanjutan. Jika pemindai suhu digunakan di pabrik, sistem kontrol pendinginan sekunder dinamis dapat menyesuaikan diri dengan nilai yang diberikan oleh pemindai, sehingga koefisien perhitungan medan suhu gulungan dapat disesuaikan dengan nilai yang diukur.
Sistem Pendinginan Sekunder 3D Dinamis – Solusi dinamis generasi pertama ditandai dengan perhitungan suhu dua dimensi dari pusat gulungan. Sudut gulungan sebagian besar diabaikan oleh model proses. Peningkatan berkelanjutan dalam kinerja komputer kini telah memungkinkan untuk menghitung suhu pada setiap titik di seluruh gulungan secara real-time, dalam mode tiga dimensi penuh dan dengan diskritisasi yang cukup halus yang menghasilkan profil suhu yang sangat rinci seperti yang dapat dilihat untuk permukaan gulungan dan pusat gulungan.
Model didasarkan pada pendekatan hingga-volume eksplisit yang menyelesaikan persamaan transfer panas dan mempertimbangkan properti material yang bergantung pada suhu seperti densitas serta ketebalan dan lebar produk cetakan yang spesifik lokasi. Sistem pendinginan sekunder 3D dinamis secara akurat menilai transfer panas dari permukaan produk cetakan yang dihasilkan oleh radiasi, transfer panas ke roller, konveksi alami dan air spray. Lebih jauh, sistem pendinginan sekunder 3D dinamis dapat diterapkan baik untuk pendinginan spray maupun pendinginan mist udara dan mempertimbangkan pola distribusi spray dari nozel dan suhu air spray aktual. Ini memastikan prediksi transfer panas pendinginan spray yang akurat ke suhu di bawah 700 derajat C ketika fenomena Leidenfrost hilang. Hasilnya adalah penentuan yang lebih tepat lagi dari profil suhu permukaan gulungan dan titik akhir pengereutan gulungan.
Berdasarkan perhitungan suhu yang tepat sistem pendinginan sekunder 3D dinamis memungkinkan untuk menentukan suhu permukaan yang diinginkan tidak hanya sepanjang panjang gulungan, tetapi juga melintasi lebar gulungan. Bahkan kontrol individu dari aliran air dan penempatan setiap nozel pendinginan adalah mungkin. Algoritma kontrol dari sistem pendinginan sekunder 3D dinamis menghitung titik set aliran air untuk mencapai nilai suhu permukaan gulungan target. Hasil pengukuran pirometer menunjukkan kecocokan yang sangat baik antara profil suhu samping gulungan yang dihitung dan diukur.
Penerapan sistem pendinginan sekunder 3D dinamis memungkinkan untuk memperkenalkan filosofi yang sepenuhnya baru untuk menyiapkan praktik pendinginan untuk tantangan mendatang dalam pencetakan berkelanjutan. Kombinasi dengan nozel spray yang dapat dipindah (spray 3D) menghasilkan hasil kualitas yang belum pernah terjadi sebelumnya.
Model 3D dinamis pendinginan sekunder lanjutan menghasilkan debit air yang benar bahkan dalam situasi pencetakan transien seperti perubahan jenis baja, variasi kecepatan pencetakan, suhu tundish yang berbeda, pertukaran tundish, dan di awal dan akhir urutan pencetakan. Debit air untuk setiap zona pendinginan dihitung untuk mempertahankan profil suhu permukaan yang ditentukan selama seluruh urutan pencetakan. Sistem pemeliharaan memungkinkan insinyur proses untuk mengubah praktik pendinginan dengan mudah dan memperkenalkan keahlian pendinginan spesifik bengkel pencetakan berkelanjutan. Sistem simulasi offline digunakan untuk menguji efek pengaturan baru dalam berbagai situasi pencetakan sebelum digunakan dalam proses produksi.
Perhitungan Fase Dinamis Properti Material – Untuk menghitung profil suhu 3 dimensi gulungan, properti material seperti entalpi, fraksi padat, densitas, dan konduktivitas sebagai fungsi suhu harus diketahui. Dalam kasus, properti ini dikenal secara eksperimental untuk komposisi jenis baja tertentu, fungsi ini dapat dimasukkan oleh insinyur proses dalam MSS, yang sangat memakan waktu. Biasanya insinyur proses tidak mengetahui properti termofisik ini. Model perangkat lunak menghitung semua data termofisik yang digunakan oleh model 3D. Perhitungan fase dinamis properti material tersedia sebagai alat online untuk menentukan properti material untuk analisis jenis baja saat ini.
Pendekatan tradisional adalah untuk mendefinisikan properti termofisik untuk grup jenis baja dengan rentang konsentrasi yang telah ditetapkan dari analisis kimia. Dengan menggunakan perhitungan fase dinamis, data ini dapat dihitung untuk setiap jenis baja individu. Ini membuat prediksi kuantitas seperti titik pengereutan lengkap di gulungan dan distribusi suhu gulungan selama pencetakan lebih akurat dan oleh karena itu memungkinkan perawatan metalurgi yang tepat yang dapat menghasilkan kualitas produk yang ditingkatkan. Lebih jauh, model menunjukkan apakah analisis baja saat ini adalah peritektik atau tidak dan memperingatkan operator dalam kasus jenis baja peritektik yang tidak terduga. Ini dapat mengurangi risiko breakout dan meningkatkan kualitas.
Perhitungan fase dinamis didasarkan pada model termodinamik. Transformasi fase cair-padat pada rentang suhu tinggi dijelaskan oleh model energi bebas Gibbs dalam kombinasi dengan model segregasi mikro. Untuk transformasi fase padat-padat pada rentang suhu rendah digunakan model tipe Avrami. Parameter bebas model ditentukan dengan bantuan kuantitas yang diukur secara eksperimental. Penggunaan simulasi offline dari perhitungan fase dinamis bersama dengan model 3D memungkinkan pengembangan metalurgi jenis baja baru.
Secara tradisional jenis baja dikelompokkan dan analisis kimia tipikal untuk grup digunakan untuk menentukan properti material. Dengan perhitungan fase dinamis, properti material berasal dari analisis aktual baja. Perhitungan dapat menunjukkan bahwa ada perbedaan dalam titik pengereutan akhir setengah meter atau bahkan lebih dengan membandingkan hasil analisis aktual baja versus analisis grup jenis baja. Fakta ini menunjukkan pentingnya memiliki perhitungan online dari jenis baja aktual untuk meningkatkan kualitas produk cetakan.
Reduksi Lembut Celah Dinamis – Reduksi lebut celah dinamis berarti penyesuaian celah roller dinamis dalam proses pencetakan berkelanjutan. Ini dibuat mungkin oleh segmen panduan gulungan yang dirancang khusus – yang dikenal sebagai ‘segmen pintar’ di mana celah roller dapat disesuaikan jarak jauh untuk perubahan ketebalan gulungan dan untuk kualitas internal gulungan yang ditingkatkan. Berdasarkan informasi online yang disediakan oleh model pelacakan termal 3D dinamis, reduksi lebut celah dinamis secara dinamis menghitung titik set dari celah roller yang dapat disesuaikan.
Pengawasan keterlibatan roller, tergantung pada status pengereutan (cair, lumpur, atau padat) dan profil ketebalan gulungan yang dihitung, adalah faktor yang menentukan untuk penyesuaian roller yang tepat dan oleh karena itu kualitas produk yang ditingkatkan. Keterlibatan roller yang dioptimalkan juga mengurangi gaya berlebihan pada gulungan dan mengurangi aus roller. Kontrol yang lebih akurat dari celah roller memungkinkan strategi pencetakan tambahan yang dapat diimplementasikan seperti reduksi inti cair dan membeku sengaja reduksi lembut. I.e. peningkatan celah dinamis sengaja sebelum area reduksi lembut memungkinkan pengurangan ketebalan yang lebih tinggi di area ini. Ini lebih meningkatkan fleksibilitas pencetakan dan kualitas produk.
Reduksi lebut celah dinamis memungkinkan untuk mendefinisikan skenario bebas untuk startup, pertukaran tundish, dan strategi tail out berdasarkan ketebalan gulungan, jenis baja, dan status pencetakan. Dengan cara ini kerusakan roller dan gangguan produksi, yang dapat timbul dari perilaku pencetakan yang berbeda dari kepala gulungan dingin atau akhir, dapat dihindari.
Ahli Nozel untuk Deteksi Dini Penyumbatan Nozel – Air pendingin disemprotkan melalui nozel ke gulungan dengan tujuan untuk mencapai pendinginan yang seragam dari baja. Namun, jika satu atau lebih dari nozel ini tersumbat, maka bagian gulungan tidak dapat didinginkan secara seragam ke suhu yang diperlukan. Ini dapat menyebabkan cacat permukaan, dan produk cetakan mungkin harus diturunkan kelasnya. Masalah pergantian segmen dalam mesin pencetakan berkelanjutan juga merupakan sumber kesulitan. Selang dapat dengan mudah pecah atau tersumbat. Sadar akan konsepsi kebocoran atau nozel tersumbat, personel pemeliharaan menghabiskan sejumlah besar jam kerja untuk memeriksa apakah nozel beroperasi dengan baik.
Ahli nozel membantu untuk mendeteksi nozel tersumbat dan selang yang pecah dalam mesin pencetakan berkelanjutan dan oleh karena itu memastikan bahwa gulungan didinginkan secara seragam untuk produksi baja berkualitas tinggi. Ini secara otomatis memantau kondisi nozel selama proses pencetakan. Model juga dapat diaktifkan secara manual selama jeda pencetakan. Keuntungannya adalah status nozel dapat diperiksa setelah pekerjaan pemeliharaan atau pergantian segmen dan segera diperbaiki sebelum proses pencetakan dimulai ulang.
Perhitungan model mempertimbangkan parameter seperti jenis nozel (hasil pengukuran dari banco uji nozel), tinggi antara alat pengukur tekanan, tekanan air, panjang pipa, diameter pipa, dan posisi nozel. Setiap modifikasi pada sistem pendinginan sekunder misalnya penggunaan jenis nozel berbeda memerlukan perubahan pada pengaturan ahli nozel untuk mendapatkan hasil komputasi yang benar.
Ahli nozel didasarkan pada model statistik dan menunjukkan rasio penyumbatan di setiap zona (misalnya, zona 2 nozel tersumbat 10 % dengan probabilitas 96 %). Operator hanya perlu memeriksa zona yang dihasilkan alarm. Perhitungan dimulai otomatis dengan sinyal mulai cetakan, dan kondisi nozel dipantau selama proses pencetakan. Beberapa alarm membantu untuk mendeteksi kebocoran, nozel tersumbat, dan bahkan nozel yang terpasang salah pada segmen.
Ahli Inter-mix – Ini meningkatkan hasil dengan simulasi sebelumnya. selama pencetakan berurutan, pencampuran jenis baja terjadi di tundish dan oleh karena itu di gulungan dengan setiap pergantian timah cetakan. Berdasarkan komposisi kimia baja, ahli inter-mix menghitung apakah zona baja yang dicampur dapat digunakan untuk aplikasi produk yang direncanakan atau apakah baja harus diturunkan kelasnya atau bahkan dibuang. Informasi yang diperoleh dari eksperimen aliran tundish digabungkan dengan hasil analisis sampel baja yang diambil dari produk yang mengereut memastikan tingkat keakuratan yang tinggi dari prediksi Inter-mix dengan respecto pada komposisi aktual dari zona baja yang dicampur.
Ahli inter-mix menentukan jejak kalor sebelumnya yang ada dalam kalor saat ini. Pencampuran baja terjadi tidak hanya di tundish tetapi juga di cetakan dan bagian atas gulungan. Pencampuran di area ini dievaluasi oleh sub-model tipe kotak pencampuran dari inter-mix yang memungkinkan untuk menghitung komposisi kimia baja pada setiap posisi di sepanjang gulungan cetak.
Pertukaran tundish atau penggunaan pemisah plat ditangani secara individu. Perhitungan inter-mix dilakukan secara siklis untuk elemen kimia yang dipilih mulai dari ‘peristiwa pembukaan timah cetakan’ dari kalor baru. Keputusan akhir tentang kompatibilitas kalor yang dicetak berurutan dilakukan oleh fungsi tugas kalor dari inter-mix. Profil konsentrasi elemen kritis tertentu yang memiliki dampak pada penyesuaian produk akhir (prime, diturunkan kelasnya, atau penolakan langsung) ditentukan. Deviasi terdeteksi jika salah satu elemen kritis tidak cocok dengan spesifikasi jenis baja.
Manfaat penuh dari model inter-mix dicapai dengan menggabungkan output model dengan model ahli hasil yang memastikan hasil prime kualitas maksimal dengan menerapkan optimasi panjang pemotongan pada area baja yang tidak kompatibel di sepanjang gulungan yang ditetapkan sebagai sisa.
Insinyur proses bekerja dengan lingkungan simulasi yang kuat, yang memungkinkan untuk mensimulasikan kombinasi apa pun dari berbagai jenis baja. Parameter input seperti analisis, berat tundish, dan dimensi gulungan dapat dengan mudah dimasukkan dan dimodifikasi dan hasil komputasi dibuat terlihat dalam HMI. Grafik ditampilkan untuk elemen analisis tunggal atau kombinasi lebih banyak elemen. Informasi berharga seperti konsentrasi volume, panjang baja yang dicampur, panjang sisa, dan rentang kalor di gulungan ditampilkan di bawah grafik.
Konfigurasi model dapat dengan mudah dilakukan dalam MSS. Insinyur proses dapat memilih elemen kimia mana yang akan digunakan untuk menentukan inter-mix untuk setiap tautan jenis baja. Lingkungan simulasi yang kuat memungkinkan mensimulasikan perilaku pencampuran dari dua jenis baja yang berbeda dan konsentrasi volume yang dihitung, analisis yang dihitung di sepanjang gulungan, dan rentang kalor termasuk bagian sisa yang mungkin ditampilkan.
Ahli Kecepatan – Model ahli kecepatan adalah untuk kecepatan pencetakan optimal dalam setiap situasi pencetakan. Pemilihan kecepatan pencetakan yang tepat pada mesin pencetakan berkelanjutan sangat penting. Beberapa aspek (misalnya kualitas, keselamatan, batas mesin, dan persyaratan produksi) mempengaruhi pilihan kecepatan pencetakan. Aspek-aspek yang berbeda ini seringkali bertentangan seperti peningkatan produksi memerlukan kecepatan pencetakan yang tinggi sedangkan persyaratan keselamatan membatasi kecepatan pencetakan. Biasanya, beberapa bengkel pencetakan berkelanjutan memiliki solusi perangkat lunak buatan sendiri untuk menghitung kecepatan pencetakan dengan mempertimbangkan berbagai aspek. Tujuan ahli kecepatan adalah untuk mencakup sebagian besar aspek dan untuk menyediakan alat pemeliharaan yang mudah yang memungkinkan insinyur proses untuk menyesuaikan perilaku ahli kecepatan dengan kebutuhan khusus.
Ahli kecepatan secara siklis menghitung kecepatan pencetakan optimal. Perhitungan kecepatan pencetakan didasarkan pada berbagai aturan, yang mempertimbangkan berbagai aspek dan ditetapkan dalam praktik ahli kecepatan. Setiap aturan menentukan rentang kecepatan yang memenuhi persyaratannya. Ahli kecepatan pertama menentukan irisan semua rentang kecepatan ini. Jika irisan tidak kosong, maka ia memilih kecepatan pencetakan tergantung pada strategi yang telah ditetapkan sebelumnya, yang dapat berupa kecepatan maksimum, kecepatan sasaran, atau hindari perubahan kecepatan selama kecepatan pencetakan aktual berada dalam rentang yang valid. Jika ada konflik antara aturan yang berbeda, maka irisan kosong. Dalam kasus ini strategi resolusi konflik yang telah dipilih sebelumnya diterapkan yang dapat berupa (i) prioritas (aturan dengan prioritas lebih rendah diabaikan sampai solusi dapat ditemukan), atau (ii) minimum dari kecepatan maksimum (kecil dari semua kecepatan maksimum dipilih).
Di HMI online operator mesin pencetakan dapat melihat rentang kecepatan dari semua aturan dan kecepatan pencetakan optimal yang dihasilkan. Operator pencetakan dapat mengubah prioritas dari aturan yang berbeda, strategi, dan strategi resolusi konflik untuk menyesuaikan perhitungan secara halus jika diperlukan. Titik set kecepatan dikirim ke Level 1 dan dapat dieksekusi secara otomatis.
MSS digunakan untuk menentukan praktik ahli kecepatan dengan mempertimbangkan (i) aturan terkait kualitas yang terdiri dari aturan ahli kualitas, kecepatan minimum / sasaran / maksimum untuk jenis baja, superpanas, rasio Mn/S, berat tundish rendah, dan reduksi lembut optimal, (ii) aturan terkait produksi yang terdiri dari pacing kalor, mulai cetakan, dan membersihkan, dan (iii) aturan terkait keselamatan yang terdiri dari perlindungan mesin, dan perhitungan perkiraan untuk kecepatan minimum dan maksimum.
Reduksi lembut optimal dapat dicapai jika titik akhir pengereutan berada di akhir segmen gulungan. Perhitungan prasyarat yang mengasumsikan kondisi steady state menentukan kecepatan pencetakan yang diperlukan untuk setiap segmen gulungan.
Ahli Hasil – Tujuan ahli hasil adalah untuk meminimalkan sisa dan untuk mengoptimalkan hasil. Ini mempertimbangkan bagian sisa, cacat kualitas, pembatasan berat, pemotongan sampel, dan perubahan lebar sambil menghasilkan jumlah produk terjadwal maksimal. Fitur penting dari ahli hasil adalah (i) optimasi panjang produk atau berat produk dalam kasus bagian sisa atau cacat terkait kualitas, (ii) jadwal penyesuaian lebar cetakan, (iii) algoritma alokasi bagian sisa, (iv) langkah optimasi dapat diaktifkan secara online dan offline, dan (v) pemutaran ulang langkah optimasi pemotongan panjang, bahkan dalam situasi produksi aktual
Ahli Kualitas – Ahli kualitas menentukan definisi yang diperlukan untuk parameter proses terkait kualitas, melacak data aktual selama produksi, memprediksi kualitas produk cetakan, dan secara otomatis menentukan penyesuaian produk berikutnya. Ini mendukung operator mesin pencetakan berkelanjutan dengan peringatan kualitas online dan pratinjau kualitas gulungan cetak dalam mesin pencetakan. Ahli kualitas ada dua tipe yang berbeda yang dibedakan berdasarkan kemampuan penilaian kualitas produk dasar atau komprehensif.
Semua informasi yang dilacak dan hasil perhitungan dapat ditransfer dari modul produksi ahli kualitas ke sistem yang disebut sistem penemuan. Sistem ini khusus untuk pengarsipan jangka panjang dan evaluasi sejumlah besar informasi yang dilacak.



