Memastikan Keunggulan dalam Pembuatan Serat Karbon: Strategi dan Solusi Kontrol Kualitas Utama
Proses pembuatan serat karbon kompleks dan menantang. Variabel proses seperti waktu, suhu, aliran gas, dan komposisi kimia perlu dipantau secara ketat pada setiap tahap produksi.
Dalam artikel ini, kami akan menjelaskan cara mengontrol seluruh proses manufaktur dari tiga aspek berikut:
- Poin utama bahan baku manufaktur
- Cara membuat bagian serat karbon yang baik, dan
- Masalah apa saja yang dapat terjadi dan cara mengatasinya.
Setelah membaca bagian ini, Anda akan dapat memantau seluruh proses manufaktur dan mengetahui detail mana yang perlu difokuskan untuk menghasilkan produk serat karbon terbaik dengan efisiensi tinggi.
1. Cara memproduksi bahan baku yang baik?
Untuk memproduksi produk yang baik, semua produsen harus memilih bahan baku berkualitas terlebih dahulu dan kemudian berfokus pada teknologi terbaru. Paragraf di bawah ini akan memberikan beberapa saran.
1.1 Gunakan PAN berkualitas tinggi
PAN berkualitas tinggi adalah syarat utama untuk pembuatan serat karbon berkinerja tinggi.
Seras pengenalan dengan purnaan tinggi, kekuatan tinggi, penghadapan baik, dan permukaan halus adalah bahan utama untuk menghasilkan serat karbon berkinerja tinggi.
Pembuatan serat karbon perlu dimulai dari monomer polimerisasi seras pengenalan, kualitasnya menentukan baik properti serat karbon maupun biaya produksi.
1.2 Minimalkan kandungan kotoran
Meminimalkan kandungan kotoran adalah langkah dasar untuk meningkatkan kekuatan tarik serat karbon, yang juga menjadi topik hangat bagi peneliti. Dalam arti tertentu, proses peningkatan kekuatan pada dasarnya adalah proses pengurangan kandungan kotoran.
1.3 Persingkat waktu pre-oksidasi
Dalam proses pre-oksidasi, dengan asumsi homogenisasi terjamin, waktu pre-oksidasi harus disingkat sebanyak mungkin, yang merupakan masalah arah untuk mengurangi biaya produksi.
1.4 Teknologi dan peralatan suhu tinggi
Suhu karbonisasi umumnya antara 1.300 dan 1.800°C, sedangkan suhu grafitisasi umumnya antara 2.500 dan 3.000°C.
Saat peralatan diharapkan beroperasi secara berkelanjutan pada suhu sangat tinggi, sangat penting untuk berfokus pada teknologi suhu tinggi terbaru, seperti teknologi mikrogelombang, teknologi plasma, dan teknologi pemanasan induksi di bawah perlindungan gas iners dan kondisi anaerob.
2. Cara membuat bagian serat karbon?
When it comes to making carbon fiber parts or products, manufacturers usually lay out carbon fibers in different directions and in different layers to form a part shape.
Then the carbon fiber is solidified under a certain pressure and temperature. There are generally 4 different methods as follows:
2.1 Cetak pasta
Cetak pasta adalah metode pengolahan manual tradisional yang ketinggalan zaman.
Penyelupan diterapkan secara manual pada cetakan lalu dikurasi. Keuntungannya adalah proses dapat membuat bagian kompleks dengan mudah, dan cocok untuk produksi skala kecil.
Namun kekurangannya adalah efisiensi produksi rendah, beban kerja tinggi, dan akurasi dimensi buruk.
2.2 HP-RTM
Dalam proses ini, bahan serat karbon dimasukkan ke dalam cetakan tertutup. Kemudian injeksi resin ke dalam cetakan untuk membentuk padat di bawah vakum dan tekanan. Proses ini disebut injeksi tekanan tinggi, yang cukup tidak rumit dan dapat hemat biaya peralatan tambahan dengan kontrol komputer.
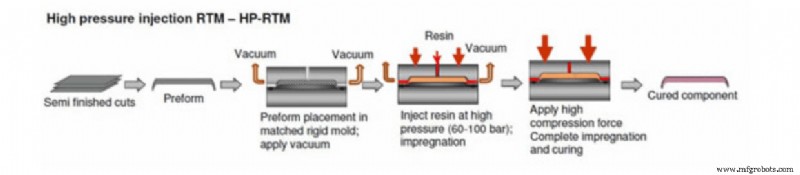
Injeksi tekanan tinggi dengan cetakan suhu tinggi dapat digunakan untuk menyiapkan bagian struktur terintegrasi dengan ukuran besar, struktur kompleks, dan permukaan halus.
Menggunakan proses HP-RTM, konsumsi bahan baku cukup rendah, dan kualitas produk stabil, yang cocok untuk produksi skala besar.
Selain itu, injeksi resin dapat sangat mengurangi toksisitas gas volátil pada tubuh manusia dan lingkungan selama proses pengurutan resin.
2.3 Cetak basah
Cetak basah adalah alternatif ekonomis untuk proses HP-RTM dengan proses yang lebih sederhana dan waktu siklus lebih pendek, yang dapat digunakan untuk membuat bagian CFRP yang memiliki kompleksitas tiga rendah dan luas permukaan besar seperti atap, pintu, kap mesin, pencegah, kotak koper, dll.
Keuntungannya jelas: resin dilapisi dengan cepat di lingkungan terbuka tanpa aliran paksa resin di dalam cetakan, yang mengarah pada pengurangan gelembung.
Selain itu, proses pelapisan resin dan proses pengurutan komponen dapat dilakukan secara bersamaan. Akibatnya, siklus produksi dapat disingkat menjadi kurang dari 180 detik.
3. Masalah apa yang dapat terjadi dan cara mengatasinya?
Meskipun Anda telah memperhatikan semua langkah utama yang kami sebutkan sebelumnya, terkadang beberapa masalah kecil masih akan terjadi. Jadi kita perlu mengetahui masalah apa yang bisa terjadi, sehingga kita dapat menanganinya lebih baik dengan solusi.
Saat Anda menemukan akumulasi resin dan kekurangan bahan sebagian, Anda harus tahu itu mungkin disebabkan oleh keseragaman bahan bantu yang salah atau rasio epoksi yang salah.
Kadang-kadang, desain produk dan desain cetakan sangat buruk, dan Anda perlu mengoptimalkan produk atau cetakan.
Penyebab masalah berbeda-beda, jadi ingat untuk menanganinya sesuai situasi spesifik.
Itu semua tentang masalah kontrol kualitas serat karbon, dan kami berharap ini berguna. Jangan ragu untuk meninggalkan komentar di bawah jika Anda memiliki pertanyaan.
Catatan: Kami tidak memiliki gambar yang digunakan dalam posting ini. Silakan hubungi kami jika gambar tersebut milik Anda, dan kami akan mencabutnya secepat mungkin.



