Optimasi Operasi Listrik Arc Furnace: Otomatisasi dan Pemodelan
Pengantar
Listrik arc furnace (EAF) merupakan proses utama dalam pembuatan baja berbasis logam bekas / DRI (direct reduced iron) dan merupakan rute pembuatan baja kedua terbesar dalam produksi baja global. EAF adalah proses utama untuk daur ulang logam besi. Ditemukan pada tahun 1889 oleh Paul Heroult, EAF awalnya digunakan terutama untuk produksi baja khusus, namun pada akhir abad ke-20 telah berkembang menjadi salah satu proses pembuatan baja utama.
Dibandingkan rute blast furnace-basic oxygen furnace, rute EAF mengurangi konsumsi energi hingga 61 % dan emisi karbon sekitar 77 %. Efisiensi dan produktivitas proses telah meningkat secara dramatis melalui perbaikan teknis seperti (i) penggunaan yang lebih banyak oksigen, karbon, dan sumber energi kimia lainnya, (ii) slag membuih, dan (iii) pembakaran pasca monoksida karbon. Namun, potensi optimasi yang lebih besar masih tersisa. Hal ini terlihat dari perbedaan antara permintaan energi teoretis sekitar 400 kWh per ton untuk peleburan dan pemanasan logam bekas dengan konsumsi rata-rata EAF saat ini yang sekitar 375 kWh per ton energi listrik dan jumlah energi kimia yang sebanding, menghasilkan efisiensi total sekitar 50 %.
Saat ini, EAF dioperasikan dengan tegangan arc dan arus sekunder yang lebih tinggi untuk meningkatkan produktivitas. Input daya hingga 300 MVA tercapai untuk EAF. Mengoperasikan daya arc yang begitu tinggi memerlukan kontrol yang akurat terhadap proses peleburan. Arc yang memancarkan daya tingginya terhadap dinding furnace menyebabkan kerusakan besar. Dengan mencegah perilaku yang tidak diinginkan ini, waktu henti dapat dijaga pada tingkat rendah dan produktivitas furnace tinggi dapat dipertahana. Untuk mencapai tujuan ini, kontrol power closed-loop harus diatur. Kontrol power tersebut perlu bereaksi terhadap peristiwa yang terjadi selama proses peleburan, terutama pada dinding furnace yang tidak tertutup logam bekas atau praktik slag membuih yang sesuai. Titik krusial adalah memperoleh jenis informasi ini tentang proses.
Parameter Analisis dan Optimasi
Parameter yang diperlukan untuk analisis dan optimasi proses, dalam banyak kasus, tidak dapat diukur secara langsung karena kondisi yang keras di dalam furnace. Sebagai contoh, suhu dan komposisi cairan serta slag hanya dapat ditentukan melalui pengukuran titik dan potensial dengan keterlambatan yang disebabkan oleh analisis sampel yang diperlukan. Meskipun metode untuk pengukuran langsung dan berkelanjutan parameter ini sedang dikembangkan, mereka belum tersedia untuk sebagian besar furnace. Juga, uji coba pabrik yang diperlukan untuk mengevaluasi dampak berbagai strategi optimisasi dapat tidak mungkin dilakukan karena biaya yang melampaui batas atau alasan keamanan. Oleh karena itu, model matematika adalah sumber informasi yang berharga mengenai parameter proses yang tidak diketahui. Simulasi juga dapat digunakan sebagai alternatif yang lebih murah, lebih cepat, dan lebih aman untuk uji coba pabrik. Untuk EAF, berbagai macam model telah dikembangkan dengan tujuan dan pendekatan pemodelan yang berbeda.
EAF dapat digambarkan sebagai reaktor kimia yang menggunakan listrik untuk mengubah logam bekas menjadi cairan baja. Tren dalam pengembangan EAF adalah mencapai produktivitas yang lebih tinggi dengan meningkatkan tegangan arc dan mencapai arus yang lebih tinggi untuk melebur logam bekas lebih cepat dan lebih efisien. Namun, tegangan dan arus yang lebih tinggi dapat menyebabkan kerusakan besar pada refraktori furnace jika arc tidak tertutup slag. Cara umum untuk mengontrol proses peleburan saat ini adalah mengontrol tap transformator berdasarkan input energi. Ini berarti tidak ada informasi online yang digunakan untuk mengontrol proses dan operator secara menyesuaikan set point dengan informasi dari diagram operasional.
Kompleksitas yang meningkat dari proses EAF dikombinasikan dengan permintaan produktivitas yang lebih tinggi dan dampak lingkungan yang lebih rendah memerlukan strategi kontrol yang mempertimbangkan dinamika sistem yang memerlukan adaptasi titik operasi statis secara real-time. Juga, saat produktivitas meningkat, operator diharapkan membuat keputusan yang lebih cepat. Dalam proses EAF 'state of the art', otomatisasi diperlukan untuk membantu operator.
Otomatisasi Konvensional dan Manfaatnya
Otomatisasi konvensional EAF terutama menargetkan (i) otomatisasi regime listrik, (ii) otomatisasi regime termik, dan (iii) penempatan elektroda EAF. Sistem kontrol proses modern dan canggih memastikan operasi pabrik yang aman dan ramah pengguna bahkan dalam kondisi sulit. Sistem ini menyediakan keandalan dan ketersediaan tinggi untuk membuka jalan bagi proses yang lancar.
Solusi otomatisasi dalam pembuatan baja EAF ideal untuk EAF baru maupun yang sudah ada dalam ukuran apa pun. Mereka mengoptimalkan produksi berbagai macam jenis baja, termasuk baja karbon, baja tahan karat, dan baja khusus sambil menyesuaikan rasio pengisian yang bervariasi dari logam bekas, DRI, dan logam cair. Ini mengarah pada lebih sedikit langkah koreksi perawatan baja, jumlah minimum panas yang diturunkan, dan kepatuhan yang tepat terhadap jadwal produksi yang ketat sebagai dasar untuk pengiriman just-in-time ke unit pemrosesan downstream.
Kontrol proses otomatis didasarkan pada beberapa pengukuran waktu nyata, misalnya suhu pada sistem pendingin, suara furnace, distorsi harmonik pada arus, getaran badan furnace, dan analisis gas buang. Penggunaan kontrol proses otomatis dapat mengakibatkan pengurangan waktu nyala daya, optimisasi karbon yang diinjeksi, stabilisasi arc, dan pengurangan waktu mati daya.
Mengconsiderasi kompleksitas besar prosedur spesifik untuk pembuatan baja dalam EAF, operasi kompleks dari agregat teknologi ini menyiratkan penutupan sistematis dari langkah-langkah yaitu (i) mengukur dan memelihara keadaan teknologi yang ditetapkan (keadaan inersia) untuk agregat yang dapat dicapai melalui otomatisasi normal konvensional, dan (ii) otomatisasi kompleks EAF, yang bergantung pada kontrol proses untuk mendapatkan tujuan fungsi kriteria maksimum sesuai dengan model matematika.
Solusi otomatisasi EAF menggabungkan keuntungan sistem otomatisasi berbasis PLC (programmable logic controller) (seperti kualitas dan stabilitas teruji, biaya hardware rendah, skalabilitas halus, kontrol proses yang andal, operasi yang ramah pengguna, visualisasi yang jelas, dan alat engineering yang canggih) dengan solusi teknologi spesifik yang disesuaikan dengan kebutuhan spesifik pabrik.
Otomatisasi dasar menggunakan sistem berbasis mikroprosesor kecepatan tinggi untuk kontrol teknologi dan kontrol sekuensial. Sistem otomatisasi dibagi menjadi beberapa unit otomatisasi yang dikoordinasi untuk mengeksekusi tugas yang diperlukan. Setiap unit otomatisasi terhubung dengan periferi listrik yang terkait, biasanya menggunakan koneksi remote I/O (input-output), untuk sensing dan actuating. Tugas operasi dan pemantauan yang dilakukan melalui HMI (human machine interface) adalah persiapan jumlah informasi yang semakin banyak tentang proses dengan cara sehingga operator menerima representasi yang jelas dan mudah dipahami tentang pabrik. Sistem HMI mendukung operasi EAF yang sederhana dan sistematis.
Sistem kontrol proses EAF di Level 1 mencakup otomatisasi dasar dan fungsi kontrol teknologi untuk memungkinkan produksi baja EAF dengan cara yang efektif dan aman. Konfigurasi HMI yang ramah pengguna dan redundan dikombinasikan dengan penerapan perangkat kontrol fail-safe state-of-the-art memastikan ketersediaan tinggi sistem otomatisasi. Fitur typis kontrol proses EAF mencakup hal berikut.
Profil yang dapat disesuaikan – Konsep otomatisasi secara keseluruhan memungkinkan definisi skema produksi individual untuk tap changer transformator, tap changer reaktor, kurva kontrol elektroda, pemanas, RCBs (refining combined burners) dan injektor yang meminimalkan tindakan operator.
Struktur modular – Solusi standar yang sangat dikembangkan memudahkan implementasi logika dan komunikasi ke sistem eksternal seperti yard logam bekas, sistem dedusting, penanganan material, injeksi karbon / kapur, kontrol slag membuih, sistem analyzer gas buang, dan pembangkit listrik.
Diagnosis sistem dan proses – Fungsi diagnosis seperti pemantauan kondisi, pelaporan panas / hari / bulan dan pencatatan tren mendukung operasi EAF yang bebas gangguan dan andal.
Simulasi perangkat lunak – Semua fungsi yang diimplementasikan disimulasikan sesuai aturan operasional spesifik. Ini mencakup stasiun hidraulik, gerakan, dan operasi proses. Simulasi siklus panas lengkap memverifikasi fungsionalitas yang benar dari perangkat lunak otomatisasi.
Selanjutnya, solusi otomatisasi modern canggih juga menggunakan alat pengukuran state-of-the-art. Alat pengukuran typis, seperti tongkat suhu/Celox tangan, digunakan sebagai alat standar untuk pembuatan baja listrik. Untuk meningkatkan performa EAF lebih lanjut, beberapa sistem pengukuran yang dapat digunakan adalah (i) pengukuran suhu non-kontak, (ii) sistem analyzer gas buang EAF berkelanjutan, dan (iii) penggunaan sistem robot untuk pengukuran suhu dan Celox serta pemuatan sampel.
Sistem pengukuran suhu non-kontak baru, yang sepenuhnya terintegrasi ke dalam teknologi RCB, memberikan metode yang sempurna untuk memprediksi waktu tapping yang tepat saat daya menyala. Suhu yang diukur dievaluasi dengan model kontrol untuk hasil yang dapat diulang dan proses yang konsisten. Sistem pengukuran suhu non-kontak mencakup tiga fungsi utama yaitu (i) mode pemanas di mana selama waktu daya menyala sistem pengukuran suhu non-kontak dapat digunakan sebagai pemanas untuk memanaskan logam bekas menggunakan berbagai pengaturan daya, (ii) mode tongkat yang ke mana sistem beralih untuk menyediakan aliran oksigen supersonik segera setelah logam bekas dipanaskan ke titik di mana reaksi terjadi antara karbon, besi, dan oksigen, (iii) mode suhu yang ke mana sistem beralih dari mode tongkat ketika tingkat homogenisasi yang ditentukan dari fasa cair tercapai, dan siklus pengukuran suhu dapat dimulai. Gambar 1 menunjukkan skema sistem suhu RCB.
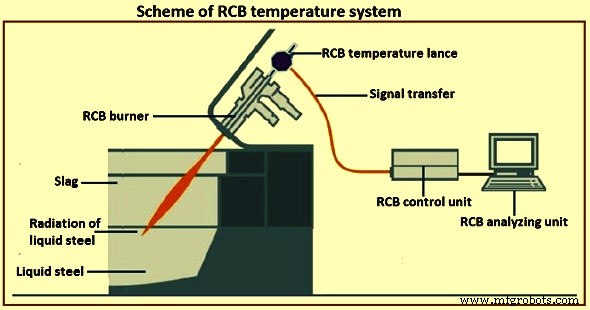
Gambar 1 Skema sistem suhu RCB
Berdasarkan metode di atas, tidak diperlukan tongkat untuk pengukuran suhu. Ini menghasilkan tingkat keamanan yang tinggi bagi operator dan mengurangi biaya konsumsi. Konsumsi energi input menurun. Sistem ini memungkinkan prediksi tapping yang tepat dengan beberapa manfaat termasuk, (i) peningkatan produktivitas melalui pengurangan daya mati, (ii) hasil yang dapat diulang untuk proses konsisten, (iii) penurunan biaya operasional dan konsumsi, dan (iv) penurunan input konsumsi energi dengan tapping yang akurat.
Sistem analyzer gas buang EAF berkelanjutan adalah solusi untuk pengukuran gas buang EAF, yang melakukan analisis gas berkelanjutan sepenuhnya otomatis. Alat pemuatan gas ditempatkan dalam saluran gas buang primer EAF yang didinginkan air. Gas buang dianalisis secara berkelanjutan selama waktu daya menyala dan selama waktu daya mati dengan pembersihan dan pemurnian sampel probe yang sepenuhnya otomatis dilakukan. Oleh karena itu, sistem ini memungkinkan operasi yang hampir bebas perawatan, bahkan di bawah kondisi lingkungan yang sangat panas, korosif, dan sangat debu di posisi pemuatan tepat setelah siku EAF.
Sistem otomatisasi biasanya memiliki struktur modular. Sistem ini mencakup setiap level dari kontrol pabrik dasar (Level 1) hingga integrasi dengan fungsi pelacakan produksi dan manajemen pesanan manufaktur yang sedang berlangsung (Level 3 dan Level 4). Modul kontrol proses spesifik mengoptimalkan operasi dan memberikan dukungan penting bagi karyawan lantai produksi dan technolog proses. Sistem otomatisasi garis bisnis pabrik dapat digabungkan dengan solusi teknologi terbaru untuk optimisasi penghematan energi dan produktivitas. Selain itu, solusi otomatisasi menggunakan sensor inovatif yang bekerja bersama dengan model kontrol yang canggih untuk kontrol dinamis, real-time.
Kontrol proses EAF menyediakan solusi sepenuhnya otomatis, end-to-end untuk kontrol elektroda dalam EAF tiga fasa. Sistem ini mengatur dan menyesuaikan arc listrik secara dinamis dan memanfaatkan elektroda secara paling efisien. Solusi ini bergantung pada kecerdasan buatan untuk mengoptimalkan proses peleburan. Ini juga mencakup modul kontrol peleburan dengan program peleburan untuk memastikan reproduksi yang akurat dari proses peleburan untuk memastikan produktivitas furnace maksimal. Kontrol elektroda dan unit tambahannya dapat diintegrasikan ke dalam lingkungan dan arsitektur sistem apa pun. Tiga sistem kontrol dasar untuk kontrol proses dalam EAF. Ini adalah (i) sistem kontrol elektroda, (ii) sistem kontrol slag membuih, dan (iii) sistem peleburan logam bekas berbasis kondisi.
Sistem Kontrol Elektroda
Sistem kontrol elektroda – Ini adalah sistem kontrol kunci untuk EAF. Pendekatan menuju kontrol daya otomatis biasanya bergantung pada evaluasi arus dan tegangan arc. Teknik pengukuran lainnya sering tidak dapat diterapkan karena kondisi ekstrim di lingkungan furnace.
Sistem kontrol elektroda adalah sistem kontrol elektroda closed-loop. Tugas dasarnya adalah mengontrol posisi elektroda, lebih spesifik untuk mempertahankan titik operasi listrik. Performa tugas dasar ini terutama mempengaruhi beberapa indikator kinerja kunci (KPI) dari pabrik peleburan baja, seperti konsumsi energi listrik spesifik, konsumsi elektroda, dan produktivitas dll. Performa ini juga krusial untuk mengurangi stres pada sistem mekanis dan hidraulik serta untuk pembatasan gangguan jaringan listrik. Paham umum bahwa performa terbaik dari tugas dasar ini dicapai dengan kontrol elektroda berbasis impedansi. Fungsi tambahan dasar untuk mengurangi arus berlebih, short-circuit, dan patah elektroda adalah state-of-the-art dan menjaga waktu henti pada minimum. Adaptasi ke karakteristik sistem actuasi diperlukan untuk performa terbaik, yaitu karakteristik katup hidraulik.
Fungsi dasar kontrol elektroda yang disebutkan di atas tentu mempengaruhi performa EAF. Namun, performa furnace sangat bergantung pada pemilihan titik operasi listrik. Dengan mempertimbangkan desain keseluruhan furnace, diagram operasional disiapkan, juga disebut profil peleburan, atau program daya. Diagram ini digunakan untuk menyediakan titik set listrik furnace, yaitu tap transformator, tap reaktor, dan titik set impedansi. Diagram ini biasanya bergantung pada total input energi. Fungsi ini tercakup oleh sistem Level 2 atau solusi serupa. Pemilihan dan urutan titik set dalam diagram operasional ini memiliki dampak langsung pada KPI EAF.
Saat ini, modul tambahan untuk kontrol elektroda digunakan untuk menyesuaikan titik set yang disediakan oleh diagram operasional untuk memenuhi kondisi peleburan aktual di dalam furnace, yaitu dengan mengevaluasi beban termal panel yang didinginkan air. Modul optimasi dapat digunakan untuk meningkatkan input daya ke furnace dengan menyesuaikan titik set impedansi secara dinamis terhadap kemajuan peleburan. Biasanya, operator furnace masih bertanggung jawab untuk mengambil tindakan kontrol lebih lanjut berdasarkan persepsinya subyektif terhadap emisi suara dan kesan visualnya tentang furnace.
Sistem Kontrol Slag Membuih
Sistem kontrol slag membuih – Untuk operasi slag membuih otomatis, ada beberapa pendekatan yang menggunakan pengukuran suara. Sistem kontrol slag membuih adalah sistem sensor. Sistem ini didasarkan pada suara struktur dan merupakan pendekatan untuk mengevaluasi jumlah slag membuih dalam EAF. Mengenai tren dan reproduksi, metode ini terbukti berhasil mengikuti situasi slag membuih yang sebenarnya dalam arc furnace. Gambar 2 menunjukkan sistem kontrol slag membuih dalam EAF.
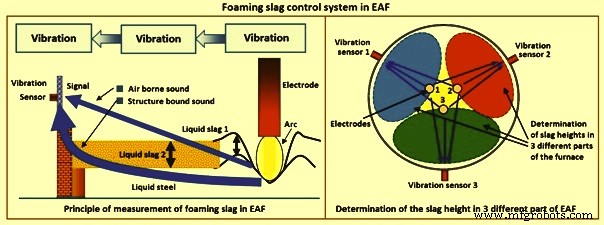
Gambar 2 Sistem kontrol slag membuih dalam EAF
Sistem kontrol slag membuih mengevaluasi propagasi suara dari arc listrik, tempat suara diciptakan, ke cangkang furnace, tempat getaran yang dihasilkan terdeteksi oleh sensor percepatan, juga disebut sensor suara struktur. Arc listrik berfungsi sebagai sumber akustik. Dengan menghitung demam propagasi suara, ketinggian slag membuih ditentukan.
Keuntungan besar dari metode ini adalah untuk menentukan tidak hanya ketinggian slag rata-rata di sekitar elektroda, tetapi khususnya ketinggian tertentu di seluruh area antara setiap elektroda dan cangkang furnace. Pandangan satu dimensi sebenarnya diperluas oleh sistem kontrol slag membuih menjadi pengukuran dua dimensi dari distribusi ketinggian slag. Dengan pemasang tiga sensor berseberangan dengan elektroda yang sesuai, ketinggian slag dapat ditentukan secara independen di tiga zona furnace (Gambar 2). Oleh karena itu, distribusi spasial ketinggian slag dapat dievaluasi dan ditampilkan dalam visualisasi. Pada skala waktu, pembuahan slag dibagi menjadi berbagai periode. Periode ditentukan oleh input energi spesifik. Mereka ditandai dengan pengaturan ketinggian slag referensi yang berbeda.
Tiga sensor suara struktur, masing-masing ditetapkan ke segmen elektroda, digunakan untuk merekam sinyal. Sensor ini dipasang pada cangkang furnace dengan memelengapkan tiga plat adapter pada panel yang berseberangan dengan fase / elektroda yang bersesuaian. Plat adapter diposisikan sekitar 800 mm di atas tingkat kolam baja. Sensor dihubungkan menggunakan kabel sinyal yang dilindungi suhu, yang harus dilindungi dari panas berlebih dan kerusakan mekanis. Untuk memungkinkan pertukaran cangkang furnace yang mudah, kabel dihubungkan menggunakan soket Harting atau kotak konektor yang dipasang di atau dekat cangkang furnace. Selain sinyal suara struktur, sinyal arus direkam dengan menggunakan gulungan Rogowski. Sinyal yang diambil sampel kecepatan tinggi diteruskan ke modul akuisisi data dan komputasi.
Tingkat slag membuih dihitung berdasarkan kombinasi suara struktur dan sinyal arus. Dengan metode deteksi, personil operasi berada dalam posisi yang lebih baik untuk memeriksa kualitas dan reproduksi kontrol proses dalam fase slag membuih dengan tingkat akurasi yang tinggi. Proses dapat dioptimalkan terkait stabilitas, waktu proses, dan konsumsi daya berdasarkan ini.
Peluang luar biasa dari pengukuran spasial yang benar dari ketinggian slag adalah untuk mengatur injeksi karbon dengan kontrol individual dari katup karbon untuk mencapai distribusi slag yang seragam. Untuk pengaturan injeksi karbon, sistem kontrol berbasis algoritma Fuzzy telah dikembangkan. Ini memungkinkan implementasi aturan yang sesuai untuk injeksi karbon yang dapat disesuaikan dengan situasi spesifik dari konfigurasi furnace tertentu. Karena katup karbon biasanya tidak dirancang untuk kontrol analog kontinu, sinyal output diubah menjadi modulasi lebar pulsa, yang menghasilkan pasokan karbon yang sesuai.
Karbon diinjeksi dalam mode modulasi pulsa, di mana lebar pulsa dan frekuensi dikontrol oleh sistem kontrol slag membuih untuk menginjalkan jumlah karbon yang tepat dari masing-masing tiga katup. Ini memungkinkan sistem kontrol slag membuih untuk menerapkan jumlah karbon yang tepat untuk setiap katup untuk mencapai ketinggian slag yang paling seragam, cukup, dan stabil. Pada periode akhir, di mana slag membuih sebagian dicurahkan, ketinggian slag menurun dan fluktuasi
Sistem kontrol slag membuih memastikan bahwa tingkat pembuahan slag seragam tinggi selama proses pembuahan slag. Sebagai hasilnya, efisiensi energi arc meningkat sementara pada saat yang sama jumlah karbon yang diinjeksi berkurang. Sistem ini juga menyediakan dasar yang andal untuk kontrol slag membuih closed-loop berdasarkan penentuan yang tepat dari tingkat slag dan menyediakan sinyal untuk memicu tongkat / pemanas karbon dan oksigen yang terpasang dalam furnace.
Sistem Peleburan Logam Bekas Berbasis Kondisi
Sistem peleburan logam bekas berbasis kondisi – Sistem peleburan logam bekas berbasis kondisi mengontrol input energi listrik secara dinamis selama periode peleburan logam bekas dan sebagian juga selama periode flat bath dengan bereaksi segera terhadap keadaan logam bekas dan cairan. Ini menghasilkan optimasi proses peleburan berbasis kondisi.
Sistem peleburan logam bekas berbasis kondisi menggunakan hardware yang sama seperti yang dijelaskan sebelumnya untuk sistem kontrol slag membuih. Mirip dengan sistem kontrol slag membuih, sistem peleburan logam bekas berbasis kondisi mengukur propagasi suara dari arc listrik, tempat suara diciptakan, ke cangkang furnace, tempat getaran yang dihasilkan terdeteksi oleh sensor percepatan. Dengan mengukur arus dari tiga arc dan getaran dinding yang berseberangan dengan elektroda, dua sinyal status berbasis kondisi yang berbeda dihitung secara dinamis (i) pelindungan panel oleh logam bekas atau slag, (ii) keadaan logam bekas di dasar arc, khususnya kemunculan logam bekas berat 'dingin'.
Dua sinyal ini mendukung karakterisasi proses peleburan. Digabungkan dengan informasi tambahan tentang furnace, kontrol input energi listrik berbasis kondisi baru direalisasikan. Informasi tambahan mencakup beban termal panel furnace, input energi spesifik, data listrik, dan kondisi batas lebih lanjut dari proses. Pengontrol mengatur tegangan sekunder dengan memindahkan tap transformator, menghitung titik set impedansi individual baru untuk tiga fasa, dan memindahkan reaktansi seri. Pengontrol memaksimalkan input daya dengan mempertimbangkan pelindungan dinding aktual dan beban termal.
Fitur utama dan keuntungan sistem peleburan logam bekas berbasis kondisi adalah kemampuannya untuk mendeteksi kehilangan pelindungan dinding jauh lebih awal dibandingkan dengan kenaikan suhu panel yang dihasilkan, yang merupakan hasil dari dampak radiasi yang meningkat. Keunggulan waktu sekitar 60 detik ini memungkinkan sistem peleburan logam bekas berbasis kondisi untuk bereaksi dengan mendistribusikan ulang daya atau radiasi dari tiga arc. Pengdistribusian ulang segera ini memoderasi atau menghindari dampak termal pada panel yang bersesuaian.
Pengontrol sistem peleburan logam bekas berbasis kondisi bereaksi dengan dua cara berbeda terhadap kehilangan pelindungan dinding dan beban termal panel. Pertama, pada skala waktu yang lama ketika kehilangan pelindungan dan kenaikan suhu yang diharapkan atau diukur berlangsung lebih lama atau sangat mencolok, transformator diturunkan. Oleh karena itu, tegangan sekunder disesuaikan. Di sisi lain, tap transformator ditingkatkan ketika kondisi cairan memungkinkan, misalnya pada pelindungan arc yang tinggi dan suhu panel yang rendah.
Pemindahan tap transformator diaktifkan oleh loop histeresis untuk menghindari operasi pemindahan yang tidak perlu. Kedua, pada skala waktu yang pendek, sinyal input yang sama dievaluasi untuk mengontrol titik set impedansi dari tiga fasa secara individual, yang menghasilkan operasi furnace listrik yang asimetris. Berdasarkan pelindungan yang dihitung dan prediksi atau pengukuran suhu panel, pengontrol fuzzy menghitung distribusi daya radiasi optimal. Menggunakan model radiasi yang baru dikembangkan dan model listrik analitis, titik set impedansi yang sesuai dihitung dalam loop iteratif untuk memenuhi distribusi radiasi optimal sebaik mungkin. Jadi redistribusi daya radiasi yang hampir segera dapat dicapai untuk memoderasi atau menghindari dampak termal secara instan.
Keuntungan utama sistem peleburan logam bekas berbasis kondisi adalah menghasilkan operasi yang lebih halus dan lebih stabil dengan lebih sedikit operasi pemindahan tap transformator dan input energi yang meningkat setiap kali diizinkan oleh kondisi cairan.
Sistem Pakar EAF
Sistem pakar EAF telah dirancang sebagai pengawas kontrol proses terintegrasi. Sistem ini secara otomatis mengenali penyimpangan dari perilaku yang diharapkan dan menyesuaikan ulang program peleburan, bertindak pada perencanaan daya listrik, paket kimia, serta metalurgi slag dan baja. Batasan peralatan diintegrasikan ke dalam kontrol. Sistem pakar EAF bertindak sebagai pengawas proses yang mengintegrasikan otomatisasi dasar dan fungsi teknologi untuk memungkinkan produksi baja EAF dengan cara yang efektif dan aman, mendukung setiap operasi dari fase pengisian hingga prosedur tapping. Karena pemantauan proses berbasis sensor dan kamera yang luas, generasi baru pulpit mesin dapat dipasang di posisi manapun dan tidak memerlukan jendela khusus untuk mendapatkan umpan balik visual langsung dari proses, meningkatkan keamanan operator dan kesadaran proses.
Sistem pakar EAF juga dapat mengintegrasikan sejumlah teknologi mandiri untuk memaksimalkan waktu produktif, faktor utilizasi, dan keamanan, melalui unit mekatronik yang dikontrol dari jarak jauh. Sistem pakar EAF adalah evolusi terbaru dari konsep EAF untuk mengontrol setiap tahap proses peleburan secara otomatis, dari perencanaan daya listrik hingga optimasi pembakaran serta manajemen metalurgi slag dan baja untuk setiap operasi yang diperlukan dalam siklus EAF.
Sistem pakar EAF melakukan perhitungan awal panas lengkap, melacak praktik peleburan yang ditetapkan. Sistem ini memberikan pratinjau proses peleburan dan kondisi baja pada saat tapping dan secara otomatis menyesuaikan profil daya dan penambahan material untuk mengoptimalkan proses. Sistem ini memutuskan titik set muatan untuk pemuatan tongkat logam bekas yang tepat. Perhitungan optimasi biaya memilih jenis logam bekas dan menentukan jumlah yang diperlukan serta jumlah total DRI yang akan ditambahkan. Sistem ini juga menentukan agen pembentukan slag dengan mempertimbangkan massa slag minimum yang diberikan dan dasaritas target. Selanjutnya, sistem ini menghitung jumlah aditif legkungan yang dioptimalkan biaya untuk furnace atau tongkat tapping.
Sistem pakar EAF menentukan jumlah energi listrik yang diperlukan untuk melebur material yang disiapkan dan dimuat serta untuk memanaskan kolam baja hingga suhu tapping, mempertimbangkan input energi dari oksium yang ditiup. Sistem pakar EAF menyediakan pemantauan online konsumsi daya dan transmisi konsumsi daya yang diprediksi yang bertujuan untuk mencegah beban puncak dan tarif tinggi. Untuk furnace dengan fasilitas pakan DRI berkelanjutan, laju pakan DRI dikontrol secara dinamis untuk menargetkan suhu baja konstan, mempertimbangkan suhu DRI.
Sistem pakar EAF memiliki mesin data mining yang canggih yang biasanya dikembangkan dan khusus disesuaikan untuk aplikasi kontrol. Variabel data yang relevan dikumpulkan dan secara otomatis diklasifikasikan ke dalam relasi terstruktur. Analisis statistik proses yang luas diterapkan pada sejumlah besar informasi, membedakan dari perilaku konsisten yang diharapkan dan anomali. Penyimpangan berkelanjutan dari kondisi proses yang diharapkan mengarah pada optimasi berkelanjutan dari pembakaran monoksida karbon dan penggunaan bahan bakar yang efisien, dengan menyesuaikan profil peleburan dengan kondisi operasional yang bervariasi. Kontrol terintegrasi dari proses peleburan secara keseluruhan, bersama dengan pelacakan waktu nyata variabel furnace yang menunjukkan penyimpangan relevan dari kondisi proses yang diharapkan, memberikan peluang signifikan untuk meningkatkan efisiensi energi dan produktivitas.
Analisis gas buang online waktu nyata, melalui sistem laser in-situ, mempromosikan pelacakan proses dan memungkinkan optimasi lebih lanjut dengan kontrol closed-loop yang viable yang bertindak pada bahan bakar dan oksium pasca pembakaran. Analisis gas buang respons cepat memberikan informasi umpan balik cepat untuk pengaturan injeksi oksium selama tahap pemurnian, mengontrol dekarburisasi baja dan membatasi oksidasi kolam pada saat yang sama.
Inti dari sistem pakar EAF adalah 'melt-model' yang secara otomatis mengidentifikasi penyimpangan variabel kontrol proses dan memperbaiki mereka untuk menghindari kerugian atau pemborosan sumber energi yang tersedia. Sistem ini mengkoordinasi data yang dikumpulkan secara waktu nyata oleh banyak sensor papan, dan variabel proses yang dihitung berdasarkan profil peleburan statis yang ditetapkan sebelumnya. 'Melt-model' mengkoordinasi kontrol closed-loop yang diintegrasikan oleh model untuk daya listrik dan model untuk paket kimia. Sistem ini mengelola interaksi dari profil peleburan listrik dan kimia untuk mencapai optimisasi penggunaan energi, serta kontrol metalurgi slag dan baja, meliputi, di antaranya, pelindungan arc oleh manajemen slag membuih, optimasi pasca pembakaran, pengurangan konsumsi energi listrik, dan optimasi konsumsi oksium dan karbon. Gambar 3 menunjukkan kontrol closed-loop dari sistem pakar melt-model.
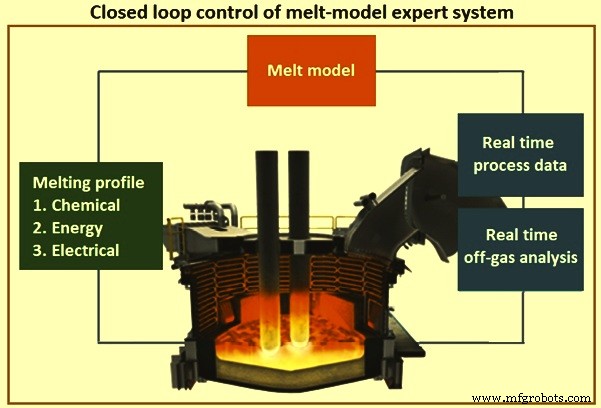
Gambar 3 Kontrol closed-loop dari sistem pakar melt-model
Sistem pakar EAF menyesuaikan diri dengan kondisi operasional yang terus berubah sambil menjaga performa EAF pada puncak. Sistem ini mengintegrasikan sistem kontrol elektroda, sistem kontrol slag membuih, dan sistem peleburan logam bekas berbasis kondisi.
Manfaat utama sistem pakar adalah (i) pengurangan waktu tap-to-tap hingga 10 %, (ii) pengurangan konsumsi energi hingga 5 %, (iii) pengurangan biaya material legkungan hingga 5 %, dan (iv) pengurangan biaya energi dengan menghindari tarif puncak.
Pemodelan Proses Pembuatan Baja EAF
Model proses adalah 'algoritma untuk memprediksi perilaku sistem terbuka atau tertutup'. Model ini memungkinkan kontrol prediktif dan bantuan operator, optimisasi proses off-line, pemahaman yang lebih baik tentang fenomena fisika yang mendasari, dan estimasi parameter secara online yang tidak dapat ditentukan langsung melalui pengukuran. Istilah model proses merujuk pada model deterministik yang didasarkan pada hubungan fisika dan termodinamika, dan oleh karena itu mengecualikan pendekatan statistik murni.
Saat ini, mayoritas pembuatan baja EAF menggunakan sistem otomatisasi Level 1 dan Level 2. Dalam sistem otomatisasi ini, terdapat kebutuhan akan model proses. Selama siklus produksi, sejumlah kuantitas penting tidak diketahui atau tidak dapat diukur untuk alasan fundamental, seperti (i) suhu (rata-rata) saat ini dari material padat (logam bekas, DRI dll.) tidak dapat diamati (ii) suhu cairan dan slag saat ini sulit diukur, (iii) massa cairan saat ini dalam furnace tidak dapat diukur.
Model proses (untuk penggunaan online dan off-line) adalah bagian penting dari siklus optimasi proses dan operasi EAF (Gambar 4). Instrumentasi furnace (penimbangan logam bekas, dan DRI dll.) terus menerus menyediakan data pengukuran selama operasi yang dimasukkan ke dalam model. Untuk meningkatkan kemampuan model dalam memprediksi parameter penting seperti massa dan suhu cairan, pengukuran yang baru atau lebih akurat dapat diimplementasikan. Data yang lebih akurat kemudian memberikan kesempatan yang lebih baik untuk menguji dan selanjutnya meningkatkan model. Model yang lebih detail atau akurat memungkinkan kontrol yang lebih baik selama operasi (model online) atau pengembangan mode operasi proses yang dioptimalkan.
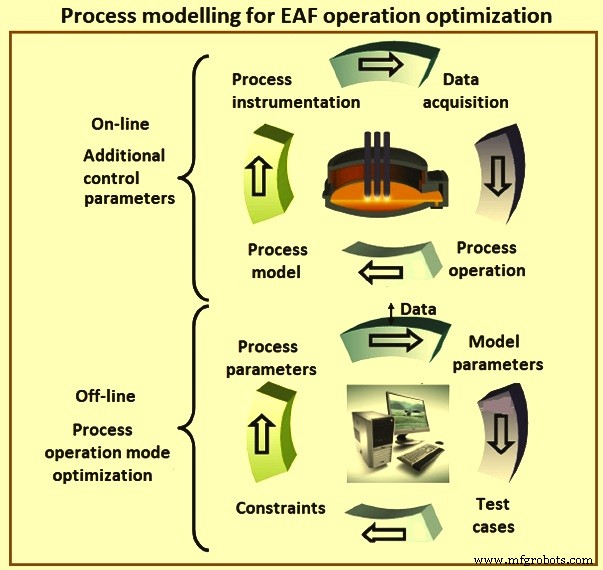
Gambar 4 Pemodelan proses untuk optimisasi operasi EAF
Instrumentasi EAF memungkinkan pengukuran energi dan input mass yang bergantung pada waktu secara kuantitatif. Data ini dapat digunakan untuk pemodelan proses peleburan online atau off-line. Model proses EAF terbukti berguna untuk meningkatkan pemahaman dan kontrol proses serta efisiensi sumber daya dan energi dengan menyediakan informasi yang tidak dapat diukur secara langsung selama proses karena kondisi ekstrim di dalam furnace.
Penggunaan model proses online dapat meningkatkan pengetahuan tentang kondisi proses saat ini dan mendukung operasi proses yang dioptimalkan dengan menyediakan data input tambahan untuk kontrol proses. Selain itu, model-model ini dapat menggunakan data input ekstrapolasi untuk memprediksi tren masa depan variabel proses. Model yang sama dapat digunakan off-line dengan data operasi proses nyata atau buatan untuk mengoptimalkan operasi pabrik atau menganalisis dampak inovasi proses. Selama instalasi dan optimisasi model proses seperti ini, persyaratan model memjustifikasi dan mendukung implementasi sistem pengukuran lanjutan, misalnya untuk mendapatkan data yang akurat tentang input energi dan massa ke furnace.
Dalam kasus proses kompleks seperti proses EAF, model analitik biasanya lebih sulit dikembangkan daripada model statistik dan mungkin tidak mencapai tingkat akurasi yang sama. Namun, mereka memungkinkan ekstrapolasi dan dapat ditransfer karena deskripsi fisika dan termodinamika yang lebih universal.
Pengembangan model EAF dimulai pada tahun 1974 dan dalam bentuk yang lebih sederhana dan menjadi state-of-the-art dalam dekade berikutnya. Pengembangan model telah dilakukan ke beberapa arah, misalnya (i) penentuan karakteristik proses keseluruhan dan kontrol proses, (ii) pemodelan CFD (computational fluid dynamics) dari sistem gas buang atau transfer panas di dalam furnace, dan (iii) pemodelan peleburan dan kimia slag serta pembuahan slag.
Pemodelan dan optimisasi proses EAF merupakan tugas yang kompleks karena sejumlah besar variabel seperti berbagai material muatan, porsi berbagai penerus energi, dan komposisi serta suhu target. Fase proses yang berbeda, perubahan diskret selama pengisian material dan banyak variasi proses dengan tipe furnace, bahan baku, kualitas baja yang diinginkan, dan strategi operasi yang berbeda telah mengarah pada pengembangan berbagai pendekatan pemodelan. Sejumlah model telah dikembangkan menggunakan pendekatan yang berbeda baik untuk proses lengkap maupun fenomena lokal atau fase proses tunggal.
Karena berbagai aplikasi pemodelan EAF yang luas dan kompleksitas proses, banyak pendekatan telah diterapkan untuk menurunkan model untuk proses. Ada model statistik atau berbasis data murni, termasuk jaringan syaraf tiruan, yang digunakan, misalnya, untuk mengevaluasi konsumsi daya atau sistem listrik EAF. Kelas model lain untuk evaluasi konsumsi energi EAF menggunakan pendekatan statistik berdasarkan parameter yang ditentukan menggunakan hubungan fisika seperti pengiriman daya yang diharapkan dari penggunaan oksium atau gas alam.
Model proses telah dikembangkan tidak hanya untuk proses lengkap tetapi juga untuk menggambarkan fenomena spesifik dalam EAF, misalnya, transfer panas pada arc listrik, reaksi karbon yang diinjeksi dengan slag, atau pengaruh dan potensi pemulihan energi dalam sistem gas buang. Dalam beberapa kasus, model-model ini kemudian telah diintegrasikan ke dalam model proses EAF yang lebih komprehensif.
Model proses biasanya didasarkan pada zona lumpuran tanpa diskritisasi spasial kecuali untuk muatan logam bekas yang diskritisasi menjadi beberapa zona dalam beberapa model. Aliran panas dan massa ditukarkan antara zona ini dan lingkungan dan reaksi kimia biasanya dipertimbangkan dalam zona tertentu. Neraca energi dan massa kemudian digunakan untuk melacak suhu dan komposisi setiap zona. Meskipun sebagian besar model proses ini dinamis, pendekatan pseudo-dinamis berdasarkan langkah proses yang ditetapkan juga telah diusulkan.
Model menggunakan pendekatan yang berbeda, tetapi memiliki beberapa properti umum yang penting yaitu (i) hukum konservasi fisika massa, energi, dan spesies diturunkan dan diselesaikan, (ii) metode numerik umum adalah menyusun dan menyelesaikan serangkaian persamaan diferensial biasa non-linear (dalam sebagian besar kasus skema integrasi eksplisit kecil yang digunakan), (iii) model membutuhkan nilai awal dan (secara umum bergantung pada waktu) data untuk input yang bergantung pada waktu seperti input listrik, input kimia, dan beban massa (logam bekas, DRI dll.) dll.



