Tundish: Kunci Kualitas dalam Pencetakan Baja Berkelanjutan
Pencetakan baja berkelanjutan adalah proses yang banyak digunakan dan merupakan langkah penting dalam produksi baja. Porsi baja yang dicetak berkelanjutan di seluruh dunia telah meningkat secara signifikan sejak diperkenalkannya proses pencetakan berkelanjutan pada tahun 1950-an. Saat ini porsi ini sekitar 97 %. Namun, seiring dengan peningkatan penggunaan proses ini, terdapat persyaratan kualitas yang ketat yang telah menjadi krusial di seiring dengan peningkatan throughput mesin pencetakan berkelanjutan dan dimensi yang lebih besar dari produk cetakan.
Dalam proses pencetakan berkelanjutan, untuk transfer baja cair dari steel teeming ladle ke mould, sebuah vessel perantara yang disebut tundish digunakan. Tundish terletak di atas mould, untuk menerima baja cair dari steel teeming ladle dan mengirimkannya ke mould pada laju yang diatur. Dibutuhkan untuk mengirimkan baja cair ke mould secara merata dan pada throughput rate dan suhu yang dirancang tanpa menyebabkan kontaminasi oleh inklusi. Baja cair mengalir keluar dari ladle ke dalam tundish yang menghubungkan proses metalurgi sekunder yang tidak berkelanjutan dengan proses pencetakan berkelanjutan.
Tundish meratakan aliran, mengatur pakan baja ke mould dan membersihkan logam. Sisa logam yang tertinggal di dalam tundish dikenal sebagai tundish skulls dan perlu dikeluarkan, biasanya dengan cara mekanis (scraping, cutting). Scrap yang dipulihkan dengan cara ini biasanya didaur ulang dalam proses pembuatan baja.
Tundish memainkan peran penting sebagai vessel buffer antara proses ladle batch dan proses pencetakan berkelanjutan. Ini juga adalah vessel metalurgi terakhir sebelum pencetakan berkelanjutan dan oleh karena itu, memainkan peran penting dalam pengiriman baja dengan komposisi, suhu, dan kualitas yang tepat. Fungsi ini semakin penting selama beberapa dekade terakhir dengan persyaratan kualitas yang semakin ketat untuk produk baja.
Kontribusi tundish dalam proses pencetakan berkelanjutan adalah (i) untuk mencapai stabilitas aliran baja cair yang masuk ke mould cetakan, dan pada gilirannya, mencapai kecepatan cetakan yang konstan, (ii) untuk mencetak deretan heat, (iii) untuk mengubah ladle kosong dengan ladle penuh tanpa mengganggu aliran baja cair di moulds, (iv) untuk membuat mixed grade dengan baja dari dua grade yang berbeda dari dua heat yang berbeda, jika diperlukan, (v) untuk menyediakan kemungkinan untuk mencegah inklusi dan escat masuk ke tundish dan terpelesat ke mould, (vi) untuk meningkatkan pemisahan inklusi oksida, (vii) untuk mempertahankan tinggi baja cair yang stabil di atas nozzle ke moulds, sehingga menjaga aliran baja konstan dan kecepatan cetakan konstan juga, dan (viii) untuk menyediakan pola aliran yang lebih stabil ke moulds.
Fungsi utama tundish adalah sebagai reservoir baja antara steel teeming ladle dan mould, dan dalam kasus mesin pencetakan berkelanjutan multi-strand untuk mendistribusikan baja cair ke berbagai moulds. Tundish memastikan pakan baja cair ke mesin pencetakan berkelanjutan selama pergantian ladle, sehingga bertindak sebagai buffer baja cair. Karena tundish bertindak sebagai reservoir baja cair selama periode pergantian ladle dan karena terus menyediakan baja cair ke moulds saat baja cair masuk telah berhenti karena pergantian ladle, ini membuat sequence casting dengan sejumlah ladle dapat dilakukan.
Tundish adalah vessel yang dilapisi refraktori dengan berbagai geometri yang mungkin. Ini adalah container terbuka persegi panjang besar yang dilapisi refraktori yang dapat memiliki cover yang dilapisi refraktori di atasnya. Ada beberapa jenis dan bentuk tundish. Tundish biasanya berbentuk lonjong dan geometri sederhana. Bentuk tundish biasanya persegi panjang, tetapi bentuk delta, dan 'T' juga kadang digunakan. Desain tundish umum untuk mesin pencetakan berkelanjutan multi-strand billet dan bloom adalah bentuk trough dengan pouring box yang ditempatkan di tengah. Untuk mesin pencetakan berkelanjutan slab, tundish biasanya berupa short box atau bentuk tub.
Tundish dirancang untuk mengirimkan baja cair pada output rate yang dirancang tanpa fluktuasi besar dalam aliran. Laju aliran terutama dikontrol oleh kedalaman melt. Kontrol lebih lanjut dari aliran keluar dapat dilakukan melalui stopper rods atau slide gates. Jumlah outlet bergantung pada jenis pencetakan yang dilakukan. Jumlah mould yang menerima baja cair dari tundish biasanya 1 hingga 2 untuk mesin pencetakan berkelanjutan slab, 2 hingga 6 untuk mesin pencetakan berkelanjutan bloom dan 2 hingga 8 untuk mesin pencetakan berkelanjutan billet.
Dasar tundish memiliki satu atau lebih lubang dengan slide gate(s) atau stopper rod(s) untuk mengontrol aliran logam. Digunakan untuk memberikan baja cair ke mould(s) dari mesin pencetakan berkelanjutan, untuk menghindari percikan dan memberikan aliran yang lebih halus. Laju pengiriman baja cair ke mould dipertahankan konstan dengan mempertahankan kedalaman baja cair di tundish konstan.
Tundish sering dibagi menjadi dua bagian. Bagian pertama disebut inlet section yang biasanya memiliki pour box dan tempat baja cair diisi dari ladle. Bagian kedua disebut outlet section dari mana baja cair diisi ke mould. Aliran dari ladle diarahkan ke bawah ke posisi di dasar tundish yang dilindungi dengan impact pad yang tahan aus. Posisi ini biasanya sejauh mungkin dari nozzle tundish untuk meminimalkan turbulensi. Di lokasi lain, tundish dilapisi dengan lining refraktori.
Tundish menyediakan aliran berkelanjutan baja cair dan bertindak sebagai perangkat refining sekunder. Perilaku aliran di tundish pencetakan berkelanjutan mendominasi kualitas dan kebersihan produksi baja. Refinement baja cair di tundish dilakukan melalui flotation inklusi non-logam di permukaan atas selama waktu tinggalnya. Inklusi yang melayang ini dihilangkan dari permukaan. Aliran fluida tundish memainkan peran penting dalam mengontrol penghilangan inklusi dan perhitungan waktu tinggal. Untuk mencapai karakteristik aliran optimum tundish, perangkat kontrol aliran digunakan.
Berbagai perangkat kontrol aliran seperti dams, weirs, baffles dengan lubang dll. biasanya disusun sepanjang panjang tundish. Jalur lebih panjang dari baja cair dipilih untuk memperpanjang waktu tinggal baja cair di tundish untuk mempromosikan flotation inklusi makro. Perangkat kontrol aliran juga mengurangi efek buruk turbulensi pada permukaan baja cair, aliran baja cair yang masuk ke mould, dan dead regions.
Optimasi aliran tundish diperlukan dengan sehubungan dengan ukuran, bentuk, aus, dan baffles serta untuk prediksi waktu mixing. Manfaat optimasi aliran tundish adalah (i) meningkatkan waktu mixing dan homogenisasi, (ii) identifikasi region aliran tidak aktif (dead water), (iii) region yang memperpanjang aus refraktori, (iv) pemisahan inklusi non-logam, dan (v) kontrol stratifikasi suhu.
Nozzle untuk melindungi aliran tuangan terhadap reoxidation antara ladle dan tundish, dan tundish dan mould, digunakan saat ini hampir di semua mesin pencetakan berkelanjutan, setidaknya saat pencetakan grade tinggi. Mereka terletak di dasarnya untuk distribusi baja cair ke moulds. Kedua nozzle yang dikontrol stopper rod dan slide gates dengan berbagai desain digunakan untuk mengontrol aliran baja dari ladle ke tundish dan dari tundish ke mould. Permukaan bebas baja cair di tundish biasanya dilapisi dengan tundish flux untuk menghindari reoxidation dan kehilangan panas dari baja cair.
Laju discharge baja cair dikontrol oleh bore nozzle dan ferrostatic pressure (tinggi baja cair di tundish) di atas nozzle. Berbagai bore dipilih tergantung pada ukuran section yang dicetak dan kecepatan cetakan yang diperlukan. Nozzle yang dikontrol stopper rod digunakan untuk pencetakan slab dan section besar ketika aluminium killed steels diproduksi. Dalam aplikasi ini, laju discharge baja cair melalui nozzle dikontrol secara manual atau otomatis dengan pengaturan stopper head terhadap opening nozzle. Awalnya nozzle yang terlalu besar digunakan untuk pencetakan aluminium killed steels karena pembuikan alumina sehingga stopper head dapat diangkat untuk mengompsensasi penurunan laju aliran.
Perkembangan terbaru dalam praktik deoksidasi bersama dengan penggunaan argon bubbling melalui stopper head dan nozzle units telah meminimalkan masalah pembuikan alumina. Perkembangan lain dalam mengontrol aliran baja cair dari tundish adalah penerapan slide gate systems yang serupa dengan yang digunakan pada ladle. Slide gate system untuk tundish biasanya terdiri dari tiga plate type dan juga dapat memberikan kemampuan untuk mengubah nozzle selama pencetakan serta mengubah ukuran nozzle. Fig 1 menunjukkan tundish di mesin pencetakan berkelanjutan bersama dengan komponennya.
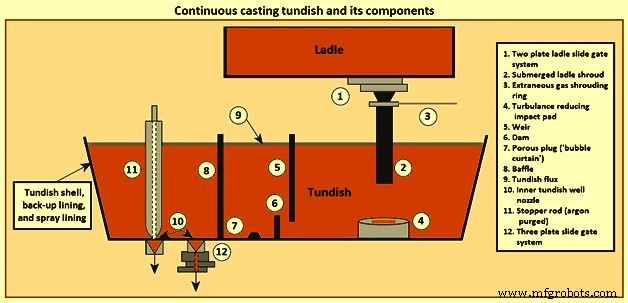
Fig 1 Tundish pencetakan berkelanjutan dan komponennya
Tundish biasanya dipanaskan sebelum pencetakan untuk meminimalkan kehilangan panas dari baja cair selama tahap awal pencetakan dan sehingga menghindari pengselahan logam, terutama di area nozzle yang kritis. Tundish covers juga digunakan untuk mengurangi kehilangan panas radiasi selama operasi pencetakan.
Tundish car digunakan untuk transfer tundish. Ini adalah kereta sendiri yang mengangkut tundish. Setiap tundish dipanaskan ke suhu tinggi oleh heating apparatus di posisi standby dan diangkut ke stasiun cetak oleh tundish segera sebelum pencetakan dimulai. Selain fungsi perjalanan, tundish car mencakup fungsi lifting untuk memasukkan submerge nozzle yang terletak di dasar setiap tundish ke dalam mould, fungsi centering untuk menyesuaikan posisi submerged nozzle, dan fungsi kontrol level baja cair otomatis untuk mempertahankan baja cair pada tingkat konstan untuk memisahkan impuritas melalui flotation. Ukuran tundish car biasanya ditingkatkan seiring bertambahnya jumlah strand, dan interferensi dengan apparatus yang berdekatan menjadi lebih ketat. Oleh karena itu, diperlukan mekanisme yang ramping dalam hal struktur dinamika.
Tundish car biasanya berbentuk half suspended design dan dipasang di main operating platform. Biasanya menggunakan tenaga hidrolik dan digunakan untuk mendukung dan mengangkut tundish untuk pencetakan atau pemanasan. Salah satu perangkat penting dari kontrol level baja cair otomatis adalah weighing device, yang diperlukan untuk mengukur bobot baja cair di setiap tundish dengan akurasi tinggi saat bobot berubah dari waktu ke waktu. Tundish car mencakup weighing mechanism untuk pengukuran bobot untuk memungkinkan bobot baja cair di pantau secara kontinu.
Dari sudut pandang steady-state dan non-steady state, tundish diperlukan untuk menyediakan (i) volume yang cukup untuk menghubungkan pergantian ladle, (ii) operating depth yang sesuai, (iii) distribusi aliran yang merata ke semua strand, (iv) waktu tinggal yang optimum untuk flotation inklusi, (v) permukaan yang tenang, (vi) isolasi termal dan kimia, termasuk refraktori yang sesuai, dan (vii) kemampuan drainage weight rendah untuk mengoptimalkan yield.
Tundish sebagai Vessel Reaktor Metalurgi
Ada permintaan konstan untuk baja dengan properti yang ditingkatkan, seperti kekuatan, ductility, daya tahan, dan resistensi korosi yang dibutuhkan untuk berbagai aplikasi. Ada juga keinginan untuk membuat proses pembuatan baja lebih hemat energi dan biaya serta mengatasi kekhawatiran lingkungan. Masalah-masalah ini telah mempromosikan evolusi tundish menjadi reaktor metalurgi, dengan fungsi melakukan kontrol akhir atas properti melt sebelum pencetakan untuk mendapatkan produk baja akhir dengan properti mekanis yang diinginkan.
Karena tundish adalah tahap akhir dalam proses pembuatan baja sebelum pencetakan, ini juga menawarkan kesempatan terakhir untuk kontrol komposisi baja cair. Bentuk utama kontrol komposisi di tundish adalah dengan membatasi jumlah dan ukuran inklusi non-logam dalam baja cair saat pencetakan berlangsung.
Selama transfer baja cair melalui tundish, baja cair berinteraksi dengan refraktori, escat, dan atmosfer. Dengan penekanan yang berkelanjutan pada kualitas baja, sekarang semakin jelas bahwa tundish memiliki fungsi yang jauh lebih penting sebagai reaktor metalurgi berkelanjutan daripada yang awalnya diperkirakan. Oleh karena itu, desain dan operasi tundish yang tepat penting untuk pengiriman baja dengan komposisi dan kualitas yang ketat. Tundish modern dirancang untuk memberikan kesempatan maks untuk melakukan berbagai operasi metalurgi seperti pemisahan inklusi, flotation, leging, modifikasi inklusi oleh calcium treatment, superheat control, thermal dan composition homogenization, yang mengarah pada perkembangan area terpisah dari refining sekunder baja, yang dikenal sebagai 'tundish metallurgy'.
Selama bertahun-tahun, telah terjadi perubahan dramatis dalam tundish pencetakan berkelanjutan. Dari sekadar reservoir dan vessel distribusi, tundish saat ini dipandang sebagai vessel refining baja. Tundish saat ini juga memenuhi beberapa fungsi metalurgi seperti pakan baja cair ke mould pada laju yang dikontrol, dan thermal dan chemical homogenization dll. Ini juga fokus pada perbaikan berkelanjutan dari banyak parameter terkait kualitas seperti fluid dynamics, thermal insulation, inklusi flotation dan removal, dan hydrogen pickup dll.
Tundish pencetakan berkelanjutan memiliki beberapa peran yang meliputi (i) link kritis dalam rantai kualitas pembuatan baja, (ii) refiner berkelanjutan dan (iii) transmitter sinyal metalurgi. Intinya proses adalah tundish yang tidak terkontrol menjadi kontaminator daripada refiner. Tidak dapat dipungkiri bahwa tundish sama pentingnya dalam praktik baja bersih dengan ladle sebelumnya dan mould setelahnya. Jika kualitas yang tertanam dalam baja dalam proses pembuatan baja primer dan sekunder hilang di tundish, kemampuan untuk menghasilkan produk berkualitas yang sesuai dengan aplikasi yang dimaksud tergantung sepenuhnya pada pemulihan di mould. Ini adalah tugas yang jauh lebih sulit, mengingat waktu terbatas baja tinggal di dalam mould, yang menyediakan kemampuan terbatas untuk membersihkan baja di tahap akhir sebelum pengselahan lengkap.
Permukaan atas tundish perlu dilindungi dari atmosfer. Di sebagian besar mesin pencetakan berkelanjutan, ini dicapai dengan penambahan lapisan tundish flux. Lapisan tundish flux menciptakan surface slag. Selain kebutuhan untuk penyerapan inklusi, fungsi utama lapisan escat tundish adalah thermal insulation, chemical insulation, dan buffering ladle slag. Tundish slag coverings dapat berupa campuran kimia multi-komponen yang kompleks seperti basic fluxes (lime / silica ratio lebih besar dari 2), atau sederhana seperti acid slag insulating murni, seperti burnt rice husk ashes atau diatomaceous earth, keduanya pada dasarnya terdiri dari silica.
Tundish dipandang sebagai kontaminator baja cair. Penyebab utama pembentukan inklusi dan kontaminasi baja cair meliputi produk deoksidasi, produk erosi lining ladle, entrainment ladle slag yang dialirkan dari ladle, entrainment tundish oscillasi yang berlebihan terutama di zona inlet, re-oxidation baja oleh udara di tundish, presipitasi inklusi pada suhu rendah seperti TiO2 inklusi, erosi lining tundish, dan emulsifikasi berbagai escat ke dalam baja cair. Kontaminasi yang signifikan biasanya terjadi selama periode transient dari sequential casting yaitu selama pergantian ladle pada transisi dua heat.
Kontaminasi atau inklusi perlu melayang keluar dari baja cair selama alirannya melalui tundish sebelum baja cair dikirim ke mould mesin cetak. Inklusi dapat dihilangkan oleh mekanisme yang meliputi (i) buoyancy rising dan absorpsi ke top slag, (ii) fluid flow transport, (iii) argon gas bubble flotation, (iv) pertumbuhan inklusi melalui kolisi dan 'Ostwald-Ripening and floatation' dan (v) penyerapan inklusi ke lining refraktori. Tujuan akhir inklusi adalah top slag, lining (pengambilan yang aman) dan mould (defek mungkin pada produk cetak jika tidak dihilangkan di mould).
Jumlah dan ukuran inklusi dalam melt yang keluar dari tundish dikurangi dengan mencegah pembentukan dan pertumbuhan inklusi di tundish, serta dengan menghapus inklusi yang dialirkan dari ladle ke tundish. Oleh karena itu, juga krusial untuk mengikuti praktik yang benar selama operasi ladle untuk menurunkan jumlah inklusi yang terkandung dalam baja cair yang dikirim ke tundish.
Fungsi penting lainnya dari tundish adalah untuk mengontrol suhu baja cair yang dikirim ke proses pencetakan berkelanjutan. Karena penurunan baja cair dari ladle dapat memakan waktu hingga satu jam, suhu aliran inlet berubah seiring waktu. Bersamaan dengan kehilangan panas di tundish itu sendiri, suhu baja cair yang dicetak dapat diharapkan fluktuasi selama sequence pencetakan. Namun, suhu baja cair mempengaruhi kualitas dan properti produk, operasi mesin cetak, dan aus refraktori. Oleh karena itu, diinginkan untuk membatasi fluktuasi dan menjaga suhu sekecil mungkin dari nilai optimal. Karena tundish beroperasi sebagai buffer tank, fluktuasi suhu baja cair yang dikirim ke mesin cetak dapat dikurangi secara signifikan jika mixing di tundish cukup.
Beberapa studi telah dilakukan pada tundish untuk memaksimalkan manfaat waktu tinggal yang tersedia untuk flotation dan assimilasi produk reaksi dari baja cair ke dalam fase escat. Produk reaksi dapat berupa produk deoksidasi, reoxidation, presipitasi, emulsifikasi dan / atau entrainment komponen refraktori ke dalam baja cair, dan oleh karena itu mencakup inklusi indigenous dan exogenous. Berdasarkan pilihan desain tundish yang baik, operasi tundish perlu diarahkan untuk (i) mempromosikan flotation inklusi dengan memaksimalkan waktu tinggal, (ii) memastikan assimilasi inklusi oleh escat yang captive dan non-korosif, (iii) mengurangi kehilangan termal dan kimia dari baja cair, (iv) meminimalkan short circuiting dan dead regions, dan (v) menawarkan pada operator desain optimum untuk kualitas dan yield.
Aliran melalui tundish adalah fenomena hidrodinamis. Ini mencakup single phase turbulent fluid flow, multi phase fluid flow jika gas diinjeksi dari ladle shroud, residence time distribution, pertumbuhan inklusi dengan geraknya dan penghilangan, mixing dan grade transition, thermal energy transport, dan vortexing formation di awal dan akhir pencetakan. Tujuan optimasi aliran fluida di tundish adalah untuk mencapai pola aliran terbaik untuk menghapus inklusi dari baja cair. Optimasi aliran di tundish dapat dicapai melalui bentuk tundish dan perangkat kontrol aliran seperti turbulence inhibitors, impact pads, baffles, weirs dan dams. Tundish harus dirancang sedemikian rupa untuk merealisikan aliran optimum dan oleh karena itu kebersihan yang lebih tinggi dengan menyediakan (i) waktu tinggal rata-rata tinggi, (ii) volume turbulensi parah, dead dan short circuit yang kecil, (iii) volume region aliran laminar yang besar, (iv) forced coagulation di zona turbulensi yang sesuai dan floating inklusi, assimilasi oleh cover slag dan (v) menghindari 'open (red) eye' yang menciptakan permukaan baja cair yang tidak tertutup terhadap penyerapan udara.
Dasar untuk menemukan solusi untuk tantangan tundish metallurgy, ada beberapa persyaratan dasar. Persyaratan ini meliputi (i) penggunaan ukuran tundish yang sesuai untuk persyaratan pacing dan transisi pabrik, (ii) heat harus dikirim tepat waktu dengan baja cair pada suhu yang tepat, dan sudah dibersihkan dengan baik, (iii) pemaksiman performa ladle free open, (iv) pembukaan heat yang tercelup dan fully shrouded, (v) penggunaan sistem deteksi dan shut-off escat ladle otomatis untuk menghindari oksida yang mudah direduksi di escat, lining dan refraktori, (vi) desain escat untuk memenuhi persyaratan aplikasi, (vii) memastikan sistem transfer tidak bocor atau penyerapan udara, (viii) desain perangkat kontrol aliran tundish (termasuk impact pads) untuk memaksimalkan flotation dan meminimalkan transisi, (ix) menjalankan tundish pada volume maksimalnya selama operasi steady-state, (x) penggunaan teknologi seperti inert gas purging untuk meminimalkan efek transient, (xi) pemantauan suhu secara kontinu, jika memungkinkan, (xii) menghindari fluktuasi suhu besar untuk menjaga aliran tundish yang stabil, (xiii) pemahaman dan penyelesaian akar penyebab masalah clogging, dan, (xiv) pemaksiman yield dan produktivitas tanpa mengancam keselamatan orang dan mould.
Lining Refraktori Tundish
Lining tundish adalah bagian lain yang penting dari sistem metalurgi. Lining harus bersifat inert dan tidak berkontribusi pada inklusi exogenous dalam baja. Refraktori tundish dapat dibagi menjadi dua kategori yaitu (i) lining refraktori, dan (ii) perangkat kontrol aliran.
Berbagai refraktori yang terkait dengan tundish meliputi tundish lining materials (keduanya permanent dan working lining), dams dan weirs, impact pad, flow control system (mono-block stopper atau slide gate), pouring stream protection antara tundish dan mould (shroud atau submerged entry nozzle), tundish nozzle, dan seating block. Dams dan weirs terbuat dari magnesite boards atau alumina bricks. Baja cair dari tundish ke mould diumpankan melalui nozzle yang tercelup dalam baja cair di mould. Submerged entry nozzles harus tahan terhadap korosi dan spalling. Nozzle clogging juga penting. Isostatic pressed submerged entry nozzle dengan alumina graphite-fused silica biasanya digunakan.
Refraktori di tundish diperlukan untuk produksi berkualitas yang lancar, aman, dan tentunya menguntungkan dalam proses pencetakan. Karakteristiknya sacrificial, refraktori memiliki dampak yang dapat diukur pada proses produksi baja, dan oleh karena itu perlu dikontrol. Dalam memanfaatkan aliran dan energi baja di tundish, refraktori membantu mengubah tundish menjadi vessel refining berkelanjutan, baik melalui kehadiran fisiknya maupun melalui reaksi kimia yang dikontrol.
Material lining tundish memiliki pengaruh langsung pada kualitas baja cair, karena berada dekat tahap pengselahan. Tundish working lining tetap dalam kontak dengan baja dan erosi dimulai di antarmuka baja cair-udara dengan fluktuasi tingkat baja cair di tundish. Berbagai oksida logam yang ada dalam baja cair adalah agen erosi primer untuk lining refraktori tundish.
Lining refraktori tundish memiliki waktu pakai yang ditentukan tergantung pada kualitas lining dan jenis tundish slag. Reaksi kimia antara lapisan working lining refraktori dan tundish slag sangat penting terutama dalam kasus di mana ada sequence casting yang tinggi.
Diinginkan agar refraktori tundish memenuhi sejumlah fungsi yang berbeda yang meliputi resistensi terhadap baja cair (high solidus temperature), resistensi terhadap tundish slag, konduktivitas panas rendah (properti isolasi termal yang baik), stabilitas yang baik (tidak ada erosi refraktori selama pencetakan), resistensi tinggi terhadap thermal shock, chemical inertness, perlu dibuang setelah penggunaan, dan harga yang wajar. Lebih lanjut, refraktori tundish harus memiliki oxygen potential rendah, resistensi mekanis yang baik, mudah deskulling, dan low hydrogen pick up oleh baja.
Baik refraktori di tundish kontak langsung dengan baja atau tidak, pilihan atau aplikasi yang salah dari material ini dapat memiliki konsekuensi yang parah, dan dapat mempengaruhi keselamatan personil operasi. Yang terpenting untuk melindungi dari potensi penetrasi baja dan breakout tundish adalah tidak hanya memilih material dengan properti isolasi, hot strength, dan erosion-resistance yang sesuai, tetapi juga menghindari straight through joints. Steps di refraktori memberikan kesempatan untuk baja untuk membeku, jika menembus, dengan skulled baja yang memberikan beberapa ukuran retensi dari cairan di atasnya.
Refraktori yang digunakan di tundish diharapkan memiliki stabilitas tinggi dan properti khusus. Tundish adalah salah satu area paling penting dari aplikasi refraktori dan oleh karena itu, juga salah satu 'cost control centre' terbesar dalam proses pencetakan berkelanjutan. Berbagai refraktori yang terkait dengan tundish meliputi tundish lining materials (permanent dan working lining), dams dan weirs, impact pad, flow control system (mono block stopper atau tundish slide gate), pouring stream protection antara tundish dan mould (shroud atau submerged entry nozzle), tundish nozzle, dan seating block. Untuk tundish lining ada sejumlah praktik lining yang berbeda. Fig 2 menunjukkan tundish typikal bersama dengan refraktornya.
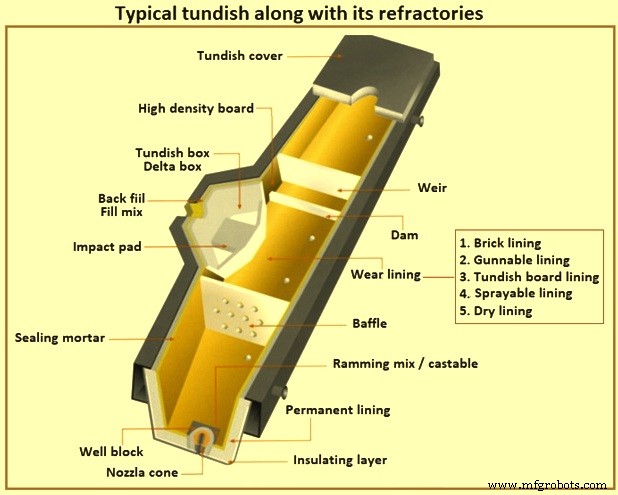
Fig 2 Tundish typikal bersama refraktornya
Berbagai praktik lining refraktori tundish dapat dikategorikan menjadi lima tipe utama yaitu (i) brick lining, (ii) gunnable lining, (iii) tundish board lining, (iv) sprayable lining, dan (v) dry lining.
Brick lining – Konsep lining batu bata refraktori telah digunakan untuk lining tundish awalnya ketika pencetakan berkelanjutan diperkenalkan pada tahun 1950-an. Lining ini terbuat dari batu bata alumina tinggi dan pada dasarnya merupakan perluasan praktik refraktori ladle ke tundish. Ada sejumlah kesulitan yang terkait dengan tipe lining ini yang mengarah pada pengembangan praktik lining alternatif.
Gunnable lining – Gunnable lining telah dimulai secara komersial di Jepang untuk mengatasi beberapa masalah yang terkait dengan brick lining. Awalnya ini berbasis alumino-silicate dan kemudian dikonversi menjadi magnesite based atau basic type untuk membantu praktik metalurgi. Lining ini memberikan struktur monolithic yang bebas joint dan deskulling yang relatif ditingkatkan tetapi sedikit yang diperoleh dalam hal preheat times atau kehilangan panas karena densitas relatif tinggi dari gunned linings. Masih ada kecenderungan lining untuk retak dan spall selama rapid preheat. Ini juga mencegah penggunaan gunned linings untuk cold start practices.
Tundish board lining – Tipe baru dari lining aus tundish diperkenalkan pada pertengahan tahun 1970-an. Lining ini terdiri dari board system yang terdiri dari low density, highly insulating, disposable, pre-formed, dan pre-cured refractory boards. Easy deskulling, tidak ada investasi peralatan dan biaya rendah dari silica variety juga berkontribusi pada popularitasnya yang luar biasa di antara banyak pembuat baja. Awalnya board berbasis silica digunakan yang hanya mengizinkan 'cold start' practice. Board berbasis magnesite diperkenalkan pada pertengahan tahun 1980 untuk memenuhi persyaratan pre-heatability, yaitu, 'hot start' practice untuk pertimbangan low hydrogen dalam pembuatan baja kualitas leging tinggi. Namun, intensitas tenaga kerja, kehadiran joint dan sand backing, dan breakage dll tetap sebagai keterbatasan inherent dari board lining system. Namun, board lining system populer di tempat di mana biaya tenaga kerja rendah dan teknologi aplikasi tidak mudah tersedia.
Sprayable lining – Pengembangan sprayable lining telah dilakukan untuk mengatasi kesulitan yang terkait dengan praktik lining lainnya dan untuk mendorong otomatisasi sistem lining tundish. Dalam sistem lining sprayable ini, slurry kental dapat diangkut setelah melalui mixing, dan akhirnya disetorkan ke tundish setelah 'atomizing' dengan udara terkompresi. Sistem aplikasi robotic pertama dikomisionkan pada 1982 yang dari setengah kedua tahun 1980 mulai banyak digunakan karena manfaat signifikan dari placed density yang lebih rendah dan kontrol yang lebih baik terhadap ketebalan lining dibandingkan gunned linings. Tidak perlu lagi mentransfer dry powder setelah fluidization (seperti yang diperlukan dalam gunning). Ini memungkinkan penambahan fiber dan bahan kimia lainnya ke dalam mass dan mixing serta penyetorkan homogen menjadi kenyataan. Lining dapat dipanaskan dan cetakan diambil dalam 'hot start' mode, atau diizinkan pendingin ke suhu ruangan dan diambil sebagai 'cold start' tundish. Saat curing, sprayable lining perlu dikontrol untuk memastikan integritas lining dan ini menuntut bahwa tundish permanent lining idealnya di bawah 100 derajat C untuk placement yang memuaskan. Proses basah seperti sprayable lining dengan hingga 30 % penambahan air berdasarkan bobot dan kehadiran hose serta spill dapat menyebabkan masalah kesehatan dan keselamatan operasional di pabrik baja. Meski begitu, sistem lining spray ini berhasil menggabungkan banyak keuntungan board dan gunning, sambil menghilangkan kelemahan seperti joint, sand backing, rebound losses, debu masalah, dan poor insulation dll.
Dry lining – Dry lining untuk tundish diperkenalkan di Eropa mungkin pada 1986. Sistem ini berbeda dari semua proses sebelumnya dalam arti bahwa diterapkan dalam bentuk bubuk kering dan tidak memerlukan penambahan air untuk membentuk tundish working lining. Biasanya menggunakan resinous bond (binder / catalyst reaction) yang diaktifkan oleh jumlah panas yang relatif rendah (sekitar 160 derajat C). Vibration mungkin atau mungkin tidak diperlukan, tergantung pada produk yang digunakan, tetapi penting untuk menggunakan former dan bubuk kering diisi dalam celah antara tundish permanent lining dan former. Udara panas diperkenalkan sekitar 400 derajat C dan siklus pemanasan memakan waktu sekitar 45 menit dengan tambahan 30 menit untuk pendinginan. Dengan demikian banyak waktu dapat dihemat. Di sisi negatif, sistem kering memiliki isolasi yang lebih rendah karena densitas yang lebih tinggi.



