Bubuk Cetak Langsung Premium untuk Produksi Baja Berkualitas Tinggi
Bubuk Cetak Langsung (Mould Powders)
Bubuk cetak langsung digunakan terutama untuk memfasilitasi aliran besi cair melalui cetakan mesin cetak langsung. Ini juga dikenal dengan beberapa nama lain seperti bubuk cetak, bubuk cetakan, fluks cetak, sekunder cetak, atau bubuk fluks cetak. Bubuk cetak memainkan peran penting dalam pengecoran besi cair secara terus-menerus dan adalah salah satu faktor paling berpengaruh dan kritis dalam stabilitas proses pengecoran dan untuk pengecoran besi cair yang lancar.
Bubuk cetak meningkatkan kinerja proses pengecoran dan mengurangi cacat permukaan. Fungsi utama bubuk cetak adalah (i) melindungi besi cair dari oksidasi, (ii) menyediakan pelumasan untuk besi yang menyeku, (iii) mengontrol, mengoptimalkan, dan mengisolasi transfer panas dari besi cair ke cetakan dan lingkungan dalam arah horizontal dan vertikal, (iv) menyerap inklusi dari besi cair untuk menghasilkan produk baja cetak yang lebih bersih, dan (v) menyediakan perlindungan kimia untuk besi cair dari oksidasi dan reaksi yang tidak diinginkan lainnya. Basicitas tinggi bubuk cetak meningkatkan kemampuannya untuk menyerap inklusi non-logam.
Saat pengecoran besi cair secara terus-menerus dimulai pada tahun 1950-an, pelumasan dan transfer panas antara cangkang baja dan cetakan disediakan oleh penggunaan minyak biji mentimun. Pada awal pengecoran besi cair secara terus-menerus, besi cair dicetak dalam aliran terbuka menggunakan minyak jenis biji mentimun untuk melumasi cetakan. Namun, kualitas permukaan produk cetak buruk karena kegagalan minyak jenis biji mentimun untuk menyediakan isolasi termal yang memadai, perlindungan terhadap reoksidasi baja dan kegagalan bertindak sebagai fluks untuk pengotoran seperti alumina. Dengan hadirnya submerged entry nozzle (SEN) dalam pengecoran baja terus-menerus, penggunaan minyak menyajikan masalah baru selain itu, karena platelet besi beku, tengkorak akan tumbuh di sekitar nozzle yang terendam hingga mereka cukup besar untuk merusak SEN.
Bubuk cetak telah dikembangkan dalam upaya untuk mengatasi masalah yang dihadapi dengan minyak jenis biji mentimun. Pengembangan ini dianggap oleh banyak orang sebagai pengembangan 'coba-coba'. Bubuk cetak berdasarkan abu terbang diperkenalkan pada 1968. Awalnya, bubuk cetak adalah campuran fisik dari bahan-bahan seperti abu terbang, sekunder tinggi rook (BF), fluorit, karbonat alkali dan kriolit. Bubuk-bubuk ini memiliki efek yang sangat positif pada kehilangan panas dan suhu super panas besi cair dapat diturunkan. Bubuk-bubuk ini juga ditemukan 'membasahi' baik cetakan dan cangkang. Bubuk-bubuk ini juga memiliki efek positif pada parameter pengecoran yang pada gilirannya meningkatkan kualitas produk cetak. Namun, bubuk berbasis abu terbang yang digunakan untuk melumasi dan melindungi besi cair tidak efisien karena abu terbang memiliki komposisi yang bervariasi. Oleh karena itu, terdapat kebutuhan untuk mencampur abu terbang dengan hati-hati dengan batu kapur, soda ash, dan fluorit (CaF2) agar memiliki komposisi bubuk cetak yang dapat direproduksi. Ini telah mengarah pada pengembangan bubuk cetak sintetik pada awal tahun 1980-an. Pengembangan berkelanjutan bubuk cetak sejak diperkenalkannya sekarang telah membuat pengecoran banyak bagian baja yang beragam sebagai rutin.
Saat ini, banyak jenis bubuk cetak dengan komposisi dan bentuk yang berbeda (granular, bentuk bubuk, dan bubuk ekstrusi) diproduksi untuk mencetak berbagai jenis dan ukuran baja. Faktor-faktor yang mempengaruhi properti bubuk cetak adalah (i) komposisi kimia, (ii) komposisi mineralogis, (iii) komposisi ukuran butir, (iv) proses manufaktur, (v) metode pengeringan atau pemanggangan, dan (v) kandungan karbon bebas. Setiap bentuk dan jenis bubuk memiliki keuntungan dan kerugian masing-masing, seperti harga, masalah kesehatan, kemampuan alir, isolasi termal, dan laju peleburan. Pemilihan bubuk memerlukan pengetahuan mendalam tentang proses pengecoran, komposisi besi cair, preferensi yang diinginkan dan dapat dilakukan, dan karakteristik proses dan produk.
Bubuk cetak adalah campuran mekanis dari berbagai oksida logam dan fluorida yang mengandung jumlah kecil karbon untuk mengatur laju peleburannya. Selama peleburan bubuk, oksida dan fluorida bereaksi untuk membentuk cair yang menghasilkan oksida kompleks dan oksi-fluorida saat pendinginan. Seberapa besar fase-fase ini mempengaruhi properti pelumasan dan transfer panas sekunder tergantung pada komposisi kimia bubuk asli. Dengan sejumlah besar komponen kimia dalam bubuk cetak, sulit untuk membandingkan kinerja bubuk yang berbeda berdasarkan komposisi.
Komposisi bubuk cetak bervariasi sesuai dengan aplikasi, jenis baja, dan produk yang diinginkan. Namun, beberapa komponen dianggap sebagai konstituen utama bubuk cetak. Komponen yang mengkarakterisasi komposisi adalah (i) campuran CaO dan SiO2 yang sekitar 70 % dari komposisi dengan CaO dalam rentang 22 % hingga 45 % dan SiO2 dalam rentang 17 % hingga 56 %, (ii) rasio CaO/SiO2 biasanya dalam rentang 1 hingga 1,3 dengan beberapa bubuk memiliki rasio basicitas 0,8, (iii) MgO sekitar 0 % hingga 10 %, (iv) Fe2O3 sekitar 0 % hingga 6 %, (v) Al2O3 sekitar 0 % hingga 13 %, (vi) Na2O sekitar 0 % hingga 25 %, (vii) K2O sekitar 0 % hingga 2 %, (viii) fluorin sekitar 2 % hingga 15 %, (ix) TiO2, B2O3, ZrO2, Li2O, dan MnO yang ditambahkan ke dalam bubuk sesuai kebutuhan aplikasi dan demikian jumlahnya dapat bervariasi banyak, dan (x) C sekitar 2 % hingga 20 %.
Fluorin (F) dalam bubuk cetak memiliki pengaruh besar pada properti bubuk cetak dan juga memiliki efek berbahaya pada lingkungan. Keuntungan dari fluorin adalah (i) menurunkan titik leleh bubuk cetak dan consequently, meningkatkan properti pelumasan bubuk cetak, (ii) menurunkan viskositas bubuk cetak dan consequently membantu dalam pembentukan lapisan sekunder yang kontinu dan stabil, dan (iii) meningkatkan kristalisasi film bubuk. Kerugian dari fluorin adalah (i) terdapat emisi komponen volatal seperti SiF4 dan NaF, dan (ii) bereaksi dengan air pendingin yang mengarah pada pembentukan HF.
Viskositas, titik penyekuan, titik leleh, dan laju pengakuan sekunder dianggap properti penting untuk bubuk cetak. Bubuk cetak diharapkan memiliki viskositas rendah, suhu cair yang rendah dan laju peleburan yang cocok dengan kecepatan pengecoran terus-menerus. Kadang-kadang menjadi perlu untuk memberi perhatian pada densitas dan kimia bubuk cetak selama pengecoran beberapa jenis baja. Properti isolasi termal bubuk cetak dikontrol melalui densitas massa, ukuran partikel, dan jenis karbon. Efek komposisi kimia pada beberapa properti utama bubuk cetak ditunjukkan dalam Tabel 1.
| Tabel 1 Efek komposisi kimia pada properti bubuk cetak |
| No. | Senjata/elemen | Viskositas | Titik penyekuan | Titik leleh |
| 1 | CaO | Turun | Naik | Naik |
| 2 | SiO2 | Naik | Turun | Turun |
| 3 | CaO/SiO2 | Turun | Naik | Naik |
| 4 | Al2O3 | Naik | Turun | Naik |
| 5 | Na2O | Turun | Turun | Turun |
| 6 | F | Turun | Naik | Turun |
| 7 | Fe2O3 | Turun | Turun | Turun |
| 8 | MnO | Turun | Turun | Turun |
| 9 | MgO | Turun | Turun | Turun |
| 10 | B2O3 | Turun | Turun | Turun |
| 11 | BaO | Turun | Turun | Turun |
| 12 | LiO2 | Turun | Turun | Turun |
| 13 | TiO2 | Tidak berubah | Naik | Naik |
| 14 | K2O | Turun | Turun | Turun |
Terdapat persyaratan spesifik bubuk cetak untuk sesuai dengan komposisi baja. Persyaratan ini adalah sebagai berikut.
- Baja aluminium kill karbon rendah memerlukan bubuk cetak yang dapat menyerap inklusi Al2O3 tanpa efek berbahaya pada viskositas. Bubuk cetak diharapkan memiliki properti isolasi yang baik, serap non-logam yang baik, dan properti yang stabil. Stabilitas bubuk cetak adalah kemampuan untuk menyerap Al2O3 tanpa efek berbahaya pada viskositas.
- Baja karbon dengan karbon dalam rentang 0,1 % hingga 0,18 % rentan retak. Suhu penyekuan yang tinggi dari bubuk cetak mengurangi panas melalui cetakan. Untuk pelumasan yang memadai, viskositas rendah dari bubuk cetak diperlukan.
- Baja karbon dengan kandungan karbon lebih dari 0,18 % juga memerlukan bubuk cetak dengan viskositas rendah, densitas rendah, dan titik leleh rendah. Bubuk-bubuk ini harus memiliki properti isolasi yang baik, kandungan karbon yang benar, dan kemampuan pelumasan yang baik.
- Baja karbon ultra rendah memerlukan bubuk cetak yang dapat menyerap inklusi non-logam, dapat meningkatkan isolasi, dapat memberikan pelumasan yang baik, dan memiliki properti yang stabil serta tangkapan sekunder minimal. Bubuk cetak tidak boleh menyebabkan penyerapan karbon dalam baja.
Bubuk cetak saat ini secara luas diklasifikasikan menjadi tiga kelompok yaitu (i) berbasis abu terbang, (ii) sintetik, dan (iii) pre-fused atau fritted material. Bubuk cetak berbasis abu terbang adalah campuran mekanis dari bahan baku seperti bauksit, kapur, fluorit dll. dengan abu terbang bubuk sebagai komponen utama. Bubuk sintetik hanyalah campuran bubuk bahan baku dalam proporsi yang diinginkan. Bubuk cetak pre-fused, biasanya digunakan untuk pengecoran baja aluminium kill kualitas deep drawing, adalah campuran yang dilelehkan dan diukur setelah pencampuran mekanis bahan baku. Bubuk cetak disediakan dalam berbagai bentuk yaitu bubuk, granulat, ekstrusi dan granulat melebar. Setiap jenis bubuk cetak memiliki keuntungan dan kerugian masing-masing terkait biaya, kemampuan alir, isolasi termal, laju peleburan, dan bahaya kesehatan. Bubuk lebih murah dari produk granulat tetapi bubuk halus memiliki masalah bahaya kesehatan. Juga terdapat beberapa inhomogenitas dalam pasokan karena butir halus cenderung menendang ke dasar wadah. Berbagai jenis bubuk cetak dijelaskan di bawah ini.
Bubuk abu terbang – Bubuk-bubuk ini adalah campuran mekanis di mana abu terbang bubuk adalah komponen signifikan dari campuran. Dalam bubuk ini, abu terbang dicampur dengan mineral yang berbeda. Karena komposisi abu terbang bervariasi banyak, ini telah membatasi produksi dan penggunaan jenis bubuk ini.
Bubuk sintetik – Bubuk-bubuk ini adalah campuran mekanis dari banyak mineral bubuk halus. Ini dibuat dengan mix shear tinggi. Diinginkan untuk menggunakan bahan baku dengan titik leleh yang serupa. Lebih baik untuk menggunakan jumlah minimum bahan baku untuk mencapai komposisi yang diperlukan karena menyederhanakan jaminan kualitas. Juga bahan baku yang memiliki masalah bahaya kesehatan tidak boleh digunakan.
Bubuk pre-fused – Bubuk-bubuk ini memiliki bagian besar bahan yang telah dilelehkan terlebih dahulu dan diukur. Pengenalan bubuk pre-fused dilakukan untuk meningkatkan keseragaman dan komposisi kimia.
Bubuk granulat – Bubuk-bubuk ini memiliki bentuk granulat sferis atau ekstrusi. Granulat ini memiliki debu yang jauh lebih sedikit daripada bubuk cetak. Granulat sferis sangat cocok untuk aplikasi otomatis. Bubuk cetak granulat diproduksi oleh spray drying sementara bubuk ekstrusi diproduksi oleh ekstrusi. Bubuk-bubuk ini memiliki kontrol kualitas yang lebih baik dan masalah bahaya kesehatan yang lebih sedikit. Granulat melebar berisi agen melebar. Saat pemanasan granulat, agen melebar mengubah bentuk granulat dan mengurangi kemampuan alir bubuk di atas cetakan.
Bubuk starter – Kadang-kadang digunakan di awal pengecoran untuk menyediakan kolam sekunder yang segera terbentuk. Bubuk-bubuk ini memiliki titik leleh rendah, kandungan oksida natrium (Na2O) yang tinggi dan sering berisi agen eksotermik seperti kalium silisida dan sejumlah kecil karbon (kurang dari 1 %). Bubuk starter hanya boleh digunakan ketika ada kebutuhan.
Selama pengecoran terus-menerus, besi cair terus-menerus dituangkan dari tundish ke dalam cetakan yang goyang. Cetakan tembaga didinginkan dengan air. Untuk melindungi besi cair dari oksidasi dan menempel pada cetakan, bubuk cetak digunakan. Bubuk cetak terus-menerus ditambahkan pada permukaan atas besi cair di dalam cetakan yang dapat dilakukan secara manual atau otomatis. Bubuk cetak ini membentuk lapisan dengan kedalaman total 100 mm hingga 150 mm. Karena suhu besi cair yang tinggi, jauh di atas titik leleh bubuk, gradien suhu terbentuk dalam arah vertikal melalui bubuk. Di atas terdapat bubuk cetak yang baru ditambahkan, membentuk lapisan bubuk. Saat penambahan bubuk cetak berbagai lapisan bubuk cetak yang terbentuk ditunjukkan secara skematis dalam Gambar 1. Mekanisme pembentukan lapisan-lapisan ini dijelaskan di bawah ini.
- Bubuk cetak memanaskan dan kehilangan beberapa karbon dengan reaksi dengan oksigen. Pengeliminasi air terjadi seiring bertambahnya suhu dan bubuk cetak membentuk lapisan yang disinter.
- Bubuk cetak meleleh dengan laju yang pasti dan membentuk lapisan yang disinter (mushy) dan cair. Lapisan cair bertindak sebagai reservoir untuk menyediakan bubuk cair ke strand. Kolam cair ini harus lebih dalam dari panjang stroke untuk memastikan pelumasan yang baik.
- Bubuk cetak membentuk film bubuk padat melalui infiltrasi pertama bubuk cair ke dalam celah cetakan / strand. Film bubuk padat ini berupa kaca dan biasanya tebal 2 mm hingga 4 mm. Film padat ini kemudian kristalisasi di daerah suhu tinggi di samping strand.
- Bubuk cetak membentuk film bubuk cair biasanya tebal 0,1 mm. Sekunder cair ini ditarik ke dalam celah sepanjang cangkang baja dan melumasi strand. Pelumasan ini mencegah baja menempel pada cetakan sehingga menghapus penyebab keluarnya strand.
Bubuk di meniscus biasanya terdiri dari empat lapisan yaitu (i) lapisan bubuk gelap yang tidak bereaksi, tidak meleleh di atas, (ii) lapisan yang disinter, setengah bereaksi, (iii) zona mush di mana bubuk cetak meleleh, dan (iv) lapisan sekunder leleh langsung di atas besi cair. Proses pelumasan hampir sepenuhnya dilakukan dalam lapisan terakhir yang disebutkan ini dan bergantung pada banyak faktor. Biasanya fluks dengan viskositas lebih rendah dan / atau suhu leleh cenderung memberikan gesekan lebih rendah, properti pelumasan yang lebih baik, dan consequently mencegah menempel.
>Jelas dari Gambar 1 bahwa bergerak dari besi cair ke permukaan eksternal bubuk, ada tiga lapisan berbeda yang dapat ditentukan sesuai dengan keadaan agregasi dan kondisi fisiknya. Masing-masing ada untuk rentang suhu tertentu. Di sisi lain, bergerak dari besi cair menuju cetakan yang didinginkan, lapisan lain muncul, yang dapat diprediksi oleh kurva peleburan. Properti film bubuk menentukan fungsi utama pelumasan strand dan transfer panas cetakan. Menurut komposisi kimia dan properti fisik, dua mekanisme utama dapat terjadi yaitu kristalisasi dan vitrifikasi. Pembentukan kristal menguntungkan untuk transfer panas (horizontal) yang homogen dan terkontrol selama pengecoran, yang diperlukan untuk mencegah terbentuknya retak permukaan.
Namun bubuk cetak yang langsung terpapar besi cair juga mengalami pemanasan instan yang mampu memberikan kondisi termal yang sangat jauh dari keadaan termodinamika. Bubuk biasanya memiliki perilaku kaca dalam kasus ini.
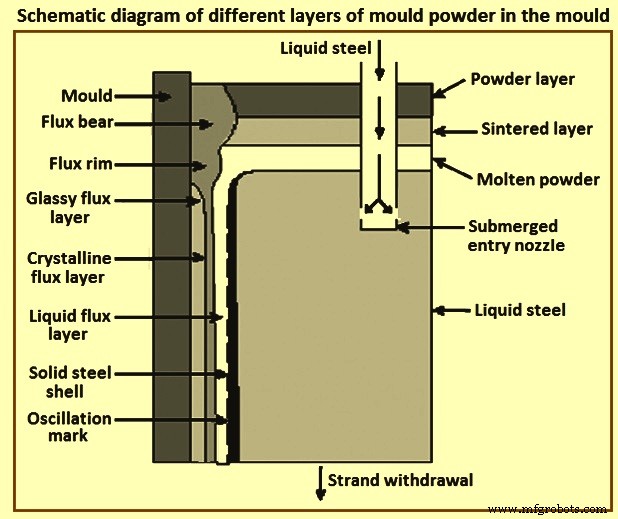
Gambar 1 Diagram skematik berbagai lapisan bubuk cetak dalam cetakan
Proses kerja bubuk cetak
Bagian bawah bubuk cetak mulai menyinter dan membentuk lapisan yang disinter. Namun, bubuk yang dalam kontak terdekat dengan besi cair meleleh karena suhu tinggi dan menghasilkan kolam bubuk cair di atas besi cair di dalam cetakan. Pada wajah sempit dan lebar cetakan, bubuk cair menembus celah sempit antara meniscus baja dan dinding cetakan. Lapisan sekunder kaca padat terbentuk ketika sekunder cair di-quench pada dinding cetakan yang didinginkan air. Jika lebih banyak bubuk ditambahkan ke atas lapisan ini, atau ketika pemanasan awal terjadi, ada kemungkinan fase kristal terbentuk dalam lapisan. Karena laju transfer panas yang lebih tinggi di bagian atas cetakan, lapisan sekunder yang disebut rim terbentuk di atas meniscus dan di sekitar cetakan. Struktur lapisan sekunder padat adalah bagian dari kontrol fluks panas horizontal, yaitu laju pendinginan baja, yang langsung berhubungan dengan jumlah cacat permukaan yang terjadi pada produk baja akhir. Suhu pada permukaan baja padat di atas titik leleh bubuk cetak sepanjang panjang cetakan. Akibatnya, lapisan bubuk cair ada di antara lapisan bubuk padat dan cangkang baja (strand). Lapisan ini sangat penting untuk mempertahankan gesekan strand / cetakan yang rendah, dan consequently menghindari menempelnya cangkang baja
Lapisan besi cair yang terdekat dengan cetakan mulai menyeku. Kualitas dan karakterisasi cangkang ini sangat penting. Oleh karena itu, esensial untuk mengontrol dan mengoptimalkan stabilitas dan kualitas cangkang yang menyeku. Ini dapat dilakukan dengan menyesuaikan kecepatan pengecoran, kecepatan goyang cetakan, transfer panas, dan properti bubuk cetak seperti laju peleburan, komposisi dan viskositas dll. Bubuk cetak yang melapisi besi cair membentuk lapisan bubuk cair. Di atas lapisan ini ada lapisan yang disinter yang kaya karbon dan di atasnya bubuk yang tidak meleleh. Bubuk cetak diharapkan memenuhi beberapa fungsi seperti (i) proteksi logam dari oksidasi oleh udara, (ii) isolasi termal untuk mencegah penyekuan parsial di permukaan, (iii) serapan inklusi yang naik ke permukaan, (iv) pelumasan kontak antara logam dan cetakan, dan (v) mengizinkan transfer panas yang homogen antara strand dan cetakan sesuai kondisi pengecoran.
Selama goyang cetakan, bubuk cair yang terbentuk di permukaan besi cair menembus antara strand baja dan cetakan untuk bertindak sebagai pelumas dan juga untuk mengatur ekstraksi panas dari strand ke cetakan. Jika panas disipasi terlalu lambat, cangkang baja yang terlalu tipis terbentuk oleh strand dan 'breakout' dapat terjadi, yaitu cangkang baja pecah, tepat di bawah cetakan karena tidak dapat menahan tekanan ferrostatic dari besi cair. Di sisi lain, jika laju penghapusan panas terlalu tinggi, retak longitudinal dapat muncul dalam produk cetak.
Karakterisasi bubuk cetak
Karakterisasi fisik memainkan peran penting dalam prosedur seleksi dan evaluasi operasional. Secara umum, komposisi kimia, viskositas termasuk awal kristalisasi, dan perilaku pelehur pertimbangan untuk karakterisasi bubuk cetak.
Viskositas – Viskositas bubuk cetak mempengaruhi infiltrasi bubuk cetak selama pengecoran. Secara umum, infiltrasi meningkat dengan viskositas yang menurun dari bubuk cetak untuk kondisi operasi yang sama. Window operasi untuk viskositas terutama berdasarkan aturan jempol, tetapi tuntutan lain seperti kontrol penangkapan bubuk juga memainkan peran penting dalam menentukan viskositas yang diperlukan dari bubuk cetak.
Perilaku peleburan – Perilaku peleburan bubuk cetak sangat mempengaruhi kedalaman kolam cair dan sensitivitas terhadap pembentukan rim / bear. Perilaku peleburan dapat dijelaskan oleh trajetori peleburan dan laju peleburan. Dalam kedua kasus, penambahan karbon bebas dianggap sebagai faktor utama. Parameter utama lainnya adalah kondisi aliran dalam cetakan yaitu stabilitas meniscus selama pengecoran. Kedalaman kolam cair adalah hasil dari nilai yang seimbang dari pemakanan dan infiltrasi bubuk cetak.
Trajetori peleburan – Trajetori peleburan bubuk cetak ditentukan menggunakan mikroskop stage panas. Hasil biasanya diberikan sebagai nilai untuk suhu penglembutan, peleburan dan aliran.
Laju peleburan – Laju peleburan bubuk cetak ditentukan dengan metode yang disebut metode penglembutan. Dengan metode ini, perpindahan silinder bubuk cetak yang telah ditekan diukur sebagai fungsi waktu pada suhu tetap (1400° deg C). Metode ini menghasilkan hasil kualitatif yang dapat dikaitkan dengan komposisi bubuk cetak yaitu kandungan karbon bebas dari bubuk cetak.



