Cetakan: Komponen Krusial dalam Pencetakan Baja Berkelanjutan
Peran Cetakan dalam Pencetakan Berkelanjutan Baja
Cetakan memainkan peran penting dalam proses pencetakan berkelanjutan baja cair. Mereka adalah jantung dari proses pencetakan berkelanjutan. Dalam proses pencetakan berkelanjutan, baja cair dicampurkan dari tong ke dalam cetakan pencetakan melalui nozel masuk tenggelam (SEN) yang terendam dalam baja cair. Cetakan didinginkan air. Pengkristalan cair dimulai dalam cetakan oleh pendinginan tidak langsung. Proses pendinginan dalam cetakan dikenal sebagai proses pendinginan primer.
Bentuk dan Struktur Strand
Dalam cetakan, kulit tipis besi di samping dinding cetakan mengkristalkan sebelum bagian tengah. Ini disebut strand dan meninggalkan dasar cetakan ke ruang semprotan. Mayoritas baja cair dalam dinding strand masih leleh. Strand segera didukung oleh roller pendingin air yang berjarak dekat yang mendukung dinding strand terhadap tekanan ferrostatic dari baja cair yang masih mengkristalkan di dalam strand. Untuk meningkatkan laju pengkristalan, strand disemprotkan dengan sejumlah besar air saat melewati ruang semprotan. Ini adalah proses pendinginan sekunder. Pengkristalan akhir strand mungkin terjadi setelah strand telah meninggalkan ruang semprotan.
Fungsi cetakan pencetakan berkelanjutan adalah untuk menerima baja cair dan menjamin transfer panas yang cepat ke air pendingin untuk memungkinkan pengkristalan yang cepat. Baja cair, saat meninggalkan cetakan, harus menunjukkan kulit luar yang cukup tebal untuk mencegahnya berkerucut ke bagian mesin pencetakan berkelanjutan. Cetakan harus melayani fungsi ini. Setelah cetakan pendingin lebih lanjut dari strand baja dilakukan melalui pendinginan langsung yang lebih cepat dengan bantuan semprotan air langsung.
Pengkristalan timbul dari sifat dinamis dari proses pencetakan. Secara khusus ini berkaitan dengan hal berikut.
- Penanganan fluks panas yang sangat tinggi dalam cetakan
- Pemeliharaan kulit padat tipis dan rapuh awal untuk menghindari breakout selama penurunan strand di bawah cetakan
- Perancangan parameter pencetakan yang sesuai dengan dinamika pengkristalan jenis baja untuk meminimalkan atau menghilangkan cacat permukaan dan internal dalam produk cetak
Elemen kunci dari kulit baja yang meninggalkan cetakan adalah bentuk, ketebalan kulit, distribusi suhu kulit yang seragam, kualitas internal dan permukaan bebas cacat dengan porositas minimal, dan inklusi non-logam yang sedikit.
Operasi aman (yaitu tanpa metal breakout) dari mesin pencetakan dan pencapaian kualitas baja cetak yang dapat diterima memerlukan pemahaman baik dari rekayasa proses maupun metalurgi pengkristalan. Aspek penting adalah kontrol geser dalam cetakan dan dampak karakteristik jenis baja pada proses pengkristalan. Yang pertama adalah contoh unik dari kombinasi mekanisme pengkristalan dan rekayasa proses, dan yang kedua menentukan parameter pencetakan yang akan diterapkan untuk pencetakan berbagai jenis baja.
Cetakan
Cetakan pada dasarnya adalah struktur kotak terbuka di satu ujung, yang berisi pelapis dalam yang didinginkan air terbuat dari logam perunggu murni tinggi. Jumlah kecil elemen logam ditambahkan untuk meningkatkan kekuatan. Air pendingin cetakan mentransfer panas dari kulit yang mengkristalkan. Permukaan kerja permukaan perunggu sering kali dilapisi dengan kromium atau nikel untuk memberikan permukaan kerja yang lebih keras, dan untuk menghindari penangkapan perunggu pada permukaan strand yang dicetak, yang dapat memfasilitasi retakan permukaan pada baja cetak. Kedalaman cetakan dapat bervariasi dari 0,5 m hingga 2,0 m tergantung pada kecepatan pencetakan dan ukuran profil.
Cetakan ditaper untuk mengurangi pembentukan celah udara. Taper biasanya 1 % dari panjang cetakan. Untuk profil cetakan taper sekitar 1 mm untuk cetakan panjang 1 m. Profil cetakan adalah profil profil yang dicetak. Profil cetakan berkurang secara bertahap dari atas ke bawah.
Lapisan yang terdiri dari pelapis dinding dalam cetakan, adalah untuk memperpanjang umur cetakan perunggu. Kualitas lapisan memiliki peran signifikan dalam menentukan masa pakai cetakan. Selama bertahun-tahun, berbagai jenis lapisan telah dikembangkan yang telah meningkatkan secara berkelanjutan kualitas dan efisiensi biaya cetakan pencetakan berkelanjutan.
Bergantung pada kebutuhan proses pencetakan, proses dan bahan pelapis yang berbeda harus diterapkan, untuk menerima hasil yang optimal. Bahan pelapis yang tersedia adalah Ag, Ni, Cr, Mo, CrO, ZrO, dan Al2O3. Lapisan diterapkan dalam proses kimia, elektrolitik atau termal. Berbagai jenis lapisan yang tersedia adalah sebagai berikut.
- Lapisan paralel – Jenis pelapis ini mencegah kontak langsung antara strand dan perunggu, mengontrol kerugian termal (dalam semua kasus, bukan dissipasi) dengan mengubah ketebalan lapisan, dan memperpanjang masa pakai.
- Lapisan ganda – Jenis pelapis ini mengkompensasi hot spots, dan memperpanjang masa pakai.
- Lapisan parsial di mulut atau keluar cetakan – Pelapis di mulut mengurangi dissipasi panas di area atas cetakan, mencegah tumpang tindih dan memperpanjang masa pakai. Pelapis di keluar mengurangi dissipasi panas di ujung cetakan dan memperpanjang masa pakai.
- Lapisan konikal – Jenis pelapis ini mengontrol dissipasi panas di sepanjang panjang cetakan dan memperpanjang masa pakai.
Cetakan pencetakan berkelanjutan dapat memiliki bentuk dan taper internal yang berbeda tergantung pada profil yang akan dicetak dalam mesin pencetakan berkelanjutan. Beberapa bentuk profil cetakan yang khas ditunjukkan pada Gambar 1.
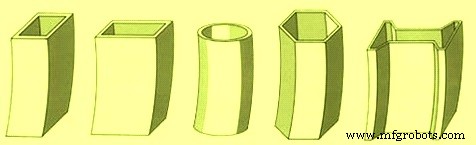
Gambar 1 Bentuk profil cetakan
Persyaratan yang diinginkan dari cetakan
Cetakan harus tahan terhadap erosi termal dan distorsi. Properti yang diinginkan dari cetakan adalah sebagai berikut.
- Konduktivitas termal tinggi
- Kekuatan dan kekerasan tinggi untuk memastikan (i) tahan aus, (ii) tahan creeping, (iii) tahan kelelahan, dan (iv) tahan retakan
- Suhu lembut tinggi (mempertahankan properti yang diinginkan pada suhu tinggi)
Kontrol ketinggian baja cair dalam cetakan sangat penting untuk keberhasilan mesin pencetakan berkelanjutan. Ini dilakukan dengan mengontrol tingkat baja (tingkat meniskus). Pengkristalan dimulai dari meniskus tingkat baja dalam cetakan. Sensor tingkat cetakan digunakan untuk mengontrol tingkat meniskus dalam cetakan. Sensor digunakan untuk mengontrol tingkat meniskus.
Cetakan biasanya mengekstrak sekitar 10 % dari total panas. Transfer panas cetakan sangat krusial dan kompleks. Pemodelan matematis dan komputer biasanya digunakan dalam mengembangkan pemahaman yang lebih besar tentang kondisi termal cetakan, dan untuk membantu dalam desain dan praktik operasi yang tepat. Transfer panas umumnya dianggap sebagai serangkaian resistansi termal sebagai berikut.
- Transfer panas melalui kulit yang mengkristalkan
- Transfer panas dari permukaan kulit baja ke permukaan luar cetakan perunggu
- Transfer panas melalui cetakan perunggu
- Transfer panas dari permukaan dalam cetakan perunggu ke air pendingin cetakan
Pengkristalan awal dalam pencetakan berkelanjutan terjadi dalam bentuk pembeku sebagian dari lengkungan meniskus yang berasal dari titik kontak cair cetakan. Pencegahan menempel dan merobek kulit tipis awal ini selama penurunan strand yang mengkristalkan adalah salah satu fungsi utama dari cetakan. Untuk meminimalkan menempel dan merobek kulit, geser antara permukaan strand dan dinding cetakan harus dipertahankan di bawah tingkat kritis tergantung pada kekuatan kulit.
Osilasi Cetakan
Peminimalkan geser dan pelepasan berkelanjutan kulit dari cetakan telah dicapai melalui perkenalan osilasi cetakan yang dibantu oleh pelumas. Cetakan di-osilasi ke atas dan ke bawah untuk menarik strand yang sebagian mengkristalkan. Frekuensi osilasi dapat diubah. Cetakan juga osilasi secara vertikal (atau dalam jalur lengkung hampir vertikal) untuk mencegah baja cair menempel pada dinding cetakan.
Siklus osilasi mempengaruhi geser strand cetakan termasuk pelepasan strand dari cetakan dan juga menentukan topografi permukaan produk cetak. Siklus osilasi cetakan bervariasi dalam frekuensi, stroke, dan pola. Dari sudut pandang pelumas, siklus osilasi menerjemahkan menjadi dua fase operasi sebagai berikut.
- Fase kompresi dengan durasi t1 yang didefinisikan sebagai waktu strip negatif di mana bubuk cetakan menyusuri ke dalam celah antara kulit pertama yang mengkristalkan dan cetakan. Periode t1 menyaksikan kecepatan turun yang lebih tinggi dari cetakan relatif terhadap kecepatan turun strand dan bertanggung jawab untuk pelepasan kulit dari dinding cetakan dan memungkinkan stres kompresi untuk berkembang dalam kulit yang meningkatkan kekuatannya dengan menyelubungi fisur dan porositas permukaan.
- Fase pelumasan dengan durasi t2 di mana stres tarik diterapkan pada kulit pertama yang mengkristalkan diiringi dengan penempatan bubuk cetakan yang menyusuri terhadap dinding cetakan. Ini sesuai dengan gerakan naik dari cetakan.
Osilasi cetakan diperlukan untuk meminimalkan geser dan menempelnya kulit yang mengkristalkan, dan menghindari retakan kulit, dan breakout baja cair, yang dapat merusak peralatan dan waktu henti mesin karena pembersihan dan perbaikan. Geser antara kulit dan cetakan dikurangi melalui penggunaan pelumas cetakan seperti minyak atau bubuk fluks cetakan. Osilasi dicapai secara hidrolis atau melalui cam atau tuas yang didorong motor yang mendukung dan melangsingkan (atau mengosilasi) cetakan.
Osilasi cetakan menghasilkan tanda osilasi (OM) pada interval yang teratur di permukaan produk cetak. Tanda ini mungkin diiringi dengan pembentukan kait yang mengkristalkan di bawah tanda osilasi. Pembentukan tanda osilasi pada dasarnya terdiri dari tiga tahap utama.
- Pengkristalan parsial dari meniskus terhadap dinding cetakan dan bubuk cetakan dalam bentuk kait yang rapuh.
- Melengkungnya kait selama t1 dan penyembuhan retakan kulit (yang disebabkan oleh geser viskus pada upstroke sebelumnya). Garis segregasi dikaitkan dengan melengkungnya kulit, di mana cair inter-dendrit yang kaya solute ditekan ke permukaan.
- Pengulangnya kulit terjadi selama upstroke oleh geser viskus. Upstroke juga dapat terkait dengan keluarnya baja cair di atas kait yang lengkung dalam kasus kulit meniskus yang kuat atau kenaikan tingkat cetakan. Kombinasi pengulangnya kulit dan keluarnya logam juga mungkin terjadi. Tanda osilasi cenderung lebih dalam dalam kasus pengulangnya kulit, sementara ini dangkal dan menunjukkan permukaan tumpang tindih saat keluar terjadi.
Bentuk kait dan tanda osilasi pada dasarnya terkait dengan seberapa besar melengkung dan pengulangnya kulit serta keluarnya di atas meniskus selama pencetakan.
Pelumasan Cetakan
Pelumas juga dapat ditambahkan ke baja cair dalam cetakan untuk mencegah menempel, dan untuk menangkap partikel escoria (termasuk partikel oksida atau skala) yang mungkin ada dalam baja cair dan membawa mereka ke atas kolam untuk membentuk lapisan escoria yang melayang.
Pelumasan dalam cetakan timbul dari penyusuran bubuk cetakan ke dalam celah strand cetakan. Terdapat lapisan bubuk di dalam celah. Geser dalam cetakan dianggap berasal dari dua mekanisme. Gerakan cetakan relatif terhadap kulit yang mengkristalkan menghasilkan gaya geser karena viskositas film bubuk. Gaya geser yang dihasilkan melalui mekanisme ini, disebut geser cair berhubungan dengan kecepatan cetakan, kecepatan pencetakan, viskositas film cair bubuk, dan ketebalan film bubuk.
Jika terjadi gerakan relatif antara strand dan bubuk cetakan yang mengkristalkan, gaya geser dihasilkan oleh kontak padat-padat. Geser padat yang dihasilkan berhubungan dengan koefisien geser padat, dan tekanan ferrostatic besi leleh.
Pelumasan cair mendominasi sepenuhnya di bagian atas cetakan. Di sisi lain, nilai geser padat lebih rendah dari geser cair di bagian bawah cetakan yang menunjukkan dominansi pelumasan padat. Lebih lanjut dengan viskositas bubuk yang lebih rendah, zona pelumasan cair meluas lebih jauh ke bagian bawah cetakan.
Konsep geser seperti yang disebutkan di atas berguna dalam menjelaskan kecenderungan yang meningkat dari breakout sticker dengan meningkatnya kecepatan pencetakan. Analisis geser menunjukkan bahwa pencegahan breakout tipe menempel dalam pencetakan kecepatan tinggi memerlukan perbaikan pelumasan di bagian atas cetakan, terutama tepat di bawah meniskus.



