Cetakan Pencetakan Berkelanjutan: Inti Esensial untuk Kualitas Baja dan Efisiensi Produksi
Pengenalan Cetakan Pencetakan Berkelanjutan
Dalam proses pencetakan berkelanjutan, baja cair mengalir dari ladle, melalui tundish ke dalam cetakan. Cetakan dianggap sebagai jantung proses pencetakan berkelanjutan dan memainkan peran yang sangat penting dalam efisiensi proses dan kualitas strand. Ini adalah di dalam cetakan bahwa bentuk cetak akhir dan kualitas permukaan strand dihasilkan. Jika kondisi tidak benar di dalam cetakan, kualitas strand tidak dapat diperbaiki nanti. Setelah di dalam cetakan, baja cair membeku terhadap dinding cetakan tembaga yang didinginkan air untuk membentuk cangkang padat. Cetakan pada dasarnya adalah struktur kotak terbuka yang berisi lapisan dalam yang didinginkan air terbuat dari alloy tembaga murni tinggi. Kotak dapat berupa banyak bentuk dan ukuran untuk mencetak berbagai semis seperti bloom, billet, balok bundar, slab, dan slab tipis.
Setelah proses pemurnian baja selesai selama pembuatan baja, baja cair yang terkandung dalam ladle biasanya dikirim ke mesin pencetakan berkelanjutan. Baja dituangkan dari ladle ke tundish dan kemudian dari tundish ke dalam cetakan tembaga yang didinginkan air yang menginduksi pembentukan cangkang baja padat tipis (Gambar 1). Aliran di antara vessel didorong oleh gravitasi. Di antara tundish dan cetakan, gaya dorong ini proporsional dengan kepala baja cair di antara permukaan atas baja cair di tundish dan level baja cair di cetakan. Pengendalian debit aliran ke dalam cetakan dicapai dengan nozzle ukur, tongkat pengendali, atau gerbang slide. Level logam di cetakan, yang dikenal sebagai 'meniscus', sangat penting untuk kualitas permukaan produk cetak. Kondisi yang dikendalikan dengan akurat dan konsisten diperlukan untuk semua parameter di dalam cetakan untuk kualitas permukaan produk cetak.
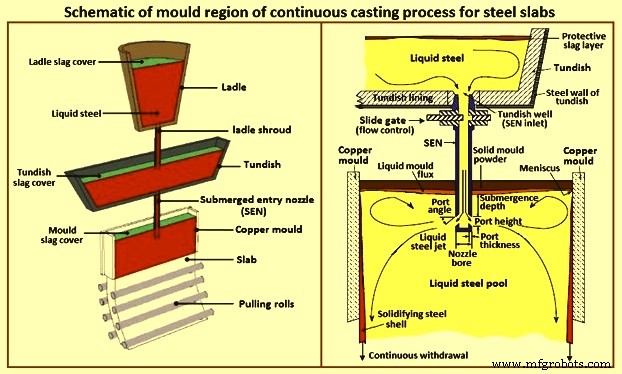
Gambar 1 Skematis wilayah cetakan proses berkelanjutan untuk slab baja
Fungsi utama cetakan adalah untuk menghasilkan dan mengstabilkan cangkang padat yang cukup tahan untuk menahan tekanan logam dari inti cair dan, oleh karena itu, menahan fase cair di entri zona pendingin sprey sekunder. Jika sistem cetakan tidak bekerja dengan benar, break-out dapat terjadi dan inti baja cair panas dapat meledak, mencurahkan baja cair ke mesin dan menyebabkan situasi yang sangat berbahaya.
Aliran Logam dan Pelumas
Debit aliran logam dicocokkan dengan kecepatan pencetakan slab menggunakan tongkat pengendali di tundish, gerbang slide, atau nozzle ukur tepat di atas shroud untuk mengontrol laju pengiriman. Billet biasanya dicetak dengan nozzle ukur tetap, dan kecepatan strand disesuaikan dengan perubahan dalam debit aliran baja. Sangat penting untuk kualitas permukaan yang baik dari produk cetak bahwa level meniscus baja cair dikendalikan dengan akurat dalam band operasi yang sempit, setidaknya dalam +/- 5 mm dari set point dan biasanya dalam +/- 3 mm. Pengukuran level dapat dicapai dengan sejumlah metode.
Karena ada gerakan relatif di antara strand dan dinding cetakan, beberapa bentuk pelumas diperlukan. Lapisan tipis minyak pelumas atau flux pelumas ditempatkan di antara cetakan dan fase cair panas untuk mencegah kontak langsung dengan cetakan, yang potensialmente dapat membahayakan dan merusak cetakan itu sendiri.
Baja cair di cetakan slab biasanya dilapisi dengan lapisan bubuk cetakan (bubuk pencetakan) untuk melindungi baja dari reoksidasi dan menyerap inklusi. Bubuk memiliki titik leleh rendah dan mengalir di atas baja cair untuk memberikan pelumasan cetakan dan membantu mengontrol transfer panas. Ini juga berfungsi untuk melindungi baja cair terhadap reoksidasi, mengisolasi termal permukaan bebas dan menyerap inklusi apa pun yang dapat melayang ke permukaan. Minyak kanola, yang sejak itu diganti oleh minyak sintetis, biasanya digunakan untuk mencegah menempel ke dalam cetakan dalam kasus pencetakan billet.
Perkembangan dan Perilaku Cetakan
Pengembangan dan penggunaan yang meningkat dari pencetakan berkelanjutan telah mengubah cetakan dari wadah sederhana untuk baja cair menjadi komponen utama yang diperlukan untuk mencapai tujuan dalam hal kualitas dan produksi. Pemilihan bahan yang semakin canggih yang meningkatkan umur produk dan meningkatkan fitur pertukaran panasnya, dikombinasikan dengan studi tentang taper optimal, telah berhasil mengubah cetakan menjadi objek yang berada di garis depan teknologi modern. Fitur-fiturnya spesifik untuk setiap mesin pencetakan berkelanjutan, dan oleh karena itu terus dikembangkan untuk peningkatan teknologi.
Selama pencetakan berkelanjutan, plat cetakan tembaga mengontrol bentuk dan pembekuan awal produk baja, di mana kualitas diciptakan atau hilang. Memelihara cetakan yang andal, bebas retakan, dalam toleransi dimensi yang ketat juga sangat penting untuk keamanan dan produktivitas. Biaya yang terkait dengan perawatan cetakan merupakan pecahan yang signifikan dari biaya operasional mesin pencetakan. Oleh karena itu, penting untuk memahami perilaku termal dan mekanis cetakan.
Memelihara cetakan yang andal, bebas retakan, dalam toleransi dimensi yang ketat juga sangat penting untuk keamanan dan produktivitas. Oleh karena itu, studi telah dilakukan untuk lebih memahami perilaku termal dan mekanis yang kompleks dari cetakan. Gradien suhu ekstrem terjadi di seluruh plat tembaga dan ini menyebabkan distorsi geometris dari cetakan. Selain itu, operasi berjam-jam pada suhu tinggi menghasilkan creep. Creep yang dihasilkan ini juga terkait dengan fenomena kelelahan termal, yang disebabkan oleh banyak siklus pemanasan dan pendinginan suhu ruangan yang dialami oleh cetakan selama transisi awal dan akhir dari urutan pencetakan perilaku mekanis dan untuk memprediksi potensi kerusakan pada sistem slag-cetakan tipis guna lebih memahami peran yang dimainkan oleh dinamika mesin dalam proses kerusakan cetakan. Selain itu, fenomena gesekan dapat terjadi di antara strand dan cetakan. Gesekan di antara baja yang membeku dan cetakan pada dasarnya adalah geser (dengan pecahan kecil dari gesekan lengket). Kerusakan ini dapat berakibat parah.
Persyaratan kinerja yang harus dipenuhi oleh cetakan dan bahan cetakan tergantung pada aplikasi spesifik dan tingkat stres yang terlibat. Tingkat stres ini terutama ditentukan oleh mesin dan parameter pencetakan. Ini berarti bahwa banyak bentuk cetak yang berbeda diperlukan, tergantung pada tipe dan konstruksi cetakan. Saat merancang cetakan baru, profil yang benar harus dipilih untuk mencapai kualitas produk yang tinggi, kecepatan pencetakan optimal, operasi pencetakan yang mulus, dan umur paket cetakan yang panjang.
Pada posisi meniscus, setelah kontak sangat singkat awal di antara baja cair dan cetakan, cangkang yang sepenuhnya didefinisikan terbentuk. Setelah cangkang ada, biasanya ada hambatan di antara cangkang baja yang membeku dan dinding cetakan. Hambatan ini dapat berupa flux cetakan cair atau padat, celah udara, atau kombinasi dari semuanya. Setelah cangkang baru terbentuk, ia mulai bertambah tebal. Namun, awalnya tebalnya sangat kecil, dan suhu cangkang tinggi, sehingga cangkang sangat lentur. Ini berarti bahwa cetakan harus memberikan dukungan untuk cangkang guna mempertahankan penampang strand yang diperlukan. Dukungan ini harus kontinu di sekitar lingkaran dan sepanjang panjang cetakan untuk waktu yang cukup hingga cangkang relatif menjadi mandiri.
Persyaratan yang diberikan pada bahan cetakan modern tinggi untuk proses pencetakan near net-shape yang telah dikembangkan dalam beberapa tahun terakhir. Di sini, kecepatan pencetakan yang sangat tinggi dicapai dan proporsi yang jauh lebih besar dari baja cair harus membeku untuk membentuk cangkang strand yang cukup stabil. Suhu ekstrem yang dihasilkan menuntut cetakan dengan tingkat kekuatan yang lebih tinggi. Pada saat yang sama, stres termal bergantian yang tinggi dapat terjadi, misalnya pada rolling cetakan. Variasi persyaratan yang luas yang diberikan pada cetakan harus dipenuhi oleh bahan yang sangat berkembang dan keahlian sistem.
Cetakan tembaga didinginkan aliran adalah elemen kunci dari mesin pencetakan berkelanjutan. Perhatian khusus harus diberikan pada masalah yang terkait dengan desain dan persyaratan bahan untuk cetakan. Sejumlah desain berbeda telah digunakan, termasuk cetakan tabung dinding tipis, cetakan padat, dan cetakan yang terbuat dari plat. Cetakan plat telah ditemukan memberikan umur cetakan yang baik dan menghindari kebutuhan untuk membuat cetakan dari blok tembaga padat.
Untuk memastikan kinerja optimal, cetakan harus mempertahankan spesifikasi aslinya pada suhu operasi rata-rata selama waktu yang mungkin, dan di atas segalanya, harus memiliki kapasitas transfer panas yang memadai. Stres termal, yang timbul terutama di muka panas di area meniscus, menghasilkan deformasi permanen yang lebih atau kurang cepat dari cetakan, sehingga memendekkan umurnya. Keberagian fenomena ini terkait dengan tingkat suhu di dalam cetakan, dan dengan selisih suhu di antara muka panas dan muka dingin, dan di antara area meniscus dan area segera di bawahnya. Solusi yang tepat untuk setiap kondisi operasi yang berbeda bergantung pada pemilihan bahan yang benar untuk cetakan.
Besi, kuningan, serta tembaga telah digunakan untuk cetakan, namun bahan yang paling luar biasa adalah tembaga hampir murni dengan penambahan kecil elemen legasi yang mempromosikan pemecahan endapan atau meningkatkan suhu rekristalisasi, karena kedua efek ini secara tampaknya memberikan umur cetakan yang lebih panjang. Bahan cetakan populer adalah DHP (deoxidized high phosphorus) tembaga, CuAg, CuCrZr, CuNiBe, dan CuNiP. Lapisan cetakan diterapkan untuk memperpanjang umur paket.
Properti bahan tembaga DHP luas dikenal. Tembaga DHP masih sampai hari ini bahan yang paling banyak digunakan untuk manufacture cetakan untuk pencetakan berkelanjutan billet, di mana aliran termal biasanya sedang dan ketebalan cetakan tidak berlebihan.
Bahan tembaga yang mengandung perak diperoleh dengan menambahkan 0,10% perak ke tembaga. Ini meningkatkan suhu rekristalisasi dengan sekitar 100 derajat C. Karena propertinya, alloy ini digunakan untuk manufacture cetakan untuk pencetakan bloom dan slab, di mana suhu di meniscus mencapai dan melebihi 300 derajat C. Suhu yang tinggi ini disebabkan oleh ketebalan dinding yang cukup besar dan aliran termal yang tinggi di dalam cetakan.
Fakta bahwa bahan ini mempertahankan kekerasan awalnya (HB lebih dari 80) untuk periode paparan yang lama pada 300 derajat C, juga memungkinkan untuk mereproses plat yang telah tunduk pada aus berulang sebelum mencapai ketebalan minimum yang ditetapkan. Tembaga yang mengandung perak juga digunakan secara luas untuk cetakan yang menghasilkan billet dalam kondisi khusus, seperti pencetakan weakly sequential, kecepatan pencetakan tinggi, kondisi pendingin yang tidak optimal, delta suhu tinggi dari air pendingin, dan lainnya.
Untuk meningkatkan properti mekanis pada suhu tinggi dari alloy tembaga dengan konduktivitas termal tinggi, spesialis metalurgi telah beralih ke alloy yang structurally hardened. Elemen utama yang digunakan untuk alloy tembaga ini, yang larutannya umumnya bervariasi sesuai dengan variasi suhu, terutama Be – Cr – Co- Cd – Fe – Mg – Mn – Ni – Nb – P – Si – Sn – Ti – Zr. Ada beberapa alloy yang dapat diperoleh dalam larutan terpuas dari elemen ini, namun hasilnya tidak selalu kompatibel dengan persyaratan industri, seperti mengatasi masalah polusi, biaya tinggi, dan kehilangan konduktivitas termal yang berlebihan. Oleh karena itu, jumlah alloy yang dapat digunakan dalam praktiknya sangat terkurangi. Persentase penambahan elemen lebih lagi dibatasi oleh kebutuhan untuk menyelaraskan tingkat kekerasan yang tinggi dengan tingkat konduktivitas termal yang tinggi. Alloy CuCrZr (tembaga-kromium-zirkonium) memenuhi semua persyaratan yang disebutkan di atas, dan juga digunakan karena properti utamanya memungkinkan untuk mempertahankan kekerasan untuk periode paparan yang lama pada suhu tinggi.
Keberhasilan yang luar biasa dalam mengembangkan lebih lanjut proses pencetakan berkelanjutan telah sangat meningkatkan kebutuhan untuk melakukan penyesuaian pada cetakan yang memungkinkan teknologi pencetakan berkelanjutan untuk memenuhi ekspektasi para pemain di bidang ini. Saat ini, mengangkat tantangan, rentang bahan tradisional telah diperluas dengan alloy baru (CuNiP), yang komposisi kimianya dapat diubah sesuai dengan aplikasi tunggal, sehingga mempersonalisasi setiap tipe cetakan untuk memenuhi persyaratan spesifik dari setiap pengguna. Alloy yang bersangkutan memungkinkan untuk dengan benar menggabungkan konduktivitas termal dan resistensi mekanis pada suhu tinggi, dalam upaya untuk meminimalkan masalah variasi suhu di seluruh perimeter cetakan. Ini memiliki keuntungan yang jelas untuk kondisi pembekuan tanpa stres termal berlebihan di kulit padat, serta di dalam cetakan itu sendiri. Konduktivitas termal yang dikontrol dari alloy baru ini sangat mengurangi keadaan kritis dari kondisi pendingin, yang biasanya terkait dengan tiga variabel yaitu (i) ketebalan lapisan pelumas, (ii) aliran termal, dan (iii) penyingkatan kulit padat. Akibatnya, stres termal berlebihan dan masalah retakan keduanya dihilangkan.
Permukaan cetakan tembaga yang bersentuhan dengan baja cair panas seringkali dipintal untuk memberikan permukaan kerja yang lebih keras dan untuk mencegah penangkapan tembaga pada permukaan strand cetak, yang dapat memfasilitasi pengembangan retakan permukaan pada produk cetak. Lapisan krom dan nikel umumnya digunakan, seringkali dengan lapisan perantara nikel untuk koherensi yang lebih baik. Teknologi pelapisan krom telah berkembang secara signifikan. Sekarang deposit, dengan ketebalan yang sesuai dengan berbagai kebutuhan, menjamin hasil yang memuaskan sepenuhnya di semua tingkat.
Saat ini, baik pelapisan logam maupun keramik tersedia. Pelapisan keramik memungkinkan umur cetakan yang lebih lama namun tidak digunakan secara luas karena biayanya tinggi dan pertukaran panas yang rendah. Sebaliknya, pelapisan logam adalah berbasis nikel atau krom. Meskipun kerapuhan dan resistensi aus yang rendah, krom adalah elemen logam yang paling banyak digunakan dalam pelapisan cetakan.
Biasanya lapisan khusus Ni-Cr digunakan untuk pelapisan tabung tembaga yang di-extrude. Lapisan ini terdiri dari lapisan ganda pelapisan nikel dan krom. Komponen yang bersentuhan dengan muka panas tembaga yang di-extrude adalah alloy nikel, yang kemudian dilapisi dengan lapisan krom keras. Pendekatan ini berasal dari pengalaman yang diperoleh dalam produksi cetakan plat empat potongan. Oleh karena itu, proses dasar dari penerapan lapisan nikel di antara krom dan tembaga untuk mencapai umur paket cetakan yang jauh lebih lama sangat berguna untuk menghindari pembentukan retakan dalam lapisan krom, terutama di zona meniscus dari cetakan. Alloy nikel, kenyataannya, memiliki koefisien ekspansi termal yang hampir dua kali dari krom. Oleh karena itu, lapisan alloy nikel lebih mampu menahan ekspansi yang lebih besar dari tembaga yang terjadi di zona meniscus selama proses pencetakan.
Sampai sekarang, pelapisan nikel pada permukaan dalam tabung cetakan tunggal potongan yang di-extrude terbukti sangat sulit, dengan masalah teknis yang berfokus pada keraturan dan kualitas permukaan pelapisan nikel. Dengan hadirnya proses pelapisan Ni-Cr yang dikembangkan, kini memungkinkan untuk mencapai permukaan pelapisan nikel yang halus dan konsisten di sudut dan permukaan datar muka panas tabung cetakan. Uji lapangan banding di sejumlah pabrik baja telah mengonfirmasi peningkatan signifikan dalam umur rata-rata tabung cetakan yang dipintal dengan pelapisan Ni-Cr, dibandingkan dengan tabung cetakan yang dipintal dengan pelapisan krom konvensional.
Ini adalah fakta operasional yang well known bahwa pengeluaran tabung cetakan tunggal potongan yang di-extrude dari layanan ditentukan oleh kondisi aus dari dimensi dalamnya. Jika tidak ditangani, kondisi aus ini dapat menyebabkan masalah pembekuan, dan/atau cacat pada produk cetak akhir. Juga merupakan fakta operasional yang well known bahwa sudut tabung cetakan cenderung aus lebih cepat dibandingkan area lain dalam tabung cetakan yang merupakan fungsi dari pembekuan cepat yang terjadi di sudut. Untuk mengatasi masalah ini, metode penerapan pelapisan krom telah dikembangkan dengan karakteristik geometris tertentu, di mana ketebalan krom di sudut lebih tebal.
Geometri pelapisan unik ini menyediakan pelapisan yang lebih tahan terhadap aus sudut, sementara pada saat yang sama melestarikan properti transfer panas yang diperlukan untuk pembekuan yang tepat dari muka datar. Uji laboratorium dan lapangan banding telah mengonfirmasi bahwa geometri pelapisan baru dan unik ini secara signifikan mengatasi masalah aus sudut.
Pelapisan krom masih digunakan secara luas untuk cetakan plat untuk bloom dan beam blank, dan teknologinya well known. Cetakan plat untuk pencetakan slab umumnya dipintal nikel, dan memiliki tingkat ketebalan yang bervariasi dan konfigurasi yang beragam. Lapisan tipis terkadang diterapkan untuk meningkatkan daya tahan pelapisan nikel.
Seperti juga Nikel yang tersedia dalam dua konfigurasi kekerasan yang berbeda, alloy nikel dan kobalt baru baru ini telah dicoba, dan ini menawarkan resistensi aus yang lebih baik. Pemilihan salah satu solusi standar yang diuraikan di atas bergantung sepenuhnya pada kondisi operasi spesifik yang diadopsi oleh setiap pengguna, dan pada persyaratan perawatan dan pemesinan ulang cetakan. Melalui uji banding, pengguna harus menetapkan ketebalan pelapisan terbaik untuk meningkatkan ketersediaan dan biaya efisiensi, yang pada gilirannya memastikan umur cetakan yang lebih lama.
Optimasi Parameter Cetakan
Untuk optimasi cetakan, parameter yang harus dipertimbangkan adalah (i) kimia baja yang dicetak, (ii) flux cetakan, (iii) kecepatan pencetakan, (iv) taper cetakan, (v) ketebalan dinding, (vi) kondisi pendingin (kualitas air, debit, kecepatan), (vii) penyesuaian panduan strand, (viii) penyesuaian unit getaran, dan (ix) perubahan lebar dll. Oleh karena itu, perlu untuk dengan hati-hati melihat setiap kasus individu untuk fine tuning.
Panjang yang paling sesuai untuk cetakan pencetakan berkelanjutan ditemukan dalam rentang 510 mm hingga 915 mm, rentang yang tampaknya tetap konstan terlepas dari ukuran penampang. Gambar 2 memberikan kecepatan pencetakan dengan panjang cetakan. Hasil mengejutkan ini dapat dijelaskan oleh tingkat pemindahan panas yang lebih tinggi yang dicapai dengan penampang yang lebih kecil dan laju pencetakan yang lebih tinggi. Juga, kulit yang lebih tipis dapat diizinkan untuk penampang yang lebih kecil yang keluar dari cetakan daripada untuk penampang yang lebih besar karena membesarnya cangkang yang membeku kurang parah. Pada laju pencetakan yang lebih tinggi, penggunaan taper yang lebih besar di dalam cetakan diperlukan untuk mempertahankan tingkat pemindahan panas yang tinggi, terutama untuk muka sempit cetakan slab.
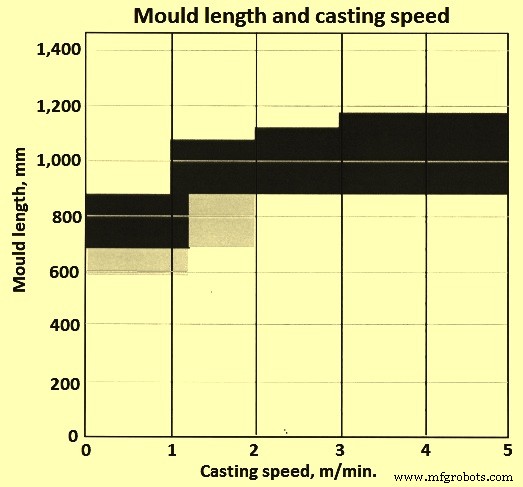
Gambar 2 Panjang cetakan dan kecepatan pencetakan
Tiga alternatif yang biasanya berlaku untuk susunan cetakan pencetakan berkelanjutan. Ini adalah (i) cetakan plat untuk slab dan bloom yang lebih besar (Gambar 3), (ii) cetakan tabung untuk billet, bloom yang lebih kecil, dan bundar (Gambar 4), dan (iii) cetakan blok dengan saluran pendingin bor yang digunakan untuk bentuk kompleks seperti beam blank. Untuk pencetakan slab tipis dalam produksi strip kompak, cetakan berbentuk 깔on digunakan (Gambar 4). Cetakan plat dan tabung adalah tipe cetakan populer sementara cetakan blok dan 깔on mahal karena jumlah tembaga yang digunakan dan sejumlah besar pemesinan yang diperlukan untuk produksi cetakan.
Produksi cetakan plat melibatkan pencetakan slab yang kemudian dihot roll (atau forged) dan kemudian cold rolled. Seluruh plat kemudian diperiksa ultrasonik. Hanya plat yang telah lulus uji 100% yang kemudian dikerjakan dengan mesin CNC presisi tinggi, untuk mencapai kepatuhan dengan toleransi yang ketat yang ditetapkan dalam spesifikasi teknis. Tahap ini juga termasuk pengelasan bolt baja ketika cetakan plat dirancang untuk tipe konfigurasi ini. Akhirnya, lapisan pelapis galvanik yang tahan aus diterapkan jika diperlukan, setelah itu cetakan plat diperiksa akhir.
Dalam cetakan plat, plat cetakan terbuat dari tembaga dan biasanya tebal 30 mm hingga 60 mm. Ini dipasang pada water jackets. Assembly plat ini kemudian dicekuk bersama untuk membentuk muka yang diperlukan dari cetakan yang mendefinisikan penampang untuk produk cetak. Pendingin dicapai dengan pendinginan air di slot di balik plat tembaga. Pengecatan plat tembaga biasanya dilakukan dengan bolt, yang dicekuk ke dalam plat tembaga.
Cetakan biasanya menggunakan sistem pendingin air closed circuit. Air pendingin dicirculasi di sekitar plat cetakan di slot yang dipasang pada permukaan dingin dari plat tembaga. Air dirutekan melalui rangka cetakan ke kamar distribusi di bawah cetakan, kemudian ke atas slot pendingin ke atas cetakan dan ke kamar koleksi sebelum kembali melalui rangka cetakan ke pabrik pengolahan air. Slot pendingin dapat terletak di tembaga atau di water jacket backing.
Ketika pembekuan awal cangkang terjadi di meniscus, baja mengalami perubahan fase dari cair ke padat bersama dengan penyingkatan volume terkait. Penampang strand therefore menyusut, setelah pembekuan awal di meniscus. Untuk mengikuti penyingkatan material yang membeku, dan untuk mendukung strand yang baru dibuat, plat cetakan memiliki penampang dan lebar strand yang bertaper. Taper awalnya mengikuti profil linier sederhana. Hari ini, taper yang jauh lebih kompleks dengan profil multiple atau parabolik diterapkan yang lebih dekat mengikuti penyingkatan produk. Nilai umum untuk muka sempit slab adalah 0,9% hingga 1,2% per meter dan untuk muka lebar slab nilai adalah 0,35% hingga 0,45% per meter.
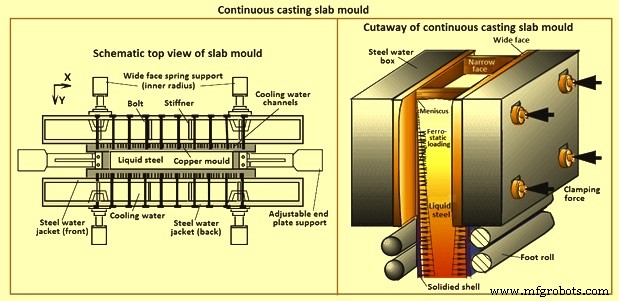
Gambar 2 Cetakan slab pencetakan berkelanjutan
Produksi cetakan tabung dimulai dengan pencetakan batang dengan penampang bundar. Ini kemudian dihot-extruded, atau forged. Tabung yang di-extrude kemudian di cold-draw dan dibentuk untuk mencapai fitur geometris dan mekanis yang diperlukan oleh spesifikasi teknis, yang tentu juga termasuk taper. Untuk langkah terakhir ini yang paling penting dalam siklus produksi, press yang dilengkapi baik dan paling lengkap harus digunakan. Pembentuk dilakukan dengan peralatan baja khusus, yang spesifik untuk setiap cetakan dan diproduksi dengan mesin CNC. Akhirnya, cetakan tabung mengalami pemesinan dan kemudian dipintal krom secara internal, sebelum diperiksa dan diukur.
Untuk cetakan tabung, tidak ada diskontinuitas di sekitar lingkaran tembaga cetakan, cetakan dibentuk oleh tabung tembaga. Oleh karena itu tidak ada kebutuhan untuk dicekukkan plat individual bersama. Water jacket diatur di sekitar lingkaran lengkap tabung. Perlu untuk memusatkan tabung cetakan dalam water jacket. Tabung biasanya tebal 10 mm hingga 12 mm untuk billet kecil dan hingga 30 mm atau 40 mm tebal untuk pencetakan bundar penampang besar.
Dalam cetakan tabung, pendingin dicapai oleh anulus air di sekitar lingkaran lengkap tabung. Ketebalan anulus harus merata untuk mencapai aliran air yang merata di sekitar lingkaran lengkap dan oleh karena itu transfer panas yang merata. Biasanya, air mengalir dari bawah ke atas cetakan dengan cara yang hampir sama seperti cetakan plat. Karena cetakan tabung menggunakan tembaga yang lebih tipis dibandingkan cetakan plat, perlu untuk beroperasi pada kecepatan air yang lebih tinggi untuk menekan boiling inti. Kecepatan umum dapat berada di wilayah 11 m/sec hingga 13 m/sec.
Dalam cetakan tabung juga, taper diterapkan pada muka pendingin tabung untuk mengkompensasi penyingkatan penampang cangkang / strand yang baru didefinisikan. Dalam kasus pencetakan billet, kecepatan pencetakan cukup tinggi (hingga 6 m/min), dan penyingkatan lebih terppronon. Taper parabolik telah diterapkan secara menguntungkan untuk memberikan dukungan yang baik penampang cangkang / strand.
Secara historis, ketika tidak ada taper kompleks yang diterapkan, dikombinasikan dengan kecepatan pencetakan yang tinggi, cangkang sangat tipis dari billet akan menyusut dan menarik diri di wilayah sudut cetakan. Ini kemudian mengarah pada pengurangan transfer panas dan penambatan pertumbuhan cangkang di sudut, yang pada gilirannya memberikan kondisi break-out potensial atau bahaya masalah kualitas seperti retakan di dekat sudut. Penampang silang kompleks yang baru bertujuan untuk mengurangi efek penarikan cangkang di sudut dan oleh karena itu memberikan pertumbuhan cangkang yang lebih merata. Dalam kasus cetakan tabung, faktor pembatas umur biasanya adalah hilangnya taper karena distorsi di dekat meniscus.
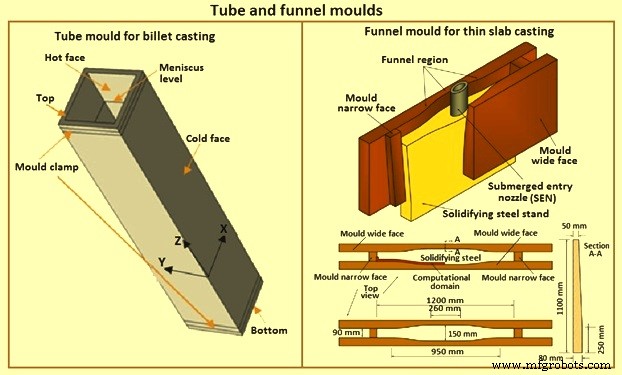
Gambar 4 Cetakan Tabung dan Funnel
Dalam pencetakan slab tipis, bagian teknologi inovatif yang diwujudkan adalah konsep liquid core reduction (LCR). Cetakan berbentuk 깔on adalah konkretisasi pertama dari konsep ini. Mungkin dibayangkan oleh pemain sepak bola, bentuk ini dirancang untuk menampung nozzle terendam, teknologi wajib untuk pencetakan baja karbon Al-killed yang bersih.
Cetakan getar telah diadopsi hampir secara universal, meskipun cetakan tetap dapat digunakan dengan sukses dengan sistem pelumasan yang efisien. Getaran biasanya sinusoidal, gerakan yang dapat dicapai dengan mudah dengan susunan mekanis sederhana. Getar yang cukup pendek dan frekuensi tinggi digunakan untuk menyediakan periode 'negative strip' yang singkat selama setiap getaran, di mana kecepatan bawah rata-rata gerakan cetakan lebih besar dari kecepatan penarikan strand pencetakan dalam arah pencetakan. Frekuensi getaran ditingkatkan dari 50 siklus per menit (cpm) hingga 60 cpm hingga 250 cpm hingga 300 cpm, dengan manfaat tanda getaran yang lebih dangkal, retakan lebih sedikit dan persyaratan conditioning yang dikurangi.



