Inovasi Kunci di Pabrik Batang dan Bagian Ringan Modern
Fitur Utama Pabrik Batang dan Bagian Ringan Modern
Tujuan pabrik batang dan bagian ringan adalah memanaskan ulang dan menggiling billet baja menjadi batang dan bagian ringan. Produksi batang dan bagian ringan di pabrik ini selalu berubah. Ada permintaan yang meningkat terhadap kualitas produk ini serta fleksibilitas dan efektivitas biaya pabrik ini. Hal ini telah menuntut pengembangan teknologi dan proses baru dan inovatif. Pabrik batang dan bagian ringan modern adalah pabrik kecepatan tinggi yang mampu menggiling batang dan bagian ringan kualitas batang khusus dan baja teknik pada laju produksi tinggi, sambil mempertahankan investasi dan biaya operasional pada tingkat yang wajar.
Pabrik batang dan bagian ringan modern diharapkan memenuhi persyaratan berikut.
- Ketersediaan pabrik tinggi yang dikombinasikan dengan produktivitas tinggi dan hasil tinggi.
- Memenuhi kebutuhan akan perawatan rendah.
- Memenuhi kebutuhan akan konsumsi energi yang lebih rendah.
- Toleransi dimensi yang ketat.
- Toleransi negatif (dalam berat bagian).
- Tidak ada variasi dimensi sepanjang panjang.
- Sifat fisik yang seragam.
Untuk mencapai persyaratan yang menuntut ini, banyak fitur penting diintegrasikan ke dalam pabrik batang dan bagian ringan modern. Beberapa di antaranya dijelaskan di bawah ini.
- Peruangan pemanas – Pabrik batang dan bagian ringan modern dilengkapi dengan peruangan pemanas beam berjalan yang hemat energi yang biasanya dikontrol komputer. Peruangan pemanas ini memanaskan billet secara merata ke suhu target pada laju produksi yang diperlukan dan tanpa bekas skid dan tanpa titik dingin. Peruangan ini mampu menerima billet dingin atau panas sebagai bahan muatan di dalam peruan. Peruangan pemanas modern memiliki fitur (i) kualitas billet panas yang unggul, (ii) efisiensi pemanasan yang lebih baik, (iii) konsumsi bahan bakar sangat rendah, (iv) kerusakan skala minimum yang berkontribusi pada pencapaian hasil bahan tinggi, (v) dekarburasi rendah sehingga cocok untuk kualitas baja yang lebih tinggi, dan (vi) fleksibilitas operasi maksimum dan kondisi kerja yang baik bahkan pada produktivitas rendah.
- Stander roll tanpa bingkai – Stander roll tanpa bingkai (HL) biasanya digunakan di kelompok stander kasar dan menengah di pabrik batang dan bagian ringan modern. Desain modular memungkinkan penggunaan kaset stander HL dalam semua konfigurasi yang mungkin seperti horizontal, vertikal, dapat dimiringkan, dan konfigurasi universal. Ukuran stander bervariasi tergantung pada dimensi yang diperlukan dari roll dan jurnal roll, jadwal pasar, bentuk pasar serta karakteristik gearbox dan motor. Fitur utama stander HL adalah kepadalan dan kekakuan komponen, modulus lentur roll yang rendah, bearing roller multi baris yang awet dengan chock yang menyesuaikan diri sendiri di bawah beban, penyeimbangan chock tanpa backlash, balok roller yang dirancang untuk penyesuaian panduan dan pengawal yang sederhana dan akurat dll. Keuntungan stander ini meliputi (i) penghematan kedalaman dan ukuran pondasi (ii) produk yang digiling memenuhi bentuk dan toleransi dimensi yang diperlukan, (iii) ada penghematan waktu untuk perubahan stander karena penggantian roll dilakukan di luar garis penggilingan, (iv) ada pengurangan waktu yang signifikan untuk perawatan karena jumlah komponen yang lebih sedikit dan aksesibilitas yang lebih mudah, (v) penyesuaian celah roll yang terotomatisasi, dan (vi) fleksibilitas operasional karena unit stander yang sama dapat digunakan di setiap posisi.
- Reducing sizing mill (RSM) – Ini adalah teknologi penggilingan yang serbaguna dan dicari. Ini juga dikenal sebagai presisi sizing mill. Dari pabrik penggilingan konvensional yang ada, sulit untuk memenuhi persyaratan toleransi ketat. Hal ini hanya dapat tercapai dengan kesulitan dan dengan pengorbanan efisiensi, terutama mengenai kehilangan waktu penggunaan pabrik dan hasil yang lebih rendah. Kadang-kadang hal ini tidak mungkin atau melarang biaya. Di pabrik kasar dan menengah konvensional, toleransi produk akhir dipengaruhi terutama oleh variasi dalam penampang bahan masukan ke bagian finishing pabrik. RSM memanfaatkan fitur khusus dari teknologi roll 3, di mana penyebaran selama deformasi rendah dan efisiensi deformasi tinggi. Keuntungan reducing sizing mill banyak. RSM dipasang di garis pabrik untuk tujuan menggiling ukuran finishing yang diinginkan dengan toleransi yang sangat ketat. Memungkinkan untuk menyesuaikan setiap celah roll di bawah beban dan dapat sepenuhnya diotomatisasi.
- Penggilingan termo-mekanikal – Ini juga dikenal sebagai penggilingan suhu rendah dan pada dasarnya adalah metode untuk kontrol online properti material akhir selama proses penggilingan. Ini melibatkan deformasi material yang diterapkan di pasar terakhir pabrik, dalam rentang suhu yang sesuai dengan rekristalisasi parsial atau penindasan rekristalisasi. Karena kualitas produk yang unggul dengan properti metalurgi dan mekanis yang ditingkatkan dapat diperoleh langsung di pabrik itu sendiri hanya dengan mengoperasikan pada suhu penggilingan yang lebih rendah. Segera setelah rekristalisasi ditekan, fenomena refinemen butir terjadi, yang menghasilkan properti teknologis yang ditingkatkan dari produk akhir. Selain itu, kualitas permukaan meningkat secara signifikan. Keuntungan penggilingan termo-mekanikal adalah ukuran butir halus, penghindaran normalisasi offline, ketahanan suhu rendah yang ditingkatkan, properti yang lebih baik setelah perawatan panas untuk baja pemanas permukaan, waktu aniling yang lebih pendek untuk baja pegas, kekuatan kelelahan yang ditingkatkan pada komponen akhir, kekuatan tarik yang lebih tinggi untuk baja mikro-legasi yang dicapai langsung inline, dan kedalaman dekarburasi yang dikurangi dll.
- Pendingin rak berjalan – Tujuan pendingin rak desain yang dapat dipindahkan adalah untuk mendinginkan secara merata batang atau bagian ringan yang digiling dan mengangkutnya secara bertahap dari masuk pendingin ke sisi keluar. Ujung depan batang dan bagian ringan juga diragatkan di sisi keluar dan sejumlah potongan yang digiling dikirim untuk pemotongan panjang akhir dengan potong dingin dan bundling atau stacking. Pendingin rak yang dapat dipindahkan biasanya berupa desain beam berjalan. Mekanisme ini memastikan bahwa batang dan bagian ringan ditempatkan secara merata di atas rak bergerigi. Pendingin biasanya dirancang mempertimbangkan ukuran terkecil dan maksimal batang dan bagian ringan yang digiling, yang diterima dari stander finishing pabrik, dan waktu pendingin yang diperlukan untuk berbagai ukuran batang dan bagian ringan. Desain pendingin rak bergantung pada batang yang telah dipotong sebelumnya ke panjang tertentu, untuk melambatkannya, untuk mengangkutnya melintasi permukaan pendingin memastikan bahwa batang atau bagian ringan yang digiling dengan rentang panjang yang sangat luas, tetap lurus sejauh mungkin, untuk mengumpulkan batang atau bagian ringan di akhir permukaan pendingin ke dalam paket yang ditetapkan yang disesuaikan dengan kebutuhan potong dingin, dan untuk akhirnya melepaskannya pada meja roller yang mengangkut paket ke potong dingin. Sebuah pendingin tipikal ditunjukkan dalam Gambar 1
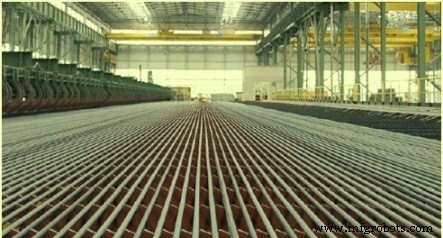
Gambar 1 Pendingin tipikal
- Sejumlah solusi tersedia untuk finishing batang dan bagian di area finishing pabrik. Sebuah pabrik batang tipikal akan mencakup potong dingin dengan beam ukuran sementara pabrik bagian akan memiliki mesin ragat yang memberi makan ke potong dingin. Persiapan lapis yang benar adalah kunci produktivitas dan ini dicapai oleh sistem pemberian makan profil. Potong dingin jenis terbang juga digunakan saat laju produksi tinggi dari pabrik. Penggerat multi baris digunakan pada laju produktivitas tinggi. Konsepnya adalah untuk meragat panjang pendingin untuk memiliki operasi pemberian makan yang lebih sedikit dan penggunaan yang lebih baik dari drive penggerat roll. Penyelarasan dan sentralisasi yang tepat dari batang di bawah roll sangat penting. Perbaikan terbaru di area ini adalah (i) penggunaan pemberian makan bagian otomatis ke penggerat, (ii) pergantian cepat set roll yang dipasang pada stander dengan kereta, pengaturan celah roll yang dimotor, dan (iv) seluruh unit dipasang pada platform yang dapat dipindahkan keluar dari garis untuk perawatan tanpa menghentikan produksi pabrik. Lebih lanjut untuk prenyelarasan lapis batang di meja roller keluar pendingin, biasanya disediakan sistem transfer rantai dan sistem ekstraksi jenis kereta sehingga batang diinching keluar dari rak pendingin pada jarak centerline yang ditetapkan di antara batang dan dipertahankan dengan cara ini dengan penempatan lembut di meja roller keluar dengan kereta.
- Bagian bundling dan stacking pabrik juga dapat memiliki banyak solusi. Sebuah solusi tipikal terdiri dari mesin bundling sederhana sementara untuk bagian, stacker magnet adalah norma. Semua operasi harus dimesinkan dan diotomatisasi termasuk pengeluaran batang pendek atau pelabelan dalam posisi pemindaian ideal dari tag. Perhatian khusus biasanya diberikan pada bentuk akhir bundel, dengan pengaturan yang optimal dari batang dan bagian. Stacker dapat memiliki desain yang berbeda tergantung pada kebutuhan. Untuk stacking yang presisi dari bagian ringan, sistem pengayun di atas digunakan sementara untuk bagian ringan menengah, sistem stacking dengan magnet di bawah digunakan.
- Sistem penghitung batang terdiri dari penghitung batang otomatis yang beroperasi pada prinsip optik dan sistem pemisahan untuk membentuk bundel. Sistem pemisahan terdiri dari tiga perangkat transfer rantai tetap di antara mereka sistem penghitung dipasang. Perangkat optik bersama dengan generator pulsa yang dipasang pada drive transfer rantai melakukan penghitung dan pencatatan setiap batang tunggal dalam transit tanpa tumpang tindih atau pembacaan ganda.
- Pabrik batang dan bagian memiliki mesin ikat dan strapping untuk bundel dan tumpukan. Mesin ini dirancang untuk operasi berkelanjutan. Mesin ikat menggunakan kawat ukuran komersial untuk mengikat dan kepala mesin dioperasikan secara hidrolik. Mesin strapping dioperasikan secara pneumatik dan menggunakan strap baja komersial dengan berbagai lebar yang tersedia. Strapping dapat dilakukan baik dengan klem atau pengelasan.



