Optimasi Desain Lolos Gulungan untuk Profiling Baja Presisi
Desain Lolos Gulungan
Produk panjang biasanya digulung dalam beberapa laluan, jumlahnya ditentukan oleh rasio antara bahan baku baja awal (billet persegi atau bulat atau bloom) dan penampang melintang akhir produk jadi. Luas penampang melintang berkurang di setiap laluan dan bentuk dan ukuran bahan baja yang digulung secara bertahap mendekati profil yang diinginkan.
Penggilingan dilakukan di antara gulungan berranah. Dua ranah berseberangan di dalam gulungan yang bekerja sama membentuk laluan, yang sesuai dengan bentuk penampang melintang benda kerja yang diharapkan setelah laluan. Setelah setiap laluan, penampang melintang berkurang dan bentuknya menjadi lebih dekat dengan bentuk produk akhir. Pengembangan bentuk laluan berikutnya dan lokasi yang tepatnya pada gulungan disebut desain lolos gulungan.
Tujuan dan Prinsip Desain Lolos Gulungan
Desain lolos gulungan adalah bagian penting dari proses penggilingan produk panjang, karena produk panjang digulung di antara gulungan yang dibentuk di pabrik penggilingan produk panjang. Desain lolos gulungan pada dasarnya berarti pemotongan ranah di dalam tubuh gulungan melalui mana baja yang akan digulung dilewati secara berurutan untuk mendapatkan kontur dan ukuran yang diinginkan.
Tujuan utama desain lolos gulungan adalah untuk memastikan produksi produk dengan profil yang benar dalam batas toleransi, bebas cacat, dengan kualitas permukaan yang baik dan properti mekanik yang diperlukan. Selain itu, kondisi ekonomis harus dicapai saat menggulung produk, misalnya produktivitas maksimum dengan biaya terendah, utilizasi energi yang optimum, kondisi kerja yang mudah untuk kru penggilingan dan aus gulungan minimum.
Desain lolos gulungan adalah sekelompok metode untuk menentukan dimensi, bentuk, jumlah, dan tipe susunan laluan pabrik gulungan. Desain lolos gulungan juga mencakup perhitungan gaya tekan dan distribusinya pada laluan gulungan. Beberapa laluan dibuat untuk setiap profil; billet persegi atau bulat atau bloom mendapatkan bentuk yang ditentukan pada setiap laluan berturut-turut. Laluan gulungan dirancang untuk menghindari stres berlebihan pada bahan baja yang digulung, karena stres seperti itu dapat menyebabkan terbentuknya retakan dan cacat lainnya.
Desain lolos gulungan didasarkan pada karakteristik input awal (berat billet/bloom, grade baja, dan suhu baja sebelum dan selama proses penggilingan), karakteristik produk gulung akhir (dimensi profil, toleransi dan spesifikasi terkait properti mekanik, dan finishing permukaan produk gulung), dan karakteristik pabrik gulungan (jumlah stand, diameter gulungan, kekuatan gulungan, kecepatan penggilingan, daya yang tersedia dari motor penggerak, dan peralatan pabrik yang tersedia). Faktor lain yang merupakan pertimbangan penting untuk desain lolos gulungan yang baik adalah beban penggilingan, draft, strain, dan laju transfer panas yang mempengaruhi kondisi aliran plastis bahan baja. Selanjutnya bentuk profil pada laluan tertentu harus memastikan aliran bebas baja dalam celah/ranah gulungan. Pemilihan sudut taper/ranah yang tepat pada laluan diperlukan untuk menghindari terjebaknya bahan baja di gulungan.
Secara tradisional, desain lolos gulungan dianggap lebih sebagai seni daripada ilmu. Pada 1969 karya besar, sistematisasi prinsip desain lolos gulungan, diterbitkan oleh Wusatowsky. Sejak itu, kompleksitas proses penggilingan produk panjang telah meningkat. Pabrik gulungan produk panjang modern dibangun sebagai pabrik gulungan kontinu atau semi kontinu. Selain itu, banyak grade baja baru telah dikembangkan, yang memerlukan strategi penggilingan baru, seperti controlled rolling dan controlled cooling, dikenal sebagai pemrosesan termo mekanis. Saat ini, pemrosesan seperti ini adalah praktik umum, yang meningkatkan kualitas produk dengan mengoptimalkan mikro struktur yang dihasilkan oleh proses deformasi dan temperatur, seperti rekristalisasi dan pertumbuhan butir. Oleh karena itu, desain lolos gulungan menjadi lebih rumit saat mengoptimalkan mikro struktur akhir dan perancang lolos gulungan perlu menerapkan model material dan proses yang canggih dalam pekerjaan mereka. Untungnya, dalam dekade terakhir, simulasi berbasis komputer telah menjadi feasible untuk pendekatan ini, secara bertahap mengurangi pendekatan coba dan kesalah yang mahal untuk mengoptimalkan proses penggilingan produk panjang.
Ranah Gulungan
Ada berbagai jenis ranah yang digunakan untuk penggilingan profil. Ranah umum adalah ranah kotak persegi panjang, ranah diagonal seperti persegi dan ranah rhombic (berlian), ranah bulat atau ranah palsu serta ranah oval. Ranah dapat simetris, asimetris dan celah. Parameter penting ranah adalah tinggi (kedalaman), sudut ranah, radius relief, radius dasar, lebar di koller, atas, dan dasar tengah dan deflection dasar tengah. Biasanya kombinasi ranah digunakan dalam desain lolos gulungan. Gambar khas beberapa ranah laluan simetris, asimetris dan celah ditunjukkan pada Gambar 1.
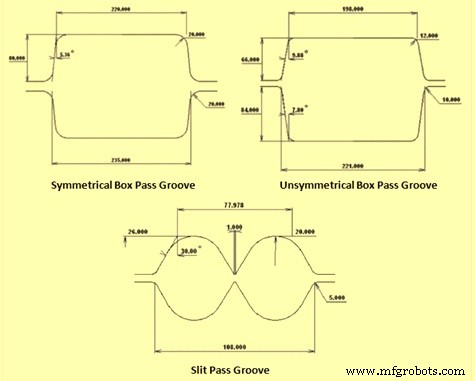
Gambar 1 Gambar khas beberapa ranah laluan
Aturan Jempol
Beberapa aturan jempol yang digunakan dalam desain lolos gulungan untuk sudut ranah, radius relief, radius dasar, dan fitting diberikan pada Tab 1.
Tab 1 Beberapa aturan jempol |
| | | | |
| Sudut ranah | Sudut dasar | Radius relief | Radius dasar |
| | | | |
| Box pass | 8-10 derajat | | 10 mm | |
| Diamond pass | > 90 derajat | | 18mm | |
| Square pass | 45 derajat | Sekitar 90 derajat | 5 mm | |
| Oval pass | 60 derajat | | 5 mm | |
| Intermediate round pass | 60 derajat | 30 derajat | | |
| Untuk bulat | | | 0,2 x radius dasar | 0,5 x dia |
| Untuk bulat dalam laluan finishing | | | 1,5 | |
| | | | |
| (1) Fitting dari oval ke bulat harus 0,3 hingga 0,7. |
| (2) Untuk oval rasio lebar terhadap tinggi harus kurang dari 3,0. |
Persyaratan dasar untuk desain lolos gulungan yang benar adalah sebagai berikut.
- Jumlah dan susunan laluan dalam stand gulungan tertentu harus memastikan eksploitasi seragam yang mungkin dari semua laluan di setiap stand. Jumlah laluan yang lebih tinggi menghasilkan output stand gulungan yang lebih rendah sementara jumlah laluan yang lebih kecil menyebabkan aus gulungan berlebihan. Selain itu jika jumlah laluan tidak optimal, ada bahaya cacat penggilingan atau kemungkinan pecahan gulungan.
- Harus ada draft seragam dalam laluan terakhir dan draft yang berbeda dalam laluan pembentukan awal profil, di mana profil besar dan baja panas.
- Draft harus didistribusikan untuk memastikan seakurat mungkin aus seragam laluan dan untuk menghindari beban berlebihan pada drive dan gulungan.
Berikut adalah ciri-ciri desain lolos gulungan yang baik.
- Harus memastikan profil dengan permukaan halus dan dimensi yang benar dalam batas yang ditentukan dalam standar yang terkait.
- Harus memastikan konsumsi energi, daya dan gulungan spesifik minimum.
- Harus memberikan deformasi pada bahan gulung dengan cara dan tahap sehingga memiliki stres internal minimum dalam produk jadi.
- Harus menciptakan budaya kerja yang sederhana dan nyaman di stand, meminimalkan operasi manual sejauh mungkin dan harus mungkin untuk memperkenalkan otomatisasi proses teknologis.
- Harus mengoptimalkan jumlah laluan yang diperlukan untuk penggilingan untuk mengurangi siklus waktu penggilingan total, dengan waktu minimum untuk pergantian dan penyesuaian gulungan.
Proses desain lolos gulungan melibatkan perhitungan berikut.
- Penentuan dimensi produk akhir. Dimensi dihitung sebagai fungsi dari geometri, material baja, suhu dan tegangan. Perhitungan dilakukan menggunakan rumus spread yang biasanya rumus spread Wusatowski yang diterapkan pada metode Lendl.
- Perhitungan faktor penyingkunan baja. Dimensi dingin adalah dimensi panas dibagi dengan faktor ekspansi yang didasarkan pada suhu aktual dan stres alir aktual.
- Penggilingan panas adalah proses kompresi. Gaya gulungan, yaitu gaya yang diberikan pada gulungan oleh logam yang diproses selama penggilingan panas, adalah isu desain yang penting. Gaya pemisahan gulungan dan torsi mempengaruhi seluruh proses desain lolos gulungan. Perhitungan gaya gulungan diperlukan untuk memastikan pabrik tidak terlebih beban dan ada cukup daya yang tersedia untuk pengurangan penggilingan yang akan dilakukan.
- Perhitungan elongasi rata-rata dan jumlah laluan yang diperlukan.
- Perhitungan daya penggilingan yang dibutuhkan dan beban pada peralatan mekanis. Perhitungan beban, torsi dan daya dilakukan berdasarkan rumus Sims dari billet/bloom ke dimensi finishing sebagai fungsi dari geometri, grade baja, suhu dan tegangan. Perhitungan suhu adalah fungsi dari daya, dimensi dan koefisien transfer panas.
- Penentuan progresi laluan dan pohon keluarga.
- Gambar bentuk laluan detail.
Selain itu untuk kontrol tegangan antar stand, penting untuk menetapkan hubungan kecepatan dan revolusi motor yang akurat antara stand/motor di pabrik gulung kontinu. Perhitungan kecepatan dan revolusi motor dilakukan dari kecepatan keluar finishing upstream billet/bloom sesuai prinsip aliran massa konstan. Perhitungan kecepatan adalah fungsi dari kecepatan finishing, luas bar, diameter gulungan, tegangan, dan forward slip.
Desain lolos gulungan tidak hanya bertujuan untuk meningkatkan ukuran, bentuk dan properti mekanik produk gulung tetapi juga berusaha mengoptimalkan proses lolos gulungan itu sendiri. Meskipun desain lolos gulungan untuk penggilingan profil biasanya didasarkan pada pengetahuan empiris para ahli manusia, sebagian besar rumus empiris hanya memberikan hasil yang baik dalam rentang aplikasi yang terbatas. Penggilingan profil selalu merepresentasikan proses penggilingan yang paling rumit untuk dioptimalkan.
Masih sulit untuk memutuskan solusi optimal untuk masalah desain lolos gulungan tertentu. Sebagian masalah adalah bahwa tidak ada aturan khusus yang ditetapkan untuk desain lolos gulungan, sehingga ketika masalah terjadi sulit untuk mengetahui penyebab yang tepat. Juga, masalah menjadi lebih rumit ketika ada tujuan bersaing yang hierarkis.
Seni lama desain lolos gulungan berubah menjadi teknologi modern berdasarkan kemajuan ilmu pengetahuan. Tugas desain gulung panas saat ini memerlukan penggunaan alat dan metodologi desain modern. Dengan perkembangan cepat hardware dan perangkat lunak komputer, metodologi berikut telah dikembangkan.
- Metode elemen hingga atau FEM untuk desain lolos gulungan dalam penggilingan profil.
- Konfigurasi bentuk hierarkis telah berhasil digunakan untuk mengklasifikasikan dan menyoroti masalah desain dalam desain lolos gulungan. Telah ditunjukkan bahwa sistem klasifikasi hierarkis dapat direalisasikan dengan menggunakan sistem menu berjenjang.
- Metode desain lolos gulungan panas berbasis matriks. Telah terlihat bahwa desain lolos gulungan didominasi oleh perhitungan berbagai parameter. Parameter ini seperti gaya penggilingan, torsi, spread, elongasi, dan draft dll. melibatkan proses perhitungan yang rumit. Semua rumus dan metode terintegrasi dalam sistem desain lolos gulungan berbasis matriks
Proses desain yang rumit dari penggilingan panas produk panjang telah diintegrasikan dalam sistem desain gulung berbasis matriks. Karena metode dan informasi desain yang tersedia, seperti metode empiris, eksperimental, teoretis dan FE dapat ditemukan dalam matriks, pendekatan ini memiliki potensi untuk menghasilkan produk gulung berkualitas lebih tinggi dengan menggunakan metode desain lolos gulungan yang dioptimalkan dibandingkan dengan yang menggunakan kondisi aplikasi metode ad hoc yang ada. Oleh karena itu sistem desain lolos gulungan berbasis matriks semakin populer saat ini.



