Metalurgi Roll Pabrik Gulungan: Desain, Bahan, dan Performa
Pendahuluan: Metalurgi Roll Pabrik Gulungan
Roll adalah alat atau peralatan yang digunakan di pabrik gulungan untuk mengurangi penampang material yang digulung. Mereka adalah alat yang sangat tegang dan tunduk pada aus. Mereka diperlukan baik untuk gulungan produk bagian maupun datar. Dalam beberapa tahun terakhir, teknologi gulungan telah meningkat dan berubah secara dramatis, tetapi roll selalu tetap menjadi bagian terpenting dari pabrik gulungan. Bobot roll dapat bervariasi tergantung pada tipe dan ukuran pabrik dan tipe roll. Selama gulungan roll berada di bawah beban tinggi dan area kontak antara roll dan material yang digulung mengalami aus.
Bergantung pada profil produk yang digulung, tubuh roll dapat halus (datar) untuk gulungan lembar (plat atau strip) atau berongga untuk gulungan material yang dibentuk (bagian). Roll memiliki dua komponen utama yaitu (i) tubuh roll dan (ii) leher roll. Ada dua leher, satu di setiap sisi. Tubuh adalah bagian yang masuk dalam kontak langsung dan merubah logam workpiece. Pasangan roll berongga yang menunjukkan tongkol roll dan leher roll ada di Gambar 1.
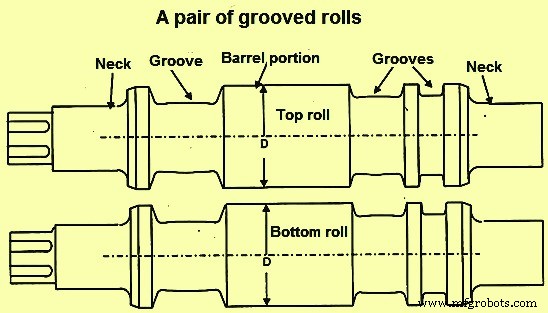
Gambar 1 Pasangan roll berongga
Roll diperlukan untuk menahan semua jenis stres, beban dari kondisi gulungan normal dan abnormal di pabrik gulungan dan stres yang berubah dengan aus roll selama gulungan. Roll diperlukan untuk melakukan pekerjaan berat pengurangan selama gulungan panas dan dingin.
Desain roll diperlukan untuk mempertimbangkan dua kebutuhan yang sangat berbeda. Kebutuhan ini adalah (i) kekuatan maksimum untuk menahan gaya pemisah, torsi dan tekanan tinggi di antara roll, dan (ii) daya tahan aus maksimum di area kontak antara roll dan material yang digulung. Roll tidak boleh patah, pelupukan, atau aus dan diperlukan untuk memberikan performa baik tanpa menyebabkan masalah. Roll secara teratur diolah untuk membangun profil roll yang diinginkan dan untuk menghilangkan permukaan yang aus, retak api, dan kelelahan.
Spesifikasi dan Kualitas Roll
Ada spesifikasi untuk roll, tetapi ukuran kualitas roll yang sebenarnya adalah performa roll. Biaya roll per ton baja yang digulung adalah faktor menentukan.
Berbagai jenis roll dan jenis pabrik gulungan ditunjukkan di Gambar 2.
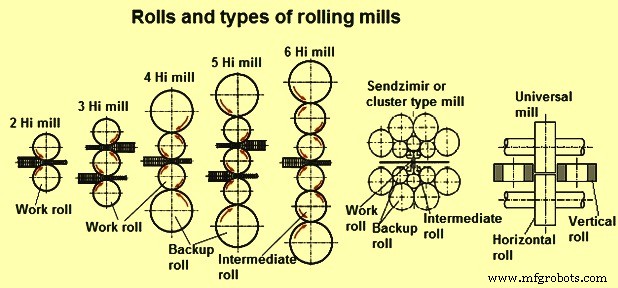
Gambar 2 Roll dan jenis pabrik gulungan
Selain beban gulungan normal dan gaya geser, roll mengalami beberapa perubahan dalam kondisi gulungan selama gulungan normal material. Setiap kali material memasuki roll, ia menciptakan dampak. Selain itu, roll harus menghadapi beberapa kondisi gulungan abnormal yang mungkin timbul karena (i) kesalahan operator pabrik, (ii) material cacat dengan cacat internal yang memasuki roll, (iii) kegagalan listrik, (iv) masalah mekanis pengangkutan material ke roll, dan (v) masalah dalam sistem pendinginan air. Selama kondisi gulungan abnormal ini, yang lebih atau kurang sangat umum di pabrik gulungan, kerusakan roll sering terjadi yang mempengaruhi baik pabrik maupun produk yang digulung.
Stres dan distribusinya dalam roll akibat beban proses gulungan sangat kompleks dan bervariasi luas. Beberapa stres memiliki gradien tinggi tegak lurus terhadap permukaan roll seperti tekanan Hertzian atau tegangan termal selama gulungan material panas dan pendinginan roll yang baik, sementara beberapa stres hanya dapat dipertimbangkan sebagai hasil dari beban statis seperti torsi dari motor penggerak. Namun semua jenis stres dapat mengakibatkan kerusakan roll. Aus roll adalah kekhawatiran penting lainnya untuk roll.
Aspek penting yang terkait dengan roll adalah mengoptimalkan berbagai properti seperti kekuatan, daya tahan aus dan keamanan terhadap retakan api serta semua jenis kerusakan yang biasanya terjadi selama abnormalitas gulungan. Proses optimisasi pada dasarnya mencakup (i) pemilihan komposisi yang benar, perlakuan panas, dan proses manufaktur. Keutuhan roll dan keamanan terhadap kegagalan roll apa pun penting dan ini berarti mengembangkan mikrostruktur yang benar dan mengontrol tingkat tegangan residu.
Pengembangan Material untuk Roll
Selama abad kesembilan belas, besi tuang abu-abu non-legasi yang diidentifikasi oleh berbagai ekivalen C (karbon) dan tingkat pendinginan yang berbeda (pencetakan pasir atau pencetakan dingin) dan baja ta digunakan sebagai material untuk roll. Kelas besi tuang bervariasi dari keras lemah, setengah keras, dan dingin jernih. Dalam roll dingin jernih, tongkol memiliki lapisan besi tuang putih (bebas grafit) sementara inti roll dan leher adalah besi tuang abu-abu. Kemudian roll baja tuang dikembangkan dengan kandungan C hingga 2,4 %, dengan dan tanpa grafit.
Pada sekitar 1930, roll 'indefinite chilled double pour' (ICDP) dikembangkan untuk gulungan panas di pabrik datar. Kelas roll ICDP dimodifikasi dan ditingkatkan pada akhir 1990-an dengan karbida yang meningkatkan performa roll. Pada sekitar 1950, material besi nodular untuk roll dikembangkan. Material besi nodular baik non-legasi atau sering kali berlegasi dengan Cr (kromium), Ni (nikel), dan Mo (molibdenum) untuk mendapatkan daya tahan aus yang baik serta kekuatan pada saat yang sama. Penggunaan besi Cr tinggi (C- 2 % hingga 3 %, Cr- 15 % hingga 20 %) dan kemudian baja Cr tinggi (C- 1 % hingga 2 %, Cr- 10 % hingga 15 %) untuk roll menghasilkan penggunaan material baru dengan daya tahan aus tinggi.
Pada 1985, material tool kecepatan tinggi telah digunakan untuk roll. Material ini telah berkembang menjadi yang disebut 'kelas baja semi tool'. Untuk gulungan kawat, material sinter tungsten carbide teknologi tinggi dikembangkan untuk roll. Untuk gulungan dingin baja, roll baja ta juga dikembangkan untuk memberikan penetrasi kekerasan yang lebih tinggi setelah perlakuan panas dengan meningkatkan kandungan Cr dari 2 % hingga 5 % dan dengan penggunaan pemanasan induksi. Roll kerja diolah crome setelah penggerindaan dan peluruhan untuk mendapatkan umur lebih panjang dari kekasaran permukaan yang diperlukan.
Saat ini, berbagai kelompok kelas material roll yang digunakan berdasarkan mikrostruktur mencakup (i) baja hipo-eutektoid, (ii) baja hiper-eutektoid (ADAMITE), (iii) baja hiper-eutektoid grafit, (iv) baja berlegasi tinggi seperti Cr tinggi dll., (v) besi nodular, (vi) besi tuang dingin tidak pasti, ICDP, dan (vii) material khusus seperti karbida sinter, keramik dll.
Produksi Roll
Roll dapat diproduksi oleh (i) pencetakan, (ii) ta, (iii) sintering atau hot isostatic pressed, dan (iv) metode lain. Semua metode memiliki keuntungan, kerugian, dan batas produksi mereka. Batas ini mungkin disebabkan oleh (i) dimensi roll, (ii) komposisi roll, (iii) kekerasan atau daya tahan aus yang diperlukan, dan (iv) biaya produksi.
Ada area yang tumpang tindih, di mana roll yang dibuat oleh teknologi berbeda tersedia tetapi tidak ada aturan umum bahwa roll yang dibuat dari satu teknologi lebih baik daripada roll yang dibuat dari teknologi lain. Keputusan akhir tentang pilihan roll biasanya tergantung pada biaya roll per ton baja yang digulung. Roll dengan harga rendah mungkin tidak lebih baik dan pada akhirnya dapat kontraproduktif.
Untuk membuat pembuatan roll komersial menarik sambil menjadikan roll tersedia bagi pelanggan dengan harga yang wajar, produsen roll perlu memiliki keahlian dalam (i) pemahaman aplikasi roll (beban, kecepatan, dan pendinginan roll dll.), (ii) pilihan material optimal, (iii) produksi roll yang sehat tanpa cacat apa pun, (iv) pilihan perlakuan panas yang memadai (kekuatan, kekerasan, dan tegangan residu dll.), (v) kemampuan untuk menggerinda roll untuk memenuhi spesifikasi dan cetak biru, dan (vi) kemampuan untuk menyesuaikan perubahan teknologi gulungan serta teknologi pembuatan roll.
Kontrol teknologi pembuatan roll lebih krusial daripada teknologi itu sendiri. Prosedur pembuatan roll selalu harus berada dalam kendali. Rasio biaya roll terhadap ton material yang digulung menurun karena (i) teknologi pabrik yang lebih baik, dan (ii) performa roll yang lebih baik. Ini bukan karena biaya roll yang lebih rendah. Roll dengan harga rendah pada akhirnya kontraproduktif.
Properti Material Roll
Ada beberapa properti material yang menarik bagi pabrikan roll dan pengguna roll. Ini dijelaskan di bawah ini.
Properti fisik – Properti fisik penting material roll yang diperlukan untuk gulungan stabil adalah (i) modulus Young, (ii) rasio Poisson, (iii) koefisien ekspansi termal, (iv) konduktivitas panas, dan (v) koefisien transmisi panas. Properti modulus Young dan rasio Poisson untuk mengetahui batas transformasi elastis dan plastis. Koefisien ekspansi termal adalah fungsi suhu dan biasanya konstan untuk rentang suhu kecil. Konduktivitas panas selalu untuk material yang digunakan untuk roll. Koefisien transmisi panas sangat penting dan dipengaruhi kuat oleh permukaan roll dan material yang digulung.
Kekerasan – Pengukuran kekerasan cepat dan murah dan ada korelasi yang baik antara kekerasan dan properti mekanis setidaknya untuk jenis material yang sama (komposisi, mikrostruktur yang sama). Namun, dalam hal roll, bacaan kekerasan yang benar sulit diperoleh dan hubungan linier kekerasan terhadap properti lain selalu terbatas pada tingkat tertentu. Ini karena material roll memiliki variasi yang luas dalam komposisi dan struktur. Oleh karena itu, bacaan kekerasan lebih membingungkan daripada membantu dalam hal roll. Pandangan pabrikan roll dan pengguna roll tentang bacaan kekerasan selalu berbeda satu sama lain.
Hanya kekerasan permukaan yang dapat diukur secara non-destruktif pada roll. Pengukuran dua dimensi ini biasanya dianggap sebagai perwakilan untuk volume tiga dimensi di balik permukaan. Namun dalam roll terdapat gradien kekerasan karena variasi makroskopis dan mikroskopis yang disebabkan oleh pencetakan (kecepatan pembekuan menurun seiring bertambahnya jarak dari permukaan) dan perlakuan panas (kecepatan pendinginan menurun seiring bertambahnya jarak dari permukaan selama penyingkaran dalam hubungan dengan kurva transformasi waktu-suhu-transformasi). Kedalaman kekerasan lebih lanjut dipengaruhi oleh komposisi dan metode perlakuan panas.
Permukaan roll juga rentan terhadap beberapa hal. Ada penanganan yang salah, oksidasi, korosi, pengakuan kerja, pemanasan kembali lokal karena pembakaran selama penggerindaan dll., dan dekarburisasi akibat perlakuan panas. Semua ini dapat menyebabkan gradien mikroskopis positif atau negatif di permukaan roll yang pada gilirannya mempengaruhi kekerasan roll.
Tegangan residu – Roll biasanya memiliki tegangan residu. Tegangan residu ini dua dimensi di permukaan dan tiga dimensi dalam volume. Di permukaan tegangan radial adalah nol dan tegangan longitudinal (aksial) juga nol di tepi tongkol. Di bagian utama tongkol, tegangan aksial dan circumferential (tangensial) sama dalam tanda dan ukuran. Di garis pusat, dekat area aksial roll, tegangan tangensial dan radial sama dalam ukuran dan tanda. Di sini hubungan tegangan longitudinal terhadap tegangan tangensial/radial diberikan oleh hubungan diameter roll terhadap panjang. Tegangan mana yang melebihi kekuatan material roll, menyebabkan patahan spontan roll. Patahannya dapat tegak lurus terhadap arah aksial jika tegangan longitudinal terlalu tinggi terlebih dahulu, atau patahannya dapat terjadi dalam arah aksial jika tegangan tangensial/radial terlalu tinggi terlebih dahulu.
Tegangan residu memiliki dampak tinggi pada kekuatan roll. Kekuatan tekan meningkatkan kekuatan kelelahan, mengurangi penyebaran retakan, dan mengurangi tegangan geser di permukaan tongkol roll dan pengakuan kerja. Tegangan tarik residu dapat menyebabkan patahan roll. Tegangan tekan dan tarik residu dalam roll saling melengkapi satu sama lain di atas penampang roll. Tingkat tegangan residu yang benar harus dikontrol dalam roll.
Kekuatan kelelahan – Penting karena banyak kegagalan roll terjadi akibat kelelahan. Kelelahan terjadi karena beban yang berubah serta karena stres rotasi dan lengkungan. Ranuran dan retakan api memiliki dampak besar pada kekuatan kelelahan.
Untuk baja homogen, kekuatan kelelahan lengkungan memiliki hubungan linier dengan kekerasan hingga batas dan di luar batas kekuatan kelelahan menurun. Ada beberapa faktor yang mempengaruhi kelelahan tetapi material menjadi semakin rapuh dan sensitif terhadap ranuran, dan peningkatan kecil dalam stres membantu dalam memulai retakan yang menyebar di bawah beban berulang. Dalam hal material non-homogen seperti besi tuang abu-abu, baja tuang grafit, atau baja hiper eutektoid, kekuatan kelelahan lebih rendah daripada baja homogen dengan kekerasan yang sama.
Nilai kelelahan lengkungan berputar selalu lebih tinggi dari kekuatan kelelahan tarik/tekan. Oleh karena itu, lengkungan berputar adalah alasan paling umum untuk kegagalan kelelahan dalam hal roll.
Kekuatan aus – Aus sangat penting dalam hal roll. Namun, ada sejumlah besar parameter yang mempengaruhi aus roll. Parameter ini dapat (i) terkait material seperti komposisi, mikrostruktur, dan kekerasan dll., (ii) properti material lawan yang digulung, (iii) kondisi aus seperti tingkat geser, tekanan, kecepatan, suhu, dan sistem pendingin dll., dan (iv) agen interaktif seperti air, pelumas dan semua jenis agen korosif. Semua parameter ini dapat bervariasi luas.
Di pabrik gulungan, aus terjadi terutama di area dengan geser tertinggi, yaitu di antara roll dan material yang digulung. Aus umumnya tidak terdistribusi secara merata di tongkol dari satu ujung ke ujung lainnya. Juga, permukaan roll dipengaruhi oleh suhu yang berubah selama setiap rotasi yang dapat menyebabkan retakan api. Faktor lain yang mempengaruhi aus roll adalah pendinginan roll. Agen pendingin dapat mengandung material yang dapat membantu aus.
Daya tahan aus roll dapat ditingkatkan dengan pemilihan kelas material roll yang tepat. Pengaruh kekerasan material roll terhadap daya tahan aus hanya marginil. Kandungan C dan unsur legasi serta mikrostruktur adalah parameter yang lebih penting untuk daya tahan aus.
Gaya geser – Di pabrik gulungan, roll dan material yang digulung keduanya ditekan bersama oleh beban yang sama. Oleh karena itu untuk pergerakan material yang digulung di antara celah roll, diperlukan gaya. Jumlah gaya bergantung pada kondisi permukaan (bentuk, kekasaran dll.) serta pada koefisien geser antara material roll dan material yang digulung. Situasi di celah roll agak rumit.
Gulungan kontinu dengan tanpa atau hanya sedikit tegangan memerlukan geser tinggi di antara roll dan material yang digulung. Dalam kasus geser rendah, terjadi geser. Parameter kritis dari kondisi gulungan untuk menghindari geser adalah sudut gigitan dan kecepatan gulungan. Semakin tinggi kecepatan, semakin rendah sudut gigitan. Jika sudut gigitan terlalu tinggi untuk kecepatan gulungan maka baik kecepatan gulungan harus dikurangi atau permukaan roll perlu dimodifikasi untuk meningkatkan geser. Penggerindaan permukaan roll atau memiliki pola retakan api berguna untuk meningkatkan geser.



