Teknik Gulir Celah Teroptimasi untuk Produksi Batang Efisien
Gulir Celah untuk Produksi Batang
Di pabrik baja konvensional dengan gulir konvensional, batang bundar dan besi tulang (keduanya biasanya dikenal sebagai batang) diproduksi dari billet yang digulir dalam serangkaian pass melalui pabrik gulir multi-stand. Setiap stand memiliki sepasang gulungan, bergerigi pada lingkaran untuk bersama-sama memberikan bentuk pass yang diinginkan. Penampang billet secara bertahap dikurangi dan dibentuk dalam serangkaian pass hingga bentuk dan ukuran penampang akhir diperoleh.
Saat menggulir batang di pabrik baja konvensional, produktivitas batang diameter kecil biasanya lebih rendah dibandingkan batang diameter besar. Untuk meningkatkan produktivitas pabrik ke tingkat tinggi dalam kasus batang diameter kecil, salah satu perkembangan paling signifikan dalam area produksi batang dalam beberapa tahun terakhir adalah gulir celah. Gambar 1 menunjukkan peningkatan produktivitas oleh gulir celah. Teknologi gulir celah adalah kombinasi desain pass gulungan khusus dengan peralatan panduan yang ditetapkan untuk membentuk dan memisahkan secara longitudinal billet yang masuk menjadi dua atau lebih strand individual yang kemudian digulir lebih lanjut menjadi ukuran akhir. Pada prinsipnya billet digulir dengan cara yang sama seperti dalam gulir konvensional hingga pabrik gulir menengah. Di sini, setelah bagian yang dapat diterima dihasilkan, operasi pemotongan akan dimulai.
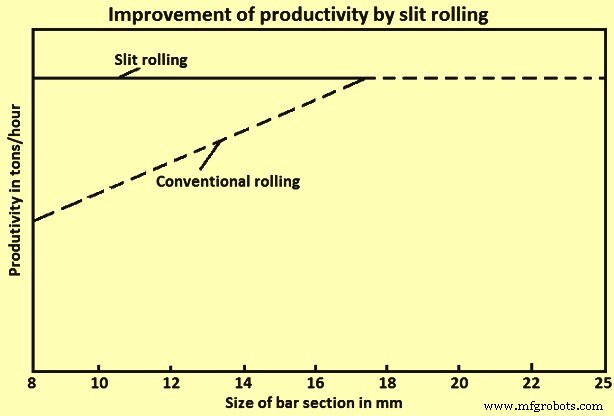
Gambar 1 Peningkatan produktivitas oleh gulir celah
Gulir celah adalah proses gulir paling ekonomis yang memungkinkan tingkat produksi tinggi juga untuk batang ukuran kecil dan pengurangan signifikan dalam biaya produksi. Proses gulir celah memungkinkan produksi dua, tiga, empat atau bahkan lima batang dari satu billet. Proses pemotongan menggunakan pass dan panduan khusus untuk menyiapkan, membentuk dan memisahkan secara longitudinal bahan yang masuk menjadi dua atau lebih strand individual, yang kemudian digulir lebih lanjut menjadi ukuran akhir. Proses gulir batang ini juga disebut ‘gulir celah multi’ (MSR). Proses gulir celah adalah menggulir dua atau lebih batang secara bersamaan dari satu billet. Ketika dibandingkan dengan gulir strand tunggal konvensional, teknologi proses MSR telah mengurangi jumlah pass. Teknologi proses MSR sangat sering digunakan selama gulir besi tulang bersulur. Gambar 2 menunjukkan teknik pemotongan dan pemotongan batang menjadi dua, tiga, empat, dan lima strand.
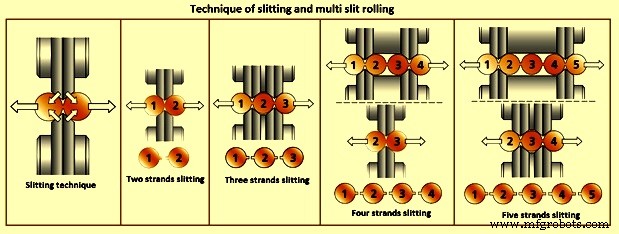
Gambar 2 Teknik pemotongan dan gulir celah multi
Desain pass gulungan dalam kasus gulir batang dengan pemotongan longitudinal didasarkan pada aplikasi pass membentuk khusus, yang disebut pass pemotongan, di tahap akhir proses gulir. Dalam pass ini, bahan gulir mengalami deformasi yang cukup berbeda dari yang terjadi dalam pass meregang atau membentuk konvensional. Gulir dalam pass multi-strand dapat dilakukan di pabrik gulir yang ada tanpa harus mengeluarkan investasi yang cukup besar atau memasang peralatan khusus. Ini memungkinkan peningkatan yang cukup besar dalam kapasitas produksi pabrik gulir.
Pass pemisahan dalam gulir celah terdiri dari dua atau lebih bagian utama, yang dijaga bersama oleh strip bahan yang kecil. Selama proses pemotongan atau pemisahan, bagian-bagian ini dibagi menjadi batang terpisah yang palsu bundar. Juga, selama operasi pemotongan batang yang terbagi memiliki sedikit sirip atau sirip bahan baik di kiri, kanan atau di kedua sisi batang bundar yang dipotong (Gambar 2). Selama transformasi batang bundar yang dipotong menjadi oval, sirip-sirip ini diperpanjang. Sirip yang digulir pada produk akhir memiliki kedalaman yang diterima oleh standar.
Sejarah pengembangan
Produksi beberapa bagian dari satu billet logam berasal dari tahun 1910 ketika sebuah metode dikembangkan untuk menghasilkan kawat dari lembar logam lunak. Metode awal ini memberikan konsep umum tentang pembagian longitudinal suatu logam menjadi bagian individual. Metode ini tidak cocok untuk baja karena berbagai masalah yang termasuk kekerasan tinggi baja dan suhu gulir tinggi. Metode lain untuk menggulir bagian logam dalam kelipatan dua atau lebih unit, semua terbentuk pada saat yang sama dari sebuah billet, dikembangkan pada 1934. Dalam metode ini, bagian-bagian dipisahkan menjadi unit individual di pass akhir melalui gulungan yang disusun untuk memotong secara vertikal dan dengan demikian memotong jepit tipis logam yang menyambung bagian. Metode ini memiliki banyak masalah yang termasuk stres tegangan yang berbeda antara bagian dalam dan luar, aus tinggi gulungan pemotong yang mahal, dan masalah terkait dengan perbedaan kecepatan dll. Selama tahun 1980, satu metode lagi diusulkan. Metode yang diusulkan ini adalah untuk pemotongan billet yang digulir untuk menghasilkan hanya batang strand ganda dan tiga. Metode ini dipatenkan tetapi terbatas pada tiga strand.
Proses gulir celah multi
Proses gulir celah berbeda dari gulir terus-menerus konvensional dengan penggunaan pass gulungan dan panduan khusus untuk menyiapkan, membentuk dan memisahkan secara longitudinal billet yang masuk menjadi dua atau lebih strand individual untuk digulir lebih lanjut menjadi ukuran akhir. Pada prinsipnya, proses ini dicapai dengan (i) mengurangi billet secara konvensional melalui stand gulir kasar dan gulir menengah untuk menghasilkan bagian yang dapat diterima untuk pass membentuk pertama di stand forming, (ii) panduan yang tepat dari bahan gulir ini ke stand forming tempatnya dikurangi dan dibentuk untuk membentuk ‘forming section’ yang simetris biasanya dalam bentuk tulang anjing, (iii) panduan dan kontrol yang lebih dekat dari tulang anjing melalui stand pemisahan, tempat bahan gulir dikurangi dan dibentuk menjadi ‘pass pemotongan’, yang dirancang untuk mudah dipisahkan menjadi dua bagian palsu bundar yang sama, dan (v) panduan khusus di sisi pengiriman stand pemisahan memastikan pemotongan batang yang bersih dan sekarang mengirimkan banyak strand dengan bagian yang sama ke garis finishing masing-masing. Desain pass gulungan tipikal untuk pemotongan batang untuk dua, tiga, empat, dan lima strand ditunjukkan dalam Gambar 3.
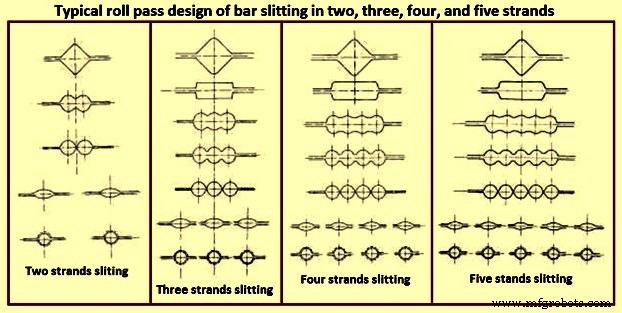
Gambar 3 Desain pass gulungan tipikal pemotongan batang untuk dua, tiga, empat, dan lima strand
Dalam proses gulir celah multi, desain pass gulungan memerlukan perhatian khusus. Desain pass gulungan (Gambar 4 didasarkan pada aplikasi pass membentuk khusus (pass pemotongan atau pass pemotongan) di tahap akhir proses gulir. Gulir dalam pass pemotongan sangat signifikan. Dalam pass ini bahan gulir mengalami deformasi yang cukup berbeda dari yang terjadi dalam pass meregang atau membentuk konvensional. Masalah yang paling penting selama desain pass dengan gulir celah multi adalah penentuan bentuk gerigi yang disebut pass tulang anjing dan pass pemotongan. Pass yang tersisa, sebelum dan setelah pemotongan, paling sering adalah pass meregang standar yang biasanya digunakan untuk gulir bundar di pabrik baja konvensional. Pembentukan pass membentuk pertama (pass tulang anjing) ditandai oleh ‘pisau’ yang simetris dengan tinggi yang cukup besar. Esensi gulir dalam pass ini adalah untuk memberikan pembagian yang tepat dari bentuk persegi / persegi panjang / bundar / oval menjadi dua bagian yang sama. Penyisipan yang tepat dari batang ke dalam pass dan memegangnya di posisi yang benar dicapai dengan aplikasi sistem panduan bahan gulir yang tepat. Sistem panduan bahan gulir penting, karena tidak mungkin untuk memperbaiki ketidakteraturan seperti pemotongan yang tidak simetris di pass gulir selanjutnya dan ini mengarah pada produk rusak.
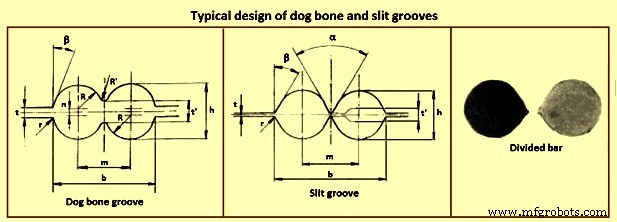
Gambar 4 Desain gerigi tulang anjing dan pemotongan tipikal
Pass pemotongan adalah pass akhir yang membagi batang menjadi dua strand. Di sumbu pass, pisau yang sangat tinggi dan sempit ditempatkan dan jarak minimum di antaranya ditetapkan. Bahan yang keluar dari gulungan harus terdiri dari dua bagian yang hampir sama yang terhubung satu sama lain oleh jepit sempit dan tipis dengan ketebalan maksimum 1 mm. Strand ini dipisahkan satu sama lain dan kemudian digulir lebih lanjut menjadi ukuran akhir.
Biasanya, urutan breakdown pemotongan dilakukan dalam dua pass (Gambar 5). Di sini, pass pertama dilakukan untuk menyesuaikan bentuk benda kerja yang masuk (biasanya oval aneh) menjadi semi-produk bentuk 8 (tulang anjing). Gambar 5 juga menunjukkan skematik pass pemisahan. Gulungan yang terlibat dalam pass pertama dan kedua memiliki gerigi yang relatif mirip yang terdiri dari bentuk bundar ganda dengan protrusion tengah yang menghasilkan pemisahan progresif benda kerja. Kemiringan protrusion ‘X’ yang ditunjukkan dalam Gambar 5 dalam gulungan yang terlibat dalam pass pertama umumnya jauh lebih tinggi daripada pass kedua untuk meningkatkan kekakuan. Gulungan yang terlibat dalam dua pass memiliki tujuan yang berbeda. Dalam pass pertama, protrusion gulungan menghasilkan efek indentaasi gulir pada benda kerja, yang dapat diasumsikan sebagai koin gulir dalam. Dalam pass kedua, tepi samping protrusion (daripada puncaknya) digunakan untuk memisahkan benda kerja dalam pengembangan batang bundar. Parameter desain kunci untuk merancang pass pemotongan direpresentasikan dalam Gambar 5. Seperti yang dapat diperhatikan, pass pemotongan sangat berbeda dari caliber cekung umum yang digunakan untuk gulir kawat. Sebenarnya, gulungan pemotongan ditandai oleh protrusion (hidung) yang menghasilkan konfigurasi campuran cekung-konveks.
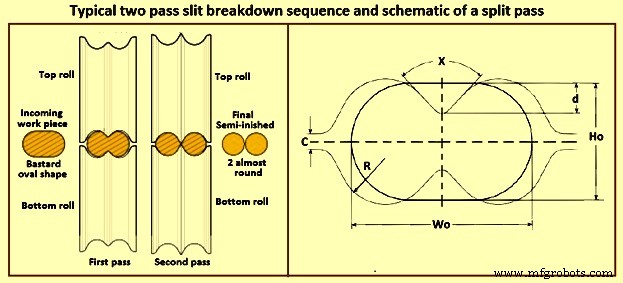
Gambar 5 Urutan breakdown dua pass pemotongan tipikal dan skematik pass pemisahan
Karena tujuan urutan breakdown pemotongan adalah pemisahan paralel, biasanya jarak maksimum gulungan sedemikian rupa sehingga tinggi gerigi hampir sama dengan tinggi benda kerja yang masuk. Hanya penyesuaian kecil yang dilakukan pada jarak gulungan untuk mengkomensasi kesalahan desain yang mungkin, seperti yang ditunjukkan dalam Gambar 6. Sebenarnya, desain pass pemotongan yang salah atau pilihan jarak gulungan yang tidak tepat dapat mengakibatkan beberapa efek pada benda kerja akhir. Gambar 6a menunjukkan secara skematik kasus di mana nilai jarak gulungan C1 yang berlebihan (yaitu, gerigi gulungan terlalu besar dibandingkan dengan benda kerja yang masuk) diadopsi. Dalam kasus ini, produk batang yang digulir dapat terpengaruh oleh kurangnya bundaran yang berlebihan untuk pass selanjutnya. Di sisi lain, nilai jarak gulungan C3 yang terlalu rendah (yaitu, gerigi gulungan yang terlalu kecil dibandingkan dengan benda kerja yang masuk), seperti yang ditunjukkan dalam Gambar 6c, dapat menentukan pemenuhan gerigi gulungan yang berlebihan dengan produksi burr samping pada benda kerja dan peningkatan tiba-tiba dalam gesekan pemisahan gulungan selain kerusakan gulungan yang mungkin lainnya.
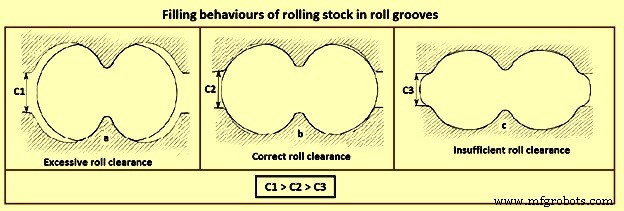
Gambar 6 Perilaku pengisian bahan gulir dalam gerigi gulungan
Dalam kasus proses MSR, bagian pemimpin (persegi, persegi panjang, bundar, atau oval) sebelum pass tulang anjing dan pemotongan harus memiliki toleransi yang sangat ketat. Ini dicapai dengan (i) profil pass yang akurat pada gulungan, (ii) jarak gulungan yang akurat untuk memastikan tidak ada overfill, (iii) pengaturan pass yang akurat antara gulungan atas dan bawah, (iv) bearing leher gulungan yang sehat dan lokasi gulungan positif untuk menghindari aliran aksial, (v) stand pabrik gulir yang kaku yang menyediakan pengaturan kaku dan keseimbangan gulungan, (vi) kualitas gulungan yang sehat dan kondisi pass yang baik, dan (vii) suhu seragam dari bahan gulir.
Selanjutnya, panduan bagian pemimpin ke pass forming dan ke pass pemisahan di stand pemisahan sangat penting untuk memastikan strand yang seimbang sama. Fitur yang diinginkan untuk panduan yang tepat dari bagian pemimpin meliputi (i) panduan yang kokoh dan kuat, (ii) rest bar yang aman dan kaku, (iii) peralatan panduan yang tepat, (iv) penyesuaian yang positif, dapat disesuaikan dan aman, (v) panduan batang dekat stand, dan (vi) panduan yang diatur dan dipelihara dengan benar. Desain pass gulungan tipikal dengan aplikasi pass tulang anjing dan pemotongan untuk berbagai bagian batang diberikan dalam Gambar 7.
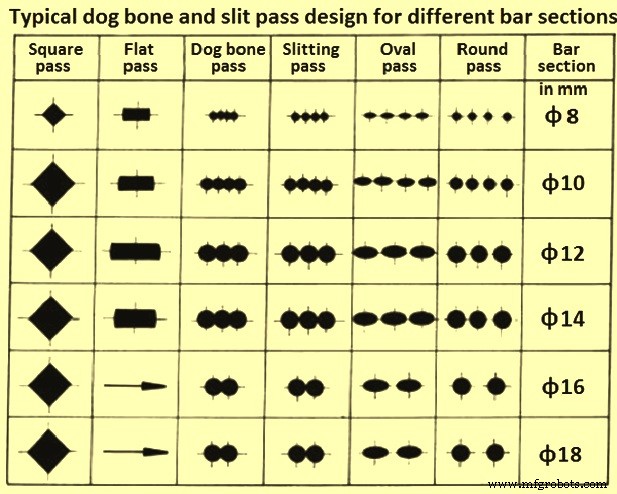
Gambar 7 Desain pass tulang anjing dan pemotongan tipikal untuk berbagai bagian batang
Keuntungan gulir celah
Berbagai keuntungan gulir celah dibandingkan gulir konvensional di pabrik baja konvensional adalah (i) jumlah stand gulir berkurang, (ii) pengurangan biaya modal, (iii) terdapat pengurangan konsumsi daya spesifik, konsumsi bahan bakar spesifik, dan konsumsi gulungan spesifik, (iv) terdapat peningkatan hasil gulir, (v) pengurangan biaya produksi, dan (vi) terdapat peningkatan tingkat produktivitas pabrik. Dengan kecepatan gulir yang sama, produktivitas meningkat secara linier dengan peningkatan jumlah strand.



