Menguasai Produksi Pelet: Di Dalam Operasi Pabrik Pelet
Memahami Pelet dan Operasi Pabrik Pelet
Pelletizing adalah proses aglomerasi yang mengubah bijih besi yang sangat halus menjadi bola dengan rentang diameter tertentu (biasanya 8 mm hingga 20 mm, juga dikenal sebagai pelet. Pelet ini cocok untuk proses blast furnace dan reduksi langsung. Pelletizing berbeda dari sintering karena pelet atau bola yang belum dibentuk dan belum dipanggang kemudian dikeras dengan pemanasan.
Pelet bijih besi dapat dibuat dari bijih besi halus yang telah diolah atau run of mine. Bijih besi kurus biasanya ditingkatkan ke kandungan bijih besi yang lebih tinggi melalui pengolahan. Proses ini menghasilkan filter cake bijih besi yang perlu dipeletkan sehingga dapat digunakan dalam proses pembuatan besi. Selain itu, selama pemrosesan bijih besi grade tinggi yang tidak memerlukan pengolahan, halus yang dihasilkan dapat dipeletkan dan digunakan alih-alih dibuang.
Pabrik pelet dapat terletak di tambang, dekat pelabuhan, atau dapat terhubung ke pabrik baja. Dilengkapi dengan teknologi lingkungan canggih, mereka secara virtual bebas polusi, tidak menghasilkan residu padat atau cair.
Sejarah Pelletisasi
Sejarah pelet dimulai pada tahun 1912 ketika A.G. Andersson, seorang Swedia, menemukan metode pelletizing. Penggunaan komersial pelet, bagaimanapun, dimulai di Amerika Serikat setelah Perang Dunia. Berbagai studi dilakukan di Amerika Serikat dengan tujuan mengembangkan cadangan taconite yang luas (bijih besi grade rendah) di sekitar Danau Besar. Proses pengayaan bijih taconite melibatkan penggilingan bijih untuk menghapus gangue dan meningkatkan bijih besi (yaitu, proses pengolahan bijih). Bijih grade tinggi yang dihasilkan dalam bentuk partikel halus, sekecil 0,1 mm atau lebih kecil, yang tidak cocok untuk sintering. Masalah ini mengarah pada pengembangan proses pelletizing.
Pada tahun 1943, Dr. Davis, seorang profesor di University of Minnesota, Mines Experiment Station, dan rekan-rekannya menemukan metode untuk memproses taconite yang mengandung bijih besi grade rendah. Penemuan mereka menunjukkan bahwa mungkin untuk membentuk bola atau peletisasi konsentrat magnetit halus dalam drum forming dan bahwa jika bola dipanggang pada suhu yang cukup tinggi (biasanya di bawah titik awal lelehan) dapat dibuat pelet yang keras dan kokoh yang cocok untuk digunakan dalam blast furnace. Akibatnya, meskipun manfaat sinter pada kinerja blast furnace (BF) tidak diragukan lagi, minat yang intens terhadap proses pelletizing telah berkembang karena kinerja luar biasa yang dicapai oleh pabrik baja dalam operasi panjang dengan pelet sebagai bahan utama yang mengandung besi dalam beban blast furnace.
Pabrik pelletizing diharapkan akan memainkan peran penting dalam era ketika cadangan bijih lump grade tinggi di dunia menyusut. Pabrik ini mempromosikan pengonsentrasian bijih besi grade rendah menjadi pelet yang ditingkatkan, yang akan semakin banyak digunakan oleh blast furnace dan direct reduction furnace dalam beberapa tahun mendatang.
Pelet Bijih Besi
Pelet bijih besi dapat berupa pelet asam atau pelet dasar. Pelet asam juga disebut sebagai pelet grade DRI (direct reduced iron) sementara pelet dasar juga dikenal sebagai pelet grade BF atau pelet fluxed.
- Pelet grade DRI – Dasaritas pelet ini biasanya kurang dari 0,1. Kekuatan pelet yang dipanggang adalah, hinggaCertain tingkat, karena jembatan hematit dari struktur policristal. Pelet ini biasanya memiliki volume pori terbuka yang besar. Gas reduksi dengan cepat menembus pori ini ke dalam inti pelet dan secara bersamaan menyerang struktur di banyak tempat. Ini menghasilkan perubahan struktur awal yang dimulai pada suhu rendah di seluruh volume pelet.
- Pelet grade BF – Dasaritas pelet ini lebih dari 0,1 dan dapat bervariasi. Dasaritas pelet dasar normal berkisar dari 0,1 hingga 0,6 dan memiliki persentase CaO yang rendah. Saat pelet ini dipanggang, fase slag kaca yang terdiri dari SiO2, CaO, dan Fe2O3 dengan persentase yang bervariasi terbentuk. Akibat penambahan flux yang meningkat, terbentuk beberapa slag dan karena itu, hinggaCertain tingkat terjadi perekatan slag dengan kristal bijih besi. Pelet dasaritas tinggi memiliki tingkat dasaritas lebih dari 0,6. Pelet ini mengandung tingkat CaO yang lebih tinggi. Pelet ini tidak hanya memiliki fase kaca yang terutama terdiri dari SiO2, CaO, dan Fe2O3, tetapi juga ferrit kalsium (CaO.Fe2O3). Saat pelet ini dipanggang, ketersediaan CaO secara signifikan mendukung pertumbuhan kristal hematit. Pelet ini biasanya memiliki kekuatan mekanis yang tinggi setelah pelet dipanggang. Pelet fluxed menunjukkan kekuatan yang baik, kemampuan reduksi yang ditingkatkan, serta karakteristik pembengkakan, pemanasan, dan pelerahan. Karena properti ini, pelet ini memberikan kinerja yang lebih baik dalam blast furnace.
Kualitas pelet dipengaruhi oleh sifat bijih atau konsentrat, gangue yang terkait, jenis dan jumlah flux yang ditambahkan. Faktor-faktor ini pada gilirannya menghasilkan variasi properti fisikokimia dari fase yang coexist dan distribusinya selama indurasi pelet. Oleh karena itu, properti pelet sangat diatur oleh bentuk dan tingkat perekatan yang tercapai antara partikel bijih dan stabilitas fase perekatan ini selama reduksi oksida besi. Karena pembentukan fase dan mikrostruktur selama indurasi bergantung pada jenis dan jumlah flux yang ditambahkan, ada efek agen fluxing dalam hal rasio CaO/SiO2 dan kandungan MgO terhadap kualitas pelet.
Secara mineralogi, pelet pada dasarnya terdiri dari partikel hematit (yang bertahan asli) bijih besi, silica kristal (kuarsa, kristobalit, dan tridimit) dan forsterit (Mg2SiO4). Variasi prinsip dalam mineralogi pelet adalah proporsi fase gangue yang ada dalam produk. Ini akan bervariasi tergantung pada bahan umpan pelet dan jenis dan jumlah aditif pada umpan seperti batu kapur, dolomit, olivin, dan bentonit, dll.
Kekuatan pelet bijih besi penting dalam meminimalkan degradasi karena patah dan abrasi selama penanganan dan pengiriman, dan dalam blast furnace. Perekatan yang kuat dalam pelet dipercaya karena pertumbuhan grain dari oksidasi magnetit yang menyertai menjadi hematit, atau rekristalisasi hematit. Meskipun perekatan slag mungkin mempercepat penguatan pada suhu panggangan yang sedikit lebih rendah, kekuatan pelet biasanya menurun, terutama resistensi terhadap shock termal. Kekuatan pelet paling umum ditentukan oleh tes kompresi dan tes tumble. Kekuatan kompresi pelet individu tergantung pada komposisi mineralogi dan properti fisik konsentrat, aditif yang digunakan, metode forming, ukuran pelet, teknik dan suhu panggangan, dan prosedur pengujian. Kekuatan kompresi pelet yang dapat diterima komersial biasanya dalam rentang 200 hingga 350 kg untuk pelet dalam rentang ukuran 9 mm hingga 18 mm. Dalam tes tumbler, 11,4 kg pelet +6 mm digulingkan selama 200 putaran pada 25 rpm dalam drum tumbler (ASTM E279-65T) dan kemudian diayak. Pelet komersial yang memuaskan tidak boleh mengandung lebih dari sekitar 5 % halus minus 0,6 mm (minus 28 mesh), dan 94 % atau lebih dari ukuran plus 6 mm, setelah pengujian tumbler. Minimum pelet patah antara 6 mm dan 0,6 mm dalam ukuran juga diinginkan. Properti penting lainnya dari pelet yang akan digunakan untuk umpan blast furnace adalah kemampuan reduksi, porositas, dan densitas bulk. Dengan beberapa konsentrat, ini dapat bervariasi dalam batas tertentu.
Proses Pelletisasi
Sebuah pabrik pelletizing biasanya memiliki empat langkah proses, yaitu (i) penerimaan bahan baku, (ii) pretreatment, (iii) forming, dan (iv) indurasi dan pendinginan. Langkah-langkah proses ini dijelaskan di bawah ini.
Penerimaan Bahan Baku
Lokasi pabrik pelletizing memengaruhi metode penerimaan bahan baku seperti bijih besi, aditif, dan perekat. Banyak pabrik pelletizing terletak dekat tambang bijih besi. Ini karena pabrik ini dipasang untuk meleletkan bijih besi yang diolah di tambang ini. Pabrik seperti ini menerima bijih besi dengan kereta api dan/atau pipa slurry. Banyak pabrik pelletizing lainnya dipasang jauh dari tambang bijih besi. Pabrik ini independen dari tambang bijih besi. Pabrik ini menerima bijih besi sebagian besar dengan kereta api. beberapa pabrik mungkin menerima dengan pipa slurry jarak jauh. Di pabrik pelletizing yang terletak di pelabuhan yang bergantung pada bijih besi impor, metode penerimaan melibatkan transportasi bijih dengan kapal khusus, membongkar bijih di pelabuhan dan menumpuknya di yard. Bijih besi biasanya dikirim untuk pabrik tersebut dalam jumlah besar untuk ekonomi maksimal.
Proses Pretreatment
Dalam proses pretreatment, bijih besi digiling menjadi halus dengan ukuran yang diperlukan untuk proses forming berikutnya. Pretreatment mencakup pengayaan, dewatering, pengeringan, pengeringan, dan pre-wetting. Secara umum, bijih besi grade rendah digiling menjadi halus untuk mengkaya kualitas bijih, untuk menghapus gangue yang mengandung sulfur dan fosfor, dan untuk mengontrol ukuran grain. Dalam hal bijih magnetit, pemisah magnetik digunakan untuk peningkatan dan penghapusan gangue. Di sisi lain, dengan bijih hematit, operasi ini dilakukan dengan pengolahan gravitasi, flotation, dan/atau pemisah magnetik intensitas tinggi tipe basah. Metode pengeringan dapat dikategorikan secara kasar menurut tiga aspek berikut.
- Pengeringan kering atau pengeringan basah
- Pengeringan rangkaian tertutup atau pengeringan rangkaian terbuka
- Pengeringan satu tahap atau pengeringan beberapa tahap
Metode ini digunakan dalam kombinasi tergantung pada jenis dan karakteristik bijih besi serta rasio pencampuran, sekaligus mempertimbangkan faktor ekonomi. Sistem pengeringan basah memerlukan unit dewatering dengan thickener dan filter, sementara sistem pengeringan kering memerlukan unit pre-wetting. Pre-wetting biasanya terkait dengan pengeringan kering. Pre-wetting mencakup penambahan jumlah air yang cukup secara homogen ke dalam bahan yang telah digiling kering untuk menyiapkan bahan pre-wetted yang cocok untuk forming. Ini adalah proses untuk menyesuaikan karakteristik bahan yang secara signifikan mempengaruhi kualitas pelet. Sesekali, komposisi kimia pelet produk juga disesuaikan dalam proses ini untuk menghasilkan pelet berkualitas tinggi.
Perekat, seperti bentonit, lempung, kapur hydrat, atau perekat organik, biasanya digunakan untuk meningkatkan kekuatan basah bola hijau ke tingkat yang lebih dapat diterima untuk penanganan. Konsumsi bentonit pada tingkat 6,3–10 kg per ton umpan merupakan elemen biaya yang signifikan dan menambahkan kandungan silica pada produk akhir.
Penambahan kapur dan/atau dolomit ke bijih menyesuaikan pelet sehingga memiliki komposisi kimia target.
Upaya besar telah dilakukan untuk mengurangi penggunaan bentonit dan untuk mengembangkan pengganti yang lebih murah. Kekerapan dan kekuatan bola hijau dipengaruhi oleh aditif dan oleh kandungan kelembaban serta distribusi ukuran partikel konsentrat. Kandungan kelembaban optimum untuk forming yang baik biasanya dalam rentang 9 % hingga 12 %. Tampaknya karakteristik forming relatif independen dari komposisi kimia konsentrat, tetapi sangat dipengaruhi oleh properti fisiknya. Misalnya, hematit spekuler lebih sulit untuk dibentuk bola daripada konsentrat magnetit karena struktur seperti piring dari partikel hematit spekuler. Dalam setiap kasus, pembentukan pelet yang memuaskan biasanya dicapai dengan pengeringan hingga sekitar 80 % hingga 90 % minus 43 mikrometer (minus 325 mesh). Biasanya, bahan apa pun yang dipertimbangkan untuk pelletizing harus mengandung setidaknya 70 % minus 43 mikrometer (minus 325 mesh) dan memiliki luas permukaan spesifik (Blaine) lebih dari 1200 sq cm/gram untuk karakteristik forming yang tepat.
Proses Forming
Dalam proses ini, peralatan forming menghasilkan bola hijau dari bahan pre-wetted yang disiapkan dalam proses sebelumnya. Drum forming dan disk pelletizer adalah perangkat yang paling banyak digunakan untuk membentuk bola hijau. Kedua unit ini memanfaatkan gaya sentrifugal untuk membentuk bahan halus menjadi sferoid.
Bola hijau yang dihasilkan oleh drum tidak seragam dalam diameter. Sebagian besar dari pembuangan (sekitar 70 %) lebih kecil dari ukuran target dan biasanya dikembalikan ke drum setelah penyaringan. Sulit untuk menyesuaikan operasi drum untuk kondisi bahan baku yang bervariasi. Operasi, bagaimanapun, stabil untuk kondisi bahan baku yang seragam (komposisi kimia, ukuran partikel, kelembaban, dll.).
Dibandingkan dengan drum forming, disk pelletizer memiliki keuntungan bobot yang lebih ringan dan kemungkinan penyesuaian yang lebih besar. Desain inherennya merata fluktuasi instan dalam umpan, sedangkan drum tidak dapat. Disk pelletizer mengklasifikasikan bola hijau itu sendiri, mengurangi jumlah pelet yang dikembalikan. Tindakan klasifikasi disk mempromosikan pembuangan bola dengan ukuran yang lebih seragam, yang menyederhanakan penyaringan produk. Operasi disk pelletizer dapat dengan mudah disesuaikan untuk kondisi bahan baku yang bervariasi dengan mengubah kecepatan putaran, sudut kemiringan, dan kedalaman disk. Namun, kapasitas disk rendah dan disk umumnya memerlukan kontrol yang lebih ketat daripada drum.
Kontrol terbaik ukuran bola dicapai ketika peralatan forming dalam rangkaian tertutup dengan ayakan untuk menghapus dan mendaur ulang bahan yang terlalu kecil. Kekuatan jatuh dan kompresi pelet hijau sama pentingnya.
Proses Indurasi
Panggangan pelet menetapkan perekatan partikel hematit pada suhu yang berkisar dari 1250 deg C hingga 1350 deg C dalam kondisi oksidasi. Slag dengan titik leleh rendah dapat terbentuk dalam pelet selama tahap panggangan ini, jika bahan baku mengandung gangue fluxed, atau jika batu kapur ditambahkan padanya. Dalam kasus ini, produk mungkin memiliki struktur menengah dengan perekatan hematit dan slag. Proses panggangan ditandai dengan suhu proses yang lebih rendah dari yang diperlukan oleh sintering yang memerlukan peluluhan parsial dan sinterisasi bijih halus yang dicampur dengan cocok breeze, bahan bakar yang menghasilkan panas pembakaran.
Tiga sistem biasanya digunakan untuk indurasi pelet. Mereka adalah (i) sistem furnace shaft vertikal, (ii) sistem grate lurus atau travelling grate, dan (iii) sistem grate – kiln cooler. Setiap sistem telah digunakan secara komersial untuk membuat pelet kualitas yang dapat diterima dan oleh karena itu, faktor biaya modal dan operasi biasanya terlibat dalam memilih satu atau sistem lainnya.
Oxidasi magnetit menjadi hematit selama pelletizing akan menyediakan proporsi yang signifikan, sekitar 100 M cal per ton dari kebutuhan panas dalam semua sistem. Untuk pelletizing hematit, penggunaan cocok breeze (atau sumber karbon lainnya) dalam campuran umpan pelet telah menjadi praktik umum untuk menyediakan energi indurasi tambahan yang biasanya disediakan oleh oxidasi magnetit.
Sistem furnace shaft vertikal adalah fasilitas yang paling tradisional. Namun, furnace shaft vertikal tidak seumum travelling grate atau sistem grate kiln. Ada beberapa variasi dalam desain furnace shaft tetapi yang paling umum adalah tipe Erie, yang ditunjukkan dalam Fig. 1. Bola hijau diisi di atas dan menurun melalui furnace pada laju 25 hingga 40 mm per menit bersamaan dengan aliran gas panas. Sekitar 25 % total udara masuk ke furnace melalui inlet gas panas pada suhu dari 1280 deg C hingga 1300 deg C. Pelet di zona ini furnace mencapai suhu 1315 deg C atau lebih tinggi karena panas eksotermis dilepaskan saat magnetit teroksidasi menjadi hematit, meningkatkan suhu. Sisa 75 % udara furnace masuk melalui inlet udara pendinginan. Pelet keluar pada sekitar 370 deg C, dan suhu gas atas sekitar 200 deg C. Kapasitas furnace biasanya 1000 hingga 2000 ton per hari.
Furnace shaft lebih hemat energi daripada travelling grate atau sistem grate-kiln. Furnace shaft cocok untuk pelletizing magnetit, tetapi bukan bahan bijih hematit atau limonit. Kelemahan furnace shaft adalah produktivitas unit yang rendah dan kesulitan dalam mempertahankan suhu seragam di zona pembakaran. Hot spot mungkin terjadi yang menyebabkan pelet meleleh bersama menjadi massa besar, menghasilkan masalah pembuangan. Sangat sulit untuk menghasilkan pelet fluxed di furnace shaft. Diagram skematis tipikal sistem furnace shaft vertikal ditunjukkan dalam Fig 1.
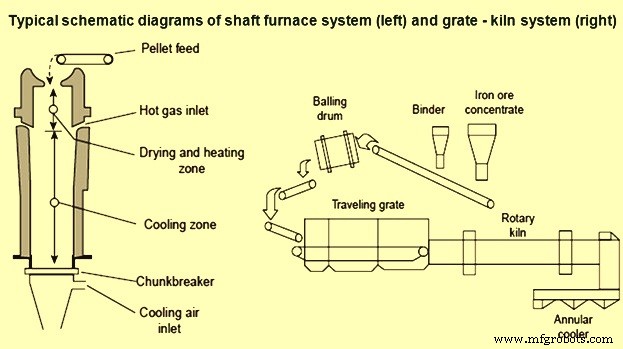
Fig 1 Diagram skematis tipikal sistem furnace shaft vertikal dan grate-kiln
Sistem grate lurus muncul di industri segera setelah furnace shaft. Pada dasarnya ini adalah modifikasi dari proses sintering. Bola hijau diumpankan ke grate secara terus-menerus untuk memberikan kedalaman lapisan sekitar 300 mm hingga 400 mm dan dikeringkan di beberapa wind box pertama dengan udara naik yang direkuperasi dari zona panggangan, diikuti dengan pengeringan turun dengan udara yang direkuperasi dari cooler. Pengaturan aliran panas ini membatasi kerusakan pelet yang disebabkan oleh kondensasi kelembaban di lapisan. Setelah pengeringan, pelet dipanaskan terlebih dahulu dengan udara turun dari zona pendinginan. Panggangan dilakukan turun di zona pembakaran dengan membakar minyak tanah atau gas alam dengan udara panas dari zona pendinginan. Zona pendinginan mengikuti zona pembakaran dan menggunakan udara segar naik.
Sistem travelling grate untuk menghasilkan pelet terdiri dari satu unit yang menggerakkan lapisan pelet statis. Sistem ini memiliki struktur sederhana untuk pengeringan, pemanasan terlebih dahulu, panggangan, dan pendinginan pelet. Karena kemudahan operasinya yang relatif, bersama dengan kemudahan penskalaan, membuat sistem ini digunakan oleh banyak pabrik.
Konsumsi bahan bakar dalam sistem travelling grate sekitar 85-140 M cal per ton pelet yang dihasilkan dari magnetit dan hingga 240 M cal per ton saat melakukan pelletizing hematit. Sistem ini menawarkan kontrol suhu yang baik di zona panggangan. Konsistensi pelet di seluruh lapisan dapat dicapai dengan mendaur ulang beberapa pelet yang telah dipanggang untuk membentuk lapisan hearth dan sisi di grate. Mesin grate besar berlebar 4 m dan mampu menghasilkan lebih dari 3 juta ton pelet per tahun. Mesin grate lingkaran juga telah dirancang dan sedang beroperasi. Diagram skematis tipikal sistem grate lurus ditunjukkan dalam Fig 2.
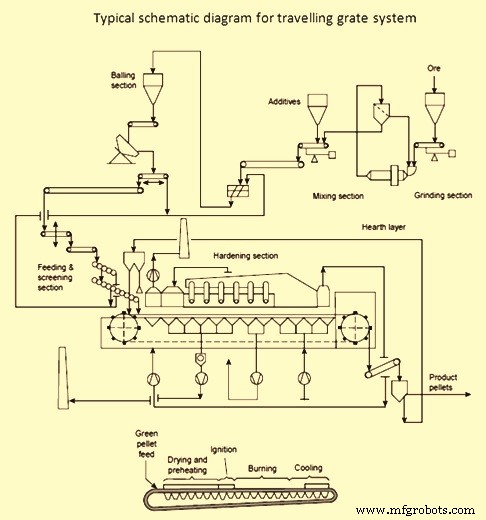
Fig 2 Diagram skematis tipikal sistem grate lurus
Sistem grate-kiln yang digambarkan dalam Fig 1 terdiri dari travelling grate untuk mengeringkan dan memanaskan terlebih dahulu pelet hingga sekitar 1040 deg C, rotary kiln untuk memanaskan throughput secara seragam hingga suhu indurasi akhir 1315 deg C, dan annular cooler untuk pendinginan produk dan pemulihan panas. Panas untuk panggangan disediakan oleh pembakar minyak, gas, batu bara, atau kayu limbah terpusat di ujung pembuangan kiln. Gas panas yang dihasilkan di kiln digunakan untuk pemanasan terlebih dahulu turun pelet. Udara panas dari cooler digunakan untuk mendukung pembakaran di kiln dan juga direkuperasi ke travelling grate untuk pengeringan dan penstabilan pemanasan terlebih dahulu.
Sistem grate-kiln menawarkan kontrol suhu yang luar biasa di semua tahap proses dan menghasilkan pelet dengan kualitas yang seragam dan konsisten. Konsumsi bahan bakar adalah 75 M cal hingga 100 M cal per ton pelet standar yang dihasilkan saat menggunakan bijih magnetit, dan hingga 170 M cal per ton pelet standar yang dihasilkan saat umpan adalah hematit. Angka konsumsi bahan bakar ini meningkat sebesar 60 M cal per ton saat menghasilkan pelet fluxed. Konsumsi daya, dari forming hingga pengiriman pelet, sekitar 23 kWh per ton.
Sistem grate-kiln mudah dikontrol, dan produk pelet memiliki kualitas seragam. Ini juga dapat diskalakan hingga tingkat yang cukup besar. Sistem grate-kiln dapat dirancang untuk kapasitas produksi hingga 6 juta ton per tahun per garis. Sistem ini digunakan oleh banyak pabrik.
Proses pelletizing terus ditingkatkan dari waktu ke waktu. Produksi pelet self-fluxing adalah contoh inovasi yang telah diterima pada skala komersial dan telah mengarah pada kemajuan besar dalam kinerja blast furnace. Artikel lainnya tentang pelet dan proses pelletisasi tersedia di bawah tautan berikut.
https://www.ispatguru.com/iron-ore-pellets-and-pelletizing-processes/
https://www.ispatguru.com/iron-ore-pellets/
https://www.ispatguru.com/iron-ore-pellets-and-pelletization-process/



