Memahami Tuyere dan Stok Tuyere Tungku Pancaran: Desain, Fungsi, dan Performa
Pengantar Tungku Pancaran dan Tuyere
Tungku pancaran (BF) memiliki tujuan untuk mengekstrak logam panas (besi cair) dari bijih besi lump, sinter dan/atau pellet, kokoh, dan bahan bakar yang diinjeksi. Tujuan ini dicapai dengan mengalirkan udara panas yang terkaya (udara tiupan panas) melalui beban bijih dan kokoh yang turun di kolom internal BF. Udara tiupan panas dan bahan bakar tambahan diinjeksi ke dalam tungku pancaran melalui tuyere yang terletak di sekitar perimeter BF.
Zona atas dinding dasar tungku pancaran berisi lubang untuk tuyere yang digunakan untuk memperkenalkan udara tiupan panas ke dalam tungku. Jaket tungku di zona tuyere berisi pembuka yang diukir oleh baja di dalamnya elemen pendingin tembaga (Cu) dipasang, seperti yang ditunjukkan dalam Fig 1. Penguat baja dalam jaket disebut pemegang pendingin tuyere. Pendingin Cu besar yang dipasang dalam permukaan dalam yang diukir dari pemegang pendingin disebut pendingin tuyere. Cu cooler yang sebenarnya memperkenalkan udara tiupan panas ke dalam tungku disebut tuyere. Ini dipasang dalam permukaan duduk dalam yang diukir pada pendingin tuyere. Blowpipe adalah bagian dari pipa distribusi udara stok tuyere, yang menyampaikan udara tiupan panas dari bustle pipe, dan yang pas dengan tuyere, untuk mengarahkan udara tiupan panas ke dalam tungku. Dinding dada tuyere biasanya terbuat dari bata karbon dan pendinginan biasanya eksternal dengan saluran pendingin jaket di luar cangkang. Beberapa tungku memiliki staves internal di dada tuyere antara pendingin tuyere sebagai desain pendingin untuk dada tuyere. Fig 1 juga menunjukkan susunan pemegang pendingin tuyere, yang pas di pembukaan cangkang baja, pendingin tuyere yang pas di dalam pemegang dan tuyere yang pas di dalam pendingin. Permukaan di mana tuyere dan pendingin bertemu satu sama lain diukir untuk memberikan fit yang kedap udara.
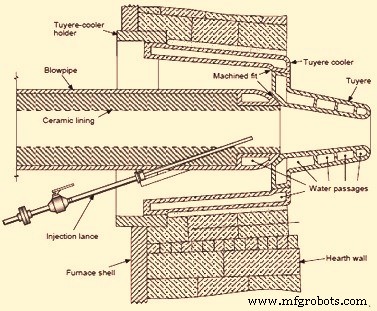
Fig 1 Susunan tuyere dan blowpipe tungku pancaran
Di zona tuyere, udara tiupan menembus melalui tuyere ke dalam kokoh menciptakan zona pembakaran fisik yang disebut raceway. Raceway tuyere adalah jenis rongga antara hidung tuyere (ujung blowpipe) dan deadman di dasar BF dengan bentuk yang mengingatkan pada pear yang melengkung ke atas. Udara panas meniup ke dalam BF melalui blowpipe. Aliran gas membentuk rongga. Panjang rongga adalah kedalaman raceway. Kedalaman raceway menentukan ukuran dan bentuk deadman BF. Jadi ini mempengaruhi aliran gas dan pertukaran panas. Di raceway karbon (C) dalam kokoh dan bahan bakar yang diinjeksi bereaksi dengan oksigen (O2) dalam beberapa langkah menghasilkan gas bosh yang terdiri dari CO, H2, N2 dan jumlah minor SiO, H2S, COS, Ar dll. Panas fisik udara tiupan dan oksidasi C adalah sumber panas utama dalam proses tungku pancaran.
Udara Tiupan Panas dan Sistem Tiupan
Udara tiupan panas yang dihembuskan untuk proses BF disediakan oleh blower udara. Mereka meniup udara atmosfer ke dalam stove panas, dan dalam proses ini, suhu meningkat hingga sekitar 200 °C. Ketika udara dingin ini melewati stove panas, udara dingin dipanaskan dan suhu naik hingga sekitar 1.200 °C hingga 1.250 °C. Sistem tiup udara panas terdiri dari 3 hingga 4 stove panas yang bekerja secara paralel atau dalam kombinasi. Stove menyediakan udara tiupan panas ke bustle pipe yang adalah pipa lingkaran diameter besar yang mengelilingi tungku pancaran di atas level mantle. Bustle pipe dilapisi refraktori secara internal untuk mengisolasi dan melindungi cangkang baja luar dari udara panas di dalam. Bustle pipe memiliki tujuan untuk mendistribusikan udara tiupan panas dari stove panas ke dasar tungku pancaran melalui sejumlah nozzle yang disebut tuyere BF. Peralatan utama dari set ini adalah tabur lurus, blowpipe, pendingin tuyere, dan tuyere itu sendiri. Keduanya tuyere dan stok tuyere adalah komponen integral dari sistem udara tiupan panas tungku pancaran.
Stok Tuyere
Stok tuyere menghubungkan bustle pipe ke tuyere. Tujuan stok tuyere adalah untuk menyediakan udara tiupan panas ke dalam tungku pancaran. Stok tuyere biasanya diproduksi dari plate baja kualitas boiler / alloy steel dan dilapisi bahan refraktori biasanya castables. Setiap stok tuyere adalah rangkaian gooseneck, expansion bellow, pipa penghubung, elbow, peep hole, blow pipe, pengaturan pemasang, dan perangkat tensioning. Stok tuyere menyesuaikan dengan gerakan relatif antara sistem pengiriman udara tiupan panas dan tungku pancaran. Semua komponen stok tuyere biasanya terhubung flange. Blowpipe, yang menghubungkan sistem udara tiupan panas ke tuyere, biasanya pas di dinding spherical di dasar tuyere.
Komponen utama stok tuyere terhubung erat dengan permukaan tapered yang dihaluskan melalui susunan rapat berikutnya bagian dalam yang sebelumnya. Dengan demikian, permukaan tapered yang pas memberikan integritas kedap udara pada sambungan. Gangguan siklus pemanasan operasi serta kebocoran mana pun dari salah satu sambungan di stok tuyere menghasilkan pembakaran elemen konstruksi dan kegagalan.
Setiap stok tuyere biasanya memiliki pengaturan twin-bellows di tungku modern, dan setiap unit bellows berartikulasi sekitar +/- 3 derajat. Hidung spherical pada blowpipe memungkinkan gerakan relatif antara blowpipe dan tuyere. Blowpipe biasanya cocok untuk digunakan dengan berbagai jenis injeksi bahan bakar.
Stok tuyere biasanya dirancang untuk umur pakai panjang. Mereka menyesuaikan dengan gerakan relatif antara sistem pengiriman udara tiupan panas dan tungku. Mereka dirancang untuk umur panjang dan penanganan yang mudah.
Stok tuyere umumnya dirancang untuk meminimalkan sambungan dan lengkungan untuk meningkatkan umur lining refraktori dan meminimalkan kehilangan tekanan. Penggunaan sistem sambungan horizontal, yang terhubung melalui wedge tapered quick release, memfasilitasi pengangkatan yang cepat dan mudah blowpipe dan elbow. Stok tuyere juga dirancang untuk memiliki fitur seperti (i) penyesuaian untuk perpindahan potensial saluran pendingin ring dan tuyere dengan cardan joint mereka, dan (ii) penyesuaian sesuai dengan parameter yang berubah dari udara tiupan panas.
Fitur khusus stok tuyere biasanya mencakup (i) sambungan refraktori spherical, (ii) unit bellows dengan spherical bearing, (iii) koneksi lancar injeksi bahan bakar, (iv) elbow dengan peep sight, (v) unit bellows diikat oleh tie bar dengan spherical bearings, (vi) flange horizontal pada elbow untuk pergantian cepat dengan wedge, (vii) batas fisik untuk membatasi gerakan ke +/- 3 derajat, dan (viii) kaki bawah dengan sambungan refraktori spherical untuk memungkinkan gerakan maksimum.
Di beberapa tungku pancaran hidung blowpipe di pendingin air, meskipun di sebagian besar tungku ini bukan kasusnya. Lancar injeksi bahan bakar masuk melalui dinding blowpipe dan biasanya melepaskan bahan bakar sedikit dari centerline dan sekitar 50 mm dari hidung blowpipe. Beberapa tungku pancaran dilengkapi dengan sistem injeksi dual yang memiliki dua pembukaan di blowpipe untuk memfasilitasi bahan bakar tuyere multiple. Dalam kasus bubuk batubara sebagai bahan bakar tuyere, penempatan lancar injeksi lebih kritis untuk mencegah impingement pada dalam tuyere dan untuk pembakaran batubara yang lebih baik.
Blowpipe dipegang erat terhadap tuyere oleh tension di bridle rod, yang menghubungkan stok tuyere ke jaket dasar. Bridle spring di ujung bridle rod memungkinkan gerakan terbatas saat blowpipe mengembang dan menyusut dengan perubahan suhu udara tiupan panas. Blowpipe berbentuk tabung dan dilapisi bahan refraktori untuk mencegah permukaannya menjadi terlalu panas.
Blowpipe adalah komponen integral dari sistem udara tiupan panas tungku pancaran. Diposisikan antara kaki bawah bustle pipe dan tuyere, blowpipe biasanya komponen dua bagian, terdiri dari elbow dan bagian kerucut, dan biasanya dibangun dengan cangkang baja luar dilapisi sistem refraktori dua komponen. Idealnya, blowpipe dirancang untuk menahan tiupan O2 yang terkaya untuk periode yang lama pada suhu dan tekanan yang melebihi 1150 °C dan 3.5 kg/sq cm, masing-masing. Lingkungan operasi dan lokasi juga memperparah tragedi kegagalan blowpipe karena kegagalan blowpipe sering kali bersifat katastrofik. Konsekuensi kegagalan blowpipe yang tidak terkontrol dan tiba-tiba termasuk bahaya keselamatan yang meningkat, kerusakan aset, dan kerugian produksi.
Di belakang stok tuyere pada centerline blowpipe dan tuyere adalah pembukaan kecil di mana batang dapat dimasukkan untuk membersihkan materi dari blowpipe. Pembukaan ditutup oleh cap yang dapat dibuka jika diperlukan tetapi gas tight saat ditutup. Di cap ini, yang disebut tuyere cap atau wicket, ada peep sight yang dilapisi kaca yang memungkinkan operator untuk memeriksa interior tungku langsung di depan tuyere. Bagian atas stok terhubung oleh swivel joint ke nozzle yang dilapisi refraktori dari gooseneck yang dipegang dengan lug dan key yang pas di dinding bar gantung. Setiap gooseneck selanjutnya terhubung oleh flange dan bolt ke leher yang meluas radial dari diameter dalam bustle pipe. Bustle pipe adalah pipa lingkaran besar yang dilapisi refraktori dan diisolasi yang mengelilingi tungku di atas level mantle dan mendistribusikan tiupan yang dipanaskan dari main udara tiupan panas ke setiap koneksi tuyere. Susunan umum bustle pipe, stok tuyere, dan blowpipe ditunjukkan dalam Fig 2.
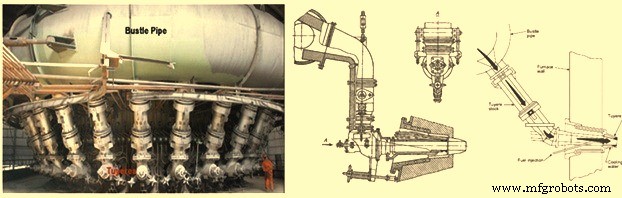
Fig 2 Susunan umum bustle pipe, stok tuyere, dan blowpipe
Tuyere dan Pendingin Tuyere
Tuyere adalah pipa kecil yang memungkinkan udara panas dari bustle pipe untuk masuk ke dalam tungku pancaran. Mereka adalah nozzle berbentuk khusus melalui yang tiupan udara panas diinjeksi ke dalam tungku pancaran. Mereka terbuat dari tembaga dan biasanya di pendingin air karena mereka langsung terpapar suhu tungku. Mereka terletak di sekeliling tungku pancaran. Ada empat jenis tuyere yang digunakan di tungku pancaran. Mereka adalah (i) tuyere single chamber, (ii) tuyere double chamber, (iii) tuyere multiple chamber, dan (iv) tuyere spiral chamber. Tuyere double chamber adalah tuyere yang paling banyak digunakan.
Tuyere, pendingin tuyere, dan blow pipe bekerja dalam kondisi suhu terberat. Pendingin tuyere ditempatkan di dada lining tungku. Nozzle dikaitkan dengan tuyere yang sudah berada 250 mm hingga 350 mm dalam dalam tubuh tungku pancaran.
Tuyere pertama digunakan pada 1740 di tungku pancaran pabrik Nevyanskiy. Penggunaan tuyere dalam praktik tungku pancaran mendapatkan penerimaan luas pada awal abad ke-20. Sejak saat itu desain tuyere telah sedikit berubah meskipun teknik pembuatannya telah terus meningkat.
Tuyere terbuat dari tembaga. Dulu jenis tuyere prior art terbuat dari lembaran tembaga ditekan, tekanan dinding hingga 8 mm. Terakini tuyere tungku pancaran biasanya terbuat dari tembaga dicetak sentrifugal yang memastikan umur operasi maksimum dari tuyere melalui kemanufakturan yang tinggi yang memberikan homogenitas material tertinggi dan ketiadaan mikro-pori. Namun metode ini sedikit lebih mahal daripada pembuatan tuyere melalui vacuum casting. Yang terakhir juga terkadang diterapkan dalam produksi tuyere dan memiliki biaya konversi yang lebih kecil tetapi ada kemungkinan ketidakhomogenan material yang sedikit. Bagaimanapun, metode cetak untuk produksi tuyere hampir menggantikan penggunaan konstruksi las untuk tuyere meskipun biaya produksi lebih rendah yang juga terkait dengan pendingin tuyere kokoh tembaga cetak. Pendingin tuyere juga diproduksi melalui cetak dan terbuat dari tembaga (jarang dari perunggu). Ini dipasang di dada lining tungku dan diikat melalui flange dengan las tambahan ke jaket dasar.
Pendingin tuyere dan tuyere di pendingin air. Di tungku pancaran modern yang menggunakan suhu tiupan panas sekitar 1200 °C, saluran air badan tuyere dirancang untuk menjaga kecepatan air di atas 20 m/sec. Dan saluran air hidung tuyere dirancang untuk menjaga kecepatan air di atas 28 m/sec untuk meningkatkan tingkat transfer panas. Fig 3 menunjukkan tuyere dan pendingin tuyere.
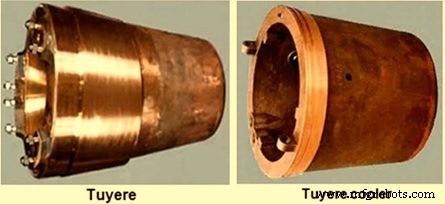
Fig3 Tuyere dan pendingin tuyere
Tuyere tungku pancaran di pendingin oleh air yang disuplai pada laju 15 – 25 cum /jam secara langsung ke wajah dalam tuyere. Suhu pemanasan air pendingin yang dikeluarkan tidak boleh melebihi 15 °C. Tekanan air pendingin yang disuplai ke wajah tuyere dan pendingin tuyere tidak boleh melebihi 5 kg/sq cm hingga 10 kg/sq cm. Penggunaan tembaga (dengan kekurnaan minimal 99,5%) sebagai bahan konstruksi memungkinkan pengesanan panas secara efektif dari badan kerucut tuyere yang bekerja dalam kondisi panas ekstrem.
Dibuat terutama dari tembaga cetak, dengan saluran di pendingin air, tuyere adalah perangkat yang memungkinkan udara panas ditiup ke dalam raceway pembakaran tungku pancaran. Diekspos ke lingkungan operasi yang keras dan turbulent, wilayah tuyere adalah dinamis dan kompleks, mengandung gas pembakaran, oksida cair (scoria), besi cair, kokoh, bubuk batubara, char, dan suhu yang sering melebihi 2.200 °C. Meskipun diakui sebagai komponen kunci, tuyere yang tahan hancur untuk tungku pancaran belum dikembangkan. Keandalan tuyere yang buruk bukan fenomena baru.
Meskipun menjadi jalur pembuatan besi dominan, dan setelah beberapa abad pengembangan, tungku pancaran masih rentan terhadap kegagalan tuyere. Kegagalan tuyere memperkenalkan keadaan yang semua operator coba hindari, biasanya ketidakstabilan tungku, biaya dan laju bahan bakar yang meningkat, produktivitas yang hilang, dan risiko keselamatan dan lingkungan yang meningkat.
Ketahanan tuyere tungku pancaran mempengaruhi ekonomis proses tungku pancaran. Ketahanan yang tidak memadai meningkatkan biaya untuk material tuyere itu sendiri, di satu sisi, dan di sisi lain menyebabkan perbaikan dan henti yang sering sehingga mengurangi output tungku pancaran.
Diakui sebagai komponen kritis, keandalan tuyere sering dipantau sebagai indikator kinerja kunci (KPI) dalam operasi tungku pancaran. Tinjauan kinerja tuyere sering menunjukkan tingkat kegagalan tinggi dan menemukan bahwa henti tidak terencana untuk mengganti tuyere telah menjadi rutin.
Ketika tuyere gagal, air tekanan tinggi yang mend pendingin tuyere, diizinkan untuk masuk ke dalam tungku pancaran. Masuknya air ini memicu rantai peristiwa yang mengganggu operasi tungku. Ini termasuk ketidakstabilan tungku, biaya bahan bakar dan material yang meningkat, produktivitas yang hilang, dan risiko keselamatan dan lingkungan yang meningkat. Dibawa ke ekstrem, kegagalan tuyere dapat mengakibatkan kehancuran tungku pancaran dengan dampak keselamatan yang mengancam.
Awalnya, sebelum adanya pendinginan air, banyak kegagalan tuyere terkait dengan ‘ironing’ tuyere. Dengan penemuan tiupan panas pada 1828, desain tuyere berkembang hingga akhirnya mencakup pendinginan air. Pada akhir abad ke-19, manfaat tuyere yang di pendingin air diterima dalam industri, serta pengakuan akan efek kegagalan. Efek yang dilaporkan dari kegagalan tuyere adalah (i) grade besi yang lebih rendah (sulfur lebih tinggi dan silikon lebih rendah), (ii) dasar yang dingin, (iii) peledakan, (iv) ‘gas liar’ untuk stove (kemungkinan kandungan hidrogen tinggi), (v) risiko keselamatan yang meningkat (mengganti tuyere saat tiup), (vi) biaya yang meningkat, dan (vii) kerugian produksi. Pada 1918, J.E. Johnson Jr., dalam teksnya tentang prinsip tungku pancaran, menasihati operator tentang ‘…efek merusak air pada operasi tungku…’, sambil juga mengukur kehilangan panas dalam hal bahan bakar untuk kebocoran (0.12 Cum /jam kebocoran sesuai dengan kehilangan 2 % panas dasar). Hampir 100 tahun kemudian, keandalan tuyere masih topik yang diminati dan masih menjadi isu modern.
Upaya untuk meningkatkan keandalan tuyere telah terus menantang operator tungku pancaran dan produsen tuyere. Seperti tungku pancaran dikembangkan untuk beroperasi dengan produktivitas yang lebih tinggi, pada laju kokoh yang lebih rendah terutama melalui injeksi bubuk batubara, aktivitas menyelidiki penyebab kegagalan tuyere telah difokuskan pada beban, praktik operasi, desain tuyere dan defect pembuatan.
Seringkali, penyebab kegagalan tuyere jelas. Erosi, abrasi, dan bakar logam panas semuanya mudah terlihat dari inspeksi visual cepat. Namun, detail lebih diperlukan untuk menyelesaikan analisis. Dengan memotong bagian dari tuyere yang gagal, defect cetak dan pembuatan menjadi jelas.
Untuk mencegah kegagalan tuyere adalah salah satu tugas terpenting bagi produsen besi karena esensial untuk menjaga operasi yang stabil dan produktivitas tinggi. Tuyere umur panjang telah dikembangkan di Jepang. Karakteristik tuyere ini adalah (i) tekanan jatuh rendah (hemat energi) dan laju aliran air tinggi (kemampuan pendinginan tinggi) karena struktur tuyere eksentrik, (ii) tuyere dilapisi beberapa bahan keramik untuk melindungi dari pembakaran dan abrasi di permukaan luar, dan (iii) tuyere dirancang untuk diperbaiki dengan mudah, yang akan mengurangi biaya pemeliharaan.
Kerusakan pada tuyere tungku pancaran disebabkan pada dasarnya oleh beban termal berlebihan, tindakan mekanis dan defect konstruksi serta pembuatan tuyere. Banyak studi telah dilakukan di masa lalu pada beban termal dan seranggan mekanis pada tuyere dan berbagai konsep telah dikembangkan tentang jalur kehancuran tuyere tungku pancaran; untuk contoh kemungkinan telah ditunjukkan bahwa material tuyere dapat dihancurkan oleh kontak langsung dengan logam panas melalui deposit besi di bawah tuyere.
Abrasif mekanis pada tuyere disebabkan oleh padat yang bergerak di depan tuyere. Fakta bahwa abrasi pada bagian atas nozzle tuyere lebih besar dari pada bawah dikatakan mengonfirmasi asumsi ini.
Selain efek-efek ini, yang disebabkan oleh operasi tungku pancaran, defect konstruksi, material dan pembuatan telah diberikan sebagai penyebab kerusakan tuyere. Saluran pendingin air yang tidak memungkinkan transfer panas yang baik harus dihitung sebagai defect konstruksi. Defect cetak dan penyimpangan dari desain adalah defect pembuatan yang dapat dikenali dengan pengujian non destruktif. Dengan saluran pendingin air yang ditingkatkan, sebagaimana sudah diwujudkan dalam konstruksi tuyere canggih, ketahanan tuyere yang jauh lebih baik tersedia dari tuyere tersebut.
Untuk mengurangi aus tuyere, berbagai lapis pelindung telah dicoba. Oksida logam, khususnya oksida zirconium, oksida beryllium dan oksida aluminium, telah sering digunakan. Nikel atau nikel alloy dikatakan cocok sebagai lapis perantara. Proses difusi juga menghasilkan lapis pelindung yang tahan. Sehubungan dengan cara kerja dan keberhasilan lapis pelindung untuk meningkatkan umur, ada pernyataan yang sebaliknya hingga beberapa titik.
Abrasif mekanis pada tuyere disebabkan oleh padat yang bergerak di depan tuyere. Fakta bahwa abrasi pada bagian atas nozzle tuyere lebih besar dari pada bawah dikatakan mengonfirmasi asumsi ini. Studi terbaru tentang gerakan di depan tuyere juga menunjuk pada kemungkinan ini dari aus abrasif pada tuyere.
Selain efek-efek ini, yang disebabkan oleh operasi tungku pancaran, defect konstruksi, material dan pembuatan telah diberikan sebagai penyebab kerusakan tuyere. Saluran pendingin air yang tidak memungkinkan transfer panas yang baik harus dihitung sebagai defect konstruksi. Defect cetak dan penyimpangan dari desain adalah defect pembuatan yang dapat dikenali dengan pengujian non destruktif. Dengan saluran pendingin air yang ditingkatkan, sebagaimana sudah diwujudkan dalam konstruksi tuyere canggih, ketahanan tuyere yang jauh lebih baik dapat diperoleh.
Untuk memfasilitasi analisis kegagalan tuyere dengan hubungan dengan defect pembuatan, uji konduktivitas listrik sering dilakukan. Fokus pada titik kegagalan umum, konduktivitas cetak diukur di seluruh garis las. Menurut hukum Wiedemann-Frantz, konduktivitas listrik proporsional dengan konduktivitas termal. Konduktivitas listrik se rendah 16 % International Annealed Copper Standard (IACS) kadang-kadang diamati. Pada las lingkaran luar, di mana kegagalan paling umum, konduktivitas termal zona las biasanya hanya sekitar satu-tiga dari konduktivitas termal tembaga murni. Ini membentuk titik lemah di mana cetak tidak cukup di pendingin dan einfach meleleh sampai kegagalan akhir. Peningkatan spesifikasi konduktivitas listrik dan pengujian yang lebih ketat diperlukan di produsen tuyere karena parameter ini memainkan peran signifikan dalam kinerja tuyere.



