Penguncian Salamander Teroptimasi untuk Perbaikan Modal Tungku Pancaran
Pengertian Salamander
Sebuah salamander berarti semua bahan cair dan padat di dasar tungku pancaran di bawah lubang tapan. Salamander mencakup besi cair dan scoria serta campuran besi padat, scoria, dan kokoh/karbon. selama operasi normal tungku pancaran, dasar tungku dan dasar berisi ‘dead-man’ dan salamander.
Ketika tungku pancaran akan di-relining, diperlukan bahwa tungku dikosongkan sepenuhnya dengan mengeluarkan semua komponen dasar dan dasar. Juga diinginkan untuk mengeluarkan komponen ini selama relining parsial tungku atau selama perbaikan lubang tapan. Ini memberikan kondisi kerja yang lebih aman selama perbaikan parsial ini dan mencegah kerusakan pada refraktori dasar akibat gerakan pendinginan dan pemanasan berulang. Pengangkatan semua komponen dasar dan dasar tungku biasanya dilakukan oleh penguncian salamander. Penguncian salamander biasanya dilakukan pada level terendah di mana besi cair dapat diharapkan di dasar tungku pancaran.
Penguncian Salamander Tungku Pancaran
Penguncian salamander tungku pancaran adalah pencetakan akhir setelah tungku diblahan untuk mengosongkan besi cair terakhir dari dasar tungku. Karena jarang terjadi, penguncian salamander mewakili di sebagian besar pabrik baja pekerjaan spesial yang membutuhkan banyak persiapan.
Salamander yang membeku biasanya sulit untuk dikeluarkan terutama jika terdapat titanium di dalamnya. Jumlah besar salamander padat dapat menunda jalur kritis perbaikan modal tungku pancaran selama beberapa hari atau bahkan minggu. Untuk pengangkatan salamander yang membeku sering memerlukan lancing oksigen dan bahkan peledak. Jenis pengangkatan ini juga menyebabkan bahaya kesehatan dan keselamatan.
Pencetakan salamander cair biasanya dilakukan segera setelah pemblahan tungku. Penting untuk memaksimkan hasil selama penguncian salamander tungku pancaran untuk meminimalkan jumlah residu padat yang tersisa dalam tungku. Penguncian salamander yang berhasil biasanya memberikan hearth bersih kepada tim perbaikan modal. Ini tidak hanya meminimalkan keterlambatan tetapi juga berkontribusi pada kondisi kerja yang lebih aman selama pemusnahan refraktori. Hearth bersih juga menginspirasi semangat tim perbaikan modal.
Pengangkatan total isi dasar tungku pancaran untuk pencetakan salamander yang sukses memerlukan aktivitas persiapan dan pemantauan dalam tungku pancaran untuk meningkatkan suhu dan keenceran. Aktivitas ini harus dikaitkan dengan penggunaan teknik bor dan lancing yang teruji.
Umumnya karena konstruksi normal tungku pancaran dan cast house-nya, lubang tapan salamander harus ditempatkan di mana di bawah lantai cast house di area yang sulit dijangkau, penuh dengan pipa, kabel, dll. Area yang sulit diakses ini juga mungkin area berbahaya bagi orang yang bor atau lancing salamander, karena jalur keluar darurat yang tidak memadai atau sulit diakses.
Penekanan pada keselamatan dan lingkungan adalah kekuatan dorong untuk meningkatkan proses penguncian salamander. Sementara mengosongkan sebanyak mungkin besi cair dari dasar adalah tujuan utama, masalah lain yang penting adalah (i) lokasi lubang tapan salamander, (ii) aspek lingkungan penguncian salamander, dan (iii) pencetakan maksimum besi salamander cair.
Lokasi dan Aspek Teknis
Perlu untuk menentukan posisi terbaik dari lubang tapan salamander. Di zaman dulu posisi tepat salamander biasanya tidak diketahui, karena kurangnya informasi tentang interior dasar tungku pancaran dan oleh karena itu posisi garis aus. Tanpa data apa pun atau tidak mencukupi dari termokopel, sulit untuk menentukan posisi optimal untuk bor atau lancing lubang tapan salamander. Pengalaman profesional memandu untuk menentukan lokasi bor dan sudut untuk memukul salamander. Lebih dari sekali sejumlah lubang harus dibor dan dilancing sebelum salamander terkena dan mulai tapan.
Terakini dengan dasar tungku pancaran modern yang semakin dilengkapi dengan grid termokopel padat, perhitungan termal posisi garis aus, dan oleh karena itu posisi salamander sekarang menjadi mungkin. Penguatan grid termokopel telah meningkatkan akurasi perhitungan. Sekarang alih-alih menebak lokasi di mana salamander mungkin terkena, sekarang diganti dengan mengetahui di mana bor mengenai garis aus dan, oleh karena itu, dari mana salamander diharapkan. Keuntungan tambahan dari lokasi yang lebih tepat adalah kemungkinan untuk meningkatkan teknik pengaturan di sekitar penguncian salamander.
Penguncian salamander yang diimprovir di masa lalu tidak hanya menghasilkan banyak besi yang berkedip, tetapi juga awan asap besar. Dengan perhatian yang tumbuh terhadap aspek lingkungan, awan gelap ini menjadi semakin tidak diinginkan. Estimasi yang ditingkatkan dari posisi garis aus memungkinkan teknik yang lebih rinci dari penguncian salamander dan kemungkinan untuk memperkenalkan fasilitas debu di lubang tapan salamander. Hood buang sementara dan pipa sekarang dirakit, dibangun, dan dihubungkan ke sistem debu yang ada, untuk membuat penguncian salamander tidak lebih mencemari daripada tapan reguler. Ini menghilangkan awan merah besar yang juga menghambat pandangan pada tapan.
Di masa lalu, salamander diuncang setelah pemblahan dan setelah tungku pancaran sepenuhnya dimatikan. Akibatnya, salamander hanya memiliki tekanan ferrostatisnya sendiri sebagai kekuatan dorong untuk keluar dari tungku. Tidak bor lubang tapan salamander sepenuhnya ke dalam cair dan lancing bagian akhir, menghasilkan diameter lubang tapan yang tidak terdefinisi dan kadang-kadang tapan yang berjalan lambat. Tapan yang berjalan lambat ini juga dapat ditunda oleh suhu logam panas salamander yang menurun, akibat dari sistem pendinginan dasar selama waktu tunggu antara akhir pemblahan dan awal peneboran salamander. Sekarang praktis biasa untuk menjaga beberapa tekanan tiup pada tungku sebagai kekuatan dorong tambahan untuk mengosongkan lebih banyak cair.
Ada beberapa prasyarat agar penguncian salamander berhasil. Ini termasuk (i) rasio maksimum antara salamander cair dan padat, (ii) viskositas rendah/suhu tinggi cairan, (iii) pengaturan sudut dan elevasi penguncian salamander yang benar, (iv) hasil pemblahan yang baik, dan (v) eksekusi yang efisien dari aktivitas penguncian salamander sebenarnya.
Persiapan dan Teknik Bor
Persiapan untuk penguncian salamander dimulai 3 bulan hingga 6 bulan sebelum penurunan tungku pancaran untuk perbaikan modal dan mencakup aktivitas penguncian salamander sebenarnya dan modifikasi proses. Modifikasi proses harus menghasilkan kondisi yang menguntungkan untuk penguncian salamander yang optimal. Salah satu target utama terkait melelehkan/mengecer salamander padat yang ada dan meningkatkan keencerannya untuk mendapatkan aliran yang halus. Keenceran cairan meningkat dengan suhu dan dapat diperiksa selama tapan. Juga kandungan silikon logam panas dapat dipantau karena memberikan indikasi yang cukup baik tentang kondisi termal dasar. Dasar dan refraktori dasar harus langsung terpapar cairan untuk penguncian salamander yang efektif.
Kondisi termal dasar juga dapat dipantau dengan menganalisis bacaan kunci dari termokopel. Melelehkan salamander dasarnya berkaitan dengan meningkatkan kondisi termal dasar. Ini mencakup semua aktivitas yang berkontribusi pada target ini, dan bacaan termokopel yang lebih tinggi mencerminkan peningkatan kondisi termal dasar. Proses melelehkan ditentukan baik oleh aliran logam panas lokal dan suhu, tetapi aliran yang lebih penting dari keduanya. Oleh karena itu, fokus harus diarahkan untuk mempengaruhi aliran logam panas di dasar. Ini biasanya bukan praktik standar dalam operasi tungku pancaran.
Melelehkan salamander dasarnya kebalikan dari perlindungan dasar untuk perpanjangan kampanye. Biasanya metodologi melelehkan untuk salamander meliputi (i) pengurangan pendinginan dasar dan dinding samping, (ii) target produktivitas yang lebih tinggi di tungku pancaran, (iii) implementasi ketat dari tapan antara lubang tapan bergantian, (iv) peningkatan tingkat silikon di logam panas, (v) pengisian kokoh ukuran lebih besar, (vi) pengangkatan TiO2 dari beban.
Jumlah lubang tapan yang dibutuhkan untuk penguncian salamander yang berhasil adalah keputusan penting yang harus diambil. Biasanya jumlah ini tergantung pada diameter dasar. Menurut aturan jempol, biasanya satu lubang tapan dipertimbangkan ketika diameter dasar kurang dari 9 meter, dua lubang tapan dipertimbangkan ketika diameter dasar dalam rentang 9 m hingga 12 m dan tiga lubang tapan dipertimbangkan jika diameter dasar lebih dari 12 meter.
Sudut dan elevasi yang berbeda didefinisikan di setiap posisi penguncian salamander. Umumnya, posisi yang berbeda meningkatkan hasil penguncian salamander karena peluang kesuksesan meningkat dan drainase meningkat. Penentuan jumlah posisi penguncian salamander yang tepat adalah keseimbangan antara biaya dan risiko sehingga penilaian kondisi terlebih dahulu mungkin juga mencegah beberapa posisi penguncian salamander. Posisi titik tapan di sekitar lingkaran biasanya ditentukan oleh kondisi akses, tata letak saluran dan posisi ladle/bed pasir.
Umumnya beberapa posisi dipilih karena bor dapat dimulai secara bersamaan di dua posisi menggunakan dua tim untuk menghemat waktu. Sering terlihat hasil di satu posisi nol, sementara hasil di posisi lain besar. Ini mungkin disebabkan oleh halangan/barrier lokal internal yang mencegah aliran halus cairan. Oleh karena itu, beberapa posisi mengurangi risiko hasil rendah/nol.
Pengaturan yang benar dari sudut dan elevasi penguncian salamander biasanya merupakan kompromi antara perhitungan dan pertimbangan teoretis, dan batas praktis. Elemen struktural di lokasi seperti pipa dan kabel mungkin membatasi kondisi akses dan elevasi jejak ladle mungkin menghambat pilihan elevasi penguncian salamander teoretis yang paling optimal.
Biasanya praktis umum untuk menentukan setidaknya tiga set sudut dan elevasi yang meningkat di setiap posisi penguncian salamander di sekeliling lingkaran. Jarak vertikal antara titik awal biasanya sekitar 300 mm.
Seluruh proses penguncian salamander biasanya dieksekusi dalam 24 jam. Umumnya kriteria ‘go-stop’ diikuti untuk memastikan keterlambatan dicegah. Sebagai contoh, maksimum 4 jam dialokasikan untuk bor dan lancing satu lubang, terlepas dari keberhasilan. Ini membutuhkan tim yang spesialis dan berpengalaman. Jarak vertikal antara lubang harus sekitar 300 mm untuk memastikan lubang tidak bergabung karena aliran cairan akan meningkatkan diameter lubang ‘berhasil’. Diameter bor lubang tipikal sekitar 80 mm yang dapat meningkat ke lebih dari 200 mm selama tapan. Jarak minimum antara dua lubang memastikan lubang tetap utuh. Panjang penguncian salamander biasanya terbatas hingga tiga meter untuk menghindari tumpatan selama tapan. Ada kemungkinan tumpatan jika panjang lebih dari tiga meter.
Metodologi Bor
Ada berbagai macam peralatan bor. Secara dasar dua jenis yang dikenal. Mereka adalah (i) jenis monorail mounted, dan (ii) jenis runner manual. Biasanya jenis bor manual lebih disukai untuk memaksimalkan fleksibilitas dalam pengaturan sudut dan elevasi sambil meminimalkan biaya. Ada beberapa jenis peralatan bor manual seperti rock-drill dan core-drill. Jenis core-drill, yang dapat disejajarkan lebih baik dan memiliki akurasi yang lebih tinggi, biasanya disukai. Unit daya dan kontrol dari unit bor biasanya berada di luar runner untuk memaksimalkan keselamatan. Unit bor dipasang pada rel kecil, yang ‘dicolokkan’ atau dielas ke cangkang dan didukung oleh runner.
Aktivitas penguncian salamander meliputi (i) pengangkatan plate, (ii) pemasangan ramming, (iii) pengeringan ramming, (v) pengaturan peralatan bor, (vi) bor salamander, (vii) lancing oksigen, (viii) penguncian salamander.
Aktivitas penguncian salamander biasanya pada jalur kritis perbaikan modal dan harus dieksekusi dalam 24 jam. Durasi terutama ditentukan oleh jumlah posisi sekeliling lingkaran dan kru pekerja terkait. Bor berulang dan lancing oksigen mungkin diperlukan.
Durasi tipikal untuk aktivitas di atas terbatas hingga 12 jam. Kadang-kadang bor pra dilakukan selama pra-outage, namun biasanya tidak berkontribusi untuk mempercepat aktivitas penguncian salamander selama perbaikan modal. Pemasangan ramming di antarmuka runner/cangkang dan pengeringan selanjutnya dapat dihilangkan jika desain yang benar diterapkan dan pekerjaan terkait dilakukan selama pra-outage.
Penguncian salamander adalah aktivitas krusial selama perbaikan modal tungku pancaran. Penguncian salamander yang berhasil yang menghasilkan hasil cair yang tinggi sebelum pendinginan dan bobot residu padat yang rendah mencegah keterlambatan yang panjang dan meningkatkan kondisi kesehatan dan keselamatan selama pemusnahan refraktori. Oleh karena itu, penting untuk memastikan bahwa semua teknik dan pengalaman yang tersedia diteliti dan dimanfaatkan. Fig 1 menunjukkan penguncian salamander bawah di Tungku Pancaran 2 di Pabrik Baja Visakhapatnam.
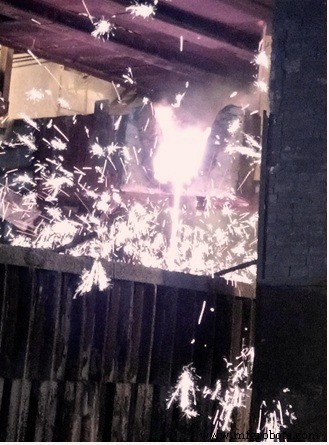
Fig 2 Penguncian salamander bawah di BF2 Pabrik Baja Visakhapatnam



