Memajukan Pembuatan Baja Tanur Silang Listrik: Inovasi dan Praktik Terbaik
Pengantar Teknologi Tanur Silang Listrik (EAF)
Pengembangan teknologi pembuatan baja dilakukan untuk memenuhi sejumlah kebutuhan. Kebutuhan ini dapat diklasifikasikan menjadi empat kelompok seperti di bawah ini.
- Teknologi harus memenuhi kebutuhan proses yang diperlukan untuk menghasilkan berbagai grade baja dengan kualitas yang diperlukan.
- Teknologi harus memenuhi kebutuhan ekonomi untuk mengontrol biaya produksi sehingga produk baja yang dihasilkan bersaing.
- Teknologi harus memenuhi tingkat emisi yang ditetapkan oleh agen regulasi.
- Teknologi harus memenuhi kebutuhan keselamatan dan kesehatan sehingga operator bekerja di area tanpa bahaya, stres, dan tekanan.
Untuk memahami tanur silang listrik (EAF), perlu memahami apa itu electric arc. Electric arc adalah bentuk discharge listrik antara dua elektroda, yang dipisahkan oleh celah kecil (biasanya, udara normal). Contoh terbaik ini adalah petir. Siapa pun yang melakukan las silang juga familiar dengan electric arc. Jika seseorang menghubungkan workpiece ke sisi negatif sumber daya DC dan elektroda ke sisi positif, menyentuh elektroda sejenak dan menariknya sedikit jauh dari workpiece, maka electric arc stabil terbentuk antara elektroda dan workpiece dan panas dari arc ini cukup untuk melelehkan elektroda dan melas workpiece bersama. Ide yang sama digunakan dalam skala yang lebih besar di tanur silang listrik.
Sejarah dan Perkembangan Awal
Sejarah pembuatan baja EAF tidak terlalu lama. Hanya sedikit lebih dari satu abad sejak tungku pertama dikomisioni untuk meleleh baja dengan memanfaatkan daya listrik. Pengembangan awal teknologi terjadi, karena unit-unit ini memungkinkan untuk dengan mudah mencapai suhu tertinggi dan memastikan kondisi terbaik untuk produksi grade alloyed steel dan alloy berkualitas tinggi. Sejak saat itu, kemajuan besar telah terjadi dalam peralatan tungku, teknologi EAF, praktik meleleh, bahan baku, dan produk baja. Kemajuan dalam teknologi EAF telah memungkinkan EAF untuk bersaing lebih berhasil dengan pabrik terpadu yang menggunakan teknologi BOF pembuatan baja. Terakini pembuatan baja EAF memberikan kontribusi yang signifikan dalam produksi baja dunia meskipun masih jauh di belakang kontribusi produksi baja yang dibuat oleh teknologi pembuatan baja dominan BOF.
Pada abad ke-19, sejumlah uji coba dilakukan untuk menggunakan electric arc untuk meleleh besi. Sir Humphry Davy melakukan demonstrasi eksperimental pada 1810, las diselidiki oleh Pepys pada 1815, Pinchon mencoba membuat tanur termal elektrik pada 1853, dan pada 1878 – 79, Carl Wilhelm Siemens mengambil paten untuk tanur elektrik tipe arc.
De Laval telah mematenkan tanur elektrik untuk meleleh dan menyaring besi pada 1892 dan Paul Heroult telah menunjukkan melting arc ferro alloys antara 1888 dan 1892. Teknologi baru yang muncul dimasukkan ke dalam penggunaan komersial pada awal abad ke-20 ketika generasi listrik yang relatif murah secara luas dimulai pada saat itu. Pada 1906, tanur melting arc listrik pertama di Amerika Serikat dipasang di pabrik Halcomb. ‘Old No. 1’ Heroult electric-arc furnace ini sekarang berdiri sebagai monumen sejarah ASM yang ditetapkan di Station Square di Pittsburgh, Pennsylvania (Fig 1).
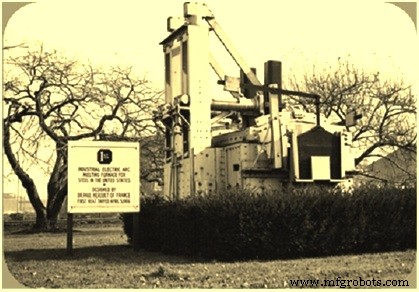
Fig 1 Pertama Heroult electric-arc furnace
Awalnya, pembuatan baja EAF dikembangkan untuk menghasilkan grade baja khusus menggunakan bentuk padat masukan seperti scrap dan ferro alloys. Material padat pertama kali dilelehkan melalui direct arc melting, disaring melalui penambahan flux yang sesuai dan diuncang untuk pemrosesan lebih lanjut. Tanur silang listrik juga digunakan untuk mempersiapkan calcium carbide untuk digunakan dalam carbide lump. Teknologi pembuatan baja EAF sekarang telah berkembang dari proses lambat menjadi proses melting cepat yang beroperasi pada tingkat yang mendekati tingkat produktivitas BOF.
Potongan silang skematis melalui Heroult arc refining furnace ditunjukkan dalam Fig 2. Dalam Fig ini, E adalah elektroda (hanya satu ditunjukkan), diangkat dan diturunkan oleh rack and pinion drive R dan S. Interior dilapisi bata refraktori H, dan K menyatakan lining dasar. Pintu di A memungkinkan akses ke interior. Cangkang tungku berlaku di rockers untuk memungkinkannya dimiringkan untuk tapan.
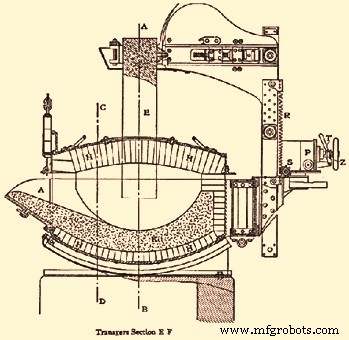
Fig 2 Heroult arc refining furnace
Evolusi Teknologi Pembuatan Baja EAF
Sejak EAF industri pertama untuk pembuatan baja mulai beroperasi, pengembangan cepat dan ada peningkatan sepuluh kali produksi dari 1910 hingga 1920, dengan lebih dari 500.000 ton baja yang diproduksi oleh EAF pada 1920, meskipun ini masih hanya persentase sangat kecil dari produksi baja global pada waktu itu. Tungku generasi pertama memiliki kapasitas antara 1 ton dan 15 ton. EAF memiliki Bessemer/Thomas converters dan Siemens Martin (open hearth) furnaces sebagai pesaing kuat, awalnya. Namun, nicenya adalah produksi baja khusus yang memerlukan suhu tinggi, melting ferro alloy, dan waktu refining yang lama.
EAF adalah fase default dalam proses pembuatan baja. Selama bertahun-tahun EAF telah berevolusi secara dinamis dan mengadopsi metode yang efisien, kompetitif, dan berkelanjutan dalam proses dan output global baja dari EAF meningkat. Banyak negara yang tidak dapat membuat besi dengan jalur tradisional, yaitu, BF-BOF route) sedang menyesuaikan jalur pembuatan baja EAF. Salah satu alasan utama bagi negara-negara ini untuk menyesuaikan jalur pembuatan baja EAF adalah ketersediaan coking coal yang tidak ada dan ketersediaan daya listrik murah karena aksesibilitas bahan bakar murah. Pabrik baja yang menggunakan teknologi EAF untuk produksi baja dikenal sebagai mini mills dan industri ini adalah pemulih scrap baja terbesar.
Sementara EAF banyak digunakan di Perang Dunia II untuk produksi alloy steel, baru kemudian pembuatan baja listrik mulai berkembang. Biaya modal rendah untuk mini mill memungkinkan pabrik untuk dengan cepat didirikan dalam skenario global yang hancur perang, dan juga memungkinkan mereka untuk bersaing dengan produsen baja besar untuk baja karbon ‘long products’ (structural steel, bar dan rod, dan wire rods) di pasar.
Ketika Nucor, sekarang salah satu produsen baja terbesar di Amerika Serikat memutuskan untuk memasuki pasar long products pada 1969, mereka memilih untuk memulai mini-mill, dengan EAF sebagai tungku pembuatan baja-nya, segera diikuti oleh produsen lain. Sementara Nucor berkembang pesat di bagian timur Amerika Serikat, organisasi yang mengikuti mereka ke dalam operasi mini-mill berfokus pada pasar lokal untuk long products, di mana penggunaan EAF memungkinkan pabrik untuk bervariasi produksi sesuai permintaan lokal. Pola ini juga diikuti secara global, dengan produksi baja EAF terutama digunakan untuk long products, sementara pabrik terpadu, menggunakan jalur produksi BF – BOF berfokus pada pasar ‘flat products’ (steel sheet, strip, dan heavier steel plate dll.). Pada 1987, Nucor membuat keputusan untuk memperluas ke pasar flat products, masih menggunakan metode produksi EAF.
Kenaikan produksi EAF dan teknologi di seluruh dunia telah disebabkan oleh alasan-alasan berikut.
- Pengakhiran proses open hearth sebagai proses pembuatan baja yang kompetitif.
- Keinginan untuk beralih dari biaya modal dan operasional besar yang terkait dengan pembuatan baja terpadu skala besar terhadap mini pabrik baja yang lebih kecil dan lebih sedikit intensif modal.
- Peningkatan yang sangat cepat dalam teknologi listrik, menurunkan biaya peralatan listrik skala besar dan juga memungkinkan kontrol yang sangat ditingkatkan terhadap perangkat listrik.
- Ketersediaan scrap yang siap di banyak negara digabungkan dengan tekanan sosial yang kuat terhadap recycling logam.
- Ketersediaan yang meningkat dari sumber besi alternatif, terutama dari negara berkembang.
- Penggunaan logam panas dan oxy fuels di electric arc furnaces
- Peningkatan yang luas dalam operasi, kontrol, efisiensi, dan kualitas produk dari teknologi pembuatan baja berbasis EAF.
Pertumbuhan pembuatan baja EAF telah diiringi dengan beberapa peningkatan teknologi yang telah memungkinkan penurunan besar dalam kebutuhan daya dan peningkatan efisiensi energi, produktivitas tungku, dan lingkungan kerja di steel melting shop. Peningkatan teknologi ini telah memberikan beberapa keuntungan bagi operasi EAF yang di antaranya, operasi electric arc yang stabil, konsumsi energi rendah, konsumsi elektroda rendah, lebih sedikit retakan elektroda, gaya yang lebih rendah yang diberikan pada elektroda dan bearing arm elektroda, dan gangguan jaringan yang lebih sedikit.
Proses pembuatan baja EAF sepenuhnya tergantung pada daya listrik sampai energi kimia menjadi pelengkap untuk mengurangi biaya konversi melalui produktivitas EAF yang ditingkatkan. Namun, manajemen energi listrik dan kimia yang efisien adalah dengan menggabungkan kontrol dinamis yang efisien dari electric arc dengan injeksi yang seimbang dari oksigen dan karbon untuk meningkatkan produktivitas EAF. Pabrik EAF sering menggunakan campuran direct reduced iron (DRI) / hot briquetted iron (HBI) / hot DRI dan masukan baja daur ulang serta bahan berbasis karbon sebagai agen foaming scoria dan sebagai carburizer. Menurut persyaratan untuk pengurangan konsumsi energi dan emisi gas rumah kaca, anthracite dan metallurgical coke tradisional diganti dengan bahan berbasis karbon dan sekarang sumber karbon alternatif seperti ban mobil usang dan plastik daur ulang juga sebagian mengganti bahan karbon konvensional.
Peningkatan Desain EAF
Banyak dari peningkatan teknologi dalam desain EAF dilakukan untuk pengurangan waktu tap-to-tap. Peningkatan ini mencakup hal berikut.
- Electric arc furnaces dengan desain ultra high power (UHP), dengan tegangan sekunder tinggi dan arc yang lebih lama. Inovasi ini memainkan peran penting dalam penurunan tajam waktu tap to tap dan peningkatan produktivitas EAF per jam. Tungku UHP pertama dipasang di Amerika Serikat pada 1963. Tungku 135 ton dilengkapi dengan transformator 70-80 MVA yang berarti daya spesifik sebesar 520-600 kVA/ton. Karena operasi yang sukses, tungku UHP menjadi populer dengan cepat dan daya spesifik mereka juga ditingkatkan hingga 1000 kVA/ton.
- Arm elektroda konduktor arus tinggi dengan desain copper-clad box.
- Sistem kontrol elektroda state of the art.
- Berbuka yang berbeda di tungku untuk penggunaan luas sumber energi alternatif
- Desain konstruksi berat untuk menahan kondisi kerja yang keras yang memungkinkan gerakan yang sangat cepat dan operasi yang aman.
- Desain split shell EAF untuk kemudahan pemeliharaan dan pengurangan waktu pemeliharaan.
- Panel pendingin copper atau combi dengan aliran air pendingin cepat.
- Sistem pemberian kontinu DRI/HBI/hot DRI yang mengurangi waktu pengisian tungku.
- Input panas lebih banyak di area cold EBT (eccentric bottom tapping) karena desain khusus sistem burner EBT.
- Fleksibilitas tinggi dan efisiensi tinggi operasi tungku dengan aplikasi slag door tertutup.
- Operasi pemeliharaan yang mudah untuk desain khusus seperti roof lifting system, tungku locking system.
- Input energi kimia tambahan berdasarkan karbon, bahan bakar dan oksigen yang digunakan sebagai pengganti daya listrik.
- Desain regulasi untuk elektroda – Biasanya, elektroda / arm / mast / cable assembly beratnya dalam rentang 20 ton. Ini digerakkan vertikal untuk tujuan kontrol oleh silinder hidraulik yang tersedia di dalam mast. Karena panjang arc bergantung, di antara hal lain, pada level scrap atau cair yang selalu berubah di bawah elektroda, perlu untuk memiliki kontrol otomatis atas posisi elektroda (sistem regulasi). Sistem regulasi mempengaruhi banyak aspek penting dari kinerja tungku, seperti input energi, mean current, stabilitas arc, pola melting scrap, kehilangan energi ke panel yang di pendingin air, konsumsi energi, elektroda dan refraktori. Semua parameter ini saling terkait dengan cara yang kompleks dan ada banyak perbedaan pendapat tentang ‘optimum’ strategi kontrol.
- Mencapai keseimbangan energi dan termal yang lebih baik di dalam tungku karena multiunit injection.
Perkembangan Utama Teknologi EAF
Beberapa peningkatan teknologi utama selama empat puluh tahun terakhir diberikan di bawah ini.
- Foamy slag practice – Dalam pembuatan baja EAF, melting progresif scrap meningkatkan transfer panas radiatif dari arc ke dinding samping tungku. Dengan menutupi arc dalam lapisan scoria, arc dilindungi dan lebih banyak energi ditransfer ke mandi. Scoria yang membusa selama periode ini bermanfaat. Efektivitas slag foaming bergantung pada basicity scoria, kandungan FeO scoria, suhu scoria, dan ketersediaan karbon untuk bereaksi dengan oksigen atau FeO scoria. Scoria yang membusa mengurangi kerusakan refraktori dan kehilangan panas dari area arc. Penghematan energi bersih diperkirakan sebesar 6-8 kWh/ton baja.
- Blowing oxygen in the melt – Blowing oxygen dalam baja cair melepaskan panas, karena reaksi oksigen dengan karbon, silikon, besi dalam logam cair adalah eksotermik dan menghasilkan panas. Dalam kondisi ini, waktu melting berkurang dan produktivitas meningkat. Karena pelepasan panas, konsumsi listrik berkurang serta konsumsi elektroda bersama dengan konsumsi refraktori. Di masa lalu, ketika konsumsi oksigen kurang dari 10 cu m per ton baja adalah umum, operasi lancing dilakukan secara manual menggunakan pipe lance yang dapat dikonsumsi. Sebagian besar operasi modern sekarang menggunakan automatic lances dan sebagian besar fasilitas sekarang menggunakan lance yang tidak dapat dikonsumsi, yang di pendingin air untuk injeksi oksigen ke dalam baja. Banyak dari lance ini juga memiliki kemampuan untuk menginjeksi karbon juga.
- Hot heel operation – Dalam hot heel operation sekitar 15 % hingga 20 % logam dan jumlah tertentu scoria ditinggalkan di dasar tungku setelah setiap tapan. Sisanya scoria dikeluarkan dari tungku melalui sill. Ini membantu melting fresh solid feed yang masuk ke dalam tungku dan memungkinkan tapan bebas scoria praktis. Hot heel operation menghasilkan penghematan ferro- alloys dan efisiensi energi.
- Eccentric bottom tapping – Eccentric bottom tapping (EBT) mengurangi waktu tapan, kehilangan suhu dan carry over scoria ke ladle. Penghematan listrik sebesar 12-15 kWh/ton baja diperkirakan dengan menggunakan teknologi ini. EBT slag free tapping menghasilkan yield tinggi dari alloy additives dan umur refraktori ladle yang tinggi.
- Post combustion practice – Gas karbon monoksida (CO) yang dihasilkan selama decarburization dibakar dengan injeksi oksigen dari lance di dalam tungku. Energi yang dilepaskan digunakan baik untuk memanaskan mandi secara langsung atau memanaskan awal masukan yang masuk. Sistem kontrol post combustion tertentu yang dipasang di dua pabrik di Meksiko dan Amerika Serikat mengarah pada pengurangan masing-masing 2 % dan 4 % dalam konsumsi listrik, 8 % dan 16 % dalam konsumsi gas alam, 5 % dan 16 % dalam penggunaan oksigen, dan 18 % dan 18 % dalam karbon yang diisi dan diinjeksi.
- Carbon injection – Injeksi karbon membawa manfaat (i) untuk 100 % scrap practice atau ketika kandungan karbon mandi tidak mencukupi untuk menghasilkan CO gas untuk slag foaming, carbon injection bermanfaat, dan (ii) oxidasi karbon menghasilkan CO gas yang pada post combustion menghasilkan energi termal. Perlu dicatat bahwa carbon injection memerlukan injeksi oksigen untuk memulai oxidasi karbon.
- Flue gas monitoring and control – Tingkat pemulihan energi kimia dari gas buang dapat ditingkatkan sebesar 50 % dengan menyesuaikan tingkat injeksi oksigen untuk post combustion berdasarkan bacaan CO dan CO2 waktu nyata di flue gases, alih-alih menggunakan nilai preset. Penghematan listrik sebesar 12-15 kWh/ton baja diperkirakan dengan menggunakan teknologi ini.
- Oxy fuel burners – Oxy-fuel burners/lancing dapat dipasang di EAF untuk mengurangi konsumsi listrik dengan mengganti listrik dengan oksigen dan bahan bakar hidrokarbon. Teknologi ini diperkenalkan untuk meningkatkan tingkat melting dan untuk memberikan distribusi panas yang lebih merata di seluruh tungku. Ini mengurangi konsumsi energi total karena waktu pemanasan yang berkurang, meningkatkan transfer panas selama periode refining, dan memfasilitasi slag foaming, yang meningkatkan efisiensi penggunaan oksigen dan karbon yang diinjeksi. Perlu berhati-hati untuk menggunakan oxy-fuel burners dengan benar, jika tidak ada risiko peningkatan konsumsi energi total dan emisi gas rumah kaca. 2–3 kWh/ton baja energi dapat dihemat untuk setiap menit waktu pemanasan yang berkurang. Penghematan listrik sebesar 35-40 kWh/ton baja dapat dicapai dengan tingkat injeksi oksigen tipikal 18 N cum /ton baja.
- Preheating of scrap – Sejumlah sistem preheating scrap yang memanfaatkan panas yang terkait dengan off gases telah dikembangkan, beberapa berdasarkan sistem batch bucket dan yang lainnya berdasarkan sistem shaft kontinu. Dengan single shaft sistem hingga 77 kWh/ton baja energi listrik dapat dihemat. Finger shaft system memungkinkan penghematan hingga 110 kWh/ton baja, yang sekitar 25 % dari input listrik.
- Elimination of radiation sources in charge scrap – Scroll yang dibeli harus melalui deteksi radiasi untuk mencegah baja yang dihasilkan menjadi rentan radiasi. Semua scrap masuk ke fasilitas harus melewati deteksi peralatan ‘Exploranium’. Scrap yang ditandai sebagai berisiko tinggi memindai tambahan dari detektor tangan. Kedua pemindaian dengan peralatan deteksi ‘Exploranium’ dilakukan sebelum pengiriman ke melt shop dan pemindaian akhir dilakukan pada setiap muatan magnet saat charge buckets diisi. EAF bag house detectors menentukan kapan, jika ada, bahan radioaktif yang dilelehkan.
- Charging of hot DRI- Charging hot DRI pada suhu hingga 600 °C daripada cold DRI menghasilkan pengurangan energi melting sebesar 150 kWh/ton baja. Manfaat lainnya adalah produktivitas yang meningkat, penurunan kandungan elemen tramp, slag foaming yang ditingkatkan, dan kandungan karbon yang meningkat dalam charge.
- Charging of hot metal – Charging of hot metal di EAF bersama dengan injeksi oksigen mengurangi konsumsi energi listrik karena pemanfaatan energi kimia. Ini mengurangi waktu tap to tap, konsumsi karbon dan konsumsi listrik.
- Ultra high power transformers – Penghematan listrik diperkirakan sebesar 1.1 kWh/ton baja untuk setiap peningkatan daya MW. Konsumsi daya turun sebesar 11 kWh/t dan 22 kWh/t masing-masing untuk 2 baris tungku ketika tegangan operasi meningkat dari 600 V ke 660 V di satu tungku dan dari 400 V ke 538 V di tungku lain.
- Furnace electrics – Peningkatan besar dalam kontrol dan efisiensi energi telah dicapai karena pengembangan sumber daya dengan tegangan operasi yang lebih tinggi.
- Furnace controls -Teknologi ini menghasilkan pengurangan konsumsi listrik sebesar 14 %. Secara tambahan pengurangan konsumsi gas alam sebesar 6 % dapat dicapai bersama-sama.
- Improved process control ( neural networks) – Improved process control (neural networks) dapat membantu mengurangi konsumsi listrik di luar yang dicapai melalui sistem kontrol klasik. Contohnya, neural networks atau ‘fuzzy logic’ systems menganalisis data dan meniru kontrol terbaik. Untuk EAF, sistem kontrol ‘fuzzy logic’ pertama telah dikembangkan menggunakan current power factor dan power use untuk mengontrol elektroda di mandi. Penghematan listrik sebesar 30 kWh/ton baja diperkirakan dicapai, dan nilai dapat berubah berdasarkan scrap dan karakteristik tungku.
- Bottom stirring/ stirring gas injection – Dalam arc furnace konvensional ada sedikit turbulensi listrik alami di dalam mandi. Karena tidak ada stirring, scrap berukuran besar dapat memakan waktu lama untuk meleleh dan mungkin memerlukan oxygen lancing. Argon atau nitrogen stirring menghilangkan gradien suhu dan konsentrasi, memendekkan waktu tap-to-tap, mengurangi konsumsi refraktori, elektroda dan daya, dan meningkatkan yield besi dan alloy. Dengan pengenalan teknologi stirring di mandi, ada penghematan listrik. Penghematan listrik ini dapat bervariasi antara 12 hingga 24 kWh per ton baja.
- Direct current arc furnace – Direct current (DC) arc furnaces mewakili konsep yang berbeda dalam desain arc furnace. Sebagian besar DC furnace adalah dengan satu elektroda di mana arus mengalir dari elektroda karbon ke anode yang dipasang di dasar tungku. Pengurangan konsumsi elektroda sebesar 50 % hingga 60 % adalah manfaat utama dari DC furnace dibandingkan dengan conventional three phase arc furnace. Tingkat kebisingan untuk DC furnace lebih rendah. Biaya pemeliharaan yang lebih rendah diklaim dan biaya refraktori lebih rendah untuk sidewall tetapi lebih besar untuk dasar tungku. DC arc furnace memerlukan penambahan bottom electrode (anode), DC reactor, dan thyristor semuanya menambah biaya pada DC furnace. DC furnace selain konsumsi energi dan elektroda yang rendah memastikan homogenisasi termal dan metalurgi yang baik dari baja cair. Juga ada efek stirring yang meningkat dari direct current arc yang mendukung proses ini. Dibandingkan dengan AC electric arc furnaces, DC furnace menyebabkan lebih sedikit gangguan jaringan sehingga dapat terhubung bahkan ke jaringan listrik yang lemah. Penghematan energi bersih dibandingkan dengan AC furnace lama diperkirakan sebesar 85-90 kWh/ton baja. Dibandingkan dengan AC furnace baru, penghematan terbatas pada 10 -20 kWh/ton baja.
- Waste heat recovery for EAF – Untuk EAF yang meleleh 150 t/charge DRI dengan waktu tap-to-tap 49 menit dan waktu daya nyala 40 menit, sekitar 130 kWh/ton baja energi dapat dipulihkan (efisiensi 30 %). Jika energi yang dipulihkan digunakan untuk generasi listrik dengan saturated steam 2.8 MWh/tahun listrik dapat dihasilkan. Jika energi yang dipulihkan digunakan untuk generasi listrik dengan superheated steam, 15.1 MWh/tahun energi dapat dihasilkan.
- Variable frequency drives or adjustable speed drives – Konsumsi energi kipas total dapat dikurangi sebesar 67 %. Penghematan listrik diperkirakan sebesar 16.5 kWh per ton baja.
- Twin shell DC arc furnace – Ini dapat menghasilkan penghematan listrik sebesar 15 -20 kWh/ton baja.
- CONARC furnace- Tungku ini menggabungkan keuntungan teknologi electric arc furnace dengan yang dari proses blowing konvensional. CONARC mencerminkan kombinasi CONverter dan ARCing. Proses dibagi menjadi dua fase. Fase converter yang melibatkan blowing oksigen ke dalam melt melalui top lance untuk decarburize dan fase electric arc furnace selama daya listrik diterapkan untuk meleleh material padat dan overheat mandi ke suhu tapan.
- Polymer injection technology – Ini adalah proses paten baru yang menarik, yang sebagian mengganti penggunaan kokoh dengan polymer, termasuk ban (used tires), sebagai alternatif carbon injectant untuk menghasilkan foaming slag dalam pembuatan baja EAF. Manfaatnya meliputi (i) pengurangan konsumsi energi listrik spesifik sekitar 3 %, (ii) pengurangan carbon injectant sekitar 12 %, (iii) peningkatan produktivitas tungku (ton per menit) sebesar 4 %, (iv) tingkat FeO scoria dipertahankan dalam rentang yang diperlukan, dan (v) pengurangan tingkat emisi NOx, CO dan SO2.
EAF dengan Ban dan Plastik Bekas
Sebuah studi yang dilakukan oleh One Steel’s Sydney Steel Mill dalam kolaborasi dengan UNSW dalam pengujian laboratorium tentang penggunaan ban ban di pembuatan baja EAF untuk optimasi foamy slag telah mengembangkan dan komersialkan sistem teknik melalui uji coba pabrik untuk EAF untuk menginjeksi campuran ban dari ban bekas dan kokoh ke dalam EAF sebagai agen slag foaming. Metode ini menghasilkan manfaat seperti, peningkatan volume dan kekenyangannya scoria termasuk efisiensi energi listrik yang ditingkatkan karena arc yang lebih panjang dan transfer panas yang ditingkatkan dari arc ke baja, serta penurunan kehilangan panas melalui scoria dan dinding samping. Sementara, produsen baja EAF yang menggunakan polymer injection technology (PIT) juga dapat mengharapkan peningkatan yield, konsumsi injeksi oksigen, konsumsi refraktori dan elektroda, dan aus sistem injeksi. Rubber injection technology (RIT) telah menjadi proses standar di One Steel’s Sydney dan Laverton EAF Steel Mills dan telah mencapai tonggak penting dengan 40, 720 panas yang diuncang dengan injeksi ban, 13,721 ton kokoh dikurangi karena – digantikan dan pengurangan injeksi karena kontrol FeO dan ukuran yang konsisten, dan 1,128,486 ban penumpang setara yang digunakan. Baja hijau yang dihasilkan dari ban bekas dan plastik lama tidak menghasilkan sampah atau asap beracun.



