Perapian Refraktori Bakar Listrik: Bahan Esensial untuk Produksi Baja Suhu Tinggi
Pendahuluan: Refraktori untuk Bakar Listrik (EAF)
Refraktori adalah bahan yang tahan suhu tinggi tanpa perubahan signifikan pada sifat kimia atau fisik. Bahan refraktori sangat penting untuk operasi bakar listrik (EAF) karena memungkinkan penampungan besi cair dalam rahang bakar tanpa merusak struktur bakar. EAF membutuhkan berbagai produk refraktori yang paling penting adalah produk refraktori yang langsung menyentuh besi cair.
Refraktori untuk perapian EAF bergantung pada desain EAF. Kondisi operasi juga berpengaruh besar pada kinerja refraktori. Kondisi operasi dalam EAF memerlukan refraktori yang secara kimia bersifat basa dan memiliki resistensi sangat baik terhadap suhu tinggi serta siklus termal. Desain EAF modern saat ini menawarkan lubang coran dasar eksentrik (EBT) dan bakar-bakar ini memerlukan refraktori khusus untuk perapiannya. Potongan lintang khas EAF yang menunjukkan berbagai zona bakar ada pada Gambar 1.
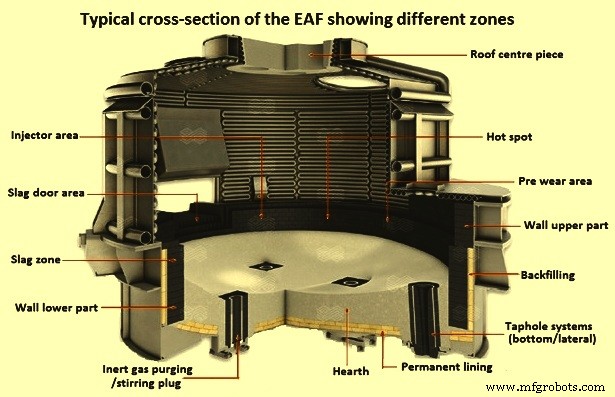
Fig 1 Potongan lintang khas EAF yang menunjukkan berbagai zona
Ada berbagai fitur desain EAF tetapi terutama dikelompokkan menjadi tiga area, yaitu (i) desain coran seperti coran sisi atau coran dasar, (ii) sumber daya seperti AC (arus bolak-balik) atau DC (arus searah), dan (iii) penggunaan oksigen tambahan (O2) untuk peningkatan laju leleh.
Desain Coran EAF
EAF coran sisi memiliki corong yang meleleh dari dinding sisi bakar untuk coran besi cair ke ladle. Corong dilapisi refraktori, dan lubang coran melalui dinding sisi bakar menghubungkan dalam bakar dengan corong. EAF coran sisi miring sekitar 45 derajat, dan oleh karena itu memerlukan lapisan dinding sisi refraktori yang lebih tinggi pada sisi coran bakar untuk menampung besi cair. EAF coran dasar memiliki lubang coran melalui bagian rahang dasar bakar dan memerlukan produk refraktori lubang coran khusus. Coran dasar juga memungkinkan ketinggian dinding sisi refraktori yang lebih rendah karena sudut miring coran yang lebih rendah sekitar 15 derajat hingga 20 derajat. Kedua jenis desain coran ini biasanya ditunjukkan pada Gambar 2.
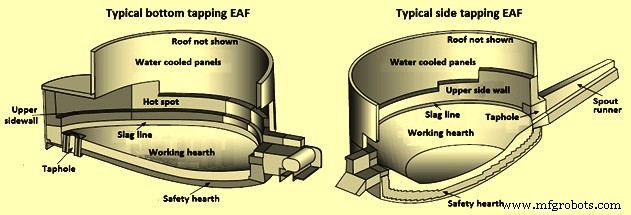
Fig 2 Dua jenis desain coran
Sumber daya AC membutuhkan tiga kolom elektroda dalam bakar untuk tiga fasa listrik. Elektroda ini telah meningkatkan flare arc selama operasi yang dapat mengenai dinding sisi refraktori yang menghasilkan hot spot. Hot spot harus ditangani oleh desain refraktori. EAF AC juga membutuhkan tiga lubang melalui atap refraktori dan bagian tengah atap refraktori di antara elektroda sering merupakan area yang membatasi kinerja bakar. EAF DC memiliki satu elektroda melalui atap dengan arc listrik yang melewati langsung ke kolam besi cair yang menyentuh elektroda anoda dasar untuk melengkapi rangkaian listrik. EAF DC memiliki flare arc yang lebih kecil ke dinding sisi refraktori dan oleh karena itu tidak ada hot spot. Desain atap lebih sederhana dengan kondisi operasi yang lebih mudah. Namun, rahang bakar harus menampung elektroda dasar, yang menyulitkan desain refraktori dasar bakar.
Penggunaan lancaran dan pembakar O2 tambahan untuk peningkatan laju leleh mempengaruhi desain dan kinerja refraktori. O2 yang diarahkan dari lancaran atau pembakar dapat diubah arah oleh bekas atau bahan muatan dan dapat mengenai lapisan refraktori. Ini menghasilkan panas berlebih lokal dan aus yang dipercepat pada refraktori. Kondisi oksidasi lokal juga dapat terjadi karena O2 dan ini dapat menghasilkan erosi yang cepat pada lapisan refraktori.
Mekanisme Aus Refraktori dalam EAF
Ada beberapa jenis mekanisme aus refraktori seperti yang dijelaskan di bawah ini yang dialami refraktori EAF selama pembuatan baja. Penting untuk memahami dengan baik mekanisme aus yang beroperasi di setiap zona untuk desain dan manajemen sistem refraktori EAF yang tepat.
Korosi – Ini adalah mekanisme aus yang paling penting dalam hal refraktori EAF. Korosi terjadi karena reaksi kimia oksida logam (FeO, SiO2, atau MnO) dalam esc dengan bahan refraktori. Magnesia (MgO) dari lapisan refraktori larut dalam esc cair, dengan tingkat jenuh berkisar dari 6 % hingga 14 %, tergantung pada kandungan FeO dan suhu kolam. Reaksi korosi kimia mengakibatkan aus lapisan dan produk reaksi menjadi bagian dari esc. Reaksi korosi dapat diminimalkan dengan menutralkan FeO dengan fluks dan mengontrol kandungan O2 dalam esc. Korosi juga dapat diminimalkan dengan menyaturni esc dengan MgO melalui cara eksternal (misalnya penambahan dolomit terbakar atau magnesit terbakar). Cara lain untuk mengontrol korosi adalah menggunakan batu bata refraktori yang mengandung karbon (C). C dalam refraktori mendeoksidasi esc korosif di antarmuka refraktori/esc sehingga mengurangi korosi lapisan.
Oxidasi – Dalam aus refraktori oleh oksidasi, C dari lapisan refraktori dioksidasi dengan bereaksi dengan O2 atau FeO dalam esc. Saat C dari lapisan refraktori bereaksi, kandungan C refraktori menurun dan refraktori kehilangan kekuatannya dan tercuci. Mekanisme oksidasi C juga terjadi pada wajah dingin bata jika ada lubang pada cangkang baja. O2 dari udara bereaksi dengan C bata, dan bagian belakang lapisan bata menjadi bubuk.
Erosi – Ini adalah mekanisme refraktori lain yang terjadi dalam EAF. Erosi adalah aus fisik refraktori karena besi cair dan esc cair bergerak di atas wajah lapisan refraktori dan secara fisik mengasah atau mengerosi lapisan. Erosi adalah mekanisme umum untuk aus refraktori di lubang coran, garis esc, lubang elektroda atap, dan saluran uap keluar.
Peleleh – Ini adalah salah satu mekanisme aus untuk refraktori dalam EAF. Arc listrik yang tidak terlindung menghasilkan suhu yang jauh di atas titik leleh banyak refraktori. Peleleh adalah perubahan fase sederhana refraktori dari padat ke cair, dan fase cair yang terbentuk kemudian tercuci. Peleleh dapat menjadi masalah serius dalam lapisan jika tidak terdeteksi tepat waktu dan tidak diperbaiki segera.
Hidrasi – Karena air digunakan secara luas dalam EAF modern, terjadi kebocoran air. Refraktori mudah rusak oleh air atau uap karena hidrasi kandungan MgO atau kapur dari produk refraktori. Hidrasi menghasilkan perluasan butir individual yang menyusun lapisan refraktori. Butir-butir ini tumbuh dan meledak, mengganggu lapisan.
Spalling – Aus refraktori karena spalling terjadi ketika refraktori terkena pemanasan cepat atau pendinginan cepat. Pemanasan cepat atau pendinginan cepat menyebabkan stres dalam lapisan dan ketika stres ini melebihi kekuatan inheren bahan refraktori, maka menghasilkan retakan. Ketika retakan ini bersinggungan, potongan refraktori jatuh dari lapisan. Mekanisme kerusakan refraktori ini sering diamati pada refraktori atap karena mereka terpapar pemanasan dan pendinginan siklus.
Zona EAF
Berdasarkan kondisi operasi yang ada dalam EAF, bakar dapat dibagi menjadi zona spesifik. Setiap zona ini memiliki persyaratan refraktori yang bervariasi. Zona-zona ini telah ditunjukkan pada Gambar 1 dan Gambar 2. Zona utama EAF adalah (i) rahang yang menyimpan besi cair serta muatan awal, (ii) garis esc yang merupakan area transisi antara rahang dan dinding sisi, (iii) dinding sisi atas yang terletak di atas garis esc dan di bawah panel pendingin air, (iv) lubang coran yang adalah pembukaan yang disediakan untuk coran besi cair, dan (v) atap yang memiliki bagian refraktori (kadang disebut delta), untuk memberikan pembukaan bagi elektroda untuk masuk ke bakar dan bagi gas buang bakar untuk keluar dari bakar.
EAF modern saat ini adalah bakar EBT dan mereka umumnya menggunakan magnesit (MgO) atau refraktori magnesit-karbon (Mag-C) di zona kontak besi cair. Refraktori khusus dengan resistensi shock termal yang baik umumnya digunakan pada atap/delta, lubang coran, dan corong atau saluran bakar. Deskripsi berikut memberikan rekomendasi refraktori umum untuk setiap zona EAF.
Rahang – Zona rahang EAF memegang besi cair pada suhu tinggi dan menahan dampak bahan muatan berat. Selain itu, rahang harus menahan korosi oleh esc cair saat bakar dicor. EAF khas menggunakan rahang refraktori dua komponen dengan sekitar 230 mm bata sebagai lapisan pengaman pada cangkang baja dasar (kadang disebut dasar bawah) dan 300 mm hingga 600 mm monolitik magnesit sebagai lapisan kerja. Beberapa EAF memiliki rahang semua bata, di mana lapisan awal sepenuhnya dari bata, dan bahan monolitik hanya digunakan untuk memperbaiki lubang pada rahang bata setelah beberapa periode operasi. Bata MgO yang diimpregnasi bahan hitam umumnya digunakan untuk lapisan pengaman. Bata yang digunakan untuk lapisan pengaman memiliki kandungan MgO dalam kisaran sekitar 90 % hingga 97 %. Bata ini memiliki kekuatan dan properti resistensi esc untuk menahan kolam cair dalam hal tidak mungkin besi cair atau esc cair menembus lapisan kerja. Lapisan pengaman berfungsi sebagai lapisan permanen dan tidak perlu diganti secara berkala.
Lapisan kerja monolitik juga memiliki kandungan MgO yang tinggi (60 % hingga 95 %) dan terdiri dari bahan granular kering. Pengaturan ukuran butir bahan rahang diformulasi sehingga dapat dikompresi dengan mudah menggunakan getaran selama pemasangan lapisan. Bahan rahang monolitik umumnya memiliki oksida kotoran, seperti FeO, untuk memfasilitasi sintering. Suhu tinggi dari panas awal menyebabkan sintering (pengikatan, densifikasi, dan penguatan) lapisan monolitik. Sintering menyebabkan lapisan menjadi cukup kuat dan tahan penetrasi. Lapisan rahang dirancang sehingga sekitar satu bagian atas ketiga dari ketebalan lapisan monolitik sepenuhnya disinter, sementara satu bagian tengah ketiga dari lapisan hanya sebagian disinter, dan satu bagian bawah ketiga bahan monolitik terhadap lapisan pengaman tidak disinter sama sekali. Efeksi lapisan ini memfasilitasi patching refraktori rahang ketika refraktori rahang rusak oleh penetrasi atau korosi. Area yang rusak dapat dibersihkan dengan menghapus magnesit yang menembus dan disinter dan diperbaiki dengan bahan monolitik baru, yang sinter selama panas berikutnya yang dibuat dalam bakar.
Desain dasar EAF modern sering mencakup elegan pengacau gas yang memerlukan bahan refraktori berpori atau tuyères melalui refraktori padat untuk menyampaikan gas pengacau ke besi cair. Gas pengacau ini dapat menyebabkan erosi refraktori rahang yang mengakibatkan kebutuhan pemeliharaan berkala pada refraktori rahang.
Garis Esc – Garis esc EAF adalah area transisi antara rahang dan dinding sisi. Area ini terkena suhu tinggi karena paparan arc listrik, oksidasi, dan impingement nyala dari injeksi O2 tambahan, dan yang paling penting terhadap serangan esc dari esc suhu tinggi yang mengandung FeO, SiO2, dan MnO. Pemilihan refraktori di garis esc harus dikoordinasikan dengan hati-hati dengan kimia esc yang diharapkan. Dalam kasus EAF yang menghasilkan baja C, terdapat pembuatan esc kaya kapur, FeO-SiO2 dengan rasio kapur: silica plus 2:1. Ini memerlukan refraktori basa. Di area garis esc EAF umumnya digunakan bata Mag-C atau bata magnesit yang diimpregnasi bahan hitam. Dalam EAF untuk produksi baja tahan karat, bata magnesit chrome fused grain yang lebih netral dapat digunakan.
Desain refraktori garis esc dalam EAF adalah kombinasi bata dan refraktori monolitik. Desain yang sangat umum untuk garis esc adalah bata Mag-C dengan ketebalan 300 mm hingga 450 mm dan dengan kandungan C 10 % hingga 20 %. Fase C pada bata terdiri dari grafit dan ikatan resin karbon. Bahan C ini memiliki resistensi yang sangat baik terhadap serangan esc serta resistensi yang sangat baik terhadap suhu tinggi. Namun, C rentan terhadap oksidasi dan untuk melindungi refraktori garis esc dari oksidasi serbuk logam seperti aluminium, silikon, atau magnesium ditambahkan. Serapi logam ini bereaksi dengan C untuk membentuk karbida yang memiliki resistensi oksidasi yang lebih tinggi. Karbida juga memperkuat batu bata refraktori. Kekuatan diperlukan untuk menahan tindakan erosi esc cair dan pencucian baja yang terjadi di zona garis esc bakar. Bata Mag-C di garis esc dilindungi secara tambahan oleh refraktori monolitik. Pemasangan awal refraktori monolitik biasanya mencakup semua atau sebagian bata garis esc. Namun, karena kondisi operasi yang sulit di zona ini, refraktori korosi. Perlindungan tambahan garis esc dilakukan dengan guniting menggunakan campuran guniting berbasis MgO untuk membangun lapisan pelindung pada garis esc. Aktivitas pembentukan ulang refraktori garis esc perlu dilakukan secara tergantung pada keparahan kondisi operasi.
Dinding Sisi Atas – Dinding sisi atas EAF dilapisi dengan bata Mag-C yang mirip dengan bata garis esc. Dinding sisi atas terkena flare arc (suhu sangat tinggi) dan impingement oleh beka berat selama proses pengisian bakar. Saat coran bakar, ketika bakar miring, besi cair dan esc cair dalam kontak dengan dinding sisi atas pada sisi coran bakar. Juga, bata dinding sisi atas harus menahan korosi oleh esc dan impingement nyala dari lancar O2 dan pembakar oxy-fuel. Bata Mag-C dengan kandungan C 5 % hingga 20 % sesuai untuk lapisan dinding sisi atas. Berbagai kualitas dan kemurnian magnesit, grafit, dan serbuk logam digunakan. Dalam EAF AC, yang memiliki hot spot di dinding sisi atas, bata kualitas lebih tinggi diperlukan. Bata kualitas lebih tinggi ini harus berdasarkan butir magnesia fused dibandingkan butir magnesia sinter yang digunakan untuk bata kualitas standar. Bata magnesia fused memiliki resistensi suhu tinggi yang ditingkatkan tetapi harganya jauh lebih mahal.
Refraktori Lubang Coran – Refraktori lubang coran diperlukan baik untuk EAF coran sisi maupun EAF coran dasar. Kondisi operasi di kedua jenis bakar ini serupa yang terdiri dari aliran kecepatan tinggi besi cair dan dalam sebentar esc cair melalui lubang coran dengan diameter 125 mm hingga 200 mm. Aliran kecepatan tinggi mengerosi refraktori lubang coran. Dalam bakar coran sisi, refraktori lubang coran memiliki banyak desain alternatif. Alternatif dengan desain paling sederhana terdiri dari membiarkan pembukaan di dinding sisi saat memasang lapisan awal dan ketika pekerjaan bata selesai, sleeve lubang coran refraktori atau pipa baja ditempatkan di pembukaan lubang coran. Kemudian campuran guniting berbasis MgO digunakan untuk mengisi ruang di antara sleeve atau pipa dan pekerjaan bata yang berdekatan. Alternatif kedua terdiri dari menggunakan rangkaian lubang coran besar dengan lubang coran pre-formed. Rangkaian ini ditempatkan di EAF sebelum pekerjaan bata dinding sisi diletakkan. Setelah rangkaian lubang coran ditempatkan dengan benar, pekerjaan bata yang berdekatan selesai, menciptakan pas ketat di antara rangkaian lubang coran dan pekerjaan bata dinding sisi.
Refraktori lubang coran perlu berkualitas tinggi. Jika lubang coran dibuat dengan campuran guniting yang dicat di sekitar mandrel pipa baja, campuran guniting harus berkualitas tertinggi. Campuran guniting harus memiliki kekuatan dan resistensi erosi maksimum untuk meminimalkan tindakan erosi dari aliran besi cair. Dalam kasus rangkaian lubang coran di mana sleeve refraktori digunakan, sleeve juga harus dari bata MgO berkualitas tinggi dengan C dan serbuk logam. Penambahan logam pada rangkaian bata lubang coran Mag-C menyediakan kekuatan tambahan dan resistensi oksidasi pada bata dalam aplikasi kritis ini.
Bakar coran sisi memiliki corong yang meleleh dari lubang coran untuk memungkinkan besi cair mengalir ke ladle. Corong adalah bentuk runner monolitik pre-cast yang ditempatkan di cangkang baja runner selama proses pemasangan lapisan. Bentuk runner pre-cast terbuat dari castable berbasis MgO jika praktik operasi bakar menghasilkan esc masuk ke lubang coran dan runner bakar. Resistensi esc dari MgO diperlukan untuk melawan serangan esc. Di sisi lain, jika praktik operasi EAF membatasi pengenalan esc ke lubang coran dan runner, maka castable alumina tinggi dengan kekuatan tinggi digunakan untuk runner pre-cast. Runner alumina tinggi umumnya memiliki umur lebih lama karena resistensi shock termal yang ditingkatkan dan kekuatan yang lebih tinggi dibandingkan runner magnesit pre-cast.
EAF coran dasar memerlukan sleeve lubang coran yang dirancang khusus dan blok akhir untuk desain lubang coran. Sleeve lubang coran duduk dalam rahang dalam rangkaian penempatan lubang coran. Rangkaian dapat terdiri dari bentuk bata atau bentuk pre-cast yang menghasilkan lubang dengan diameter sekitar 450 mm melalui refraktori rahang bakar. Sleeve lubang coran berpusat dalam rangkaian penempatan lubang coran dan castable basa atau campuran ramming dipadatkan di pembukaan lingkaran di antara sleeve dan blok penempatan. Sleeve lubang coran adalah blok Mag-C yang terbuat dari butir magnesia murni atau magnesia fused dengan kandungan C 10 % hingga 15 %. Serbuk logam digunakan sebagai agen penguat untuk memaksimalkan resistensi erosi dan oksidasi. Bawah lubang coran meluas di luar cangkang bakar menggunakan bentuk yang disebut blok akhir. Blok akhir adalah bata Mag-C yang serupa yang dipegang oleh corong blok akhir yang terlekat pada EAF. Blok akhir terpapar lingkungan luar dan diharapkan memiliki resistensi oksidasi yang sangat baik serta resistensi erosi yang tinggi untuk menahan tindakan erosi dari aliran lubang coran. Blok akhir sering menjadi faktor pembatas untuk kinerja lubang coran. Seiring dengan erosi refraktori, aliran coran mulai flare, meningkatkan reoksidasi besi cair. Ini sangat penting untuk melakukan perbaikan panas untuk mengganti blok akhir dan sleeve lubang coran.
Atap dan Delta – Refraktori atap EAF untuk bakar AC dan DC umumnya adalah bentuk pre-cast alumina tinggi (70 % Al2O3 hingga 90 % Al2O3) dengan kekuatan tinggi. Karena atap angkat dan berayun dari badan bakar selama proses pengisian, refraktori di atap terpapar shock termal yang luas. Perluasan termal yang lebih kecil dari castable alumina tinggi dibandingkan castable basa menawarkan keuntungan dalam menahan shock termal. Lebih lanjut, castable alumina tinggi memiliki kekuatan yang lebih tinggi daripada castable basa. Oleh karena itu, atap alumina tinggi lebih mampu menahan stres yang berkembang saat atap diangkat dan dipindahkan selama operasi bakar. Refraktori atap EAF umumnya tahan lebih lama.
Atap juga memungkinkan gas buang bakar untuk keluar dari bakar melalui saluran. Sementara keluar segera dari bakar umumnya pendingin air, ada zona yang dilapisi refraktori dalam sistem saluran. Refraktori di saluran gas buang harus mampu menahan carryover esc dan abrasi esc dari gas buang yang kena partikel yang bergerak pada kecepatan tinggi. Refraktori di saluran adalah bata alumina (50 % Al2O3 hingga 70 % Al2O3) atau campuran guniting batu api/alumina (40 % Al2O3 hingga 60 % Al2O3). Keduanya memiliki kombinasi yang dibutuhkan dari resistensi shock termal dan resistensi esc untuk menahan kondisi operasi.
Refraktori untuk EAF DC
Bakar listrik DC memiliki persyaratan refraktori khusus karena fakta bahwa elektroda return biasanya dipasang di dasar bakar (beberapa bakar DC menggunakan alternatif dengan dua elektroda grafit). Dalam kasus konduktif dasar, lapisan refraktori di tengah dasar bakar bertindak sebagai anoda. Piring tembaga biasanya terhubung di bawah refraktori konduktif dan bus bar tembaga return terhubung ke piring. Dalam kasus ini persyaratan khusus untuk refraktori adalah resistensi listrik rendah (ideally kurang dari 0,5 mili-ohm per meter), konduktivitas termal rendah, dan resistensi aus tinggi.
Dalam kasus EAF DC, desain refraktori rahang harus mencakup elektroda dasar. Kondisi operasi untuk refraktori elektroda dasar adalah keras. Suhu lokal tinggi dan turbulensi intens adalah umum di permukaan elektroda dasar. Kondisi ini memerlukan refraktori dengan stabilitas suhu tinggi dan kekuatan. Untuk EAF DC menggunakan elektroda dasar pin atau fin, refraktori monolitik magnesit vibratable kering yang mengandung 5 % hingga 10 % C dapat digunakan. Namun, lebih disukai jika refraktori monolitik lebih tahan suhu dan dengan kandungan MgO yang lebih tinggi. Bahan monolitik dapat dipasang panas atau dingin. Di bawah lapisan kerja, tiga lapis bata Mag-C dipasang. Kandungan C sisa bata berkisar dari 10 % hingga 14 %.
Konfigurasi elektroda return billet menggunakan satu hingga empat billet baja besar (sekitar 250 mm diameter) tergantung pada ukuran bakar. Billet ditanam dalam refraktori dasar. Billet dikelilingi oleh batu bata refraktori basa. Untuk sisa rahang, campuran ramming magnesit khusus digunakan. Campuran ramming magnesit digunakan untuk mempertahankan area batu bata di sekitar elektroda.
Tipe pin elektroda return menggunakan beberapa pin logam dengan diameter 250 mm hingga 500 mm untuk menyediakan jalur return untuk aliran listrik. Pin ini benar-benar menembus refraktori hingga dasar bakar tempat mereka terlekat pada piring logam. Campuran ramming magnesit kering digunakan untuk seluruh lapisan rahang. Campuran ini di-ram antara pin logam. Secara alternatif, bata Mag-C dapat digunakan di area sekitar anoda. Ini membantu meningkatkan umur dasar bakar tetapi lebih mahal.
Elektroda return fin baja menggunakan fin baja yang diatur dalam cincin di dasar bakar untuk membentuk beberapa sektor. Setiap sektor terdiri dari piring tanah horizontal dan beberapa fin baja yang dilas yang meluas ke atas melalui refraktori. Campuran ramming magnesit kering digunakan di antara fin. Rahang juga dilapisi dengan bahan ini.
Ada desain lain yang menggunakan refraktori konduktif, baik bata atau monolitik, yang merupakan kombinasi C dan magnesit, untuk membawa arus listrik dari kolam ke koneksi listrik tembaga di dasar bakar. Refraktori konduktif terdiri dari campuran rumit dari magnesit murni tinggi, grafit, dan serbuk logam untuk mencapai kombinasi yang dibutuhkan dari refrattori suhu tinggi dan konduktivitas listrik untuk menahan besi cair serta untuk menghantarkan arus listrik.
Poin penting yang dipertimbangkan selama pemasangan refraktori dalam EAF DC adalah pola zonasi, kontur rahang, lokasi garis esc, kapasitas baja bakar, lokasi lubang coran, ukuran dan sudut lubang coran, orientasi atap/delta, alokasi perluasan, lokasi port pembakar, konstruksi pintu esc, elegan pengacau dasar, dan elektroda dasar bakar DC.
Prosedur Pemasangan Lapisan Baru dalam EAF
Prosedur tipis untuk pemasangan lapisan baru lengkap EAF dijelaskan di bawah ini.
Bakar dibawa ke posisi rata dan cangkang dibersihkan dari semua puing sebelum memulai pemasangan lapisan bakar. Ini membantu menentukan pusat tepat bakar dan membuat tanda di tengah bawah cangkang. Konstruksi yang disukai adalah bata magnesit persegi panjang diletakkan rata menggunakan bahan granular basa sebagai pengisi untuk memberikan permukaan rata terhadap cangkang baja yang bulat. Setelah menemukan blok penempatan lubang coran EBT, elegan pengacau dasar mana pun, dan mengizinkan elektroda dasar bakar untuk EAF DC, kursus pertama bata sub-rahang diletakkan kering, padat dan rata, dan mortir magnesit kering diapung ke dalam sendi bata. Bahan pengisi tambahan ditempatkan di sekitar perimeter kursus pertama dan diratakan. Kursus kedua diletakkan pada sudut 45 derajat terhadap kursus pertama dan lagi mortir magnesit kering diapung ke dalam sendi. Proses ini diulang untuk tiga atau empat kursus rata. (Ada desain lapisan pengaman alternatif, kurang disukai, yang meletakkan dua hingga empat kursus rata yang mengikuti kontur lengkung cangkang baja. Ini dapat digunakan dalam EAF di mana cangkang memiliki radius bola kecil dan memberikan ketebalan yang lebih seragam dalam bahan rahang monolitik).
Pada elevasi yang tepat, bata bentuk kunci digunakan untuk memulai kursus stadium pertama. Lebih disukai untuk memulai dengan cincin terbesar 25 mm dari cangkang dan bekerja menuju pusat. Untuk menutup cincin, bata kunci dipotong dengan gergaji bata ke dimensi tepat yang diperlukan untuk menutup cincin. Jika bentuk potongan kurang dari separuh bata, dua bentuk potongan harus digunakan. Ruang di akhir kursus hingga cangkang diisi dengan bahan granular magnesit. Cincin stadium berikut dipasang dengan cara yang sama. Kontur rahang stadium yang ditunjukkan pada gambar refraktori bakar harus diikuti dengan hati-hati untuk menyisakan ruang yang cukup untuk menambahkan bahan rahang monolitik pada ketebalan yang sesuai.
Untuk bakar EBT, bahkan lebih penting untuk mengikuti gambar dasar refraktori dengan tepat. Ada cincin parsial bata dengan radius yang berbeda yang meleleh ke dalam bagian hidung bakar yang harus dipertahankan rata. Salah satu cara untuk memfasilitasi ini adalah dengan membuat lubang di kursus rata atas bata dasar di pusat tepat bakar dan kemudian menggunakan tongkat sapu dengan paku di atasnya yang meleleh dari bata pusat ini sebagai mandrel untuk menggambar lingkaran dan busur untuk cincin stadium dan cincin parsial yang meleleh ke dalam hidung.
Jika bahan rahang monolitik tidak digunakan, kursus akhir atau dua kursus terakhir dalam rahang semua bata diletakkan dalam konstruksi rowlock (di sisi) atau soldier (di ujung). Konstruksi rowlock atau soldier memberikan kontak bata-ke-bata yang jauh lebih besar dan meminimalkan heaving rahang dalam pelayanan. Lagi, semua kursus di rahang dan stadium diletakkan kering dan diapung dengan mortir magnesit untuk mengisi sendi.
Setelah cincin stadium selesai, bata garis esc dipasang kursus demi kursus menggunakan konsep keying up yang sama yang digunakan untuk cincin stadium. Garis esc juga harus dipasang lebih dari 25 mm dari cangkang baja untuk mengizinkan perluasan termal tanpa spalling atau heaving bata. Cincin bata atau cincin parsial harus dilanjutkan ke atas ke dinding sisi dan hot spot sampai panel pendingin air atau atas bakar tercapai.
Pintu jamb adalah area desain yang krusial untuk lapisan refraktori. Beberapa desain cukup menggunakan bentuk kunci reguler dalam kursus terinterlock sebagai pintu jamb mereka, dan desain ini cukup sukses. Desain lain menggunakan bentuk pintu jamb khusus yang memiliki area permukaan yang lebih besar untuk interlock yang lebih baik di antara kursus dan sudut yang lebih tajam yang membuka pembukaan pintu dan menghilangkan atau mengurangi kerusakan refraktori saat esc off. Desain pintu jamb lain melibatkan rangkaian bata atau bentuk pre-cast yang di-las atau dibolbrakkan ke cangkang baja. Ini umumnya dipasang pertama dan bata garis esc dan dinding sisi diletakkan langsung terhadap rangkaian ini, dengan cincin dinding sisi key up setengah jalan di antara pintu dan lubang coran.
Bakar tilting konvensional umumnya menggunakan bentuk modul lubang coran yang diatur dengan crane pada elevasi yang tepat sebelum pemasangan bata garis esc dan dinding sisi. Salah satu alternatif adalah membiarkan pembukaan di cincin dinding sisi lalu meram atau gunite di sekitar pipa baja yang membentuk lubang coran. Pipa ini kemudian dilelehkan pada panas pertama. Bentuk lubang coran refraktori juga dapat digunakan dengan cara yang sama dengan bahan monolitik yang memegangnya pada elevasi dan sudut yang tepat.
Atap atau bagian delta dalam atas pendingin air umumnya dipasang di area relining refraktori, dan atap selesai menunggu bakar untuk dibangun kembali. Dengan atap pendingin air dan delta pre-cast, castable refraktori sering ditempatkan di sekitar perimeter bentuk pre-cast untuk mengunci ke tempat terhadap atap pendingin air. Untuk atap refraktori bata, sebuah cetakan atap diperlukan (umumnya beton) yang menciptakan bentuk dome yang sesuai untuk kontur dalam atap. Mandrel(s) diatur untuk elektroda. Bentuk atap bakar listrik triple tapered diletakkan dalam cincin konsentrik terhadap cincin atap untuk dua bagian luar atap. Sering kali cincin parsial bata diletakkan dalam pola caj di antara elektroda. Bata cincin elektroda mengelilingi setiap mandrel dan dipegang dengan pita baja. Castable refraktori dicetak atau di-ram ke dalam ruang di antara cincin luar dan bata cincin elektroda.
Sebagian besar desain EAF menggunakan bahan rahang monolitik. Bahan ini memiliki kandungan magnesit tinggi dan merupakan produk sinter mandiri yang bersifat granular. Setelah memasang blok penempatan lubang coran EBT, elegan pengacau dasar, dan bentuk elektroda dasar untuk EAF DC, pemasangan rahang monolitik dimulai. Bahan rahang siap pakai dalam kantong bulk besar. Crane memegang kantong bulk di posisi di atas sub-rahang bata (lapis pengaman) sementara kantong dibelah dan bahan diambatkan ke tempat. Setelah dua atau tiga kantong bulk di dalam bakar, beberapa pekerja menggunakan sekop atau garpu pitch menyebarkan bahan granular berulang kali untuk menghilangkan udara dan densifikasi rahang refraktori. Seiring bahan menjadi padat, pekerja lebih lanjut mengompakkan dengan getaran mekanis atau dengan berjalan di atas rahang untuk mencapai kontur yang tepat. Kantong tambahan bahan rahang ditambahkan dan di-de-air serta densified hingga kontur akhir tercapai (biasa diukur dengan rantai atau cetakan). Rahang baru sinter di tempat selama panas awal.
Jadwal Pemanasan
Pada lapisan EAF baru dengan rahang monolitik sepenuhnya baru, plat baja atau beka ringan biasanya diturunkan oleh magnet ke dasar bakar untuk memberikan perlindungan untuk bahan rahang yang belum sinter. Setelah beka pelindung ini ditempatkan, ember pertama dimuat dan arc dipecahkan, menggunakan arc panjang untuk menghindari bor ke dalam dasar monolitik baru. Dasar biasanya sinter setelah panas pertama, meskipun penting untuk memeriksa dasar dan bank untuk lubang atau erosi karena bahan yang belum sinter meninggalkan void dalam lapisan. Karena lapisan EAF baru memiliki sangat sedikit kelembaban, tidak ada persiapan khusus yang diperlukan selama pemanasan awal, selain menggunakan arc panjang untuk menghindari erosi dasar sebelum sinter.
Praktik Perawatan Lapisan
Lapisan EAF dirawat dengan guniting, fettling, dan patching dengan bata.
Perawatan Guniting – Perawatan guniting terdiri dari mencampur air dengan campuran guniting berbasis magnesit dan menyemprotkan campuran ini ke lapisan refraktori. Guniting digunakan untuk memelihara hot spot, erosi garis esc, lubang coran, area dada pintu, atau bagian lain dari lapisan yang mengalami aus refraktori selektif. Bahan guniting biasanya adalah tindakan sementara dan perlu di-guniting kembali di tempat yang sama dalam beberapa panas berikutnya. Perawatan guniting, sementara sementara, menawarkan umur seimbang dengan meratakan pola aus yang sangat selektif dalam lapisan EAF. Itu berarti, aus refraktori dalam bakar AC biasanya lebih besar di dinding sisi terdekat dengan elektroda tiang dan guniting area ini memaksimalkan kinerja lapisan secara keseluruhan. Sebagian besar perawatan guniting refraktori dilakukan dengan gun tekanan. Gun mengirimkan bahan kering secara pneumatik ke nozzle pencampuran air, dan tekanan udara menyemprotkan campuran guniting basah ke permukaan lapisan. Keterampilan operator nozzle adalah faktor dalam kualitas patch yang di-guniting. Guniting dapat diotomatisasi dengan menggunakan alat guniting throw centre mekanis yang memanaskan bahan guniting dalam pola lingkaran sementara ditangguhkan dari crane. Guniting mekanis ini lebih cepat dan lebih mudah, tetapi sering membuang bahan dengan menempatkannya di tempat yang tidak diperlukan.
Campuran guniting dasar berkisar dari 40 % MgO hingga 95 % MgO dalam kualitas. Operasi suhu tinggi dan EAF daya tinggi umumnya menggunakan campuran guniting dengan kandungan MgO yang lebih tinggi, sementara operasi suhu sedang menggunakan campuran guniting dengan kandungan MgO yang lebih rendah.
Perawatan Fettling – Perawatan fettling adalah teknik yang digunakan untuk menutup lubang di dasar monolitik. Versi sinter cepat dari bahan rahang granular, atau produk asli, digunakan untuk fettling. Bahan kering diambatkan atau diturunkan oleh crane di mana pun ada lubang di dasar monolitik, atau chute mekanis yang ditangguhkan oleh crane mengirimkan bahan ke banki miring rahang. Kadang-kadang magnet digunakan untuk meratakan bahan patch ini, yang kemudian sinter di tempat selama panas berikutnya.
Patching Bata – Setelah beberapa minggu operasi, perawatan guniting menjadi kurang efisien dalam memelihara lapisan refraktori. Dalam kasus tersebut, bakar didinginkan untuk menggali di mana pun dari 30 % hingga 80 % dinding sisi dan hot spot. Puing kemudian dikeluarkan dari bakar dan bata baru di semua area hot spot dan dinding sisi dipasang di area ini. Sering kali kualitas dan ketebalan refraktori yang sama dipasang kembali seperti yang digunakan dalam lapisan awal. Secara alternatif, lapisan kualitas lebih rendah atau lebih tipis dipasang selama patch ini karena sedikit kurang umur lapisan yang diperlukan daripada yang diantisipasi dari patch yang dibuat sesuai dengan lapisan baru lengkap. Patch bata diselesaikan dengan guniting campuran guniting MgO ke dalam semua ruang dan retakan dalam pekerjaan bata yang di-patch.
Biasanya selama patch bata, lubang coran sepenuhnya diganti atau diperbaiki dengan campuran ramming atau bahan guniting, jika tidak diganti dengan pekerjaan bata. Dalam banyak praktik operasi EAF, jadwal patch bata teratur diikuti. Jadwal ini dapat mencakup satu atau dua patch menengah untuk setiap pekerjaan dinding sisi lengkap. Keputusan pemeliharaan dan patch ini biasanya ditentukan oleh keparahan kondisi operasi.
Perawatan Refraktori Lainnya – Setiap EAF memiliki fitur atau kondisi unik yang memerlukan perawatan refraktori spesifik. Bagian delta atap harus diganti pada kegagalan atau pada jadwal teratur. Lubang coran harus diganti atau diperbaiki ketika waktu coran terlalu singkat atau carryover esc dimulai. Lubang coran EAF konvensional biasanya diganti dengan campuran guniting MgO yang disemprot di sekitar pipa baja, sementara lubang coran EBT ditumbuk dan rangkaian baru atau tabung satu potongan dimasukkan oleh crane dari atas. Elegan pengacau dasar dan elektroda dasar masing-masing memerlukan prosedur perawatan khusus yang bervariasi dengan desain.



