Karbonisasi Batubara: Produksi Koks dan Pengelolaan Produk Sampingan
Karbonisasi Batubara untuk Produksi Koks
Karbonisasi batubara adalah proses pemanasan batubara sehingga komponen volail (cair dan gas) dikeluarkan, meninggalkan sisa padat yang disebut koks. Proses ini dilakukan dengan memanaskan batubara pada suhu tinggi, baik tanpa oksigen (O2) maupun dengan jumlah oksigen yang dikontrol. Produk samping berupa gas, dikenal sebagai gas oven koks (COG), bersama dengan amoniak (NH3), air, dan senyawa sulfur juga dikeluarkan secara termal dari batubara. Koks yang tersisa setelah distilasi ini sebagian besar terdiri dari karbon (C) dalam berbagai bentuk kristalografi, tetapi juga mengandung sisa termal dari berbagai mineral yang ada dalam batubara asli. Sisa mineral ini, biasanya disebut abu koks, tidak terbakar dan tersisa sebagai sisa setelah koks dibakar.
Hingga waktu dekat, karbonisasi batubara dianggap sebagai 'distilasi destruktif', namun seiring dengan pentingnya produk karbonisasi, istilah ini semakin jarang digunakan. Saat ini, karbonisasi batubara dianggap sebagai proses fisiko-kimia yang bergantung pada laju koksi, parameter operasi, properti campuran batubara, dan transfer energi termal. Laju pemanasan mempengaruhi kekuatan dan properti retakan koks. Untuk mencapai kualitas homogen, pemanasan kue batubara dalam oven koks harus seragam di seluruh panjang dan tinggi oven. Selain itu, laju migrasi lapisan plastik mempengaruhi tingkat stres termal dalam massa yang re-solidifikasi dan oleh karena itu, tingkat retakan.
Proses karbonisasi batubara dimulai pada awal abad ke-18 dengan karbonisasi batubara koksi berkualitas baik dalam tumpukan di tanah, yang kemudian mengarah pada pengembangan oven serangga lebah dengan berbagai bentuk dan ukuran untuk memenuhi permintaan koks keras yang semakin tinggi yang diperlukan untuk peleburan besi.
Karbonisasi batubara dapat dilakukan dalam tiga rentang suhu berikut:
- Karbonisasi suhu rendah biasanya dilakukan dalam rentang suhu 500 derajat C hingga 700 derajat C. Dalam jenis karbonisasi ini, hasil produk cair lebih tinggi dan ada hasil produk gas yang lebih rendah. Koks yang dihasilkan memiliki bahan volail (VM) yang lebih tinggi dan mudah terbakar.
- Karbonisasi suhu menengah dilakukan pada rentang suhu sekitar 800 derajat C. Karbonisasi ini menghasilkan koks lunak tanpa asap. Produk samping yang dihasilkan memiliki karakteristik yang serupa dengan karbonisasi suhu tinggi. Karbonisasi suhu menengah jarang dilakukan saat ini.
- Karbonisasi suhu tinggi dilakukan pada suhu di atas 900 derajat C. Karbonisasi ini menghasilkan hasil produk gas yang lebih tinggi dan hasil produk cair yang lebih rendah. Karbonisasi ini menghasilkan koks keras dari batubara koksi.
Karbonisasi Suhu Rendah
Karbonisasi suhu rendah awalnya dikembangkan untuk menyediakan gas kota untuk pencahayaan rumah tangga dan jalan, serta untuk produksi bahan bakar tanpa asap untuk pemanasan domestik dan industri. Produk samping dekat yang dihasilkan sangat penting secara ekonomi dan seringkali merupakan bahan baku esensial untuk industri kimia atau difinisikan menjadi bensin, minyak pemanas, dan pelumas. Batubara yang disukai untuk karbonisasi suhu rendah biasanya adalah batubara lignit, subbituminous, atau batubara bituminous yang sangat mudah menguap, yang ketika pirolisis dalam rentang suhu 500 derajat C hingga 700 derajat C, menghasilkan arang pori dengan reaktivitas yang biasanya tidak jauh lebih rendah dari batubara induknya. Arang reaktif ini (i) mudah nyala dan digunakan sebagai bahan bakar tanpa asap atau sebagai bahan baku untuk proses gasifikasi, (ii) dicampur dengan batubara untuk membuat masukan oven koks, atau (iii) digunakan sebagai bahan bakar pembangkit listrik.
Dekat yang dihasilkan selama karbonisasi suhu rendah sangat berbeda dari yang dihasilkan dari karbonisasi suhu tinggi. Karbonisasi suhu tinggi cenderung menghasilkan terutama senyawa aromatik, sedangkan yang dihasilkan selama karbonisasi suhu rendah terutama senyawa alifatis, sehingga aplikasi penggunaan akhir yang berbeda untuk produk samping dekat. Hasil gas dan komposisinya juga berbeda selama karbonisasi suhu rendah, dengan hasil gas sekitar 25 % dari yang dihasilkan selama karbonisasi suhu tinggi, tetapi gas tersebut mengandung lebih banyak metana (CH4) dan lebih sedikit hidrogen (H2), sehingga memberikan nilai pemanasan yang lebih tinggi.
Aplikasi utama karbonisasi suhu rendah adalah untuk membuat bahan bakar tanpa asap untuk digunakan di rumah dan boiler industri kecil di daerah yang memiliki kepadatan penduduk tinggi dan bergantung pada batubara sebagai bahan bakar, terutama batubara yang memiliki konten VM yang tinggi.
Karbonisasi Suhu Tinggi
Tujuan utama karbonisasi suhu tinggi adalah produksi koks metalurgi untuk digunakan di tanur timur (BF) dan pabrik cetak. Beberapa koks digunakan untuk produksi karbida kalsium (CaC2) dan karbon elektrode. Lebih dari 90 % koks yang dihasilkan digunakan di BFs untuk melebur bijih besi untuk produksi logam panas.
Ada tiga jenis proses untuk karbonisasi suhu tinggi batubara. Ini adalah (i) oven serangga lebah, (ii) oven koks pemulihan produk samping, dan (iii) oven koks non-pemulihan/ pemulihan panas.
Oven serangga lebah adalah struktur bundar batu bata sederhana tempat batubara dapat diisi melalui pembukaan di atas dan kemudian dirapikan melalui pintu samping untuk membentuk di atas tempat tidur dengan tebal sekitar 600 mm hingga 900 mm. Panas disediakan dengan membakar VM yang dilepaskan dari batubara, dan karbonisasi berprogres dari atas ke bawah melalui muatan. Sekitar 5 ton hingga 6 ton batubara dapat diisi, dan diperlukan waktu 48 jam hingga 72 jam untuk karbonisasi. Beberapa oven serangga lebah masih beroperasi karena perbaikan sistem dan penambahan boiler panas limbah untuk memulihkan panas dari produk pembakaran.
Oven koks pemulihan produk samping pertama yang menghasilkan koks BF atau koks pabrik cetak yang memuaskan sebagai produk utama, dan dekat, amoniak, dan kemudian benzen sebagai produk samping, dibangun sekitar tahun 1856. Modifikasi pada desain telah berlanjut tetapi desain dasar oven ini, esensialmente oven koks modern, selesai pada tahun 1940-an. Oven koks tipe slot horizontal (pemulihan produk samping), di mana suhu yang lebih tinggi dapat tercapai dan kontrol yang lebih baik atas kualitas koks dapat dijalankan, telah menggantikan desain lain dan digunakan untuk koksi batubara bituminous.
Oven koks produk samping modern terdiri dari kamber panjang 15 meter (m) hingga 20 m, tinggi 6 m hingga sekitar 9 m, lebar 500 mm hingga 600 mm dan memiliki tebal dinding sekitar 100 mm. Sejumlah kamber ini (dari 20 hingga 100) bergantian dengan sel serupa yang menempatkan saluran pemanas membentuk baterai. Batubara, dihancurkan hingga 80 % minus 3 mm dengan ukuran atas 15 mm, dimuat di atas oven menggunakan mobil pemuatan pada rel dan dirapikan oleh bar yang dapat ditarik kembali.
Operasi setiap oven bersiklus, tetapi baterai berisi jumlah oven yang cukup besar untuk menghasilkan aliran gas oven koks mentah yang esensial kontinu. Oven individu diisi dan dikosongi pada interval waktu yang sama selama siklus koksi. Koks berlangsung selama 15 jam hingga 18 jam untuk menghasilkan koks BF. Selama periode ini, VM batubara distilasi keluar sebagai COG. Waktu koksi ditentukan oleh campuran batubara, kandungan kelembaban, laju pemanasan bawah, dan properti koks yang diinginkan. Ketika permintaan koks rendah, waktu koksi dapat ditambah hingga 24 jam. Suhu koksi umumnya berkisar dari 900 derajat C hingga 1100 derajat C dan dipertahankan di sisi atas rentang untuk menghasilkan koks BF. Udara dicegah bocor masuk ke oven dengan mempertahankan tekanan balik positif di saluran pengumpul. Oven dipertahankan di bawah tekanan positif dengan mempertahankan tekanan hidrolik utama tinggi sekitar 10 mm kolom air dalam baterai. Gas dan hidrokarbon yang berevolusi selama distilasi termal dieliminasi melalui sistem keluaran dan dikirim ke pabrik produk samping untuk pemulihan.
Kokselesai ketika suhu tengah di oven sekitar 950 derajat C -1000 derajat C. Pada titik ini oven diisolasi dari saluran hidrolik dan setelah pengaturan gas sisa yang tepat, pintu dibuka untuk penggerakan koks. Pada akhir periode koksi massa koks memiliki penyerakan volume yang tinggi yang mengakibatkan pemisahan massa dari dinding memastikan penggerakan yang mudah. Koks terjadi dalam oven yang tertutup sepenuhnya, dan ketika karbonisasi selesai pintu oven dibuka dan ram di satu sisi mendorong koks merah ke dalam mobil pendinginan.
Gas produk samping dan uap dekat yang keluar dari oven koks melalui proses pemisahan untuk menghapus dekat dari gas. Gas kemudian diperlakukan untuk memulihkan NH3, sebagai sulfat amonium, sementara dekat difraksi oleh distilasi menjadi tiga potongan minyak, yang ditetapkan sebagai minyak ringan, menengah (atau asam dekat), atau minyak berat. Gas, terutama campuran H2 dan CH4, memiliki nilai kalori yang baik dan digunakan sebagai bahan bakar.
Dalam kasus oven koks non-pemulihan/pemulihan panas, energi panas gas buang dipulihkan dalam bentuk uap. Dalam proses pembuatan koks di oven non-pemulihan, volatik yang berevolusi selama karbonisasi batubara tidak dipulihkan sebagai produk samping tetapi dibakar dalam oven itu sendiri dengan jumlah udara yang dikontrol dan panas dari volatik gas yang berevolusi digunakan untuk koksi massa batubara menjadi koks dan oleh karena itu tidak ada pemanasan eksternal yang diperlukan. Tingkat panas yang lebih tinggi penting digunakan untuk memecah hidrokarbon yang secara potensial mencemari menjadi senyawa terbakar yang merupakan konstituen dan membakarnya sehingga menghindari pencemaran yang berbahaya yang secara potensial. Panas akibat pembakaran hanya sebagian digunakan selama proses dan sisa panas dalam gas buang limbah dipulihkan untuk generasi energi.
Oven non-pemulihan umumnya dengan desain horizontal dan beroperasi di bawah tekanan negatif tidak seperti oven produk samping yang beroperasi di bawah tekanan positif. Udara pembakaran primer, diperkenalkan melalui port di pintu oven, sebagian membakar langsung volatik (termasuk dekat dan benzen) di ruang oven di atas batubara. Ini menghasilkan panas yang diperlukan untuk proses. Campuran gas kasar dan gas buang diarahkan melalui saluran vertikal di dinding samping ke sistem saluran pemanas di bawah lantai oven. Udara sekunder diperkenalkan ke saluran pemanas lantai, yang berjalan dengan cara serpentine di bawah tempat tidur batubara dan menyelesaikan pembakaran gas. Desain saluran dan kontrol aliran udara memungkinkan laju koksi di atas dan bawah tempat tidur batubara untuk disamakan. Karena suhu yang dihasilkan, semua hidrokarbon dan produk samping dibakar dalam oven. Waktu koksi bervariasi dari 48 jam hingga 72 jam tergantung pada desain oven koks non-pemulihan. Gas panas melewati terowongan limbah ke generator uap pemulihan panas (HRSG), di mana uap tekan tinggi dihasilkan yang biasanya digunakan untuk generasi listrik.
Proses Karbonisasi
Ketika batubara dimasukkan ke dalam oven koks panas, bagian batubara, yang secara langsung dalam kontak dengan dinding, dipanaskan sangat cepat. Ketika pemurniannya tercapai, lapisan tipis batubara yang dipanaskan melembut dan meleleh. Reaksi distilasi destruktif berlangsung cepat dalam lapisan plastik, dengan evolusi produk volatik yang berlimpah. Gas dan uap dapat dikondensasi terjebak dalam massa plastik dan, saat mereka mengembangkan, cenderung membuatnya membengkak. Seiring berlangsungnya reaksi dan seiring dengan peningkatan suhu zona yang meleleh, plasticitas muatan mulai menurun. Dengan pemanasan yang berlanjut dan evolusi gas, lapisan yang meleleh secara bertahap re-solidifikasi menjadi struktur koks seluler tipikal. Suhu karakteristik dan tahap selama karbonisasi batubara ditunjukkan dalam Gambar 1, dan perkembangan lapisan plastik dan geraknya selama proses karbonisasi batubara ditunjukkan dalam Gambar 2.
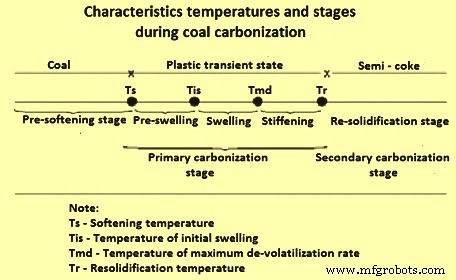
Gambar 1 Suhu dan tahap karakteristik selama karbonisasi batubara
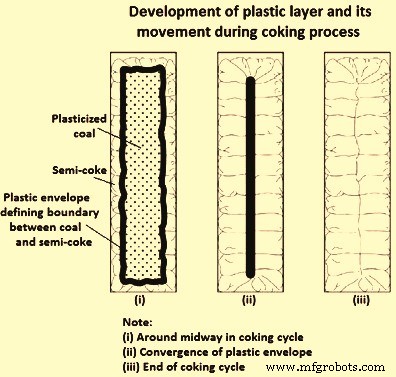
Gambar 2 Perkembangan lapisan plastik dan geraknya selama proses karbonisasi
Koks yang tersisa setelah re-solidifikasi zona plastik masih mengandung jumlah VM yang cukup, seiring dengan peningkatan suhu, reaksi distilasi destruktif berlanjut dengan evolusi gas dan sedikit dekat. Reaksi akhir yang terjadi di koks tampaknya sebagian besar memisahkan H2 dari hidrokarbon berat molekul yang sangat kompleks yang menyusunnya. Seiring dengan peningkatan suhu, koks cenderung menarik diri dari dinding oven, dan retakan penyerakan berkembang, yang berjalan dari dinding oven ke dalam menuju pusat massa koks. Dua zona plastik bergerak lambat dari dinding berlawanan oven menuju satu sama lain dan akhirnya bertemu di tengah oven. Gabungan zona muncul sebagai retakan vertikal yang berjalan sepanjang oven di tengah muatan. Ketika oven didorong, koks terbagi secara vertikal pada retakan ini.
Saat zona plastik bergerak ke dalam, laju perjalanannya cenderung menurun karena jarak yang semakin panjang yang harus dilalui panas. Peningkatan panas sensitif yang dibawa oleh gas yang melewati koks ke atas, dan panas yang diserap dalam reaksi pecahan yang terjadi dalam gas, juga cenderung memperlambat laju perjalanan zona. Suhu dan perilaku muatan yang berada di zona berbeda oven berbeda pada waktu koksi yang berbeda.
Transformasi batubara menjadi koks terjadi seiring dengan pemanasan batubara. Ketika keadaan pemurnian tercapai, lapisan batubara yang dipanaskan melembut dan meleleh. Dari sekitar 375 derajat C hingga 475 derajat C, batubara terdekomposisi untuk membentuk lapisan plastik. Reaksi distilasi destruktif berlangsung cepat dalam lapisan plastik dengan evolusi produk volatik. Pada sekitar 475 derajat C hingga 600 derajat C, terjadi evolusi dekat yang mencolok dan senyawa hidrokarbon aromatik. Gas dan uap dapat dikondensasi terjebak dalam massa plastik dan, saat mereka mengembangkan cenderung membuatnya membengkak. Seiring berlangsungnya reaksi dan seiring dengan peningkatan suhu zona yang meleleh, plasticitas batubara menurun. Dengan pemanasan yang berlanjut dan evolusi gas, lapisan yang meleleh secara bertahap re-solidifikasi menjadi semi-koks dengan struktur seluler koks tipikal. Koks pada tahap ini masih mengandung jumlah VM yang cukup. Seiring dengan peningkatan suhu lebih lanjut di atas 600 derajat C, reaksi distilasi destruktif berlanjut dengan evolusi gas dan sedikit dekat. Stabilisasi koks terjadi seiring dengan peningkatan suhu dari 600 derajat C hingga 1100 derajat C. Ini ditandai dengan penyerakan massa koks, perkembangan struktural koks dan evolusi H2 akhir. Pada tahap ini reaksi akhir terjadi. Reaksi ini memisahkan H2 dari hidrokarbon yang sangat kompleks dan berat molekuler. Seiring dengan peningkatan suhu, massa koks menyusut dengan perkembangan retakan penyerakan.
Mekanisme Karbonisasi
Selama proses karbonisasi, serbuk batubara bertransformasi menjadi padat pori, retakan, hitam perak, koks. Secara mikroskopik, koks terdiri dari matriks padat, inklusi organik dan anorganik dalam matriks, pori dan retakan mikro. Proses perkembangan struktur pori dan mikro-teksur koks terjadi esensial dalam rentang plastik. Struktur yang terbentuk di koks oleh gelembung gas menempati hampir setengah volume dan mempengaruhi dua properti koks, kekuatan mekanis dan densitas massa.
Materi padat yang membentuk dinding pori terdiri dari entitas optik-anisotropik yang biasanya diamati menggunakan mikroskopi cahaya terpolarisasi (PLM). Mikro-teksur koks mempengaruhi properti koks yang esensial untuk penggunaannya di BF.
Selama proses karbonisasi, batubara koksi (coking) melembut menjadi plastik, terdekomposisi, membengkak, mengaglomerasi dan akhirnya re-solidifikasi. Rentang suhu plastik umumnya dalam rentang 350 derajat C hingga 500 derajat C. Oleh karena itu dalam proses karbonisasi, dua lapisan plastik vertikal terbentuk paralel dengan dinding pemanas yang bergerak menuju tengah tempat mereka menyatu (Gambar 2). Selama karbonisasi beberapa batubara menghasilkan tekanan gas internal dan mengeluarkan tekanan dinding yang terukur, terkadang sangat tinggi, pada dinding oven.
Selama proses karbonisasi, dua proses terjadi selama rentang suhu plastik. Struktur pori koks berkembang dan karbon batubara terorganisir menjadi lapisan plane jenis grafit yang pengurutannya menghasilkan anisotropi optik koks. Variasi ukuran unit anisotropik menghasilkan komponen tekstural di koks. Proporsi komponen yang berbeda yang ada merupakan komposisi tekstural koks.
Ada beberapa studi mengenai mekanisme karbonisasi selama proses karbonisasi suhu tinggi, dan beberapa hipotesis mekanisme karbonisasi batubara telah diberikan. Keduanya adalah mekanisme karbonisasi plastik dan mekanisme karbonisasi mesofase.
Dalam mekanisme karbonisasi plastik batubara, dianggap bahwa ada tiga reaksi konversi berkelanjutan dari batubara menjadi koks melalui fase plastik. Ketika batubara koksi dipanaskan di atas 350 derajat C tanpa udara, materi organik batubara mulai dekomposisi termal. Campuran gas, cair dan batubara yang melembut, yang merupakan bentuk termal dekomposisi dari batubara, disebut massa plastik. Batubara koksi melembut, meleleh, meleleh, membengkak, dan menyatu dalam fase plastik. Ketika suhu ditingkatkan ke 450 derajat C hingga 550 derajat C, sebagian massa plastik berevolusi dalam gas dan uap dapat dikondensasi dan bagian lainnya re-solidifikasi menjadi semi-koks. Dengan peningkatan suhu lebih lanjut di atas 550 derajat C, materi organik semi-koks terdekomposisi dan mengkondensasi lebih lanjut, CH4 dan H2 berevolusi, lamela C semi-koks meningkat terus menerus, koks kemudian akhirnya terbentuk. Dua tahap utama yang dikonversi dari batubara menjadi koks adalah fase karbonisasi untuk menghasilkan massa plastik dan fase penyerakan semi-koks.
Dalam mekanisme karbonisasi oleh mesofase, pembentukan C anisotropik dari leleh isotropik batubara, pekat, atau senyawa organik model yang dipilih pertama kali dikaitkan dengan perkembangan fase cair kristal yang khas. Ketika batubara mengkarbonisasi, massa plastik optik isotropik pertama terbentuk, dan kemudian membentuk kristal cair nematik berlapis secara bertahap. Fase polimerik ini disebut mesofase. Itu adalah fase perantara antara fluida isotropik batubara dan semi-koks anisotropik padat yang akhirnya terbentuk dari mesofase, dan memiliki properti perantara antara padat dan cair. Jika fluabilitas fase perantara cukup tinggi, mesofase menyatu segera menjadi unit tunggal yang lebih besar. Dalam rentang suhu yang meningkat, mesofase terbentuk secara berkelanjutan, tumbuh dalam ukuran dan akhirnya menyentuh satu sama lain. Oleh karena itu mesofase dapat re-solidifikasi dan mengonversi dari batubara menjadi tekstur anisotropik optik koks.
Perkembangan signifikan dalam pemahaman proses karbonisasi telah dilakukan dengan penemuan mesofase dalam fase plastik karbonisasi yang mengarah pada karbon yang dapat ditgrafitkan, seperti yang diamati oleh mikroskopi optik. Perkembangan partikel mesofase bulat dari massa isotropik dan pertumbuhan serta penyatuan progresif mereka akhirnya untuk membentuk struktur anisotropik terjamin dengan baik untuk prekursor seperti pekat. Pada dasarnya, selama proses karbonisasi, dehidrogenasi polimerisasi molekul aromatik terjadi, dengan peningkatan konsekuensial berat molekuler rata-rata. Struktur koks akhir terkait dengan properti mesofase pada saat re-solidifikasi dan ini, berturut-turut, tergantung dominan pada properti kimia materi induk. Peningkatan kualitas koks ditentukan oleh kualitas bahan baku induk yang menentukan tekstur optik koks yang dihasilkan.
Sebaliknya dengan materi seperti pekat, karbonisasi batubara menghasilkan mesofase dalam bentuk bola yang sangat tersasar yang tidak menunjukkan penyatuan yang terlihat karena viskositas yang tinggi. Perbedaan perilaku ini dapat dikaitkan dengan efek inhibisi elemen seperti N2 (nitrogen), O2, dan S (sulfur) dan dengan pengaruh materi iners partikel dalam batubara.
Mekanisme dan faktor utama yang mempengaruhi pembentukan pori dalam semi-koks telah menjadi subjek berbagai studi. Studi ini telah menunjukkan bahwa struktur pori koks sebagian besar ditentukan dalam rentang suhu plastik proses karbonisasi. Selama studi, telah diamati bahwa awalnya pori muncul di partikel besar pada suhu di dekat titik meleleh, sementara partikel ukuran menengah menjadi pori pada suhu yang lebih tinggi. Tidak ada pembentukan pori yang terdeteksi pada suhu apa pun dalam partikel dengan ukuran kurang dari 125 mikrometer (mikron). Peningkatan suhu menginduksi peningkatan baik dalam jumlah maupun ukuran pori. Lebih banyak partikel diamati memiliki pori dan partikel besar menjadi multi-pori. Seiring dengan peningkatan suhu partikel menjadi lebih bulat dan membengkak ke dalam ruang kosong antar partikel.
Dalam kasus batubara dengan fluabilitas nol, tahap yang disebutkan di atas menandai akhir dari perubahan yang diamati. Namun, untuk batubara dengan fluabilitas yang lebih tinggi, peningkatan suhu, mencapai akhirnya suhu penyerakan maksimum, menghasilkan pembengkakan yang berlanjut dari partikel besar dan konsentrasi partikel kecil di ruang kosong yang berkurang. Pembengkakan batubara yang lebih fluida berlanjut hingga semua partikel kecil tergabung dalam dinding sel yang mengembang dari partikel besar sehingga mengakibatkan hilangnya identitas terpisah mereka. Di atas suhu peleburan lengkap ini, ukuran pori rata-rata meningkat mencapai nilai puncak sebelum akhirnya jatuh ke ukuran yang secara praktis tidak berubah pada suhu yang lebih tinggi. Peningkatan jumlah pori dengan suhu terhenti oleh minimum transisi pada suhu yang sesuai dengan ukuran pori maksimum. Ukuran pori besar ini berkurang sebelum suhu re-solidifikasi, sehingga meninggalkan struktur yang lebih koheren. Pertumbuhan pori kecil hampir bulat dan penyatuan matriks di dekat suhu ini umumnya menghasilkan pembentukan pori yang saling terhubung.
Di atas suhu re-solidifikasi perubahan yang tidak signifikan diamati selain penurunan ringan dalam ukuran pori rata-rata. Pengompakan struktur yang telah meleleh sepenuhnya yang terjadi di dekat suhu re-solidifikasi telah menimbulkan minat besar. Penjelasannya adalah bahwa ekspansi besar zona sedikit lebih dingin dapat menekan lapisan pengompakan terhadap semi-koks yang lebih kaku. Interkoneksi pori yang mungkin terjadi pada tahap ini dapat memfasilitasi proses ini. Penjelasan ini didukung lebih lanjut oleh pengamatan perkembangan anisotropi dalam bentuk pori, dengan dimensi terbesar terletak sepanjang isoterma suhu.
Studi lebih lanjut mengenai pengaruh densitas muatan dan ukuran partikel pada perkembangan struktur pori menunjukkan bahwa baik ukuran pori rata-rata maupun ukuran dinding pori mencapai nilai maksimum dalam zona plastik. Temuan baru dijelaskan oleh saran dua proses lebih lanjut yaitu (i) pecahan beberapa dinding pori tipis selama fase ekspansi setelah peleburan, dan (ii) nukleasi pori sekunder yang terjadi pada suhu yang lebih tinggi selama proses pengompakan. Telah ditunjukkan bahwa peningkatan densitas muatan mengurangi porositas, terutama ukuran pori rata-rata dari koks yang dihasilkan, sedangkan ukuran dinding pori rata-rata menunjukkan variasi yang tidak signifikan. Efek densitas muatan dikaitkan dengan pembatasan ekspansi pada arah horizontal yang tegak lurus dengan dinding oven. Tidak ada bukti untuk variasi sistematis dalam struktur pori koks yang dihasilkan dari variasi dalam distribusi ukuran partikel batubara dalam rentang yang dipertimbangkan.
Sebuah penelitian telah dilakukan untuk mempelajari secara mikroskopik transformasi batubara menjadi koks. Dalam penelitian ini studi telah dilakukan mengenai morfologi lapisan plastik sebagai fungsi dari peringkat batubara. Telah diamati bahwa untuk batubara dengan kandungan VM dalam rentang 25 % hingga 30 %, langkah pertama dalam transformasi adalah pembentukan medium kontinu dari partikel batubara yang deformasi viskus yang ditandai dengan kehilangan gelembung. Langkah kedua adalah devolatilisasi yang jelas dengan kehadiran zona yang sangat pori. Kesimpulan studi telah terbentuk bahwa pembentukan pori tiba-tiba ketika batas partikel individu tidak dapat diidentifikasi. Selain zona peleharan yang kekurangan pori ada zona lain yang kaya pori dengan dinding yang sangat tipis yang telah dijelaskan sebagai zona busa.
Dalam studi serupa, perbedaan antara batubara peringkat tinggi dan menengah telah diperhatikan. Telah diamati bahwa, dalam kasus batubara VM menengah, selama re-solidifikasi pengompakan gelembung mendominasi pembentukan mereka sementara yang sebaliknya terjadi selama zona fluabilitas maksimum yang mendahului. Ada transportasi massa dalam lapisan plastik dari wilayah fluabilitas maksimum ke semi-koks yang dinyatakan dalam porositas yang diukur di tengah lapisan plastik. Dalam kasus batubara peringkat tinggi tidak ada maksimum serupa yang diamati dan ini telah menunjukkan bahwa untuk batubara ini mekanisme berbeda untuk eliminasi gelembung mungkin ada.
Tekanan Karbonisasi
Tekanan karbonisasi yang berkembang selama karbonisasi diekspresikan sebagai gaya yang diberikan pada dinding dan diukur dengan alat yang sesuai dan disebut tekanan dinding. Ini adalah fenomena yang telah menjadi penting dengan penggunaan dinding pemanas ganda, vertikal, oven koks tipe slot. Dalam oven serangga lebah bundar, batubara dapat dengan bebas mengembang ke atas dan oleh karena itu pembengkakan muatan diakomodasi oleh ekspansi bebas ini. Sebaliknya dalam oven tipe slot ekspansi batubara secara horizontal ke dinding pemanas dibatasi.
Telah terbukti bahwa beberapa batubara dapat merusak dinding oven koks karena tekanan berlebihan yang berkembang selama karbonisasi atau penyerakan koks yang tidak mencukupi pada akhir proses karbonisasi. Masalah ini akhir-akhir ini telah menjadi hal yang penting karena pemanasan batubara dan penerimaan luas baterai tinggi yang meningkatkan densitas massa muatan batubara, sehingga mempengaruhi tekanan kokselesai, penyerakan, dan umur oven koks. Efek tekanan yang berkembang selama carburisasi batubara dalam bentuk kejangan yang tidak diinginkan dari dinding yang tersasar lebih terlihat dalam oven yang lebih tinggi.
Banyak faktor telah ditemukan mempengaruhi magnitudo tekanan karbonisasi. Faktor-faktor ini dapat dipisahkan menjadi tiga kategori luas khususnya (i) karakteristik inherent batubara, (ii) persiapan batubara dan properti fisik, dan (iii) kondisi operasi oven.
Apakah tekanan berlebihan atau tidak tidak hanya bergantung pada seberapa besar tekanan yang diberikan tetapi juga pada seberapa besar tekanan yang dapat ditahan dinding oven. Oleh karena itu, berbagai upaya telah dilakukan untuk menilai kekuatan dinding oven koks. Persyaratan kekuatan dinding sebagian besar diatur oleh tekanan kokselesai tidak seimbang puncak yang diberikan pada dinding selama proses karbonisasi. Tekanan tidak seimbang ini menyebabkan lengkungan dinding pada arah horizontal yang perlu diestabilkan oleh beban gravitasi vertikal, termasuk berat atap dan dinding, karena persimpangan di dinding tidak memiliki kekuatan tarik yang konsisten.
Batas rendah yang sangat rendah membatasi fleksibilitas dalam memilih sumber batubara, campuran batubara dan kondisi karbonisasi. Dalam studi, yang membandingkan hasil ratusan batubara yang dikarbonisasi dalam oven dinding bergerak dan, dengan mempertimbangkan perilaku batubara ini dalam oven komersial, menetapkan batas keamanan berikut untuk batubara yang dikarbonisasi dalam oven koks.
- Batubara yang mengembangkan tekanan lebih besar dari 0,14 kilogram per sentimeter persegi (kg/cm2) berbahaya.
- Batubara yang mengembangkan tekanan lebih besar dari 0,1 kg/cm2 dapat berbahaya jika dikarbonisasi secara teratur dalam oven yang lebih tinggi dari 3 meter.
- Batubara yang memberikan tekanan kurang dari 0,1 kg/cm2 aman.
Studi telah menunjukkan bahwa lentur elastis dinding oven komersial hingga 1,25 mm dapat terjadi tanpa munculnya retakan. Di luar titik itu lentur lebih lanjut tidak terjadi dengan mudah dan retakan terjadi.
Pada tahun 1960 dan 1970, pembangunan oven koks tinggi (tinggi 6 m dan di atasnya) menjadi prevalen. Oven ini dioperasikan dengan asumsi bahwa tekanan kokselesai di bawah 0,14 kg/cm2 aman. Hasilnya adalah bahwa dalam beberapa kasus oven ini mengalami kerusakan refraktori yang serius dan dini. Telah dilaporkan bahwa baterai 6 m tinggi telah mengalami kerusakan progresif dan harus ditutup setelah kurang dari lima tahun operasi. Penyelidikan untuk menentukan penyebab kegagalan dini termasuk analisis struktural dinding 6 m tinggi. Sebuah studi matematis telah dilakukan pada dinding oven 6 m tinggi yang diterapkan tekanan dari satu sisi. Dari analisis ini tekanan samping tidak seimbang yang dapat menyebabkan keruntuhan telah dihitung sedikit di atas 0,12 kg/cm2. Dengan mempertimbangkan faktor beban hidup yang direkomendasikan sebesar 1,7 serta kelayakan terkait retakan, telah direkomendasikan bahwa tekanan samping tidak seimbang yang diizinkan tidak boleh melebihi 0,07 kg/cm2.



