Memahami Cacat Pengelasan: Jenis, Penyebab, Deteksi, dan Perbaikan
Kali ini kita akan mempelajari cacat pengelasan, jenis-jenisnya, penyebab, pengujian, dan perbaikannya. Cacat adalah fenomena umum dalam setiap proses manufaktur. Ini disebabkan oleh beberapa keterbatasan proses dan perilaku manusia. Tidak mungkin membentuk sambungan pengelasan bebas cacat tetapi dapat dikurangi hingga beberapa titik dengan mengambil beberapa langkah hati-hati. Kali ini kita akan mempelajari semua jenis cacat pengelasan.
Jenis Cacat Pengelasan:
Setelah pengelasan, beberapa cacat ditemukan yang membuat kekuatan sambungan lemah. Cacat seperti itu disebut cacat pengelasan. Beberapa cacat pengelasan adalah sebagai berikut.
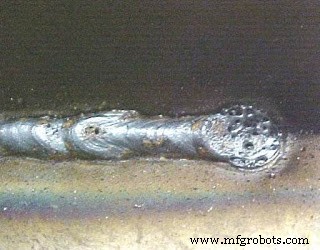
Porositas:
Ini adalah jenis umum. Dalam cacat ini, gelembung udara atau gas terdapat di zona las. Distribusi gelembung udara di zona las secara acak. Porositas disebabkan oleh gas yang dilepaskan saat melelehkan area las tetapi terperangkap saat pembekuan, reaksi kimia selama pengelasan, atau oleh kontaminan. Cacat ini dapat diminimalkan dengan pemilihan yang tepat elektroda, bahan isian, perbaikan teknik pengelasan, lebih banyak perhatian pada area las selama persiapan pengelasan, dan kecepatan lebih lambat untuk mengizinkan gas waktu untuk melarikan diri. Pengaruh porositas terhadap kinerja bergantung pada kualitas, ukuran, dan orientasi terhadap stres.
Spatter:
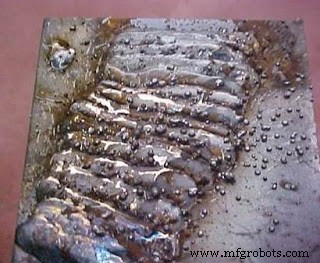
Titik logam yang dikeluarkan dari las yang menempel pada permukaan sekitar dikenal sebagai spatter. Spatter dapat diminimalkan dengan memperbaiki kondisi pengelasan dan harus dihilangkan dengan menggerus.
Penyebab:
- Arus pengelasan terlalu tinggi.
- Busur terlalu panjang.
Polaritas yang salah.
- Perlindungan gas tidak mencukupi.
Perbaikan:
- Kurangi arus pengelasan dan panjang busur.
- Gunakan polaritas yang sesuai dengan kondisi pengelasan.
- Tingkatkan sudut lampu terhadap plat dan gunakan perlindungan gas yang benar.
Slag Inclusions:
Slag inclusions adalah senyawa seperti oksida, flux, dan materi elektroda yang terperangkap di zona las. Cacat ini biasanya terkait dengan undercut, penetrasi yang tidak sempurna, dan kurangnya fuersi dalam las. Pembersihan yang tidak mencakup antara las multi-pass dan elektroda serta arus yang salah dapat meninggalkan slag dan bagian yang tidak terfuasi di sepanjang sambungan las. Slag inclusion tidak hanya mengurangi luas penampang kekuatan sambungan tetapi juga dapat berfungsi sebagai titik pemicu retak serius. Cacat ini hanya dapat diperbaiki dengan menggerus atau menggores dan mengelasi ulang.
Incomplete Fusion:
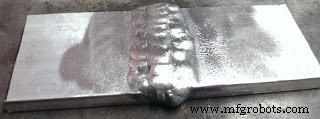
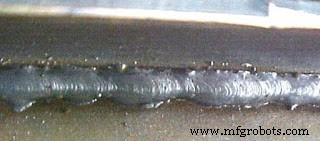
Dalam jenis cacat pengelasan ini, celah tidak terisi sepenuhnya oleh logam cair. Ini karena ketidakterjaman pengelasa sehingga pembekuan logam las sebelum waktunya.
Penyebab:
- Input panas terlalu rendah.
- Kolam las terlalu besar dan berjalan di depan busur.
- Sudut yang termasuk sambungan terlalu rendah.
- Sudut elektroda dan lampu salah.
- Posisi benang las yang tidak menguntungkan.
Perbaikan:
- Tingkatkan arus pengelasan dan kurangi kecepatan perjalanan.
- Kurangi tingkat depositasi.
- Tingkatkan sudut yang termasuk sambungan.
- Posisikan elektroda atau sudut plat sedemikian rupa sehingga tepi plat akan meleleh.
- Posisikan benang las sedemikian rupa sehingga tepi tajam dengan benang las atau plat lain dihindari.
Incomplete Penetration:
Ini terjadi ketika kedalaman sambungan yang dielasi tidak mencukupi.
Under Cutting:
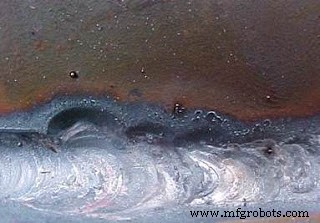
Cacat ini terjadi ketika dasar logam meleleh dari zona las dan berikutnya menghasilkan ranjakan dalam bentuk jurang tajam atau notch. Ini mengurangi kekuatan fatigue sambungan.
Penyebab:
- Tegangan busur terlalu tinggi atau busur terlalu panjang.
- Penggunaan elektroda yang salah atau sudut elektroda yang salah.
- Elektroda terlalu besar.
- Kecepatan elektroda tinggi.
Perbaikan:
- Turunkan tegangan busur atau kurangi panjang busur.
- Terapkan sudut elektroda 30 derajat hingga 45 derajat dengan kaki tegak.
- Gunakan elektroda dengan diameter lebih kecil.
- Kurangi kecepatan perjalanan.
Under Filling:
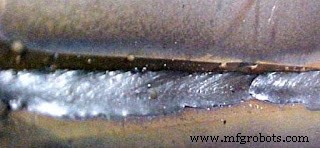
Under filling terjadi ketika sambungan tidak terisi dengan jumlah logam cair yang tepat.
Inclusion:
Ini adalah cacat di mana beberapa pass dilakukan di sepanjang V-joint saat menggabungkan plat tebal menggunakan batang flux cored atau flux coated dan slag yang melapiri pass tidak sepenuhnya dihapus setiap pass sebelum pass berikutnya.
Lamellar Tears:
Ini terutama masalah dengan baja berkualitas rendah. Ini terjadi pada plat yang memiliki duktilitas rendah dalam arah ketebalan yang disebabkan oleh inklusi non-logam seperti sulfida, oksida yang telah panjang selama proses penggulingan. Retak lamelar dapat terjadi pada las sudut dan las ujung tetapi sambungan yang paling terpengaruh adalah T dan sudut joint di mana batas fuersi sejajar dengan bidang penggulingan.
Retak:
Retak dapat terjadi di berbagai lokasi dan arah di area las. Jenis retak umum adalah longitudinal, transverse, crater, under bead, dan toe cracks. Saat sambungan pada suhu tinggi maka retak terjadi dan dikenal sebagai hot crack. Saat terjadi setelah logam las membeku, dikenal sebagai cold crack.
Penyebab:
- Ini karena pengelasan berakhir terlalu tiba-tiba. Retak dimulai pada void di crater pengelasan, disebabkan oleh penyerutan pembekuan.
Perbaikan:
- Saat menyelesaikan, gerakkan elektroda kembali untuk mengisi retak.
- Dengan las akar, gerakkan busur dengan cepat dari kolam las ke tepi plat.
- Tingkatkan waktu isian crater oleh sumber daya.
Arc Blow:
Penyebab:
- Defleksi busur sebagai akibat efek magnetik ke arah yang berlawanan dengan klem tanah.
- Defleksi busur sebagai akibat efek magnetik di arah bagian berat benda kerja terutama di sudut dan tepi.
Perbaikan:
- Gunakan elektroda AC jika memungkinkan.
- Coba las jauh dari hubungan klem tanah. Coba pisahkan klem tanah dan benarkan ke kedua sisi sambungan.
- Jaga busur sem pendek mungkin.
Jenis Pengujian Las:
Sebagian besar pengujian dan inspeksi las dapat dipisahkan menjadi dua kategori.
Pengujian Destruktif:
Pengujian destruktif biasanya adalah metode inspeksi yang lebih murah. Ini cocok untuk bagian yang diproduksi massal, di mana mengorbankan satu atau dua komponen untuk pengujian dapat diterima. Ini sangat berguna untuk mengatur peralatan pengelasan. Ini juga merupakan alat pembelajaran yang baik selama kursus pelatihan, karena memungkinkan siswa untuk melakukan banyak pengujian dengan biaya minimum dan seringkali lebih mudah dipahami daripada beberapa metode NDT. Dua tes paling umum yang digunakan dalam pelatihan adalah Macro Etch testing dan Root and Face bend Testing.
Pengujian Non-Destruktif:
Ada berbagai metode untuk menemukan cacat las dengan pengujian NDT, beberapa cukup sederhana, tetapi yang lain memerlukan operator spesialis dan peralatan mahal, seperti pengujian X-ray. Ada juga metode yang lebih sederhana seperti pengujian penetran warna, yang dapat dilakukan dengan peralatan minimum, dan di sebagian besar bengkel. Pengujian penetrasi fluoresan adalah metode lanjutan dari pengujian penetrasi warna. Ada metode pengujian NDT umum lainnya seperti Pengujian Ultrasonik, Pengujian Partikel Magnetik, Pengujian X-ray, dll.
Ini adalah semua tentang jenis dan pengujian cacat pengelasan. Jika ada pertanyaan mengenai artikel ini tanyakan melalui komentar di bawah. Jika suka artikel ini, jangan lupa untuk membagikannya di jaringan sosial. Langganan situs web kami untuk artikel informatif lainnya. Terima kasih telah membaca.
Proses manufaktur
-
Pengelasan Laser Dijelaskan: Teknik, Jenis, dan Aplikasi Industri
-
Pengelasan Resistensi Dijelaskan: Jenis, Proses, dan Keuntungan
-
Ventilasi Las Dijelaskan: Jenis, Manfaat & Contoh Praktis
-
Memahami Benang Las: Jenis, Pembentukan, dan Indikator Kualitas
-
Uji Radiografi: Jenis, Manfaat, dan Aplikasi
-
Memahami Cacat Pencetakan: Jenis, Penyebab, dan Obat Ampuh
-
Memahami Kegagalan Alat Punch: Penyebab, Pencegahan, dan Strategi Perbaikan
-
Teknik Las Gas dan Aplikasi Industri
-
Cacat Pengelasan Umum: Penyebab, Identifikasi, dan Solusi Efektif
-
Penasaran tentang Pabrik Guling: Jenis dan Defek Logam Umum
-
Las Laser: Teknik, Jenis, dan Aplikasi Industri
Apa itu Las Laser? Laser beam welding (LBW) adalah teknik las yang digunakan untuk menggabungkan potongan logam atau termoplastik melalui penggunaan laser. Beam menyediakan sumber panas yang terkonsentrasi, memungkinkan las yang sempit dan dalam serta laju las yang tinggi. Ini didasarkan pada las mo
-
Las Resistensi: Jenis, Proses, dan Manfaat
Apa itu Las Resistensi? Las resistensi adalah penggabungan logam dengan memberikan tekanan dan meneruskan arus selama waktu tertentu melalui area logam yang akan digabungkan. Keuntungan utama las resistensi adalah tidak diperlukan bahan lain untuk menciptakan ikatan, yang membuat proses ini sangat h
-
Memahami Ventilasi Pengelasan: Jenis, Fungsi, dan Contoh Praktis
Ringkasan Ventilasi Pengelasan Untuk proses seperti pengelasan, brazing, soldering, dan pemotongan lampu, tujuan utama ventilasi adalah untuk menghilangkan kontaminan udara dari zona pernapasan pekerja. Berbagai strategi ventilasi mungkin diperlukan dalam setiap kasus untuk menghilangkan kontaminan
-
Busur Pengelasan Dijelaskan: Jenis, Karakteristik, dan Cara Mendeteksi Las Berkualitas Tinggi
Apa itu Benang Las? Benang las dibuat dengan menerapkan bahan isian ke sambungan antara dua potong logam. Sebuah deposit logam tambahan dari satu pass pengelasan, juga dikenal sebagai benang las. Benang di-setorkan pada dan di dalam permukaan kerja saat kawat atau elektroda meleleh dan terfuse ke ba
|



