Pengelasan Busur Plasma: Prinsip, Jenis, Peralatan, Aplikasi, Manfaat & Kekurangan
Hari ini kita akan mempelajari prinsip, jenis, cara kerja, peralatan, aplikasi, kelebihan dan kekurangan pengelasan busur plasma beserta diagramnya. Pengelasan busur plasma adalah proses pengelasan status cair di mana sambungan logam-ke-logam terbentuk dalam status cair. Gas terion panas dikenal sebagai Plasma. Gas terion panas ini digunakan untuk memanaskan plat kerja, dan sambungan tercipta karena pelerahan. Proses pengelasan ini sama dengan proses pengelasan TIG kecuali plasma digunakan untuk memasang benda kerja alih-alih busur. Bahan pengisi mungkin atau mungkin tidak digunakan pada jenis pengelasan ini. Keuntungan besar dari pengelasan busur plasma adalah, ia menggunakan input arus yang lebih rendah dibandingkan proses TIG atau MIG untuk menghasilkan panas yang sama.
Pengelasan busur plasma:
Prinsip:
Gas terion panas dikenal sebagai plasma. ketika jumlah energi yang cukup diberikan kepada gas iners, beberapa elektronnya terlepas dari inti tetapi masih berjalan bersamanya. Setelah elektron pergi, atomnya berubah menjadi status terion panas. Ini adalah status materi yang paling umum yang dikenal sebagai status keempat materi. Atom terion ini memiliki konten panas tinggi yang lebih lanjut digunakan untuk menghubungkan dua plat. Ini adalah prinsip dasar dari pengelasan busur plasma. Pengelasan ini adalah bentuk perluasan dari pengelasan TIG di mana, elektroda tungsten yang tidak terkomsumsi digunakan untuk menghasilkan busur. Busur ini memanaskan gas iners yang disediakan dari lubang dalam di sekitar elektroda tungsten. Suhu pemanasan sekitar 30000 derajat centigrade di mana gas berubah menjadi bentuk terion. Gas terion panas ini lebih lanjut digunakan untuk menciptakan sambungan las dengan pelerahan.
Peralatan:
Sumber Daya Listrik:
Proses PAW membutuhkan sumber daya listrik DC daya tinggi untuk menghasilkan busur listrik di antara elektroda tungsten dan plat pengelasan (untuk proses PAW yang ditransfer) atau di antara elektroda tungsten dan nozil pengeluaran (untuk proses PAW yang tidak ditransfer). Salah satu fitur utama pengelasan busur plasma yang membuatnya berbeda dari TIG, adalah kemampuan pengelasan pada arus rendahnya. Pengelasan ini dapat di-las pada arus rendah sekitar 2 amp dan arus maksimum yang dapat ditangani sekitar 300 amp. Ini membutuhkan sekitar 80 volt untuk kerja yang tepat. Sumber daya listrik terdiri dari trafo, rectifier dan konsol kontrol.
Tempat Pengelasan Plasma:
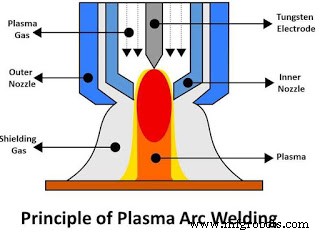
Ini adalah bagian terpenting dari proses PAW. Tempat ini cukup mirip dengan yang digunakan pada pengelasan TIG tetapi lebih kompleks. Ini terdiri dari empat bagian utama yaitu elektroda tungsten, collet, nozil dalam, dan nozil luar. Elektroda tungsten dipegang oleh collet. Collet tersedia dalam diameter yang bervariasi. Nozil gas dalam menyuplai gas iners di dalam tempat untuk membentuk plasma. Nozil luar menyuplai gas pelindung yang melindungi area las dari oksidasi. Nozil-nozil ini aus dengan cepat. Tempat PAW didinginkan air karena busur terkandung di dalam tempat yang menghasilkan panas tinggi, sehingga jaket air disediakan di luar tempat.
Suplai Gas Pelindung dan Plasma:
Secara umum, gas plasma sama dengan gas pelindung yang disuplai oleh sumber yang sama. Utamanya gas iners seperti argon, Helium, dll. digunakan sebagai gas iners dan pelindung. Gas ini disuplai pada nozil dalam dan luar.
Bahan Pengisi:
Sebagian besar tidak ada bahan pengisi yang digunakan pada proses pengelasan ini. Jika bahan pengisi digunakan, ia langsung diumpan ke zona las.
Jenis:
Utamanya pengelasan busur plasma dapat diklasifikasikan menjadi dua jenis.
Pengelasan busur plasma tidak ditransfer:
Pada proses pengelasan ini, arus DC polaritas lurus digunakan. Pada proses ini, elektroda tungsten terhubung ke negatif dan nozil terhubung ke kutub positif. Busur dihasilkan di antara elektroda tungsten dan nozil di dalam tempat. Ini akan meningkatkan ionisasi gas di dalam tempat. Tempat mentransfer gas terion ini untuk proses lebih lanjut. Ini digunakan untuk memasang lembar tipis.
Pengelasan busur plasma ditransfer:
Proses ini juga menggunakan arus DC polaritas lurus. Pada proses ini, elektroda tungsten terhubung ke kutub negatif dan benda kerja terhubung ke kutub positif. Busur dihasilkan di antara elektroda tungsten dan benda kerja. Pada proses ini baik plasma maupun busur ditransfer ke benda kerja yang meningkatkan kapasitas pemanasan proses. Ini digunakan untuk memasang lembal tebal.
Kerja:
Pengelasan ini bekerja sama seperti TIG alih-alih plasma digunakan untuk memanaskan bahan induk. Cara kerjanya dapat diringkas sebagai berikut.
- Pertama benda kerja dibersihkan dengan baik. Sumber daya listrik menyuplai daya yang menghasilkan busur di antara elektroda tungsten dan nozil, atau elektroda tungsten dan benda kerja.
- Elektroda tungsten menghasilkan busur intensitas tinggi yang digunakan untuk ionisasi partikel gas dan mengubah gas lubang menjadi plasma. Gas terion panas ini disuplai ke plat pengelasan dari lubang kecil.
- Gas pelindung seperti argon, dll. disuplai melalui katup tekanan dan katup pengatur ke nozil luar tempat pengelasan. Gas-gas ini menciptakan perlindungan di sekitar area las yang melindunginya dari gas atmosfer seperti oksigen, nitrogen, dll.
- Plasma memantul plat pengelasan dan melerahlah menjadi satu bagian. Selanjutnya tempat pengelasan digerakkan ke arah pengelasan.
- Jika pengelasan memerlukan bahan pengisi, ia diumpan secara manual oleh pengelasan.
Itulah keseluruhan proses kerja pengelasan busur plasma.
Aplikasi:
- Pengelasan ini digunakan di industri laut dan penerbangan angkasa.
- Digunakan untuk memasang pipa dan tabung dari stainless steel atau titanium.
- Sering digunakan di industri elektronik.
- Digunakan untuk memperbaiki alat, cetakan dan cetakan.
- Digunakan untuk pengelasan atau pelapisan pada bilah turbin.
Kelebihan dan Kekurangan:
Kelebihan:
- Kecepatan pengelasan tinggi.
- Energi tinggi tersedia untuk pengelasan. Dapat dengan mudah digunakan untuk memasang benda kerja keras dan tebal.
- Jarak antara alat dan benda kerja tidak mempengaruhi pembentukan busur.
- Konsumsi daya rendah untuk ukuran las yang sama.
- Busur yang lebih stabil dihasilkan oleh metode PAW.
- Busur intensitas tinggi atau laju penyerapan tinggi.
- Dapat bekerja pada amperase rendah.
Kekurangan:
- Biaya peralatan lebih tinggi.
- Operasi berisik.
- Radiasi lebih banyak.
- Tenaga kerja terampil diperlukan.
- Biaya pemeliharaan tinggi.
Itulah semua tentang pengelasan busur plasma, prinsip, cara kerja, peralatan, jenis, aplikasi, kelebihan dan kekurangan. Jika Anda suka artikel ini, jangan lupa untuk membagikannya di jaringan sosial. Langganan situs web kami untuk artikel menarik lainnya. Terima kasih telah membacanya.



