Pengelasan Gesekan Dijelaskan: Prinsip, Metode, Jenis, Aplikasi, Manfaat & Kekurangan
Hari ini kita akan mempelajari prinsip, cara kerja, jenis, aplikasi, kelebihan dan kekurangan pengelasan gesekan beserta diagramnya. Pengelasan gesekan adalah proses pengelasan status padat. Pengelasan status padat adalah proses pengelasan di mana tidak ada panas eksternal yang diterapkan atau tidak ada status cair atau plastik yang terlibat. Pada jenis pengelasan ini, pengelasan terjadi karena tekanan eksternal yang diterapkan ke dalam status padat. Dalam proses pengelasan gesekan, kedua plat atau benda kerja yang akan disambungkan sedang berputar atau bergerak relatif satu sama lain. Gerakan relatif ini menghasilkan gesekan yang memindahkan materi secara plastis pada permukaan kontak. Gaya tekanan tinggi diterapkan hingga las selesai. Pengelasan ini digunakan untuk menghubungkan batang baja, tabung hingga diameter 100 mm.
Pengelasan Gesekan:
Prinsip:
Pengelasan gesekan bekerja pada prinsip dasar gesekan. Dalam proses pengelasan ini, gesekan digunakan untuk menghasilkan panas di permukaan interferensi. Panas ini lebih lanjut digunakan untuk menghubungkan dua benda kerja dengan menerapkan tekanan eksternal di permukaan benda kerja. Dalam proses pengelasan ini, gesekan diterapkan hingga suhu pembentukan plastik tercapai. Biasanya 900-1300 derajat centigrade untuk baja. Setelah fase pemanasan ini, gaya tekanan yang meningkat secara merata diterapkan hingga kedua benda kerja logam membuat sambungan permanen. Sambungan ini tercipta karena perlakuan termo mekanik di permukaan kontak.
Kerja:
Ada banyak jenis proses pengelasan gesekan yang bekerja berbeda. Namun semua proses yang berbeda ini melibatkan prinsip kerja umum yang dapat diringkas sebagai berikut.
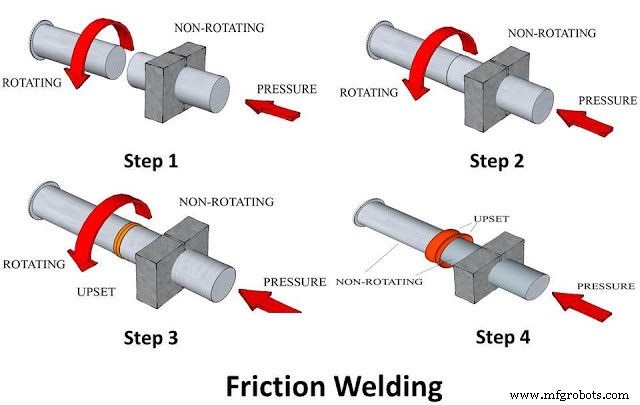
- Pertama kedua benda kerja disiapkan untuk permukaan rata persegi. Salah satunya dipasang pada chuck yang diputar oleh rotor dan yang lain tetap diam.
- Rotor memungkinkan berputar pada kecepatan tinggi sehingga membuat benda kerja yang dipasang berputar. Gaya tekanan kecil diterapkan pada benda kerja diam yang memungkinkan pembersihan permukaan dengan tindakan burnishing.
- Sekarang gaya tekanan tinggi diterapkan pada benda kerja diam yang memaksa menuju benda kerja berputar dan menghasilkan gaya gesekan tinggi. Gesekan ini menghasilkan panas di permukaan kontak. Ini diterapkan hingga suhu pembentukan plastik tercapai.
- Ketika suhu mencapai batas yang diinginkan, rotor dihentikan dan gaya tekanan diterapkan secara bertambah hingga seluruh las terbentuk.
- Pengelasan ini digunakan untuk memasang logam dan legium yang tidak dapat di-las dengan metode lain.
Jenis:
Pengelasan Gesekan Induksi Berkelanjutan:
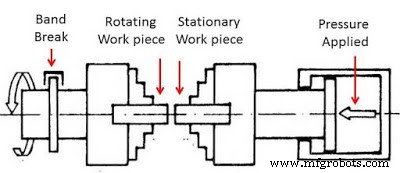
Pengelasan ini sama seperti yang kita bahas di atas. Dalam proses pengelasan ini, rotor terhubung dengan rem pita. Ketika geselan melampaui batas suhu plastik, rem pita mulai bekerja yang menghentikan rotor tetapi tekanan diterapkan pada benda kerja secara bertambah hingga las terbentuk.
Pengelasan Gesekan Inersia:
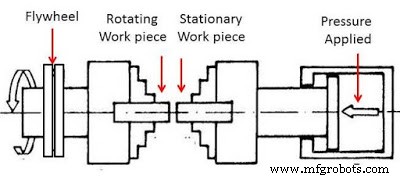
Pada jenis pengelasan gesekan ini rem pita diganti oleh flywheel mesin dan poros flywheel. Flywheel-flywheel ini menghubungkan chuck ke motor. Pada awal pengelasan, kedua flywheel terhubung satu sama lain. Ketika kecepatan atau gesekan mencapai batasnya, flywheel mesin terpisah dari flywheel poros. Flywheel poros memiliki momen inersia rendah yang berhenti tanpa rem. Gaya tekanan terus diterapkan pada benda kerja hingga las terbentuk.
Aplikasi:
- Untuk memasang tabung dan poros.
- Sering digunakan di industri penerbangan angkasa, otomotif, laut dan minyak.
- Komponen gigi, poros sumbu, katup, drive line, dll. di-gesekan.
- Digunakan untuk mengganti pukulan atau rangkaian cetakan.
- Poros tiang hidrolik, bush roller truk, dll. disambungkan dengan pengelasan gesekan.
- Digunakan di industri listrik untuk memasang peralatan tembaga dan aluminium.
- Digunakan di pompa untuk memasang poros pompa (stainless steel ke baja karbon).
- Palang gigi, bit bor, tangkai penghubung, dll. di-las dengan pengelasan gesekan.
Kelebihan dan Kekurangan:
Kelebihan:
- Ini adalah proses ramah lingkungan tanpa menghasilkan asap, dll.
- Wilayah terpengaruh panas sempit jadi tidak ada perubahan properti bahan sensitif panas.
- Tidak memerlukan logam pengisi.
- Kekuatan las kuat dalam plupart kasus.
- Dapat dengan mudah diotomatisasi.
- Kecepatan pengelasan tinggi.
- Efisiensi las yang tinggi.
- Berbagai macam logam dapat di-las dengan proses ini.
Kekurangan:
- Ini sebagian besar hanya digunakan untuk batang bundar dengan persamaan penampang yang sama.
- Bahan yang tidak dapat dipukul tidak dapat di-las.
- Persiapan benda kerja lebih kritis.
- Biaya setup tinggi.
- Desain sambungan terbatas.
Itulah semua tentang prinsip, cara kerja, jenis, aplikasi, kelebihan dan kekurangan pengelasan gesekan. Jika Anda memiliki pertanyaan mengenai artikel ini, tanyakan melalui komentar. Jika Anda suka artikel ini, jangan lupa untuk membagikannya di jaringan sosial Anda. Langganan situs web kami untuk artikel menarik lainnya. Terima kasih telah membacanya.



