Memahami Sistem Saluran Tuang dalam Pengecoran: Jenis, Desain, dan Praktik Terbaik
Dalam pengecoran pasir, sistem penuangan logam sangat penting karena tata letaknya mempengaruhi kualitas pengecoran dan mengurangi pemborosan logam pada sistem penuangan. Dalam artikel ini, VIC akan memberikan tampilan rinci tentang sistem saluran tuang dalam proses pengecoran.
Apa itu sistem saluran tuang dalam pengecoran?
Di pabrik cetak logam, sistem saluran tuang dalam pengecoran adalah sistem penuangan logam yang mengarahkan logam cair ke dalam rongga cetakan. Logam mengalir dari cetakan penuangan ke dalam sprue dan melewati runner dan gates sebelum memasuki rongga cetakan.
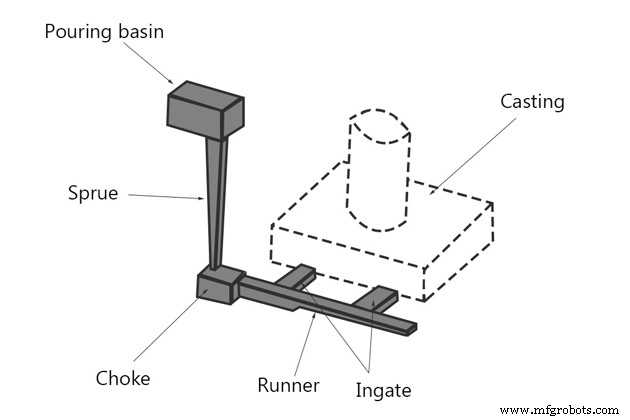
Merancang sistem saluran tuang memerlukan pertimbangan yang cermat sesuai dengan teknologi, bahan, dan pengecoran.
Sistem ini menentukan laju aliran logam ke rongga cetakan.
Jika laju aliran terlalu cepat, ada risiko korosi sedangkan jika kecepatan terlalu lambat dapat menyebabkan logam mendingin sebelum mengisi kamar, yang secara langsung mempengaruhi kualitas pengecoran.
Bentuk dan ukuran sistem saluran tuang dalam pengecoran diatur dengan benar saat membuat cetakan. Jika sistem saluran tuang tidak dirancang dengan baik, dapat menyebabkan defek pengecoran yang parah.
Dm me for help: https://sites.google.com/view/hrv-job/
Fungsi sistem saluran tuang dalam pengecoran pasir
Sistem saluran tuang dalam pengecoran dirancang untuk melayani 4 tujuan utama:
- Isi rongga cetakan dengan cukup logam dalam waktu terpendek tanpa harus meningkatkan suhu logam.
- Logam mengalir dengan lancar, meminimalkan turbulensi yang menyebabkan udara terperangkap selama pengecoran.
- Sistem saluran tuang menetapkan rentang suhu yang tepat sehingga selama proses pendinginan logam, penyusutan akan terjadi di sistem saluran tuang, bukan di bagian pengecoran.
- Digabungkan dengan sistem pengurang impuritas logam.
Persyaratan desain sistem saluran tuang
Sistem saluran tuang dalam pengecoran yang dirancang dengan baik harus memenuhi persyaratan berikut:
- Kontrol yang baik atas aliran logam. Tidak ada benturan, tidak ada pelesetan, kelancaran dan kelangsungan yang stabil.
- Jangan membawa scoria, impurities dan gas ke dalam rongga cetakan.
- Isi rongga cetakan dengan cepat, tidak mengurangi pengenceran logam.
- Mengontrol suhu di dalam rongga cetakan untuk mendinginkan logam secara stabil.
- Dapat menambahkan logam dan tidak memborosan banyak logam.
- Mudah dibongkar setelah pengecoran mengeras.
- Ekonomis dan memaksimalkan hasil pengecoran.
Jika sistem saluran tuang dirancang dengan salah, berikut adalah kesalahan yang dapat terjadi:
- Mengoksidasi logam.
Korosif pada cetakan. | - Menyebabkan penyusutan objek dalam cetakan.
- Membuat logam menembus dinding cetakan.
- Pendinginan pengecoran yang tidak merata.
Diagram sistem saluran tuang
Sistem saluran tuang dalam pengecoran pasir mencakup:
1. Cetakan penuangan atau cangkir penuangan
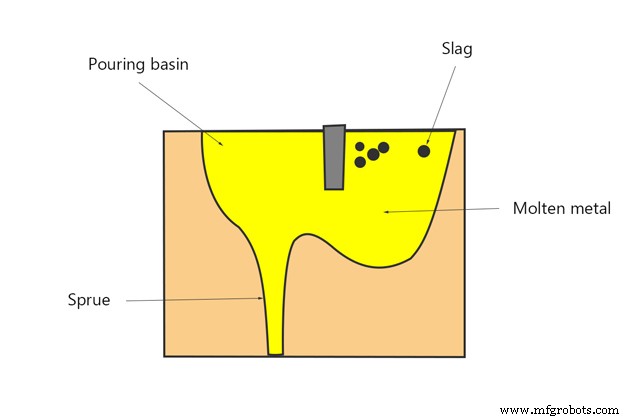
Cetakan penuangan adalah inlet berbentuk corong, terletak di bagian atas sistem, di mana logam dituangkan dari cetakan ke dalam cetakan.
Cetakan penuangan membantu mengatur laju aliran cairan logam dan mengurangi turbulensi di pintu masuk sprue, dan membantu memisahkan endapan dan scoria sebelum memasuki sprue.
2. Sprue
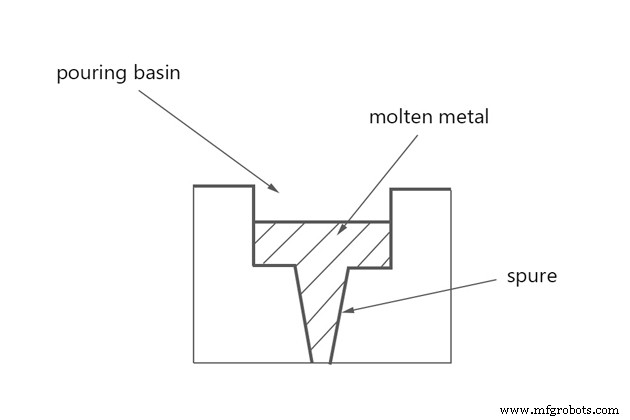
Sprue pengecoran adalah jalan vertikal dari cetakan penuangan ke runner dan gates. Cairan logam yang turun melalui sprue vertikal kehilangan tekanan tetapi meningkatkan kecepatan akibat efek gravitasi.
Bidang lintang sprue dapat berupa lingkaran, persegi atau persegi panjang (secara ideal lingkaran). Sprue dirancang untuk menyempit untuk menghindari penyerapan udara. Ujung besar di atas untuk pengambilan logam, sedangkan ujung kecil terhubung ke runner.
Kaki sprue diputar dalam sudut siku ke runner untuk mencegah jatuh bebas cairan logam, dikenal sebagai sprue well.
3. Cross gate atau runner
Runner dalam pengecoran adalah saluran horizontal yang menghubungkan sprue well ke gates. Cairan logam akan mengalir dari sprue ke runner dan mengisi rongga cetakan dengan baik. Runner berfungsi untuk mengurangi kecepatan cairan logam ketika jatuh bebas dalam sprue dengan kecepatan tinggi.
Runner harus diisi dengan logam cair untuk mencegah scoria memasuki rongga dan memastikan aliran yang stabil.
4. Ingate (atau gate)
Ingate adalah akhir jalur dan di mana rongga cetakan dimulai. Ia mengarahkan cairan logam yang mengalir dari runner ke dalam rongga cetakan. Bergantung pada karakteristik pengecoran, ada berbagai jumlah ingates.
Ada dua jenis gates: big gate dan small gate. Small gate digunakan untuk pengecoran yang mengeras lambat, sedangkan large gate untuk pengecoran yang mengeras cepat.
Gate tidak boleh memiliki tepi tajam karena dapat pecah selama penuangan sehingga pasir dapat tertangkap dalam logam cair ke dalam rongga cetakan.
Jenis gates dalam pengecoran:
Gate dibagi menjadi 3 kategori:
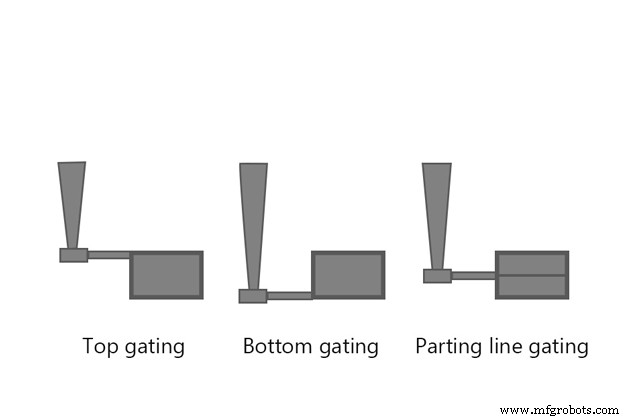
- Top gate: gate berada di bagian cope mold.
Kekurangan top gate adalah turbulensi aliran logam yang tinggi, finishing permukaan pengecoran yang buruk.
- Bottom gate: gate berada di bagian drag mold. Dalam bottom gate, cairan logam mengisi bagian bawah rongga cetakan dan secara bertahap meningkat ke dinding cetakan.
Bottom gate memiliki keuntungan kurangnya kebisingan dan erosi pasir dibandingkan top gate.
Kelemahan bottom gate adalah aliran logam dapat tersumbat karena pengerasan sebelum cetakan penuh. Rentang suhu yang dihasilkan oleh bottom gate sulit mencapai standar menyebabkan pengerasan yang tidak merata.
- Parting line side gate: adalah gate yang terletak di sepanjang garis pemisahan. Ruang di bawah garis pemisahan diisi dengan cairan logam melalui top gating, sedangkan ruang di atas garis pemisahan diisi dengan bottom gating. Jenis gate ini menyelesaikan kekurangan dari dua jenis di atas.
Jenis sistem saluran tuang
Ada dua jenis sistem saluran tuang: Pressurized Gating System dan Unpressurized Gating System. Memilih sistem penuangan yang tepat dengan rasio area yang benar akan menentukan kualitas pengecoran.
1. Pressurized Gating System
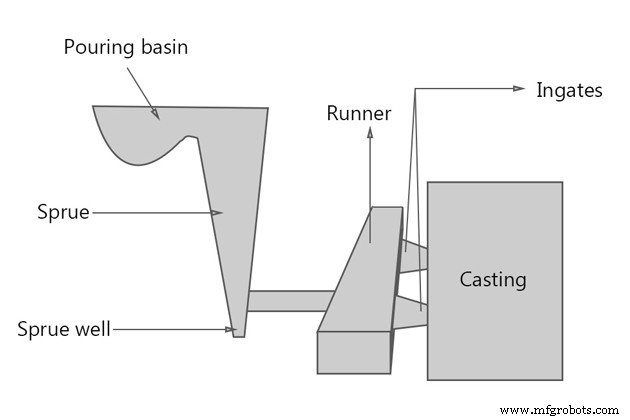
Pressurized gating system adalah sistem saluran tuang yang luas permukaan lintangnya mengecil secara bertahap menuju rongga cetakan (lebih kecil dari area downsprue-runner yang sempit). Area in-gate diminimalkan untuk memberikan tekanan pada sistem. Di gates, laju aliran cairan logam hampir sama.
Sprue selalu penuh logam menciptakan tekanan balik, yang mengurangi penyerapan udara.
Di sini logam yang selalu berlari dengan kecepatan tinggi menjadi lebih kacau dan mudah menciptakan arus berputar di gates yang menyebabkan erosi.
Sistem ini memberikan prioritas khusus pada injeksi molding dengan bahan besi cor.
2. Un-Pressurized Gating System
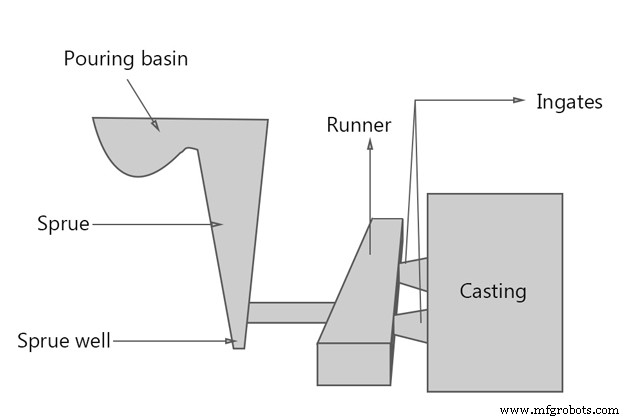
Un-Pressurized Gating System adalah sistem saluran tuang yang luas permukaan total pintu meningkat secara bertahap menuju rongga cetakan (lebih besar dari area downsprue yang sempit). Aliran cairan logam di gates berbeda.
Gating ratio
Gating ratio adalah perbandingan antara luas lintang sprue ke total luas lintang runners ke total luas lintang ingates.
Rumus gating ratio adalah As: Ar: Ag.
Dengan Pressurized Gating System, gating ratio biasanya 1: 2: 1 atau 1: 0.75: 0.5. Sistem ini disebut “Gate control system” karena ingates mengontrol aliran logam.
Dengan Unpressurized Gating System, gating ratio biasanya 1: 2: 2 atau 1: 3: 3 atau 1: 1: 3. Sistem ini disebut “Choke control system” karena choke mengontrol aliran logam.
Tabel gating ratio untuk berbagai bahan:
| Bahan | Gating ratio |
| Aluminum | 1:2:1
1:1.2:2
1:2:4
1:3:3
1:4:4
1:6:6 |
| Aluminum bronze | 1:2.88:4.8 |
| Brass | 1:1:1
1:2:3
1.6:1.3:1 |
| Copper | 2:8:1
3:9:1 |
| Ductile iron | 1.15:1.1:1
1.25:1.13:1
1.33:2.67:1 |
Prinsip hidrolik yang digunakan dalam sistem saluran tuang
Reynolds number
Ini adalah angka yang membantu memprediksi jenis aliran dengan berbagai aliran cair. Sifat aliran dalam sistem saluran tuang dapat ditetapkan dengan menghitung Reynolds number:
Re = ρuL/µ = uL/v
Re: Reynold’s number
ρ: densitas fluida (kg/m3)
u: kecepatan aliran (m/s)
L: dimensi linier karakteristik (m)
µ: viskositas dinamis fluida (Pa.s)
v: viskositas kinematik fluida (m2/s)
- Jika Re> 2000, aliran stabil.
- Jika Re <2000, aliran kacau.
Jika aliran turbulen, butir pasir dalam cetakan akan dikeluarkan dari cetakan dan sistem saluran tuang memasuki rongga cetakan menyebabkan masalah seperti kontaminasi pengecoran, penyerapan udara dalam cetakan, dan erosi dinding cetakan.
Bernoulli’s Equation
Cairan logam berjalan melalui saluran berbeda dalam cetakan menurut teorema Bernoulli’s bahwa total head tetap konstan di setiap bagian.
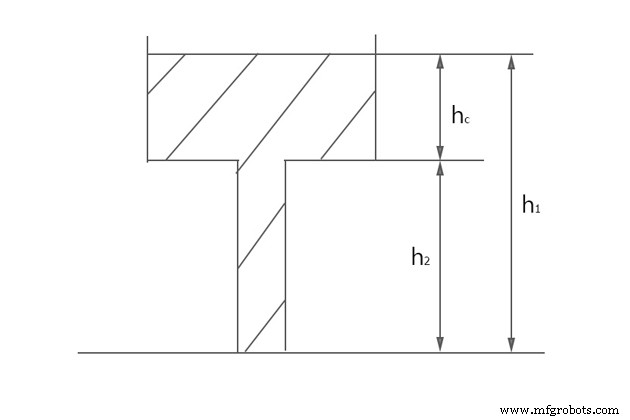
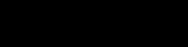
h: potential head (m)
p: tekanan (Pa)
V: kecepatan logam cair (m/s)
w: berat spesifik cairan (N/m2)
g = 9.8 (m/s)
ρ: densitas fluida (kg/m3)
Sistem saluran tuang harus dirancang sehingga cairan logam selalu penuh. Semua bidang lintang dan perubahan arah harus menghindari sudut tajam dan memanfaatkan sudut bulat.
Cara merancang sistem saluran tuang
Untuk merancang sistem penuangan, desainer harus mematuhi persyaratan desain seperti yang diuraikan di atas. Berikut adalah rumus untuk menghitung untuk merancang sistem saluran tuang yang tepat.
Klik di sini untuk detailnya.
1. Menghitung waktu penuangan
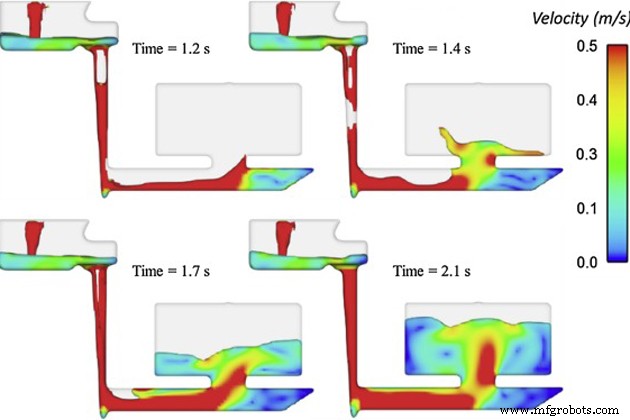
Waktu penuangan adalah waktu ketika logam mengisi rongga cetakan. Semakin lama Waktu penuangan, semakin tinggi suhu penuangan, dan pengisian cetakan tidak terjamin. Semakin pendek waktu penuangan, semakin kacau aliran logam dalam cetakan yang menyebabkan erosi cetakan dan penyusutan berlebihan.
Waktu penuangan harus dioptimalkan berdasarkan faktor-faktor berikut:
- Bahan pengecoran
- Kompleksitas pengecoran
- Ukuran pengecoran
- Ketebalan bagian
Rumus untuk menghitung waktu penuangan optimal:
- Dengan bahan Gray cast iron dengan berat kurang dari 450kg:
t=K(1.41+T/14.59)√W
K = fluidity of iron (inches) / 40
K: fluidity factor
T: average section thickness (mm)
W: mass of casting (kg)
- Dengan bahan Gray cast iron dengan berat lebih dari 450kg:
t=K(1.236+T/16.65)∛W
t=(2.4335-0.3953logW)√W
t=K₁√W
K₁= 2.08 untuk bagian lebih tipis.
K₁= 2.67 untuk bagian dengan ketebalan 10 hingga 25mm.
K₁= 2.97 untuk bagian berat.
- Dengan Copper alloy castings:
t=K₂∛W
- Casting dengan dinding tipis dan bentuk kompleks yang berat hingga 450kg:
t=K₃∛W'
W’: mass of the casting with gates and risers (kg)
| Ketebalan (mm) | K₃ |
| 1.5 – 2.5 | 1.62 |
| 2.5 – 3.5 | 1.68 |
| 3.5 – 8.0 | 1.85 |
| 8.0 – 15.0 | 2.20 |
- Bobot pengecoran berkisar dari 450kg – 1000kg:
t=K₄∛(W'T)
| Ketebalan (mm) | K₄ |
| < 10 | 1.00 |
| 10 – 20 | 1.35 |
| 20 – 40 | 1.50 |
| > 40 | 1.70 |
2. Desain Sprue
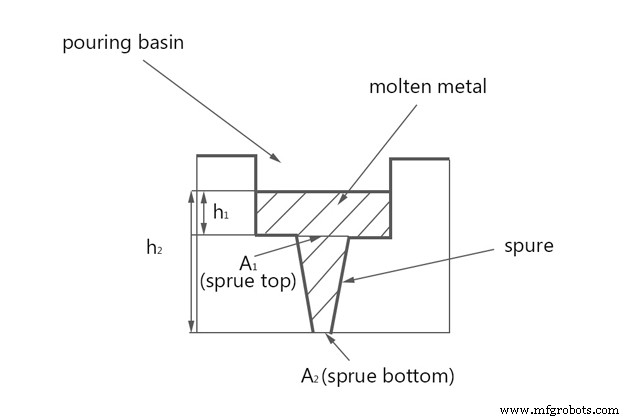
Desain sprue yang ideal adalah ujung besar di atas dan menyempit ke bawah seperti parabola. Namun, untuk produksi yang lebih mudah, disarankan untuk menggunakan cylinder kerucut. Tingkat penyempitan minimum adalah 5%.
Bidang lintang lingkaran keluaran sprue dirancang berdasarkan luas area choke dan gating ratio. Ini membantu mengurangi gangguan dan kehilangan panas.
Rumus perhitungan sprue:
A₁/A₂=√h₂/√h₁
h1 dan h2: tekanan statis logam di atas sprue dan di bawah sprue.
A1 dan A2: bidang lintang masing-masing.
Desain sprue well: Desain sprue well yang wajar adalah membuat silinder dengan diameter dua kali dari keluar sprue dan kedalaman dua kali dari runner. Fillet yang ditempatkan antara well dan runner akan membantu logam bergerak secara tegak lurus dengan lancar.
3. Desain Choke
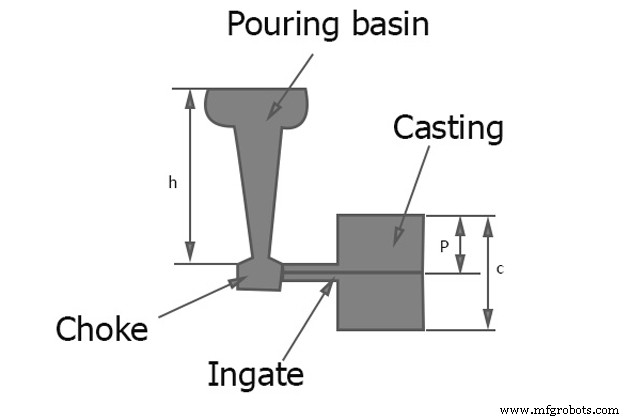
Choke adalah area kontrol yang ditempatkan di sprue well untuk mengontrol aliran cairan logam yang mengalir ke dalam rongga cetakan sehingga cetakan terisi dalam waktu penuangan yang dihitung.
Luas choke memerankan peran penting dalam sistem saluran tuang karena area memungkinkan logam melewati pada aliran yang konsisten dan konstan. Choke memiliki rasio terkecil dalam sistem saluran tuang dibandingkan dengan bagian lain dan luas bidang lintang terkecil di area kontrol.
Rumus untuk menghitung luas choke:
A=W/(dtC√(2gH))
A: luas choke (mm)
t: waktu penuangan (s)
d: mass density of molten metal (kg/mm3)
Al: d = 2500
Cu, Fe, Ni, Co: d = 7000
C: efisiensi sistem saluran tuang yang digunakan (= 0.8)
W: bobot pengecoran termasuk feeders dan saluran gating (kg)
g = 9.8 m/s2
H: tinggi sprue (mm), hitung H dengan:
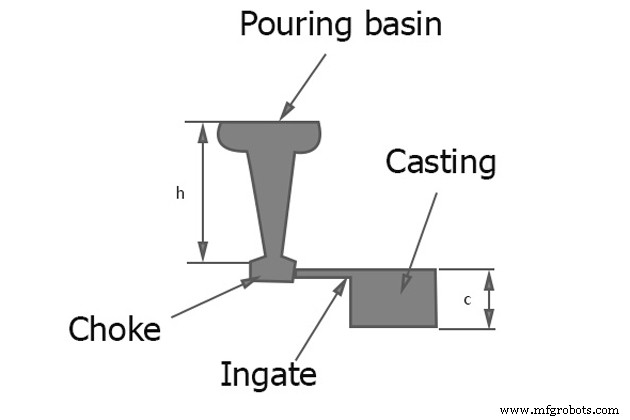
- Dengan bottom gate: H = h – c/2
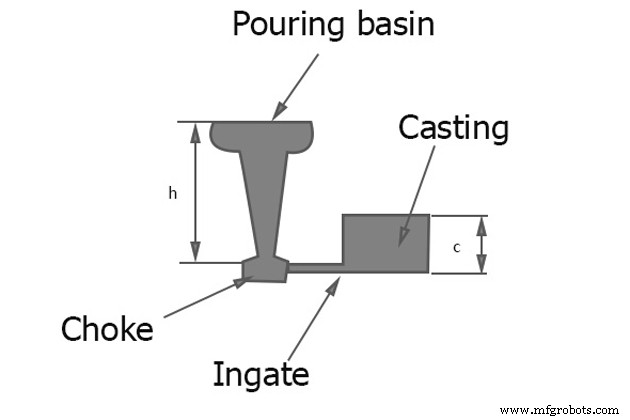
- Dengan parting line gate: H = h – P²/2c
4. Desain runner
Total luas bidang lintang runner harus lebih besar dari keluar sprue untuk mengurangi kecepatan aliran logam dari sprue ke ingates.
Rasio prioritas dari keluar sprue ke bidang lintang runner adalah 1: 2. Proporsi yang lebih besar dapat menghasilkan pemisahan aliran dan penyerapan udara.
Jika ada beberapa ingates, luas bidang lintang runner setelah melewati setiap ingate harus mengecil secara bertahap dengan luas yang sama dengan ingate untuk memastikan aliran yang stabil.
5. Desain Ingate
Ingate harus dibuat lebih besar dari keluar sprue untuk mempercepat logam di bawah batas.
- Ingate harus memiliki bidang lintang yang lebih kecil untuk mudah difettle.
- Rasio volume pada luas permukaan pendinginan harus lebih kecil dari rasio bagian yang terhubung untuk menghindari hot spot lokal.
- Luas bidang lintang ingate harus proporsional dengan ukuran area pengecoran yang terhubung. Semakin besar area pengecoran, semakin besar aliran yang diperlukan sehingga ingate lebih besar.
6. Desain Riser (atau feeder, header)
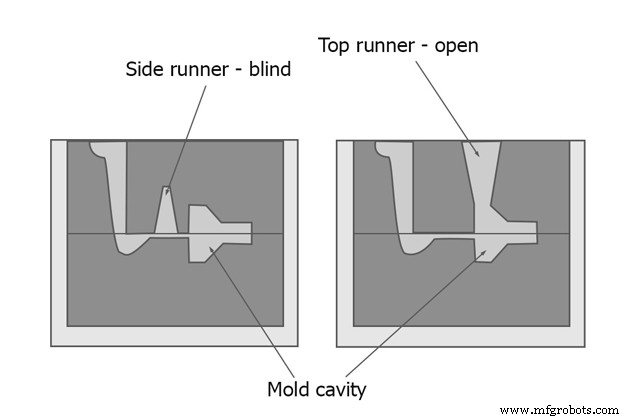
Riser adalah rongga logam cair dalam cetakan, siap menyediakan logam ke rongga cetakan untuk mengompensasi penyusutan saat logam pendingin. Riser ditempatkan pada posisi pengeras terakhir dari pengecoran, dan berada dalam keadaan cair selama paling lama. Riser juga adalah tempat gas yang dihasilkan di dalam cetakan dilepaskan selama proses pengecoran.
Desain riser optimal:
- Ukuran riser: Rasio volume / luas permukaan riser harus lebih besar dari pengecoran untuk mempertahankan keadaan cair. Jika kondisi ini tidak dapat terpenuhi, logam harus tetap cair dengan pemanasan eksternal atau dengan menggunakan bahan eksotermik di riser.
- Posisi riser: jarak riser harus dihitung dengan benar berdasarkan jarak pakan logam dari riser.
- Bentuk riser: bentuk yang direkomendasikan untuk riser adalah silinder karena globular dianggap yang terbaik tetapi sulit dicetak. Dasar riser harus berbentuk bola setengah untuk meningkatkan rasio volume / luas permukaan.
Bagaimana memeriksa efektivitas desain gating?
Desain sistem gating diuji melalui teknik berikut:
- Air in transparent mold: pengisian cetakan direkam oleh kamera X-ray berkecepatan tinggi dan defek dapat diamati.
- High speed radiography: pengisian cetakan direkam oleh kamera X-ray berkecepatan tinggi dan defek dapat diamati.
- Open mold: sebagian cope mold pada rongga cetakan dipotong dan aliran cairan logam yang mengisi rongga cetakan diputar kembali oleh kamera.
- Contact wire sensor: kawat ditempatkan di berbagai bagian cetakan, ketika garis logam menyentuh kawat akan direkam dengan multichannel recorder.
- Water in transparent mold: penambahan titik minyak atau penanda warna akan memudahkan pencatatan kecepatan di berbagai area.
VIC adalah salah satu produsen pabrik cetak aluminium dan besi cor terkemuka. Kami berfokus pada manufaktur kettlebells dengan kualitas tinggi. Jika Anda memiliki pertanyaan atau perlu kerjasama pabrik cetak pengecoran logam, jangan ragu untuk menghubungi kami melalui email: ADMIN@MFGROBOTS.COM
Read more:
How to caculate aluminum casting shrinkage
How to improve aluminum surface finish
How kettlebells are made by sand casting?
References:
- Casting & Welding Engineering by Dr.Ahmed Salad Abou Taleb
- https://en.wikipedia.org/wiki/Reynolds_number
- https://en.wikipedia.org/wiki/Bernoulli%27s_principle
- https://www.ijrerd.com/



