Brazing Dijelaskan: Cara Menggabungkan Logam dengan Presisi dan Kekuatan
Apa itu Brazing?
Brazing adalah proses penggabungan logam di mana dua atau lebih item logam digabungkan dengan mencairkan dan mengalirkan logam pengisi ke dalam joint, dengan logam pengisi memiliki titik leleh yang lebih rendah dari logam yang berdekatan. Brazing berbeda dari las karena tidak melibatkan pencairan workpiece.
Brazing berbeda dari soldering melalui penggunaan suhu yang lebih tinggi dan bagian yang lebih rapat dibandingkan saat soldering.
Selama proses brazing, logam pengisi mengalir ke dalam celah antara bagian yang rapat melalui aksi kapiler. Logam pengisi diaduk sedikit di atas suhu lelehnya (liquidus) sambil dilindungi oleh atmosfer yang sesuai, biasanya flux.
Logam pengisi kemudian mengalir di atas logam dasar (dalam proses yang dikenal sebagai wetting) dan kemudian didinginkan untuk menggabungkan workpiece bersama-satu. Keuntungan utama brazing adalah kemampuan untuk menggabungkan logam yang sama atau berbeda dengan kekuatan yang cukup.
Key Takeaway
Brazing adalah proses menggabungkan dua potong logam independen untuk membentuk satu joint yang kuat dan dapat menahan beban.
- Brazing mirip dengan soldering, tetapi pada suhu yang lebih tinggi.
- Gunakan bahan batang brazing yang tepat untuk logam yang digunakan dalam proyek Anda.
- Batang brazing harus dicairkan oleh panas dari potong logam yang digabungkan, bukan oleh kontak langsung dengan nyala lampu las.
- Gunakan lampu las yang menghasilkan nyala dengan intensitas tinggi.
Bahan Batang Brazing
- Tembaga, kuningan, perunggu: Batang Las dan Pengelasan Tembaga Fosfor
- Baja, baja karat, nikel, alloy tembaga, besi cor, karbida tungsten: Batang Las dan Pengelasan Perak Nikel
- Besi cor, galvanis, nikel, baja, besi lentur: Batang Las dan Pengelasan Perunggu
- Aluminium: Batang Las dan Pengelasan Aluminium Bernzomatic AL3
Brazing adalah proses penggabungan yang tradisional diterapkan pada logam (tetapi juga pada keramik) di mana logam pengisi cair (alloy brazing) mengalir ke dalam joint.
Langkah demi langkah:
- Gunakan besi kawat atau kain emery untuk mengasah permukaan logam. Kemudian bersihkan permukaan menggunakan air sabun atau degreaser.
- Posisikan logam sesuai keinginan. Dalam sebagian besar kasus, joint yang tumpang tindih akan lebih kuat dan lebih mudah dibrazing daripada joint yang berjarak. Jika diperlukan, gunakan klip untuk mengamankan potongan dalam posisi.
- Panas joint tempat dua potong logam akan bertemu sampai joint bersinar.
- Terapkan batang brazing ke joint sambil terus memanaskan permukaan logam. Untuk area yang luas, panaskan bagian joint sampai suhu dan kemudian pindah ke area berdekatan berikutnya.
- Setelah brazing, gunakan besi kawat untuk membersihkan permukaan yang dibrazing untuk menghilangkan oksidasi atau sisa.
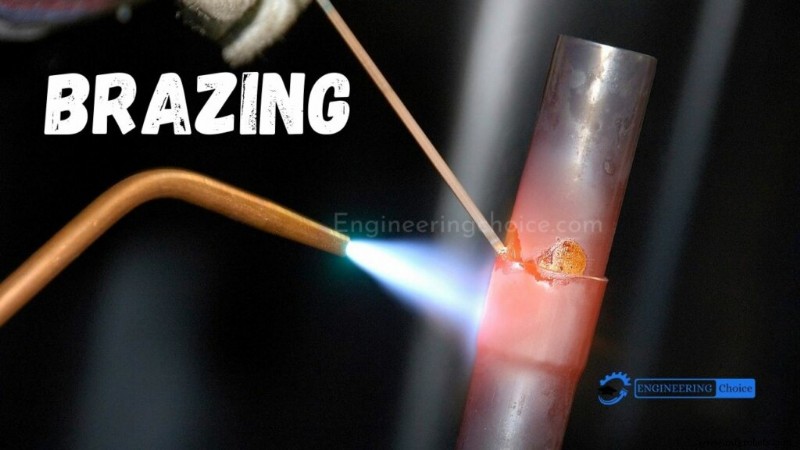
Titik leleh logam pengisi di atas 450°C, tetapi selalu di bawah suhu leleh bagian yang akan digabungkan, yang membedakan proses ini dari las di mana suhu tinggi digunakan untuk mencairkan logam dasar bersama-sama.
Logam pengisi, sambil dipanaskan sedikit di atas titik leleh, dilindungi oleh atmosfer yang sesuai yang seringkali adalah flux. Logam pengisi cair kemudian dingin untuk menggabungkan workpiece bersama-sama, memberikan joint yang kuat antara logam yang sama atau berbeda.
Atmosfer di mana proses brazing dapat dilakukan meliputi udara, gas bakar terbakar, amonia, nitrogen, hidrogen, gas mulia, uap anorganik, dan vakum, menggunakan berbagai sumber panas seperti lampu las, furnace, dan coil induksi.
Untuk mencapai joint brazing yang kokoh, logam pengisi dan logam induk harus kompatibel secara metalurgis, dan desain joint harus menyertakan celah di mana logam brazing cair dapat ditarik atau didistribusikan oleh aksi kapiler. Celah joint yang diperlukan bergantung pada banyak faktor, termasuk atmosfer brazing dan komposisi logam dasar serta alloy brazing.
Ideal untuk menggabungkan logam yang berbeda, brazing adalah proses yang diterima secara komersial yang digunakan dalam berbagai industri karena fleksibilitasnya dan integritas tinggi yang dapat dihasilkan joint. Ini membuatnya andal dalam aplikasi kritis dan non-kritis, dan ini adalah salah satu metode penggabungan yang paling banyak digunakan.
Apa yang Berbeda Metode Brazing?
Brazing, yang menggunakan berbagai sumber panas, sering diklasifikasikan berdasarkan metode pemanasan yang digunakan. Untuk mencapai suhu brazing, beberapa metode memanaskan secara lokal (hanya area joint), yang lain memanaskan seluruh assembly (pemanasan difusi).
Beberapa metode yang lebih banyak digunakan disorot di bawah ini:
Teknik Pemanasan Lokal
1. Brazing Lampu Las
Dalam metode ini, panas yang diperlukan untuk mencairkan dan mengalirkan logam pengisi disediakan oleh nyala gas bakar. Gas bakar dapat berupa asetilen, hidrogen, atau propan dan digabungkan dengan oksigen atau udara untuk membentuk nyala. Proses ini mudah diotomatisasikan dan memerlukan investasi modal rendah. Brazing lampu las memerlukan penggunaan flux, jadi pembersihan pasca-brazing sering diperlukan.
2. Brazing Induksi
Pemanasan induksi frekuensi tinggi untuk brazing bersih dan cepat, memberikan kontrol yang dekat terhadap suhu dan lokasi panas. Panas diciptakan oleh arus bergantian cepat yang diinduksi ke dalam workpiece oleh coil yang berdekatan.
3. Brazing Resistensi
Ini adalah proses di mana panas dihasilkan dari resistensi terhadap arus listrik (seperti untuk brazing induksi) yang mengalir dalam rangkaian yang mencakup workpiece. Proses ini paling berlaku untuk joint yang relatif sederhana dalam logam yang memiliki konduktivitas listrik tinggi.
Teknik Pemanasan Difusi
1. Brazing Furnace
Brazing furnace menawarkan dua keunggulan utama: brazing atmosfer pelindung (di mana gas murni tinggi atau vakum mengeliminasi kebutuhan flux) dan kemampuan untuk mengontrol secara akurat setiap tahap siklus pemanasan dan pendinginan. Pemanasan melalui elemen atau dengan pembakaran gas.
2. Brazing Rendam
Ini melibatkan penurunan seluruh assembly ke dalam bak alloy brazing cair atau flux cair. Dalam kedua kasus, suhu bak di bawah titik padam logam induk, tetapi di atas titik leleh logam pengisi.
Brazing vs. Las
Brazing juga diklasifikasikan oleh AWS sebagai proses pengikatan fase cair-padatan. Cair berarti logam pengisi dicairkan, dan padat berarti logam dasar atau logam dasar tidak dicairkan.
Berbeda dengan las, brazing tidak melibatkan pencairan workpiece. Perbedaan utama antara brazing dan las busur adalah sumber panas. Brazing diterapkan melalui lampu las, furnace, induksi, rendam, atau resistensi sebagai sumber panas yang terjadi pada suhu di atas 840°F (450°C) sedangkan las busur menggunakan listrik sebagai sumber panas yang mencapai suhu sekitar 10.000 derajat Fahrenheit.
Brazing vs. Soldering
Perbedaan satu-satunya antara brazing dan soldering adalah suhu di mana setiap proses berlangsung. Soldering berlangsung pada suhu di bawah 840°F (450°C), dan brazing terjadi pada suhu di atas 840°F (450°C).
Keuntungan Brazing dan Soldering
Beberapa keuntungan brazing dan soldering dibandingkan metode penggabungan lainnya meliputi hal-hal berikut:
- Suhu rendah
- Dapat digabungkan secara permanen atau sementara
- Bahan yang berbeda dapat digabungkan
- Kecepatan penggabungan
- Kemungkinan lebih kecil untuk merusak bagian
- Laju pemanasan dan pendinginan yang lambat
- Bagian dengan ketebalan yang berbeda dapat digabungkan
- Realignment yang mudah
Brazing dan soldering adalah proses yang memiliki banyak keuntungan besar tetapi sering diabaikan saat proses penggabungan dipilih. Kemampuan untuk menggabungkan banyak bahan yang berbeda dengan berbagai flux dan logam pengisi yang terbatas mengurangi kebutuhan akan inventaris bahan yang besar, yang dapat menghemat biaya besar untuk usaha kecil, bengkel rumah, atau pertanian.



