Menguasai Cacat Cetakan Logam: Kapan Mengembalikan atau Memperbaiki Cetakan
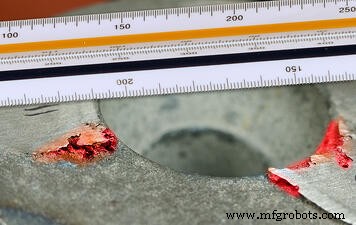
Pengecoran logam adalah industri manufaktur modern, dan produk cetakan digunakan dalam 90% barang awet, dari tiang lampu hingga pesawat luar angkasa. Namun, tidak ada cetakan yang sempurna. Bahkan dengan inovasi terbaru dalam simulasi dan teknologi proces, hampir setiap produk cetakan akan mengandung beberapa tingkat cacat. Pemahaman yang jelas tentang cacat cetakan sangat penting bagi setiap pelanggan cetakan, karena membantu memandu harapan yang realistis saat bekerja dengan fasilitas cetakan.
Sementara fasilitas cetakan yang berpengalaman terampil dalam menemukan keseimbangan antara biaya dan kualitas, pembeli harus terlibat erat dalam menentukan tingkat cacat yang dapat diterima dalam produk yang akan diserahkan.
Cacat Cetakan Umum
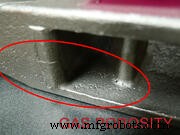
Beberapa jenis cacat cetakan yang paling umum adalah porositas dan inklusi. Porositas dapat disebabkan oleh gas dalam alloy, dalam hal ini cacat yang dihasilkan biasanya cacat negatif kecil yang berbentuk elips. Porositas juga dapat disebabkan oleh penyusutan, yang terjadi ketika tidak cukup bahan pengisi yang tersedia di beberapa area. Dalam beberapa kasus, porositas bahkan dapat disebabkan oleh inklusi atau oksida yang masuk ke dalam cetakan.
 Dalam cetakan pasir dan cetakan investasi, relatif umum untuk melihat inklusi dari potongan cetakan yang pecah selama penuangan, atau yang terbakar ke sisi cetakan. Dalam cetakan investasi, inklusi cangkang muncul sebagai potongan kecil keramik yang menempel pada bagian yang telah menyeku. Cetakan cangkang kadang-kadang menampilkan burn-in, di mana pasir dari cetakan melekat dengan alloy sehingga tidak dapat dikeluarkan selama pengocokan. Inklusi sering diperbaiki oleh pabrik cetakan sebelum dikirim ke pelanggan, dan dalam banyak kasus tingkat inklusi rendah dapat diterima dalam produk akhir.
Cacat yang lebih sering dapat dikembalikan termasuk pecahan panas, lapping dingin, bengkok, misruns dan runout. Pecahan panas adalah retak yang terbentuk dalam cetakan karena titik panas yang terlalu panas dalam cetakan. Lapping dingin dapat terjadi jika suhu penuangan atau laju penuangan tidak dioptimalkan, dan muncul sebagai pembagian dalam cetakan di mana satu sidet terlalu dingin sebelum bertemu dengan sisi lain. Bengkok dapat terjadi dalam hampir setiap proses cetakan, tetapi paling umum dengan cetakan yang dapat digunakan kembali, seperti dalam cetakan permanen. Misruns terjadi ketika logam cair tidak mengisi ruang cetakan. Ini dapat disebabkan oleh cetakan yang miring, penuangan yang tidak mencukupi, atau suhu penuangan yang tidak tepat. Khususnya dalam cetakan pasir, runout juga dapat menjadi cacat umum. Runout terjadi ketika logam bocor dari cetakan, baik karena cetakan yang rusak atau segel yang tidak memadai di antara cope dan drag.
Mencegah atau Memperbaiki Cacat Cetakan
Jika cacat mengakibatkan pengembalian atau limbah internal, fasilitas cetakan akan menyesuaikan alur kerja untuk mengurangi atau menghilangkan kemunculannya. Proses peleburan dan upaya de-gassing dapat disesuaikan untuk mengurangi porositas gas. Porositas penyusutan dapat dicegah dengan mendesain sudut dengan jari-jari yang lebih besar, atau dengan mengoptimalkan suhu cetakan dan penuangan. Inklusi dapat dikurangi dengan membersihkan slag dengan lebih menyeluruh selama peleburan, atau dengan melapisi cetakan sehingga tetap utuh hingga pengocokan. Misruns sering disebabkan oleh kesalahan dalam proses penuangan, dan dapat dikoreksi melalui instruksi.
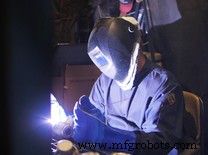
Bergantung pada jenis, keparahan, dan frekuensi cacat cetakan, fasilitas cetakan dapat memilih untuk memperbaiki cacat melalui pemrosesan pasca seperti penggerindaan dan pengelasan. Cacat positif dapat digosokkan untuk membentuk permukaan yang halus. Porositas dari gas atau penyusutan–dan bahkan misruns dalam beberapa kasus–dapat diperbaiki melalui pengelasan. Pengelasan (ditampilkan di atas) mampu mengembalikan bagian ke spesifikasi yang sama yang akan mungkin tanpa cacat. Khususnya setelah treatment panas, bahan yang dielas memiliki properti fisik yang hampir identik dengan bagian cetakan penuh.
Ketika Cetakan Dapat Dikembalikan
Menentukan kapan suatu bagian dapat dikembalikan adalah aspek penting dari proses pengembangan produk. Pelanggan dan fasilitas cetakan perlu setuju terlebih dahulu pada tingkat cacat yang dapat diterima. Misalnya, setiap persentase porositas yang lebih besar dari tingkat yang disepakati akan dapat dikembalikan, tetapi apa pun yang kurang akan lolos.
Karakteristik spesifik dari suatu bagian terkadang memiliki persyaratan yang berbeda. Misalnya, porositas gas sering tidak terlihat hingga permukaan digosok, mengungkap cacat negatif di dalam cetakan. Desain pelanggan mungkin memerlukan tingkat porositas yang sangat rendah di area tertentu yang akan digosong, untuk memastikan permukaan yang halus setelah penggilingan.
Cacat lain mungkin tampak dapat dikembalikan, tetapi setelah pemeriksaan yang lebih cermat tidak. Inklusi kecil atau penyusutan dapat menghasilkan blem estetika yang akan ditandai oleh pengendalian kualitas pelanggan selama inspeksi. Namun, menguntungkan baik pelanggan maupun pabrik cetakan untuk mencapai kesepakatan yang mengakomodasi tingkat variasi tertentu pada permukaan non-kritis. Biaya untuk sepenuhnya menghilangkan defek estetika mungkin terlalu tinggi agar bagian menguntungkan, baik untuk pabrik cetakan atau pelanggan akhir.
Beberapa grup industri menawarkan panduan standar dan sistem penilaian untuk membantu menentukan tingkat cacat yang dapat diterima, termasuk ASTM, ASME dan SAE. Standar ini memberikan skala untuk mengukur kemunculan cacat, tetapi setiap bagian memiliki persyaratan yang berbeda. Proses manufaktur dapat ditingkatkan dan disesuaikan untuk membawa bagian ke atas skala, tetapi kualitas yang lebih tinggi hampir selalu berarti biaya yang lebih tinggi.
Untuk memastikan hasil yang memuaskan bagi kedua belah pihak, fasilitas cetakan dan pelanggan harus bekerja sama untuk menentukan keseimbangan antara kualitas cetakan, tingkat cacat, dan biaya keseluruhan.
Pelajari lebih lanjut tentang merancang dan memproduksi produk cetakan dengan Eagle Group: unduh Quick Reference Guide kami dengan toleransi, kemampuan, dan rekomendasi desain:



