Pemesinan Putar Ahli AISI 304 Stainless Steel: Ketahanan Korosi & Performa Tak Tertandingi
AISI 304 austenitic stainless steel (yaitu 0Cr18Ni9 stainless steel) memiliki ketahanan korosi yang baik, ketahanan panas, kekuatan suhu rendah, dan properti mekanik komprehensif. Digunakan luas dalam peralatan makanan, peralatan kimia, dan peralatan industri energi atom. Stainless steel austenitic jenis ini memiliki ketahanan korosi antar kristal yang baik, ketahanan korosi yang luar biasa dalam banyak asam oksidasi (seperti HNO3), ketahanan korosi yang kuat dalam larutan alkali, sebagian besar asam organik dan anorganik, serta dalam atmosfer, air, dan uap. AISI 304 austenitic stainless steel memiliki Kr relatif kemampuan pemesinan sekitar 0,4, yang merupakan material pemotong yang sulit.
Karakteristik Pemesinan Putar AISI 304 Stainless Steel
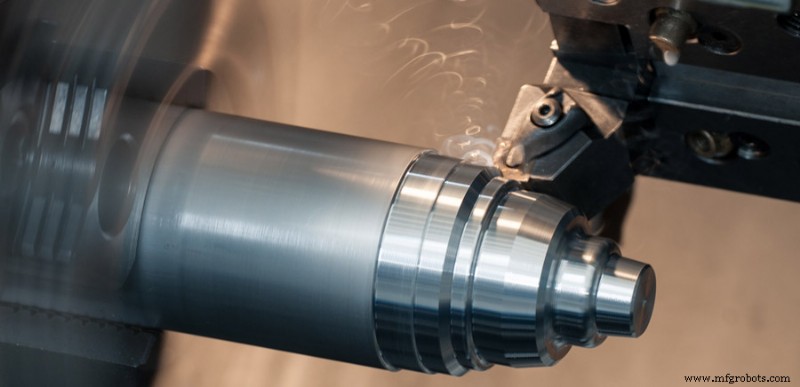
AISI304 austenitic stainless steel memiliki kemampuan pemesinan yang buruk, yang terutama terlihat dari gaya potong yang besar, work hardening yang parah, suhu lokal yang tinggi di area pemotongan, dan mudahnya aus serta penumpukan alat.
(1) Gaya Potong yang Besar
AISI 304 austenitic stainless steel memiliki kekerasan rendah (kekerasan ≤ 187hbs) dan plasticitas yang baik (elongasi setelah patah) karena jumlah besar Cr, Ni, Mn, dan elemen lain δ 5 ≥ 40%, reduksi area ψ ≥60%。 Deformasi plastik selama pemotongan besar, dan kekuatan dapat tetap dipertahankan pada suhu tinggi (kekuatan baja biasa menurun secara signifikan ketika suhu pemotongan meningkat), sehingga menghasilkan gaya potong yang besar pada AISI304 austenitic stainless steel. Dalam kondisi pemotongan konvensional, gaya potong satuan stainless steel AISI 304 adalah 2450mpa, yang lebih dari 25% lebih tinggi dari 45 steel.
(2) Work hardening yang Parah
AISI 304 stainless steel diiringi oleh deformasi plastik yang jelas selama pemesinan, dan jali material akan mengalami distorsi yang parah; Pada saat yang sama, karena kekurangan stabilitas struktur austenit, sebagian kecil austenit menjadi martensite dalam proses ini; Selain itu, senyawa impuritas dalam austenit akan terurai karena pemanasan seiring berjalannya proses pemotongan, dan impuritas yang tersebar akan menghasilkan lapisan keras di permukaan, yang membuat fenomena work hardening sangat jelas, dan kekuatan setelah keras σ B hingga 1500MPa dan kedalaman lapisan keras adalah 0,1-0,3mm.
(3) Suhu Lokal di Area Pemotongan Tinggi
Karena AISI304 stainless steel memerlukan gaya potong yang besar dan irisan tidak mudah dipotong, kerja yang dikonsumsi untuk memisahkan irisan juga besar. Memotong stainless steel AISI 304 dalam kondisi konvensilon sekitar 50% lebih tinggi dari baja karbon rendah, menghasilkan lebih banyak panas pemotongan. Austenitic stainless steel memiliki konduktivitas panas yang buruk. Konduktivitas panas stainless steel AISI304 adalah 16,3-21,5w/m · K, yang hanya satu dari tiga konduktivitas panas 45 steel. Oleh karena itu, suhu area pemotongan tinggi (biasanya, panas yang diangkat oleh irisan selama pemotongan harus lebih dari 70% dari panas pemotongan). Jumlah besar panas pemotongan terkonsentrasi di area pemotongan dan permukaan kontak “tool chip”, dan panas yang ditransfer ke alat hingga 20% (nilai hanya 9% saat memotong baja karbon umum), Dalam kondisi pemotongan yang sama, suhu pemotongan stainless steel AISI304 sekitar 200-300 ℃ lebih tinggi dari 45 steel.
(4) Alat Mudah Menumpuk dan Aus
Karena kekuatan suhu tinggi dan kecenderungan work hardening yang tinggi stainless steel austenitic, beban pemotongan berat, dan affinities antara stainless steel austenitic dan alat serta irisan akan ditingkatkan secara signifikan karena affinities antara stainless steel austenitic dan alat selama proses pemotongan, yang akan menghasilkan penumpukan, difusi, dan fenomena lainnya, mengakibatkan penumpukan dan aus alat. Secara khusus, inklusi keras yang dibentuk oleh sebagian kecil karbide mempercepat aus alat, dan bahkan menyebabkan retakan tepi, yang sangat mengurangi umur alat dan mempengaruhi kualitas permukaan bagian yang diproses.
Pilih Proses Putar yang Wajar
Karena kemampuan pemesinan yang buruk stainless steel austenitic AISI304, perlu memilih proses putar yang wajar, termasuk pilihan yang wajar dari material alat putar, parameter geometri alat, parameter pemotongan dan pendingin, untuk mendapatkan efisiensi produksi dan kualitas pemrosesan yang lebih tinggi.
(1) Material Alat
Pemilihan material alat yang tepat sangat penting untuk memastikan pemesinan yang efisien stainless steel austenitic. Menurut karakteristik pemutaran yang sulit stainless steel AISI 304, analisis menunjukkan bahwa alat pemotong yang dipilih harus memiliki karakteristik kekuatan dan ketawanan yang tinggi, pada saat yang sama, harus juga memiliki ketahanan aus dan panas yang baik, dan memastikan affinities yang rendah dengan stainless steel. Saat ini, cemented carbide dan high speed steel masih merupakan material alat pemotong yang paling banyak digunakan.
① Cemented carbide
Karena gaya potong material yang sulit diproses besar dan kontak antara irisan dan rake face pendek, gaya potong terutama terkonsentrasi di dekat tepi, yang mudah menyebabkan retakan tepi. Oleh karena itu, alat pemotong YG cemented carbide dapat dipilih untuk pemesinan. YG cemented carbide memiliki ketawanan yang baik, ketahanan aus tinggi dan red hardness, dan konduktivitas panas yang baik. Cocok untuk pemesinan stainless steel austenitic. Alat YG8N juga dapat dipilih. Berkat penambahan Nb, kinerja pemotongan 1-2 kali lebih tinggi dari YG8, dan efeknya baik saat digunakan dalam pemesinan kasar dan semi presisi.
② High speed steel
Alat pemotong high speed steel dapat secara efektif menghindari fenomena alat keras yang mudah rusak karena ukuran, bentuk, dan struktur benda kerja stainless steel yang diputar. Alat pemotong high speed steel tradisional (seperti W18Cr4V) tidak dapat lagi memenuhi persyaratan pemrosesan saat ini dalam hal daya tahan, tetapi alat pemotong high speed steel baru dengan kinerja pemotongan unggul seperti aluminium containing high speed steel (seperti W6Mo5Cr4V2Al) dan nitrogen containing high speed steel (seperti w12mo3cr4v3n) dapat digunakan.
(2) Parameter Geometri Alat
Menentukan parameter geometri alat yang dipilih dengan wajar adalah faktor penting untuk secara efektif meningkatkan daya tahan alat dan efek pemesinan material stainless steel AISI 304. Secara umum, alat diharapkan memiliki sudut depan dan belakang yang besar dan tepi potong yang tajam.
(3) Parameter Pemotongan
AISI 304 stainless steel adalah material yang sulit diproses yang khas, jadi parameter pemotongan harus dipilih dengan wajar. Parameter pemotongan memiliki pengaruh besar terhadap work hardening, gaya potong, panas, dan efisiensi pemesinan. Kecepatan pemotongan memiliki dampak terbesar terhadap suhu pemotongan dan daya tahan alat ν c. Kedua adalah laju avan F, dan back feed rate AP memiliki pengaruh paling rendah.
(4) Fluida Pemotong
Karena kinerja pemotongan yang buruk stainless steel AISI304, fluida pemotong yang dipilih harus memiliki pendingin, pelumas, dan permeabilitas (yaitu anti penumpukan) yang lebih baik. Emulsi dan minyak vulkanisasi yang mengandung additive tekanan seperti s dan Cl harus dipilih sefarang mungkin.
Emulsi memiliki kinerja pendingin yang baik dan terutama digunakan untuk pemutaran kasar stainless steel. Minyak vulkanisasi memiliki properti pendingin dan pelumas yang tertentu serta biaya rendah. Dapat digunakan untuk semi finishing atau finishing stainless steel. Jika additive tekanan atau oily ditambahkan ke fluida pemotong, kinerja pelumasnya dapat ditingkatkan secara signifikan. Umumnya digunakan untuk finishing pemesinan stainless steel. Fluida pemotong yang terbuat dari campuran carbon tetrachloride, kerosene, dan asam oleat secara signifikan meningkatkan permeabilitas fluida pendingin dan pelumas, dan sangat cocok untuk finishing pemesinan material stainless steel austenitic AISI 304. Karena panas pemotongan besar stainless steel austenitic, metode pendingin spray, pendingin tekanan tinggi, dan lainnya harus digunakan sefarang mungkin untuk meningkatkan efek pendingin.



