Cacat Pemesinan CNC: Penyebab, Gejala, dan Solusi Praktis
Saat Anda perlu memproduksi bagian presisi tinggi, pemesinan CNC adalah salah satu metode pemrosesan bagian yang paling banyak digunakan. Pemotong CNC modern memberikan peluang besar untuk dengan cepat menciptakan permukaan kompleks bebas bentuk. Mereka juga telah berkembang menjadi mesin presisi tinggi, jadi jika Anda menggunakannya dengan benar, Anda dapat mendapatkan finishing permukaan seperti cermin.
Normal untuk melihat beberapa cacat benda kerja dalam pemesinan CNC. Ini mengurangi kualitas produk akhir. Berikut adalah beberapa contoh cacat umum dalam pemesinan benda kerja CNC, dan solusi yang tepat untuk memperbaiki cacat ini.
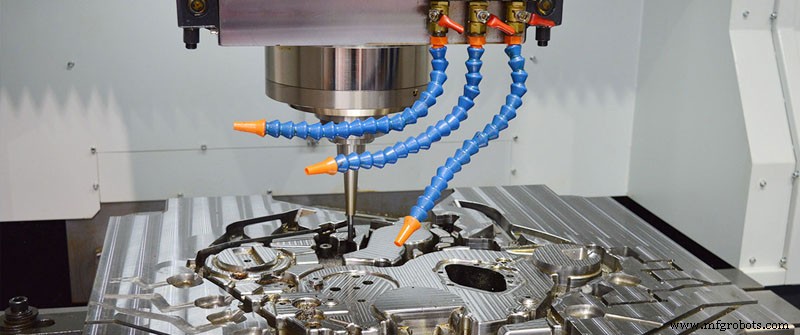
Bakar Pada Permukaan Benda Kerja
Cacat
Cacat umum yang disebabkan oleh kesalahan pemesinan CNC adalah bakar pada permukaan benda kerja. Bakar dapat terjadi saat benda kerja terlalu panas. Cacat pada benda kerja mungkin di sudut atau tepi bahan. Ini muncul sebagai tanda pemotong pada permukaan, tepi kasar atau tanda yang terangkat. Selain itu, alat aus lebih cepat dari biasanya.
Penyebab
Memasukkan parameter pemotongan yang salah dapat menyebabkan cacat. Khususnya memilih kombinasi umpan dan rasio kecepatan yang tidak tepat pada pemotong frais. Ini biasanya menyebabkan kerusakan pada benda kerja dan kerusakan pada alat pemotong. Alasan lain adalah alat yang salah dipilih untuk pekerjaan. Ukuran, kualitas dan ukuran alat harus sesuai dengan benda kerja.
Solusi
Kami dapat dengan mudah memperbaiki cacat ini dengan mengurangi kecepatan pemotongan dan rasio umpan. Ini akan memperlambat seluruh proses pemesinan, sehingga mengurangi panas yang dihasilkan pada permukaan benda kerja. Atau kita dapat meningkatkan laju pendinginan benda kerja selama frais. Kedua ini membantu mengurangi kemungkinan munculnya tanda bakar pada benda kerja. Dalam beberapa kasus ekstrem, seperti titan, yang memiliki konduktivitas termal buruk, kedua metode diperlukan.
Geresakan dari Alat Setelah Pemesinan CNC
Cacat
Saat memesinan kuningan, tembaga, perunggu atau ligam aluminium, terkadang Anda mungkin memperhatikan bagian memiliki geresakan selama pemesinan CNC. Ini disebabkan oleh kekerasan yang lebih rendah dibandingkan logam keras lainnya.
Penyebab
Ini disebabkan oleh gaya klem yang berlebihan dalam alat. Jika alat Anda manual, berarti Anda harus mengambil kunci Inggris dan mengencangkan baut pada klem dan paku, solusinya mudah. Namun, untuk klem manual yang tidak dapat mengukur gaya klem dengan benar. Mesin frais lain menggunakan silinder pneumatik atau hidrolik untuk menghasilkan gaya klem ini, dan biasanya lebih besar dari gaya klem manual.
Solusi
Solusi murah untuk mencegah geresakan pada bagian yang diklem dengan alat pneumatik dan hidrolik sangat sederhana. Anda harus membuat plat steel perantara dan menempatkannya di antara benda kerja dan paku. Plat digunakan untuk mendistribusikan tekanan secara merata pada benda kerja dan meningkatkan luas kontak. Ini mencegah deformasi. Bahkan jika gaya klem masih terlalu besar, geresakan akan ada pada plat bukan pada benda kerja.
Solusi lain adalah membeli chuck dan paku khusus yang lebih lunak, yang tidak akan merusak benda kerja bahkan jika berubah bentuk.
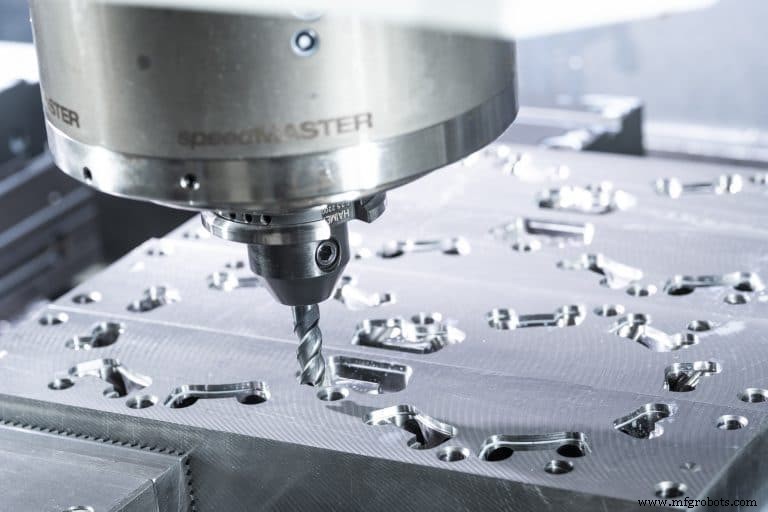
Finishing Permukaan yang Bervariasi pada Satu Permukaan
Cacat
Salah satu masalah umum saat menggunakan pemesinan CNC adalah finishing permukaan. Ada banyak alasan untuk kualitas permukaan buruk atau perubahan benda kerja.
Penyebab
Alasan pertama adalah desakan. Istilah ini merujuk pada getaran berlebihan pada mesin atau alat. Akibatnya, Anda akan mendapatkan permukaan yang tidak rata daripada permukaan halus. Ada beberapa alasan desakan, yang pertama adalah rompak. Sebelum menghapus sekaran dari bagian utama, pisau rompak dapat merusak benda kerja lebih banyak. Ini akan menyebabkan gaya pemotongan meningkat, dan dengan akumulasi deformasi, tepi pemotong akan menembus lebih dalam ke bagian, lalu sekaran akan tiba-tiba pecah, meninggalkan lubang kecil. Sejumlah ini pada permukaan membuat finishing permukaan jauh lebih rendah.
Alasan lain adalah strategi pemesinan CNC. Ada dua strategi pemesinan: climb dan conventional. Strategi pertama adalah arah rotasi alat sesuai dengan arah umpan meja. Saat menggunakan climb milling, alat akan terkena dampak ke dalam benda kerja, lalu keluar perlahan dari benda kerja dengan jumlah bahan yang paling sedikit (permukaan yang dibuat setelah pemesinan). Ini dapat menghasilkan finishing permukaan yang baik. Saat arah rotasi dan arah umpan berlawanan, terjadi conventional milling. Dengan cara ini, alat memasuki benda kerja dari permukaan finishing. Karena getaran ringan dan perubahan proses, alat mungkin sedikit merusak permukaan finishing. Namun, ini cukup untuk mengubah finishing permukaan akhir. Mekanik baru sering menggunakan kedua strategi ini secara tidak sengaja dengan bergerak maju mundur dengan alat perencanaan. Ini menghasilkan permukaan dengan dua jenis finishing permukaan. Ini lebih halus pada satu jalur dan lebih kasar pada jalur berikutnya.
Alasan terakhir untuk finishing permukaan buruk adalah pemilihan atau kurangnya cairan pendingin yang tidak tepat. Banyak orang meremehkan peran cairan pendingin dan pelumas, dan mengabaikannya atau menggunakan pelumas paling sederhana dan termurah. Faktanya, penggunaan cairan pendingin pelumas yang tepat dapat meningkatkan kualitas seluruh permukaan.
Solusi
Untuk membuat finishing permukaan sebaik mungkin, Anda harus memelihara alat pemotong, menjaga alat tetap tajam, menggunakan strategi yang benar, dan memperhatikan cairan pendingin. Secara umum, lebih baik untuk alat selalu memasuki benda kerja dari satu sisi dan keluar dari sisi lain.
Burr
Cacat
Dalam proses pemesinan CNC, mesin frais meninggalkan sisa bahan pada benda kerja. Sisa bahan ini disebut burr. Biasanya terbentuk di sepanjang tepi bawah benda kerja selama frais atau bor. Selain itu, juga umum dalam bahan yang lebih lunak dengan kekerasan rendah dan plastisitas tinggi.
Penyebab
Lapisan bahan terakhir sering berubah bentuk dan dihapus dari alat pemotong, dan tidak dapat dihapus saat bagian berada di posisi yang sama. Bahan yang berubah bentuk tetap sebagai film di tepi. Ini tajam dan mengurangi nilai estetika bagian yang selesai.
Solusi
Kami menghapus burr dari benda kerja melalui deburring. Ada beberapa cara untuk menghilangkan gangguan. Cara mudah untuk menghilangkan burr adalah secara manual. Kami menggunakan alat seperti kepala penggiling, borkas, atau kertas pemoles untuk mengoles dan menghapus burr pada benda kerja. Opsi sederhana ini tidak memerlukan banyak pengetahuan teknis, tetapi dapat menyelesaikan tugas. Alternatifnya, ada teknologi deburring canggih, yang memang bekerja lebih baik daripada proses manual. Ini termasuk deburring termal dan getaran.
Tanda Perubahan Alat Selama Pemesinan CNC
Cacat
Dalam pemesinan biasa dan pemesinan kecepatan tinggi, alat perlu diganti. Jika Anda tidak memperhatikan penyesuaian parameter yang relevan selama operasi perubahan alat, jejak yang jelas akan muncul, yang akan sangat mempengaruhi penampilan benda kerja.
Solusi
Saat permukaan bawah atau sisi selesai frais, merupakan fenomena umum munculnya tanda alat. Banyak orang mengira ini adalah kesalahan yang tidak dapat dihindari. Faktanya, ini sepenuhnya dapat dihindari. Untuk menyelesaikan masalah ini, dalam pemesinan benda kerja, finishing sudut cekung perlu diganti dengan alat kecil. Karena gaya dan goyakan selama pemesinan, mudah menghasilkan tanda di sudut.
Kesimpulan
Seperti yang Anda lihat, pemesinan CNC adalah proses yang kompleks. Anda perlu mitra yang tepat untuk mencapai hasil yang luar biasa. SANS machining adalah pilihan terbaik Anda untuk proyek volume kecil Anda. Kirim Gambar Anda Untuk Penawaran Gratis.



